
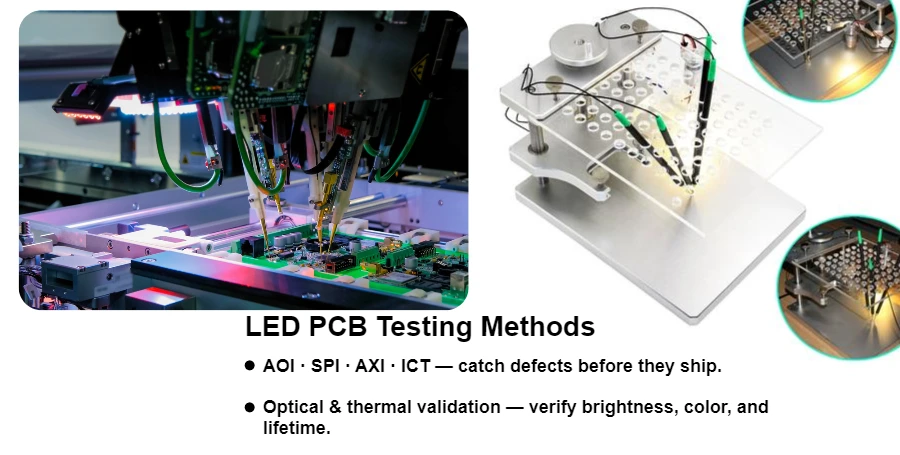
Per testare un LED, occorre innanzitutto identificare il prodotto consegnato: un PCB nudo, una scheda assemblata con LED e driver oppure una lampada completa. Le prove di continuità e isolamento sul PCB nudo, l'ispezione dell'assemblaggio e le misure ottiche dell'apparecchio rispondono a domande diverse. Definisci i criteri di accettazione e la configurazione di test prima di confrontare i risultati o avviare la produzione.
HILPCB supporta la fabbricazione di PCB FR-4, le soluzioni con nucleo metallico e termiche, l'assemblaggio SMT e l'integrazione turnkey/di sistema. I nostri servizi di assemblaggio PCB collegano la revisione DFM/DFT, l'ispezione e i test elettrici o funzionali definiti per la commessa. I metodi seguenti aiutano a trasformare una specifica di illuminazione in un piano di test attuabile.
Protocolli di test elettrico per circuiti LED
Prima dell'assemblaggio, il test elettrico del PCB nudo verifica l'assenza di aperture e cortocircuiti sulle reti specificate. Dopo l'assemblaggio, si testano i componenti, il comportamento del driver e il funzionamento dei LED: queste funzioni non sono misurabili su un PCB nudo.
Test in-circuit (ICT): L'ICT o il flying probe può controllare le reti accessibili e i valori selezionati dei componenti rispetto a limiti definiti. I percorsi paralleli nel circuito possono influenzare le misure di resistenza, capacità o induttanza; definisci quindi l'isolamento, i punti di accesso e la copertura del test. La frequenza di commutazione e la regolazione dell'uscita del driver vanno verificate con un test funzionale alimentato, a meno che la piattaforma ICT scelta non le supporti esplicitamente.
Test funzionale nelle condizioni operative: Verifica la corrente delle stringhe LED, la potenza in ingresso, l'avvio, la risposta ai carichi aperti/in cortocircuito e la frequenza/il duty cycle PWM nell'intervallo di alimentazione e dimmerazione specificato. Considera l'intervallo di tensione diretta dei LED selezionati e il comportamento di compensazione termica del driver. Imposta le temperature della camera in base ai limiti dei componenti e all'applicazione prevista; un profilo fisso da −40 °C a +85 °C non è adatto a tutte le schede di illuminazione. Indica se ciascun test è di qualifica del progetto, un controllo di produzione a campione o una prova su ogni unità rilasciata.
Prova di rigidità dielettrica: Quando richiesta, definisci in base alla specifica di prodotto applicabile i punti esatti di prova, la tensione AC/DC, la rampa, il tempo di mantenimento, il limite di dispersione/intervento e la scarica dopo il test. Il percorso di test per assemblaggi box-build di HILPCB comprende opzioni di prova hipot, resistenza di isolamento e continuità di terra. Il superamento della prova di tenuta non dimostra da solo l'adeguatezza delle distanze superficiali o in aria. Per i PCB con nucleo metallico, valuta insieme l'isolamento tra circuito e nucleo, la geometria di fori e bordi e la ferramenta di montaggio: la base metallica non garantisce automaticamente l'isolamento di protezione. Coordina l'isolamento con il percorso del calore nella soluzione PCB ad alta conducibilità termica.
Validazione delle prestazioni termiche
La temperatura di giunzione del LED influisce su flusso luminoso, colore e affidabilità. Valida il percorso termico dell'assemblaggio completo con il dissipatore, il TIM, la pressione di montaggio, il contenitore, l'orientamento e il flusso d'aria previsti, invece di confrontare schede libere sul banco.
Termografia a infrarossi: Le immagini IR possono evidenziare i punti caldi e confrontare la diffusione del calore durante il riscaldamento. Emissività superficiale, riflessi, messa a fuoco e risoluzione spaziale influiscono sul risultato; la risoluzione termica della camera non equivale all'accuratezza assoluta della misura. Correlaziona i punti critici con misure a contatto. I servizi termici HILPCB comprendono immagini IR, valutazione della resistenza termica e simulazione termica; attrezzatura e condizioni operative si definiscono per il progetto.
Misure con termocoppia: Posiziona le termocoppie sul punto di riferimento saldatura/case indicato dal produttore del package e in altri punti critici, senza ostruire il percorso ottico. Misurano temperature locali, non direttamente la temperatura di giunzione. Stima la temperatura di giunzione solo usando il modello termico del package scelto, il punto di riferimento e una definizione di potenza corrispondente. La nota di gestione termica di Cree LED, sezione sulle misure illustra i limiti pratici delle misure con termocoppia e IR. Registra la temperatura ambiente e un criterio di stabilizzazione definito, quindi correla le misure con la simulazione termica.
Test di ciclaggio termico: Il ciclaggio termico e lo shock termico possono evidenziare delaminazione, fatica delle interconnessioni e guasti alle interfacce dei materiali. Il servizio termico HILPCB include opzioni di ciclo, compresi programmi da −40↔+125 °C. Scegli limiti, rampa/trasferimento, permanenza, numero di cicli, stato alimentato e controlli elettrici/ottici dopo lo stress in base ai materiali e componenti effettivi. Il ciclaggio è diverso dal burn-in continuo alimentato e nessuno dei due dimostra, da solo, la durata del mantenimento del flusso luminoso dei LED.
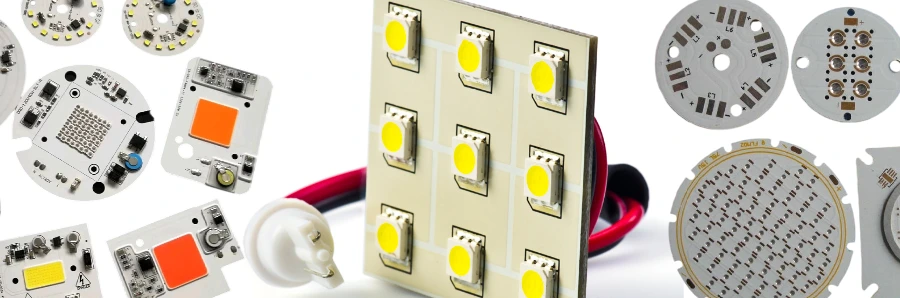
Misure e validazione ottiche
Le prestazioni ottiche dei LED richiedono strumenti specializzati e condizioni di prova controllate per valutare in modo coerente il flusso luminoso e la qualità del colore.
Misura del flusso luminoso e dell'efficienza
Quando sono richieste misure ottiche, specifica una configurazione adeguatamente calibrata con sfera integratrice e spettro-radiometro, nonché il laboratorio responsabile. Registra l'assemblaggio testato, le condizioni di pilotaggio, la stabilizzazione e la temperatura. Il pacchetto di misura può comprendere:
- Flusso luminoso totale: verifica che il flusso soddisfi la specifica
- Efficienza luminosa: verifica gli obiettivi in lm/W
- Temperatura di colore: verifica la coerenza CCT tra lotti di produzione
- Indice di resa cromatica: verifica che il CRI soddisfi i requisiti applicativi
L'efficienza luminosa deve indicare il confine elettrico della misura. Per un assemblaggio ipotetico con flusso di 1.200 lm e 10 W assorbiti all'ingresso della scheda LED, l'efficienza è 1.200/10 = 120 lm/W. Se lo stesso flusso luminoso misurato richiede 12 W all'ingresso della lampada completa, driver incluso, l'efficienza della lampada è 100 lm/W. Sono esempi di calcolo, non risultati di prodotto; non usare i lumen come watt ottici per calcolare il calore generato.
Il goniofotometro caratterizza intensità angolare, angolo del fascio e distribuzione per l'illuminazione direzionale, compresi i proiettori per autoveicoli. Il solo risultato della sfera integratrice non descrive il diagramma del fascio. La guida del DOE per interpretare i rapporti ottici/elettrici spiega la differenza tra gli strumenti; specifica il metodo di prova e la revisione applicabili al prodotto consegnato.
Coerenza del colore e binning
La coerenza del colore negli array LED richiede la scelta dei bin e misure in condizioni di pilotaggio e termiche comparabili. Seleziona i controlli necessari:
- Misure dei singoli LED prima dell'assemblaggio
- Verifica dell'uniformità del colore dopo l'assemblaggio
- Analisi delle ellissi di MacAdam per l'abbinamento cromatico
- Misure della distribuzione spettrale di potenza
Per gli assemblaggi RGB e a bianco regolabile, specifica le correnti di canale, i punti di dimmerazione, gli obiettivi di cromaticità e il salvataggio/recupero della calibrazione nell'intervallo di regolazione richiesto. Confronta le unità dopo la stabilizzazione. Un bin in ingresso abbinato non elimina gli spostamenti di colore dovuti a temperatura, corrente di pilotaggio o ottica finita.
Test di affidabilità e ambientali
Scegli i test ambientali in base all'ambiente d'uso e ai rischi di guasto. La qualifica del progetto, lo screening di produzione e le evidenze di mantenimento del flusso luminoso nel lungo periodo sono parti distinte del piano di rilascio.
Highly Accelerated Life Test (HALT): Le prove a gradini di temperatura e vibrazione possono rivelare debolezze e margini del progetto se condotte da un laboratorio adeguatamente attrezzato. Definisci la sequenza degli stress, il monitoraggio funzionale e il piano di analisi dei guasti. Senza un modello di guasto convalidato, alcuni giorni di HALT non si traducono in un numero definito di anni di servizio. La qualifica all'umidità e il burn-in di produzione richiedono procedure proprie.
Test in nebbia salina e corrosione: Per applicazioni LED esterne e marine, ASTM B117 definisce un metodo di esposizione alla nebbia salina, non una previsione diretta della vita utile. Definisci durata, preparazione dei campioni e criteri elettrici/visivi dopo l'esposizione. Valuta copertura del rivestimento, bordi tagliati, connettori e guarnizioni del contenitore; il solo rivestimento non dimostra un grado IP del contenitore e non impedisce ogni ingresso d'acqua in un assemblaggio MCPCB.
Vibrazioni e shock meccanico: Le applicazioni LED automobilistiche e industriali devono resistere alle sollecitazioni meccaniche. Specifica spettro di vibrazione, assi, montaggio, durata e monitoraggio alimentato sulla base dell'uso previsto o dello standard cliente. Ispeziona le saldature dei LED, i connettori e i componenti pesanti e ripeti i controlli funzionali definiti dopo lo stress.
Validazione del processo produttivo
I controlli di processo aiutano a individuare difetti di assemblaggio prima dei test alimentati e a indagare le derive tra lotti di produzione. Il percorso di assemblaggio HILPCB può combinare stampa, piazzamento, rifusione e i punti di ispezione concordati.
Ispezione della pasta saldante (SPI): Dopo la stampa, quando specificato, misura altezza, area, volume e allineamento dei depositi. Monitora l'andamento rispetto alla finestra di processo dello stencil e delle piazzole. Per i pad termici LED, coordina apertura, pasta, condizione dei via e profilo di rifusione; il volume di pasta da solo non determina la resistenza termica del giunto finito.
Ispezione ottica automatizzata (AOI): Nei punti di controllo selezionati può verificare presenza visibile dei componenti, polarità, allineamento e condizioni delle saldature. L'AOI non ispeziona ogni pad termico nascosto e non accerta prestazioni di flusso luminoso o colore. Conserva i riferimenti di orientamento del primo articolo e valuta i casi dubbi secondo i criteri di accettazione concordati.
Ispezione a raggi X: Un controllo X-ray selezionato può mostrare distribuzione della saldatura, ponti e vuoti in posizioni concordate e nascoste di LED, BGA o QFN. Specifica vista, metrica dei vuoti, campionamento e limiti di accettazione per il package; l'area proiettata dei vuoti, da sola, non è una misura completa delle prestazioni termiche. Un modulo COB incapsulato può rientrare in un percorso di assemblaggio appropriato; il montaggio di die nudo e il wire bonding richiedono invece la conferma separata di processo specialistico e piano di ispezione.
Documentazione qualità e tracciabilità
Collega la revisione di progetto rilasciata e la BOM alle ispezioni e ai test richiesti per la spedizione. Le opzioni HILPCB per i record qualità dell'assemblaggio comprendono evidenze del primo articolo, profili di rifusione, riepiloghi SPI/AOI, immagini X-ray selezionate, programmazione, ICT/FCT e tracciabilità per lotto/numero di serie.
Rapporti di test e certificati: Definisci il pacchetto di report richiesto dall'ordine: revisione e identificativo unità/lotto, metodo e limiti di prova, configurazione di alimentazione/temperatura/fixture, risultati e disposizione. Includi certificati di conformità o registrazioni dei materiali quando ordinati. L'SPC può evidenziare tendenze di processo, mentre l'accettazione del prodotto resta basata sui limiti specificati.
Analisi dei guasti: Conserva i campioni guasti e i risultati originali prima della rilavorazione. Diagnostica elettrica, controlli X-ray selezionati e sezioni metallografiche possono aiutare a distinguere cause legate all'assemblaggio, al laminato o ai componenti. Se servono SEM, FTIR, decapsulazione o altri metodi specialistici, concorda laboratorio, preparazione dei campioni e autorizzazione all'analisi distruttiva. Registra le azioni correttive e le evidenze dei nuovi test; un campione riparato non prova che tutte le cause siano state rimosse.
Gestione dei dati: In fase di preventivo, specifica l'associazione a unità o lotto, il formato, la conservazione e la modalità di consegna dei record. Collega risultati negativi, riparazioni autorizzate e disposition dei nuovi test all'identificativo originale. Il nostro visualizzatore BOM aiuta a esaminare i dati dei componenti; bin LED, firmware, configurazione termica e limiti di test devono comunque far parte del pacchetto di produzione controllato.
Domande frequenti
Quali test servono per i PCB LED automotive?
Distingui la qualifica dei componenti dalla validazione elettrica, termica, EMC e ambientale dell'assemblaggio di illuminazione. AEC-Q100 riguarda i circuiti integrati; AEC-Q102 riguarda la qualifica dei semiconduttori optoelettronici. Nessuno dei due qualifica in modo generale il PCB assemblato o la lampada automotive finita. Definisci il piano di test in base ai requisiti del cliente per componenti e moduli.
Come si verifica la coerenza cromatica dei LED?
Misura la cromaticità rispetto a bin e tolleranze specificati a corrente e temperatura controllate, quindi verifica, quando richiesto, l'array assemblato e l'ottica finita. Per bianco regolabile o RGB includi i punti di miscelazione/dimmerazione definiti e la revisione di calibrazione. Indica nel preventivo il laboratorio ottico e il perimetro del report.
Potete eseguire protocolli di test personalizzati?
HILPCB supporta programmazione e test funzionali definiti dal cliente, utilizzando procedura, fixture, firmware e limiti forniti. Carico, temperatura, durata e monitoraggio del burn-in, così come attività di qualifica o di laboratorio specialistico, vanno definiti come incarichi separati nel preventivo.
Testate solo PCB LED?
No. I percorsi di fabbricazione e assemblaggio supportano anche schede RF, circuiti digitali ad alta velocità, alimentatori, controllori motore ed elettronica automotive e medicale. Seleziona prove di continuità, ispezione, impedenza o funzionali in base al progetto effettivo; una sequenza di test LED non copre tutti i prodotti.
Come garantite l'accuratezza dei test?
Definisci la grandezza misurata, l'intervallo, il riferimento, la fixture e l'incertezza necessaria per il limite di accettazione. Il pacchetto di record concordato deve includere la taratura delle apparecchiature e le evidenze pertinenti del sistema di misura. La risoluzione da sola non dimostra l'accuratezza; per un risultato vicino al limite si applica la regola decisionale specificata.
Preparare una richiesta per produzione e test LED
Invia i dati di fabbricazione e foratura, lo stackup, la BOM con codici produttore e requisiti di bin dei LED, i dati di piazzamento, i disegni di assemblaggio, le quantità e la responsabilità di approvvigionamento. Aggiungi revisione del driver/firmware, intervalli di alimentazione e dimmerazione, corrente LED, punti di riferimento termici, dissipatore/TIM/contenitore e ambiente previsto.
Indica i limiti elettrici, termici e ottici, quantità di campioni, copertura dei test di produzione, responsabilità per fixture e laboratorio e requisiti dei report. HILPCB può coordinare l'assemblaggio di piccoli lotti, la produzione ripetuta, la valutazione di PCB termici e l'integrazione box-build sulla base di queste informazioni. Il flusso di produzione dei PCB LED fornisce il contesto di fabbricazione e assemblaggio; un primo articolo e un pacchetto di test definiti rendono valutabile la decisione di produzione successiva.