
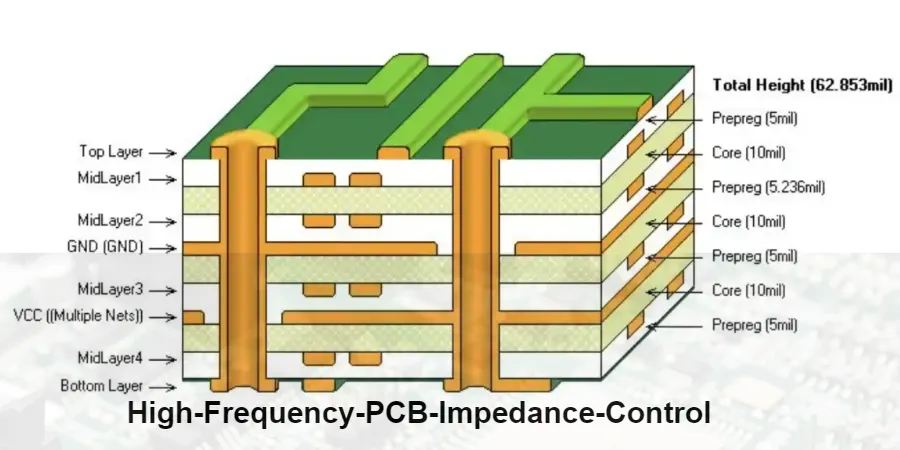
Ciao, sono un istruttore della HILPCB Stackup & Materials Academy. Nelle conversazioni quotidiane con gli ingegneri vedo sempre lo stesso problema: quando si affronta un progetto ad alta velocita, come si sceglie il giusto laminato a basse perdite tra centinaia di materiali PCB e come si pianifica un impilamento che centri gli obiettivi prestazionali mantenendo sotto controllo costo e producibilita?
Molti team sovraspecificano, per esempio scegliendo un costoso Megtron 6 per segnali da 5Gbps, mentre altri sottospecificano cercando di spingere un FR-4 standard fino a 28Gbps. Il risultato finale sono spesso problemi di integrita del segnale. Questo tutorial sui laminati a basse perdite e la prima lezione per te e per il tuo team: trasformeremo parametri astratti come Dk/Df, CTI ed effetto della trama in fibra di vetro in passaggi operativi di pianificazione dell’impilamento, supportati dai dati di produzione HILPCB, cosi da prendere decisioni piu intelligenti.
1. Punto di partenza del design di impilamento: definire input e output attesi
Un impilamento professionale non nasce per tentativi, ma da un processo sistematico basato su requisiti ingegneristici chiari. Prima di iniziare, raccogli questi input:
- Requisiti di segnale:
- Qual e il data rate massimo? Ad esempio 5Gbps, 10Gbps o 28Gbps+?
- Quali target di controllo dell’impedenza sono richiesti? Ad esempio 50Ω single-ended, 90Ω/100Ω differenziale?
- Qual e il budget totale di insertion loss in dB?
- Requisiti di integrita di alimentazione (PI):
- Quanta corrente richiede il dispositivo principale? Questo influenza lo spessore di rame dei piani di alimentazione.
- Qual e l’impedenza target del PDN? Questo condiziona l’accoppiamento tra piani di alimentazione e di massa.
- Requisiti termici:
- Qual e la potenza delle principali sorgenti di calore e dove sono posizionate?
- Quali sono temperatura ambiente e strategia di raffreddamento? Questo determina direttamente se serve un impilamento per affidabilita termica.
- Requisiti di sicurezza e affidabilita:
- Il prodotto deve soddisfare norme specifiche, come UL o CE?
- CTI requirement explanation: Esiste un requisito preciso sul Comparative Tracking Index? Per esempio, i prodotti industriali o di potenza richiedono spesso CTI ≥ 175V (PLC=2), o valori superiori.
- Quali sono vita utile target e ambiente operativo? Questo determina se e necessario un materiale ad alto Tg.
- Vincoli meccanici e di costo:
- Qual e il limite massimo di spessore del PCB?
- Qual e il range di costo obiettivo?
L’output finale dovrebbe essere un file di impilamento professionale contenente:
- Definizione della funzione di ogni layer, come segnale, massa e alimentazione.
- Codici materiale specifici per ogni layer, Core e Prepreg.
- Spessore dielettrico e spessore del rame per ogni layer, interno ed esterno.
- Spessore finale complessivo e relativa tolleranza.
- Target di impedenza, oltre alle raccomandazioni di larghezza e spacing per ogni layer.
- Note di processo speciali, come backdrill o resin fill.
2. Scheda rapida dei parametri materiali: da FR-4 ai laminati a basse perdite
Scegliere il materiale corretto rappresenta gia meta del lavoro. Per aiutarti a costruire rapidamente un modello decisionale efficace, abbiamo riassunto i laminati piu usati della libreria HILPCB in base alla classe di perdita. Questa dk df table e semplificata; i valori reali variano in funzione della frequenza e del contenuto di resina.
La tabella seguente copre i parametri chiave dai materiali FR-4 standard fino ai materiali a perdite estremamente basse, per aiutarti in una prima selezione in base a esigenze di progetto come data rate, temperatura di esercizio e requisiti di sicurezza.
| Classe materiale | Opzioni HILPCB comuni | Dk (@10GHz) | Df (@10GHz) | Tg (°C) | Td (°C) | CTI (V) | Applicazioni tipiche |
|---|---|---|---|---|---|---|---|
| FR-4 standard | S1141, KB-6160 | ~4.2 | ~0.020 | 140 | 315 | 175 | Digitale/analogico a bassa frequenza, elettronica di consumo |
| FR-4 Mid Tg | IT-158, S1155 | ~4.1 | ~0.018 | 150 | 330 | 175 | Schede multistrato, assemblaggio lead-free |
| FR-4 High Tg | IT-180A, S1000 | ~4.0 | ~0.015 | 180 | 345 | 175 | Server, automotive, applicazioni ad alta affidabilita |
| Medium loss | TU-768, S7439 | ~3.8 | ~0.009 | 190 | 360 | 175 | High-speed sotto i 10Gbps, storage |
| Low Loss | TU-872SLK, S1000-2M | ~3.6 | ~0.005 | 190 | 360 | 175 | 10-25Gbps, server backplane, hdmi pcb stackup guide |
| Very Low Loss | I-Speed, M4S | ~3.3 | ~0.003 | 200 | 380 | 175 | 25-56Gbps, comunicazioni RF, strumentazione di test |
| Ultra Low Loss | Megtron 6, Tachyon 100G | ~3.0 | ~0.002 | 210 | 400 | 175 | >56Gbps, core networking, moduli ottici |
| RF | Rogers RO4350B | 3.48 | 0.0037 | 280 | 390 | 600 | Circuiti RF/microonde, antenne |
Interpretazione dei parametri chiave:
- Dk (costante dielettrica): Un Dk piu basso significa in genere propagazione piu veloce e facilita l’uso di tracce piu larghe a parita di impedenza. Conta piu la coerenza di Dk che il valore assoluto.
- Df (fattore di dissipazione): E il parametro principale, perche determina direttamente l’attenuazione. Per segnali oltre i 5Gbps, Df < 0.01 e una soglia di base.
- Tg (temperatura di transizione vetrosa): E la temperatura alla quale il materiale passa da rigido a gommoso. Un Tg elevato, almeno 170°C, indica migliore resistenza termica e stabilita dimensionale, preferibile per saldatura lead-free e prodotti ad alta affidabilita.
- Td (temperatura di decomposizione termica): E la temperatura alla quale il materiale perde il 5% del proprio peso e riflette l’affidabilita termica nel lungo periodo.
- CTI (Comparative Tracking Index): Indica la resistenza alle tracce superficiali. Un FR-4 standard si attesta tipicamente a 175V (PLC=2), mentre alcune applicazioni speciali possono richiedere 600V (PLC=0).
3. Pattern principali di impilamento: modelli da 4/6/8/10 layer
La teoria deve incontrare la pratica. I template seguenti sono gia stati validati in produzione e costituiscono ottimi punti di partenza da rifinire in base ai requisiti.
| Numero layer | Stackup (funzione) | Core | PP | Spessore finito (mm) | Uso tipico |
|---|---|---|---|---|---|
| 4 layer | SIG/GND/PWR/SIG | 1.0mm Core | 2x 1080 | 1.2 | IoT, controllo MCU, prodotti di consumo a basso costo |
| 6 layer | SIG/GND/SIG/PWR/GND/SIG | 0.5mm Core | 3x 2116 | 1.6 | Sistemi embedded, motherboard DDR3/4 |
| 8 layer | SIG/GND/SIG/PWR/GND/SIG/GND/SIG | 0.2mm Core | 4x 2116/1080 | 1.6 | PCIe, USB3.x, HDMI, HPC |
| 10 layer | SIG/GND/SIG/GND/PWR/PWR/GND/SIG/GND/SIG | 0.15mm Core | 5x 1080/106 | 1.6 | Schede madri server, casi complessi di hdI stackup tutorial, bus ad alta velocita multipli |
Note di progetto:
- 4 layer: La soluzione piu economica, ma con EMI e SI piu deboli; in generale non adatta ai progetti high-speed.
- 6 layer: Aggiunge layer di segnale interni e reference plane pieni, offrendo un eccellente rapporto costo/prestazioni. I piani di massa schermano i layer di segnale e migliorano sensibilmente l’EMI.
- 8 layer: Due reference plane aggiuntivi consentono ottime strutture stripline e rappresentano una scelta classica per un hdmi pcb stackup guide. Inoltre supportano piu domini di alimentazione isolati e un controllo rigoroso dell’impedenza.
- 10 layer e oltre: Adatti a design ad alta densita e con molti domini di alimentazione. Piu piani di massa migliorano isolamento e PI, mentre per l’HDI i layer aggiuntivi permettono piu microvia.
4. Principi di coordinamento tra segnale, alimentazione, massa e spessore del rame
L’anima di un buon stackup sta in come i layer lavorano insieme.
-
Dare priorita ai piani di riferimento continui
I layer di segnale ad alta velocita devono stare accanto a un piano continuo di massa o alimentazione. Bisogna evitare instradamenti attraverso suddivisioni di piano, perche sono una causa primaria di crosstalk ed EMI.
-
Instradare i segnali ad alta velocita sui layer interni
Una stripline interna (GND-SIG-GND) offre in genere schermatura EMI migliore e impedenza piu stabile rispetto a una microstrip esterna (SIG-GND).
-
Accoppiare strettamente piani di alimentazione e massa
Posizionare i principali piani di potenza e massa uno accanto all’altro sfrutta la capacita planare e crea un percorso di ritorno a bassa impedenza per le correnti ad alta frequenza, migliorando la PI.
-
Bilanciare con attenzione lo spessore del rame
I layer di segnale usano tipicamente rame da 0.5oz (18μm) oppure 1oz (35μm). Lo 0.5oz supporta linee e spaziature piu fini per instradamenti ad alta densita. I piani di potenza ad alta corrente possono richiedere 2oz (70μm) o piu, rendendo spesso necessario un impilamento per affidabilita termica solido.
-
Usare la simmetria per prevenire il warpage
Lo stackup deve essere il piu simmetrico possibile in materiali, spessori di rame e distribuzione del rame. Le asimmetrie generano stress durante laminazione e reflow, aumentando il rischio di imbarcamento.
5. Laminazione ibrida e materiali speciali: quando le opzioni standard non bastano
In alcuni casi un singolo sistema materiale non e sufficiente, per esempio quando convivono segnali RF e controllo digitale. In queste situazioni conviene valutare una laminazione ibrida.
| Opzione | Vantaggi | Svantaggi | Raccomandazione HILPCB |
|---|---|---|---|
| Tutto in materiale Low Loss | Prestazioni coerenti, processo maturo | Costo piu alto | Ideale per comunicazioni e server con requisiti SI severi |
| Ibrido Rogers + FR-4 | Prestazioni RF con costo digitale piu contenuto | Laminazione complessa, rischio di affidabilita, mismatch di CTE | Ideale per design con integrazione antenna. HILPCB ha grande esperienza negli ibridi e puo ottimizzare i cicli di pressatura per la affidabilita. |
| MCPCB (metal core) | Dissipazione termica eccellente | In genere limitato a 1-2 layer; routing complesso difficile | Illuminazione LED ad alta potenza, moduli di potenza e altre applicazioni termicamente critiche |
| Rigid-Flex | Consente interconnessioni 3D; alta affidabilita | Design complesso; costo molto elevato | Wearable, aerospazio e prodotti con forti vincoli di spazio o affidabilita |
6. Impatto produttivo: l’"ultimo miglio" dal disegno al PCB reale
Uno stackup teoricamente perfetto puo comunque far aumentare i costi o ridurre la resa se il DFM viene ignorato.
- Resin Flow e Press Cycle: Regoliamo i profili di temperatura e pressione di laminazione in funzione del prepreg scelto. Per esempio, un prepreg 106 ad alto contenuto di resina richiede un controllo stretto per riempire le microvia laser HDI senza eccessiva perdita di resina che destabilizzerebbe lo spessore dielettrico.
- Fiber Weave Effect: Per segnali oltre 25Gbps, stili di tessitura larghi come 7628 possono creare non uniformita locali di Dk e peggiorare l’impedenza. HILPCB raccomanda e tiene a stock laminati low loss con Flat Glass per migliorare sensibilmente la qualita del segnale.
- Back-drilling: Gli stub dei via sono un vero killer per l’high-speed. Oltre i 10Gbps, forniamo backdrill a profondita controllata per rimuovere gli stub inutilizzati e ridurre l’insertion loss di 1-2 dB.
- Coupon di impedenza e test TDR: Ogni lotto produttivo include coupon di impedenza. HILPCB li misura in TDR per garantire che l’impedenza finale resti entro la finestra di tolleranza richiesta, ad esempio +/- 10% o anche piu stretta.
- Confronto delle finiture superficiali: Anche la finitura superficiale influenza il comportamento ad alta velocita. L’ENIG e planare e adatto alle alte frequenze, ma comporta rischio di black pad e costi superiori. L’OSP e piu economico, ma ha una finestra di saldabilita piu breve. In base ad applicazione e costo target, raccomandiamo l’opzione [di finitura superficiale PCB](/blog/pcb-surface-finish-selection-guide/) piu adatta.
7. In che modo HILPCB ti aiuta nel design dell’impilamento?
Dopo questo tutorial sui laminati a basse perdite, la pianificazione dell’impilamento puo ancora sembrare impegnativa. E proprio per questo che esiste la HILPCB Stackup & Materials Academy. Non siamo soltanto un produttore, ma anche il tuo partner tecnico.
Offriamo un servizio "presa in carico rapida dell’impilamento" per sollevarti dal lavoro piu noioso di selezione materiali e calcolo dell’impilamento.
Non sai da dove iniziare? Lascia che gli ingegneri HILPCB personalizzino il tuo impilamento
Condividi le tue esigenze di progetto, come velocita di trasmissione, numero di layer e impedenza. I nostri ingegneri senior ti forniranno entro 24 ore una proposta di impilamento professionale validata DFM e ottimizzata sul magazzino, completa di report dettagliato di calcolo dell’impedenza. Il tutto gratuitamente.
Perche scegliere HILPCB?
- Oltre 200 materiali a magazzino: Dal FR-4 standard fino a Rogers e Megtron, evitando ritardi dovuti a MOQ e tempi di approvvigionamento di settimane per materiali speciali.
- Team di ingegneria esperto: Migliaia di progetti high-speed, ad alta frequenza e alta densita consentono di individuare rapidamente i rischi e ottimizzare il rapporto costo/prestazioni.
- Laboratorio di impedenza avanzato: Non promettiamo soltanto l’impedenza; la verifichiamo con test TDR rigorosi per garantire che ogni scheda consegnata rispetti la specifica.
Sintesi
Un buon stackup e sempre un equilibrio tra prestazioni, costo e producibilita. Occorre partire da input chiari, usare la tabella parametri per una prima selezione, riutilizzare pattern collaudati e mantenere un confronto stretto con il produttore PCB, come HILPCB. Anticipare i vincoli di fabbricazione all’interno del processo di design aiuta il team a costruire una libreria di stackup standardizzata e affidabile, accelerando lo sviluppo prodotto.
Domande frequenti
Quali input dovrebbe fissare il team prima di scegliere un laminato low loss?
Prima di selezionare il materiale, il team dovrebbe definire data rate, lunghezza del canale, budget di insertion loss, impedenza target, numero di layer, requisiti termici e obiettivo di costo. Solo con questi vincoli si puo capire se il FR-4 standard basta oppure se servono materiali Mid-Loss, Low-Loss o Ultra-Low-Loss.
Quando il FR-4 standard non basta piu per un PCB high-speed?
Di solito il FR-4 standard diventa insufficiente quando i link si allungano, il budget di perdita si restringe o il progetto sale verso classi come 56G, 112G, PCIe 5.0 o PCIe 6.0. In quel punto servono spesso materiali con Df piu basso, controllo di impedenza piu rigoroso e una fabbricazione piu disciplinata.
Come dovrebbero bilanciare gli ingegneri prestazioni low loss, stackup e producibilita?
L’approccio piu solido e scegliere materiale, stackup e finestra di processo reale del produttore come un unico pacchetto. Peso del rame, spessori dielettrici, comportamento in laminazione, esigenze di back-drill e verifica con coupon devono essere coerenti, altrimenti anche un materiale teoricamente ottimo puo creare problemi di costo o resa.
Conclusione
In sintesi, questo tutorial sui laminati low loss spiega parametri materiali, pianificazione dello stackup, compromessi tra impedenza, termica e costo e considerazioni di fabbricazione mediante tabelle comparative ed esempi. In questo modo il team puo costruire una libreria standard di stackup e controllare meglio i rischi legati a design, materiali e test. Seguendo le liste di controllo e le finestre di processo descritte qui, e coinvolgendo presto il team DFM/DFA di HILPCB, puoi accelerare prototipi e volumi senza sacrificare qualita e conformita.
Per supporto su fabbricazione e assemblaggio, contatta HILPCB tramite Turnkey Assembly o SMT Assembly per suggerimenti DFM/DFT.