
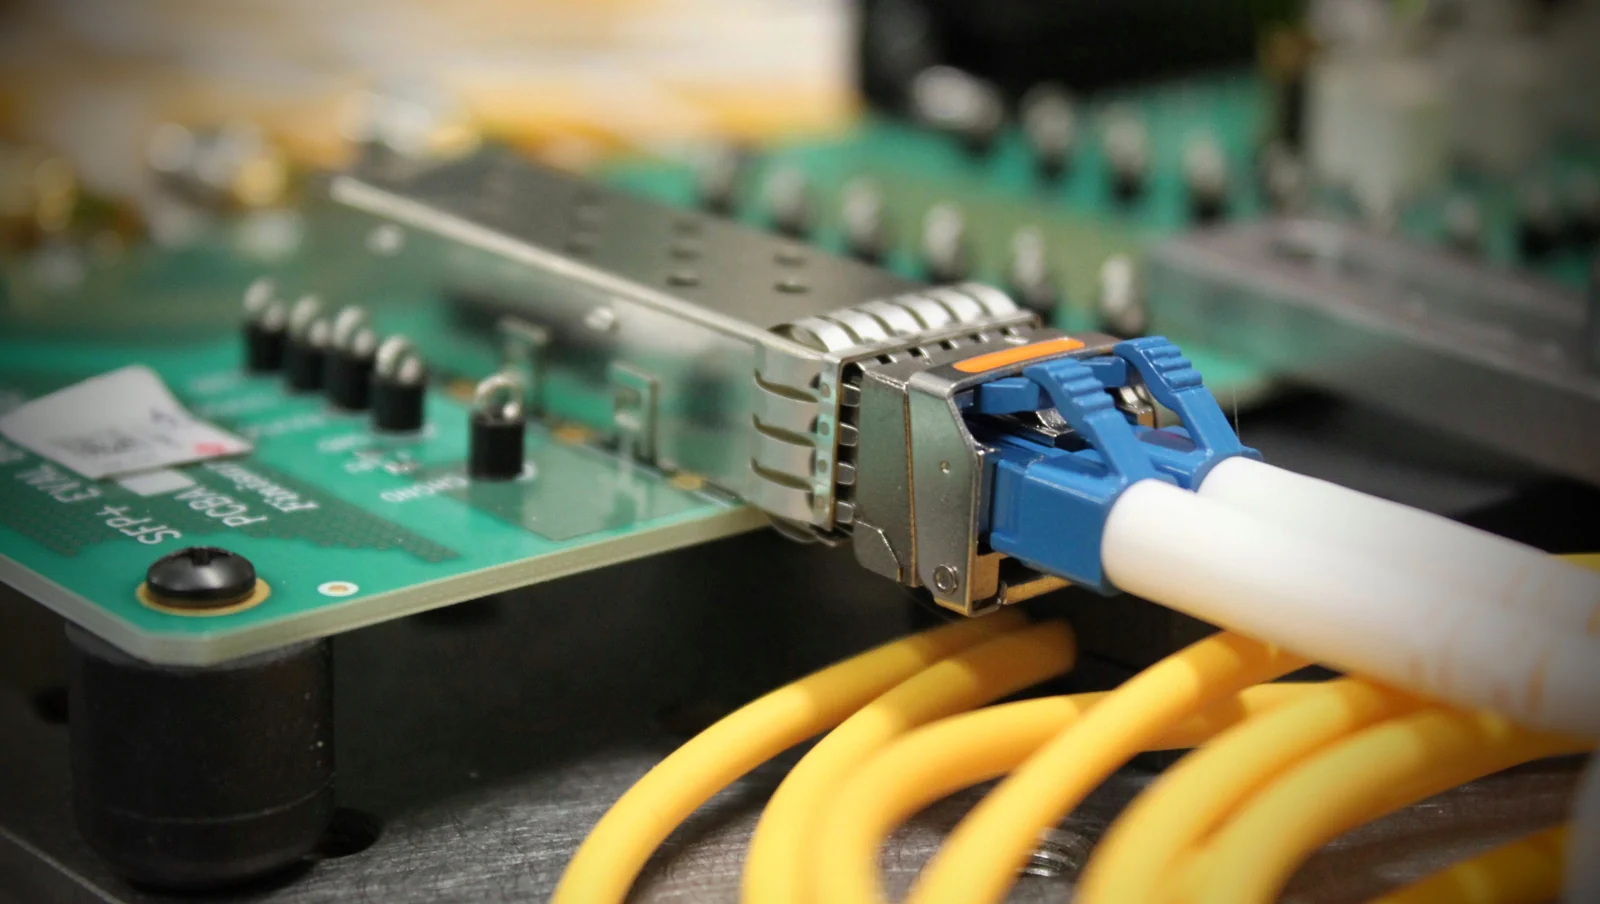
- Quando un PCB OSFP 800G è realizzabile come campione ma resta instabile in produzione, la causa di solito non è la traccia centrale, ma il fatto che strutture corte e sensibili come transizioni del connettore, vias locali, coerenza del materiale, percorso termico e coplanarity di assembly consumano per prime il margine di canale.
- Su questo tipo di scheda bisogna congelare non solo il layout, ma un canale high-speed realmente producibile.
- Il problema termico di una module board OSFP non è isolato.
- I circuiti di management e monitoring non dominano la perdita del canale principale, ma influenzano direttamente bring-up, compatibilità, efficienza di debug e traceability dei lotti.
- Una scheda OSFP 800G davvero affidabile non è un singolo campione che “gira a 800G”, ma più lotti con comportamento simile dopo assembly del connettore, stress termico e variazione produttiva.
Quick Answer
Il cuore di un PCB OSFP 800G non è solo disegnare un canale 112G. Bisogna fare in modo che connector launch, transizioni locali, percorso termico, finestra di assembly e matrice di validazione restino validi anche in produzione.
Indice
- Cosa controllare per prima cosa in un PCB OSFP 800G?
- Tabella riassuntiva di regole e parametri chiave
- Perché la zona del connettore consuma sempre per prima il margine di canale?
- Perché la scelta del materiale va giudicata insieme alla lunghezza reale del canale e al percorso termico?
- Perché management interface e finestra di assembly influenzano direttamente la stabilità in produzione?
- Perché la validazione OSFP 800G riguarda la coerenza e non un solo risultato positivo?
- Prossimi passi con HILPCB
- Domande frequenti (FAQ)
- Riferimenti pubblici
- Autore e revisione tecnica
Cosa controllare per prima cosa in un PCB OSFP 800G?
Si parte da transizioni del connettore, budget del canale 112G, percorso termico, management interface e coerenza di assembly.
Le domande più utili all’inizio sono di solito:
- Se connector launch, breakout e zona via hanno una geometria stabile
- Se il tratto interno alla scheda viene valutato insieme al budget lato motherboard e lato connettore
- Se materiale e stackup corrispondono alla lunghezza reale del percorso, al carico termico e alla variazione di produzione
- Se percorso termico, contatto con la scocca e planarità modificano a loro volta assembly e comportamento elettrico
- Se la validazione copre più schede, più lotti e lo stato post-assembly
Per moduli high-speed pluggable, conviene in genere introdurre presto le regole di interfaccia di High-Speed PCB e Backplane PCB.
Tabella riassuntiva di regole e parametri chiave
| Regola / Parametro | Metodo | Perché è importante | Come verificare | Cosa succede se si ignora |
|---|---|---|---|---|
| Connector launch | Valutare insieme breakout, anti-pad, rame nel foro e return path | La zona del connettore spesso consuma per prima il margine | Simulazione locale, TDR, osservazione campione | Il tratto centrale sembra buono, l’interfaccia cede |
| Budget 112G | Separare prima lato motherboard, lato connettore, percorso on-board e variazione di assembly | La module board non è un canale isolato | Channel budget, S-parameter, confronto | Si giudicano male materiale e finestra di lunghezza |
| Materiale / stackup | Valutare Dk / Df con rame, vetro, laminazione e spessore | Una bassa perdita nominale non garantisce stabilità in serie | Datasheet, review stackup, confronto campioni | La variazione tra lotti aumenta |
| Percorso termico | Rivedere insieme distribuzione rame, thermal vias, contatto con la scocca e planarità | Il comportamento termico rientra nella SI | Termografia, hot-state test, osservazione assembly | A freddo passa, a caldo no |
| Management interface | Mantenere management, monitoring e power paths debuggabili | Bring-up, compatibilità e traceability ne dipendono | Bring-up check, validazione management link | Il data path funziona, ma il modulo non è consegnabile |
| Finestra di assembly | Valutare insieme coplanarity, voids, postura del connettore e residui | L’assembly riscrive direttamente il risultato elettrico finale | First article, X-ray, process record | Il campione funziona, la dispersione cresce |
| Contesto pubblico del modulo | Significato diretto per il design |
|---|---|
| Definizione modulo / connettore OSFP MSA | Connettore e bordo scheda sono confini di sistema fin dall’inizio |
| OIF 112G electrical interconnect | Il budget va scomposto fino alle transizioni locali e alla variazione di assembly |
| Modulo high-speed ad alta potenza | Percorso termico e planarità influenzano SI e coerenza di assembly |
Perché la zona del connettore consuma sempre per prima il margine di canale?
Conclusione: perché nel minor spazio possibile si somma il maggior numero di discontinuità.
Vale la pena verificare prima di tutto:
- Se connector launch e breakout mantengono una geometria stabile
- Se anti-pad, capture pad e return vias sono coerenti con la velocità attuale
- Se coerenza del rame nel foro e finitura superficiale amplificano la variazione tra lotti
- Se la zona di transizione è già collegata a tolleranze di fabbrica reali
Molti casi in cui “la linea non è lunga ma il canale non passa” sono in realtà casi in cui la zona del connettore ha già consumato il margine.
Perché la scelta del materiale va giudicata insieme alla lunghezza reale del canale e al percorso termico?
Conclusione: perché il budget di perdita e la stabilità di una module board OSFP 800G non dipendono mai da un solo tratto on-board.
Una review più utile di solito include:
- Mettere nello stesso budget launch lato motherboard, connettore del modulo, routing sulla scheda e interfaccia del componente
- Capire se la lunghezza reale richiede davvero un materiale più low-loss
- Verificare se roughness del rame, glass style, stabilità di laminazione e variazione di spessore amplificano le differenze
- Verificare se il thermal design modifica a sua volta materiale e comportamento strutturale
Perché management interface e finestra di assembly influenzano direttamente la stabilità in produzione?
Conclusione: perché la deliverability di un modulo OSFP dipende non solo dal data path, ma anche dal fatto che resti inizializzabile, diagnosticabile e ripetibile dopo l’assembly.
Azioni utili da anticipare:
- Tenere management e monitoring loops lontani dalle transizioni high-speed più aggressive
- Posizionare sensori di temperatura, corrente o stato più vicino alla reale condizione termica
- Congelare coplanarity del connettore, voids, postura del connettore e controllo dei residui
- Considerare già in fase di design serializzazione e logica di traceability
Perché la validazione OSFP 800G riguarda la coerenza e non un solo risultato positivo?
Conclusione: perché una release utile esiste solo quando transizioni del connettore, materiale, percorso termico e finestra di assembly sono stati dimostrati con la stessa logica di validazione.
Una checklist pratica pre-release di solito include:
- Freeze di connettore e transizioni.
- Freeze di materiale e stackup.
- Freeze del percorso termico.
- Freeze della finestra di assembly.
- Freeze della matrice di validazione.
Prossimi passi con HILPCB
- Se il tema principale è connector launch e budget 112G, usare prima High-Speed PCB per chiudere la struttura locale di transizione.
- Se il modulo deve lavorare con una system board o un backplane, verificare anche il confine di interfaccia con Backplane PCB.
- Se percorso termico, distribuzione di rame e hotspot sono ormai vincoli chiave, rivedere anche High-Thermal PCB.
- Se assembly e validazione campioni devono avanzare insieme, spostare presto i controlli critici in SMT Assembly e PCB Prototype.
- Quando transizioni del connettore, materiale, percorso termico e matrice di validazione sono chiari, raccoglierli in Quote / RFQ.
Domande frequenti (FAQ)
Quale sezione bisogna controllare per prima in una module board OSFP 800G?
A: Di solito connector launch e breakout, non la lunga traccia centrale.
Una scheda OSFP 800G richiede sempre il materiale di livello più alto?
A: Non necessariamente. Dipende da lunghezza reale del percorso, numero di transizioni, percorso termico e requisiti di coerenza in produzione.
Perché un problema termico diventa un problema di coerenza high-speed?
A: Perché nei moduli ad alta potenza il percorso termico influenza planarità, stato di assembly e comportamento del materiale, e questo torna sul risultato elettrico.
La variazione di assembly può davvero cambiare direttamente il risultato high-speed?
A: Sì. Coplanarity, voids, postura del connettore, residui e storia del reflow possono cambiare il comportamento finale del canale o l’affidabilità a lungo termine.
Cosa conviene congelare prima della produzione?
A: Transizioni del connettore, materiale e stackup, percorso termico, finestra di assembly e matrice di validazione.
Riferimenti pubblici
OSFP MSA Specification
Supporta il contesto pubblico della specifica OSFP per modulo e connettore.OIF Releases Common Electrical I/O CEI 5.0 Implementation Agreement
Supporta il contesto pubblico relativo a OIF 112G electrical interconnect.OIF Implementation Agreements Index
Aggiunge contesto sul continuo sviluppo pubblico degli accordi relativi a interconnect 112G e management.
Autore e revisione tecnica
- Autore: team contenuti HILPCB per optical interconnect
- Revisione tecnica: team engineering SI, thermal design e assembly
- Ultimo aggiornamento: 2026-05-20