
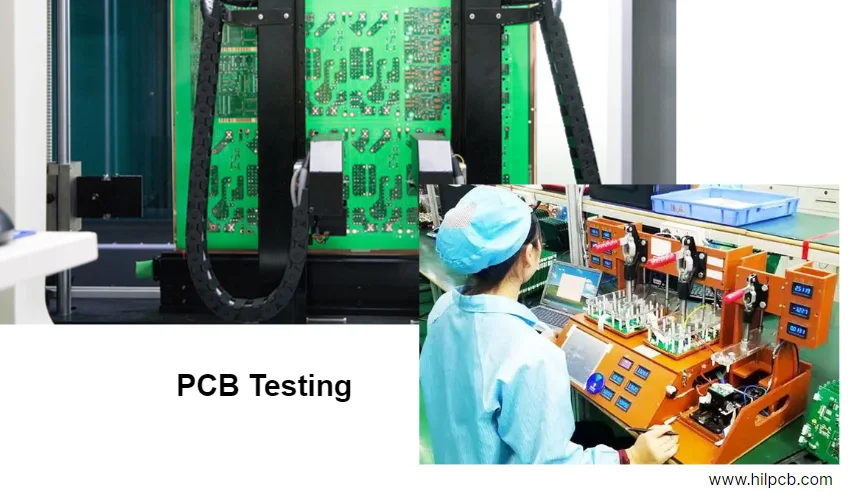
Un'apertura su scheda nuda, un ponte di saldatura nascosto e un difetto di firmware richiedono test diversi. Partite dai difetti che contano per il prodotto, poi associate ciascuno a un metodo, una misura accessibile, un limite e una registrazione. Così evitate di pagare due volte controlli sovrapposti lasciando una funzione critica non testata.
HILPCB supporta test elettrici su scheda nuda e ispezione di assemblaggio, programmazione e percorsi di test elettrico/funzionale definiti, dal prototipo alla produzione ripetuta. L'ingegneria esamina i dati rilasciati, l'accesso di test, le fixture, la copertura e il pacchetto di evidenze insieme all'ordine di fabbricazione o assemblaggio.
Per il percorso produttivo completo — fabbricazione, assemblaggio SMT/THT, sourcing e box build — vedi la panoramica delle capacità HilPCB.
Flying probe vs test in-circuit: quale vi serve davvero
Il volume influenza l'economia del test, ma contano anche accesso, copertura dei difetti, rischio prodotto, stabilità delle revisioni e tempo di ciclo. Distinguete prima la continuità/isolamento su scheda nuda dalle misure su scheda assemblata: attrezzatura, dati e limiti differiscono anche quando entrambi i percorsi usano sonde mobili.
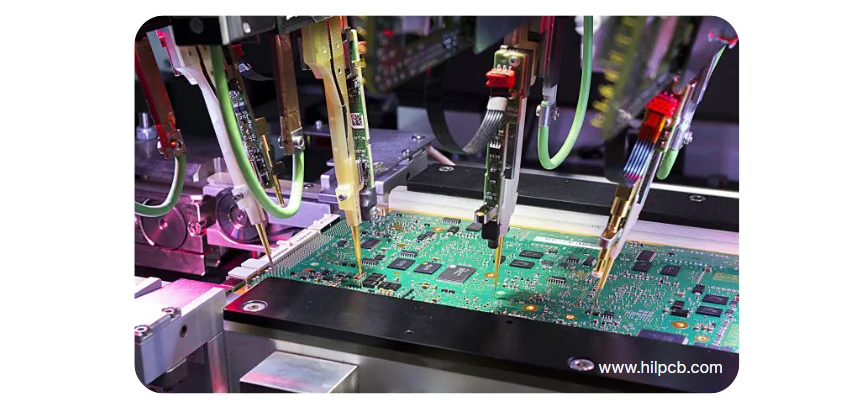
Test a sonda volante (flying probe) – Accesso flessibile senza bed-of-nails dedicato
Sonde mobili contattano pad o terminali accessibili sotto controllo software. Le schede nude possono essere verificate contro i dati di connettività rilasciati per aperture e cortocircuiti; le schede assemblate possono ricevere misure di componenti e circuiti supportate con il programma appropriato. Spesso conviene per prototipi, design in evoluzione e mix di prodotto vari senza una fixture bed-of-nails dedicata.
Vantaggi chiave:
- Evita una fixture bed-of-nails dedicata; supporti, programmazione e debug possono comunque avere un costo
- Modifiche software possono accompagnare le revisioni, seguite dalla riconvalida di accesso e misure
- Il tempo di ciclo dipende da numero di contatti, misure, settling, movimentazione e opzioni dello strumento
- Può coprire dai prototipi a carichi di produzione adeguati; confrontate la capacità reale del tester e il mix di prodotto
Limiti da comprendere:
- I contatti sequenziali possono diventare un vincolo di throughput su un dato programma
- Le misure alimentate/funzionali dipendono dai moduli installati, dalla sequenza di alimentazione sicura e dall'accesso alla scheda; il flying probe non è intrinsecamente non alimentato
- Componenti alti, pad rivestiti, popolamento su entrambi i lati e superfici sensibili possono limitare il contatto sicuro
- I dati della scheda nuda non definiscono da soli i limiti sui componenti né la copertura funzionale di una scheda assemblata
La documentazione flying probe di SPEA descrive sistemi con capacità parametriche e funzionali. Per un preventivo, indicate i controlli alimentati richiesti e l'accesso, così che l'ingegneria confermi l'attrezzatura e l'ambito di programma applicabili.
Test in-circuit (ICT) – Accesso a fixture ripetibile
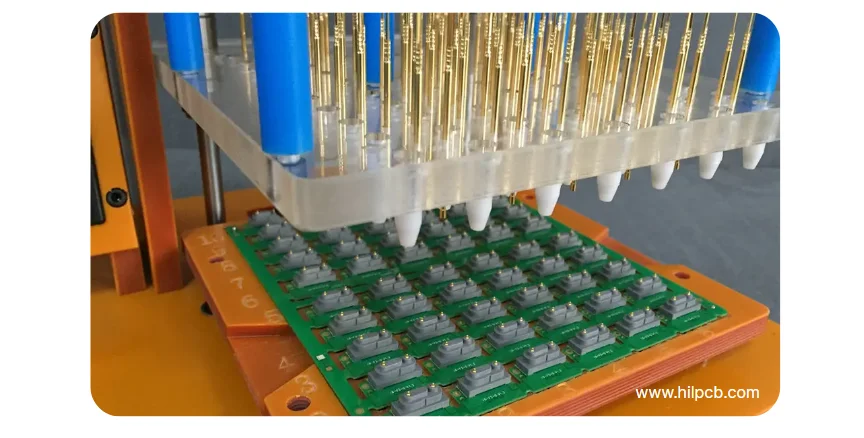
Una fixture bed-of-nails offre contatto ripetibile su molti punti di test. Il tester sequenzia le misure attraverso quei contatti; misure parallele supportate possono ridurre il tempo di ciclo. I costi di fixture, strumentazione e programma dipendono da dimensione della scheda, accesso, numero di pin, supporto, misure alimentate ed esigenze diagnostiche.
Perché la produzione in volume usa l'ICT:
- Un contatto a fixture ripetibile può migliorare il throughput su design stabili
- Misure di componenti non alimentate e controlli alimentati supportati coprono difetti diversi
- Le misure possono segnalare valori errati, condizioni legate all'orientamento, ponti e aperture dove circuito e accesso permettono la rilevazione
- La risoluzione diagnostica dipende da isolamento, guarding, percorsi paralleli e programma di test; una misura fallita non identifica sempre un singolo componente
L'ostacolo dell'investimento fixture:
- Ottenete costi separati per fixture, programma, validazione e test ricorrenti
- Includete fabbricazione, debug, campioni golden/difetto noto e approvazione di rilascio nel piano
- Considerate revisioni, manutenzione della fixture, usura delle sonde, stoccaggio e diritti di riuso
- Fornite punti di test accessibili, keep-out e supporto meccanico; valutate forza di contatto e sollecitazione sulla scheda
A copertura comparabile, siano F i costi fissi e c il costo ricorrente per unità testata. Il punto di pareggio semplice è N = (F_ICT − F_flying)/(c_flying − c_ICT), con denominatore positivo. Per l'esempio di 2.400 di installazione ICT aggiuntiva e 3 di risparmio per unità testata, il pareggio è 800 unità. Sono input ipotetici, non prezzi HILPCB né una soglia di produzione. Aggiungete i costi di revisione/manutenzione e confrontate il costo per scheda accettata se rese o retest differiscono. La nostra filiera di assemblaggio PCB quota ICT, flying probe e altre opzioni rispetto al piano reale.
Metodi di ispezione visiva: quando l'automazione aiuta e quando no
L'ispezione visiva rileva tipi di difetto diversi dal test elettrico. La questione non è se ispezionare, ma quali metodi di ispezione corrispondono a requisiti e volume.
Ispezione visiva manuale – Controlli di workmanship accessibili
Un piano di ispezione visiva definito supporta primi articoli, controlli di workmanship accessibili e l'indagine delle condizioni segnalate. Gli ispettori possono esaminare le schede con ingrandimento adeguato per:
- Componenti disallineati che compromettono l'accoppiamento meccanico
- Ponti di saldatura che cortocircuitano pin adiacenti
- Componenti mancanti o errati
- Schede o componenti danneggiati
- Contaminazione che pregiudica l'affidabilità
Il tempo di ispezione dipende da popolamento, criteri e accesso. Formazione, illuminazione, riferimenti e gestione della fatica influenzano la costanza. L'ispezione visiva non vede i giunti nascosti sotto package BGA né dentro i connettori.
Per un primo articolo, usate il disegno di assemblaggio rilasciato, i riferimenti di polarità e i criteri di workmanship. In produzione ripetuta, combinate la revisione manuale con controlli automatizzati ed elettrici appropriati, senza scegliere l'ispezione solo dalla quantità del lotto.
Ispezione ottica automatizzata (AOI) – Efficienza produttiva
Telecamere e un programma di ispezione approvato confrontano le caratteristiche visibili con riferimenti appresi, criteri geometrici o altre misure supportate. L'AOI può migliorare la ripetibilità, ma tempo di ciclo e copertura dipendono da sistema, popolamento della scheda e validazione del programma.
A seconda di visibilità e attrezzatura, l'AOI può segnalare:
- Saldatura visibile insufficiente o in eccesso; altezza/volume quantitativi richiedono una misura 3D adeguata
- Ponti di saldatura tra pin adiacenti
- Sfere di saldatura sulla superficie della scheda
- Tombstoning (componente in verticale)
- Spostamento dei componenti durante la rifusione
Un programma AOI approvato può segnalare errori di posizionamento come:
- Componenti errati dove marcature o geometria offrono una differenza rilevabile
- Componenti mancanti
- Componenti polarizzati ruotati (diodi, condensatori elettrolitici, IC)
- Disallineamento oltre le tolleranze
Limiti da comprendere:
- Non può ispezionare giunti nascosti sotto package BGA o dentro i connettori
- Una scheda nuova o rivista richiede sviluppo e validazione del programma su condizioni accettabili e difettose rappresentative
- I falsi positivi rallentano la produzione quando l'AOI segnala schede accettabili come difettose
Il servizio di assemblaggio SMT di HILPCB fornisce AOI e raggi X selezionati secondo l'ambito quotato. La SPI controlla i depositi di pasta prima del posizionamento; l'AOI controlla le condizioni visibili dopo l'assemblaggio. Valutate false chiamate, sfuggite, campionamento e disposizione delle rilavorazioni nell'approvazione del programma di ispezione.
Ispezione a raggi X – Evidenze per giunti nascosti selezionati
L'imaging a raggi X può valutare la distribuzione della saldatura sotto package BGA, pad termici QFN e altre connessioni nascoste. Sovrapposizione di proiezione, risoluzione e angolo di vista influenzano l'interpretazione; l'imaging 2D o CT non prova da solo l'integrità elettrica o metallurgica di ogni giunto.
Cosa rivela l'ispezione a raggi X:
- Vuoti e loro area proiettata nella vista scelta; l'accettazione dipende da giunto, metodo e criteri concordati
- Ponti tra sfere adiacenti invisibili all'ispezione ottica
- Saldatura insufficiente o sfere mancanti
- Allineamento e centratura del package sui pad
Selezionate posizioni, campionamento, viste immagine e limiti di accettazione per il package e l'ordine. I criteri di accettazione IPC-A-610 non creano un obbligo generale di radiografare ogni BGA di ogni assemblaggio Classe 2 o Classe 3. HILPCB supporta raggi X selezionati di giunti nascosti e relative registrazioni come parte del pacchetto di ispezione di assemblaggio concordato. I raggi X di registrazione in fabbricazione sono un uso distinto della tecnologia.
Strategie di test funzionale
I controlli elettrici strutturali e l'ispezione lasciano alcuni comportamenti non testati. Il test funzionale esercita il comportamento prodotto specificato usando firmware, alimentazioni, carichi, interfacce e condizioni definiti. La copertura si estende solo ai modi e ai limiti della procedura.
Quando il test funzionale diventa necessario
Selezionate la copertura funzionale dal rischio prodotto e dai requisiti di accettazione, anche per circuiti semplici di alimentazione o rilevanti per la sicurezza. Per assemblaggi con processore, memoria o interfacce, i controlli pertinenti possono includere:
- Problemi di caricamento ed esecuzione del firmware
- Funzionamento delle interfacce di comunicazione
- Calibrazione e risposta dei sensori
- Sequenziamento e gestione dell'alimentazione
- Interazioni a livello di sistema che il test elettrico non può verificare
Processo di sviluppo del test funzionale
Il progetto della fixture di test accoglie connettori e interfacce specifici della scheda. Lo sviluppo della procedura definisce:
- Sequenza e timing di accensione
- Esercitazione delle interfacce (USB, Ethernet, seriale, ecc.)
- Criteri pass/fail per ciascun elemento funzionale
- Obiettivi di tempo di test per il throughput produttivo
- Requisiti di data logging e tracciabilità
Quotate separatamente hardware della fixture, requisiti di strumento/carico, firmware e software di test, campioni buono/difettoso noti, debug e approvazione di procedura. Un'interfaccia connettore stabile può semplificare il riuso; un protocollo firmware in evoluzione o una calibrazione di precisione può dominare lo sviluppo anche per un piccolo lotto. Concordate copertura e criteri di rilascio prima di usare il tempo di ciclo come obiettivo produttivo.
Test boundary scan (JTAG)
Processori e FPGA possono supportare il boundary scan per le connessioni della scheda senza sondare ogni pin supportato. Valutate le capacità dei dispositivi e il design for test durante il layout; una sola porta di debug JTAG non garantisce copertura boundary scan.
Vantaggi del boundary scan:
- Pilota e campiona i pin boundary scan supportati per verificare le interconnessioni della scheda
- Può raggiungere dispositivi non-scan supportati tramite test di circuito idonei
- Test di programmazione o memoria richiedono che dispositivo, controller e algoritmi forniti li supportino
- Riduce alcune esigenze di sonde fisiche, pur richiedendo alimentazione sicura, accesso TAP, controllo della catena ed eventuali connessioni di stimolo/carico
Come spiega la guida XJTAG, le celle boundary danno accesso a pin e reti connesse; i file BSDL descrivono le capacità dei dispositivi. Utile per assemblaggi digitali densi, non è però automaticamente un test della logica interna, una validazione firmware né un sostituto completo di ICT/FCT. Fornite netlist, file BSDL dei dispositivi, informazioni di catena e requisiti di modalità test per la revisione di copertura.
Selezione della strategia di test in base al volume produttivo
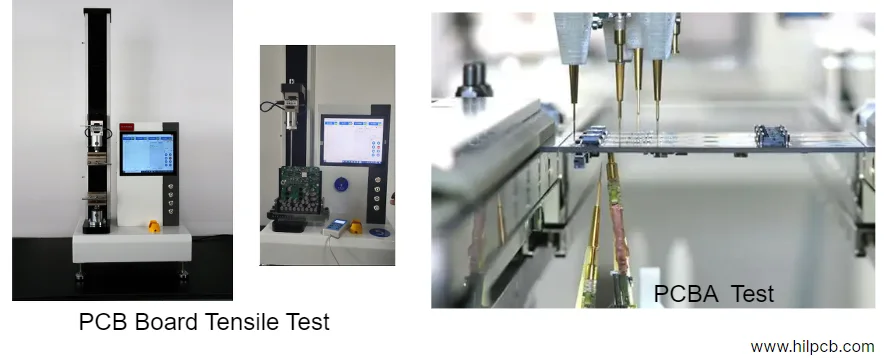
Usate le bande di volume seguenti come esempi di pianificazione, non come soglie automatiche di metodo o prezzo. Per ogni fabbricazione, mappate difetti e funzioni richiesti sui controlli selezionati, poi confrontate accesso, tempo di ciclo, volume di riuso stabile e costo per scheda accettata.
Quantità prototipo (5-50 schede)
- Ispezione visiva manuale
- Test elettrico flying probe
- Test funzionale secondo le esigenze di validazione
Priorità alla scoperta di accesso/copertura e alle evidenze di primo articolo. Un adattatore di connettore, un supporto scheda o un carico funzionale possono restare necessari; ottenetene i costi anche senza fixture bed-of-nails.
Produzione di basso volume (50-500 schede)
- Ispezione visiva manuale
- Test elettrico flying probe
- Controlli funzionali scelti in base ai comportamenti richiesti e al rischio prodotto
Misurate il tempo di movimentazione, contatto, test e retest del programma pilota rispetto all'output richiesto. Conservate il programma rilasciato e il report di copertura per valutare le modifiche ingegneristiche prima del lotto successivo.
Produzione di medio volume (500-5.000 schede annue)
- Ispezione ottica automatizzata (AOI)
- Test in-circuit (ICT) con fixture dedicata
- Controlli funzionali scelti in base ai comportamenti richiesti e al rischio prodotto
- Raggi X selezionati di giunti nascosti in base al rischio del package e ai requisiti di accettazione
Confrontate un percorso a fixture con il flying probe a copertura equivalente usando il calcolo di pareggio sopra. Includete frequenza delle modifiche, fixture duplicate, validazione e manutenzione invece di ammortizzare l'attrezzaggio su una previsione incerta.
Produzione di alto volume (oltre 5.000 schede annue)
- Ispezione e test automatizzati secondo il piano di copertura approvato
- Monitoraggio con controllo statistico di processo
- Analisi distruttive o coupon di processo selezionati dove il piano di qualifica/controllo lo richiede
- Test funzionale automatizzato con fixture dedicate
Testate in pilota l'equilibrio di linea, la diagnostica dei guasti e il flusso di retest proposti. HILPCB può combinare assemblaggio SMT/THT, sourcing, programmazione e test definito con l'integrazione box-build quando case, cablaggi e interfacce di sistema rientrano nell'ambito di consegna.
Documentazione di qualità e tracciabilità
Una registrazione utile identifica la revisione rilasciata, l'identità campione/lotto o seriale, il metodo/programma, i limiti e la disposizione. I record di fabbricazione della scheda nuda e i risultati di ispezione/funzione della scheda assemblata rispondono a domande diverse. Le filiere di fabbricazione e assemblaggio di HILPCB offrono registrazioni adeguate all'ambito quotato.
Selezionate le evidenze necessarie per l'ordine:
- Risultati di continuità/isolamento su scheda nuda rispetto ai dati di connettività e limiti elettrici approvati
- Riepiloghi visivi/AOI/SPI concordati e disposizione di non conformità/rilavorazioni
- Raggi X di registrazione in fabbricazione, microsezioni selezionate o risultati di coupon d'impedenza dove specificato; immagini dei giunti nascosti di assemblaggio elencate a parte
- Risultati di programmazione, ICT/flying-probe/boundary-scan o FCT per il piano di test reale della scheda assemblata
- Collegamento a lotto materiali/processo, sourcing dei componenti e certificati richiesti dove disponibili
Concordate riepiloghi pass/fail rispetto a dati/immagini di misura, collegamento unità/lotto, formato, consegna e conservazione. Le opzioni di record qualità SMT di HILPCB includono registrazioni di primo articolo, rifusione, ispezioni selezionate e programmazione/test; il preventivo conferma la disponibilità per l'ordine reale.
Controllo di processo e miglioramento continuo
I controlli di processo integrano i test di prodotto. A seconda della filiera di fabbricazione e del piano di controllo, le misure pertinenti includono:
- Registrazione dei layer interni e accuratezza di foratura
- Spessore e uniformità della placcatura rame
- Curve di temperatura e pressione di laminazione
- Rese del test elettrico e pattern di guasto ricorrenti
Analizzate l'andamento di queste misure con i dati di non conformità e retest. Un pass di continuità non misura l'affidabilità del dielettrico, un pass AOI non verifica un giunto nascosto e un pass funzionale a una condizione non stabilisce tutti i limiti operativi.
Per un preventivo comprensivo di test, inviate dati di fabbricazione e netlist, BOM/CPL, disegni di assemblaggio, quantità e previsioni, punti di test accessibili, reti/funzioni critiche, firmware, BSDL ove pertinente, dettagli connettore/carico e limiti numerici. Indicate i criteri di workmanship richiesti, il campionamento, le regole di retest/rilavorazione e le registrazioni. HILPCB può esaminare insieme filiera di fabbricazione, SMT/THT, sourcing e test così che l'ambito quotato abbia copertura ed evidenze di rilascio esplicite.
Domande frequenti
Come dovrei scegliere i test per un PCB o una scheda assemblata?
Per un PCB nudo, definite continuità/isolamento ed eventuali controlli di accettazione di fabbricazione aggiuntivi. Per una scheda assemblata, mappate difetti di assemblaggio e comportamenti richiesti su visuale/SPI/AOI, raggi X selezionati, ICT/flying probe, boundary scan e FCT. Registrate ciò che ogni metodo può rilevare e quali rischi restano. Il tester fisico, le fixture, gli strumenti e il programma approvato determinano la copertura; nessun nome di macchina costituisce da solo una strategia di test.