
Что в первую очередь необходимо оценивать при массовом производстве печатных плат с медью 3oz
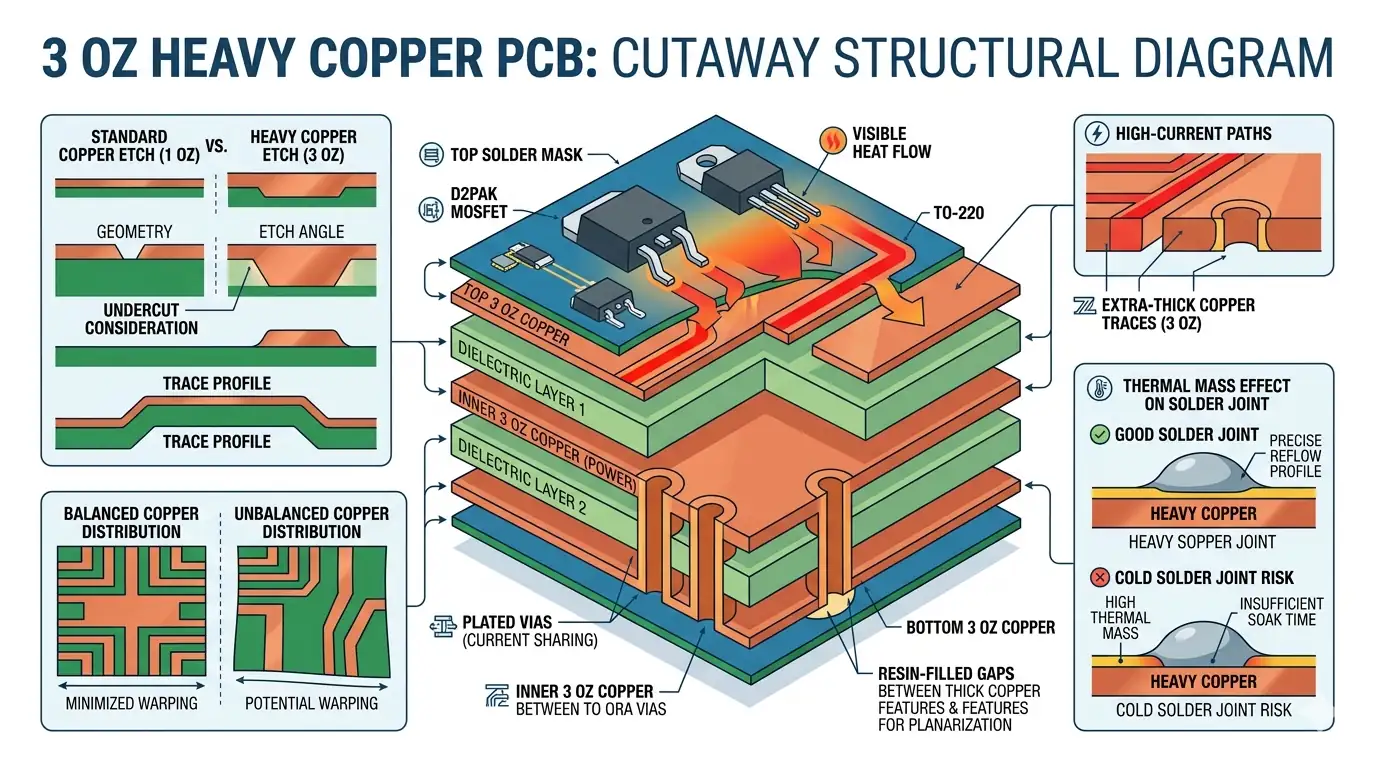
При переходе платы с толщиной меди 3oz (heavy copper) к этапу массового производства главный вопрос не должен звучать как «Может ли завод сделать 3oz?». Критически важно: можно ли объединить в едином рабочем окне стабильность пути прохождения большого тока, расчеты компенсации травления, запрессовку смолы (resin fill), симметрию структуры и параметры теплоемкости для SMT-монтажа. Как только увеличивается толщина меди, существенно возрастает чувствительность таких факторов, как геометрия поперечного сечения, текучесть препрега, баланс распределения меди на слоях и теплоотвод во время пайки. Успешный запуск пилотной (prototype) партии не гарантирует аналогичного уровня качества и идентичного процента выхода годных изделий в условиях серийного потока.
Оглавление протоколов проверки
- Почему надежность цепей сильного тока не оценивается только по ширине основной трассы
- Почему медь толщиной 3oz требует особого контроля бокового травления (etch compensation)
- Как заполнение смолой и симметрия определяют стабильность толстых PCB
- Почему толстая медь не является универсальной панацеей для терморегулирования
- Почему необходимо предварительно рассчитать термическую массу для этапа SMT
- Часто задаваемые вопросы (FAQ)
- Следующие шаги: запуск совместной DFM-экспертизы Heavy Copper и процесса сборки
Краткое руководство: DFM-аудит PCB из тяжелой меди (3oz)
| Фактор риска | Общеотраслевой ориентир | Фокус DFM для конкретного проекта | Памятка для инженеров |
|---|---|---|---|
| Толщина и сечение | Отраслевой стандарт описывает площадь 3 oz/ft² как номинальную толщину около 105 µm. |
Оценивайте не "бумажный" номинал, а фактическую площадь сечения, боковое подтравливание (undercut) и реальную пропускную способность тока после травления на заводе. | Номинальная толщина меди не заменяет проверку реального поперечного сечения. |
| Заполнение пустот при ламинации (Resin Fill) | Конструкции с толстой медью критически зависят от текучести препрега (resin flow) и баланса заливки. | Скопления толстого слоя меди рядом с глубокими пустотами резко увеличивают риск появления пузырей и голоданий смолы во внутренних слоях. | Формируйте баланс меди одновременно с оценкой возможности заполнения пустот смолой. |
| Деформация и симметрия | Серия стандартов IPC-6012 задает базовые допустимые рамки в отношении Bow & Twist (изгибов и кручения). | Проекты на heavy copper требуют симметрии конструкции и грамотного распределения слоев для избегания критических напряжений запрессовки. | Структурная симметрия — единственный гарант плоской платы на выходе от производителя. |
| Термическая масса (SMT) | Тяжелая медь в корне меняет динамику поглощения и отвода тепла в момент оплавления SMT (reflow). | Наличие термобарьеров (thermal relief), параметры преднагрева, теплоемкость чипов и геометрия оснастки должны оцениваться совместно. | Сборка тяжелой меди не удастся без глубокого пересмотра заводского термопрофиля для печи. |
Почему надежность цепей сильного тока не оценивается только по ширине основной трассы
В цепях питания с высоким током (high-current path) узким местом (bottleneck), контролирующим термическую стабильность, крайне редко выступает широкая часть полигона или дорожки. Подлинные проблемы с перегревом и падением напряжения всегда скрываются в выводах разъемов (contact pins), сужениях перед выводами компонентов (neck-downs), переходных массивах (via transitions) и переключении слоев. Если эти сегменты не адаптированы, расширение центральной трассы ничего не даст: вы просто сконцентрируете весь поток тепла и деградацию характеристик в одном слабом звене. Как определяет базовая методология IPC-2152 («Оценка допустимого тока»), главным является отслеживание именно локальных "удушений" сечения и их термального окружения, а не линейное увеличение ширины базовой трассы.
Для проектов, связанных с балансировкой меди и stackup для высокотоковых PCB, компетентный DFM-контроль предполагает аудит по множеству точек:
- Присутствуют ли внезапные заужения медного полигона до того, как он подводится к выводам MOSFET, токовым шунтам, мощным коннекторам или предохранителям?
- Если толстый ток должен перейти на другой слой, достаточно ли для этого суммарных параметров VIA: количества, диаметра, толщины гальванического осаждения меди и площади на втором слое?
- Существуют ли участки цепей питания, которые оказались загнаны в узкие коридоры только из-за необходимости проложить рядом шины для сигнальных линий процессора?
- Если конструктор и заложил 3oz меди, были ли рассчитаны падение напряжения и терморост, опираясь на фактическое, а не идеальное прямоугольное сечение трассы с учетом бокового подтравливания?
Очевидно, что правильный подход к медному покрытию 3oz — это поиск "узких горлышек". В ряде случаев для сложных мест может потребоваться заложить двусторонний полигон на прилегающих слоях, использовать массивы из vias или спроектировать нестандартное посадочное место, а не просто залить больше меди во всем файле GERBER.
Почему медь толщиной 3oz требует особого контроля бокового травления (etch compensation)
Тяжелая медь многократно увеличивает погрешности, вносимые в процессе травления (etching). Толстые медные фольги необходимо дольше травить мощной химией, поэтому "боковой урез" (lateral undercut или etch factor) начинает существенно разрушать дорожку — она становится в разрезе трапециевидной, а не строго прямоугольной. Инженер, который прямолинейно копирует привычные минимальные расстояния зазоров (fine-line rules) с платы на 1oz и подставляет их в редакторе под 3oz проект, столкнется с фатальными короткими замыканиями, перетравлением меди или критической недостачей ширины проводника.
Отрасль использует удобную и публично признаваемую меру: медь 3 oz/ft² приравнивают номинальной толщине в 105 µm. Однако этот "ориентир на бумаге" не заменяет экспертного суждения в процессе DFM, так как жизнеспособность конструкции зависит совершенно от иных факторов:
- На внешних или внутренних слоях находятся эти дорожки? (внутренние и внешние слои травятся абсолютно по-разному).
- Есть ли участки с чередованием гигантских пустых зазоров и очень плотных микро-интерфейсов?
- Обладает ли выбранный завод нужным программным комплексом (CAM) для расчёта компенсирующих масштабных изменений трасс (compensation factors) и выполняет ли завод микрошлиф (micro-sectioning) в качестве контроля выходных физических размеров сечения проводника?
- Достаточно ли запасов изоляции с поправкой на пробой высокого напряжения в силовой установке (high-voltage safety margins)?
Для разработки Плат из тяжелой меди (Heavy Copper PCB) опытные инженеры прокладывают более консервативные (сурово расширенные) зазоры (clearances) и в дальнейшем плотно работают со специалистами для проверки факторов CAM-корректировки. Обращение к общему фреймворку IPC-2221B (Базовый стандарт конструирования) полезно для знакомства с принципами, но он никогда автоматически не рассчитает идеальные зазоры и масштабирование, совместимые с машинами именно вашего конкретного производителя PCB.
Как избежать технологических ошибок (Do's and Don'ts)
❌ Что делать НЕ нужно: Наивно переносить DRC-настройки по минимальным зазорам, подходящие для FR4 на 1oz, в дизайн, использующий тяжелую медь (3oz+). ✅ Что делать НУЖНО: Инициировать DFM-аудит (на этапе разводки) вместе с фабрикой, чтобы определить нужные припуски на стравливание (etch compensation parameters), возможности их машин, и только затем закрывать DRC файл (Design Rule Check).
Как заполнение смолой и симметрия определяют стабильность толстых PCB
Особенности поведения смолы при прессовании (resin fill / flow) и общая структурная симметричность жестко диктуют стабильность платы с толстой медью. 3oz меди создают серьезные перепады высот на слоях, меняют пути течения клеящего препрега и нарушают распределение давления (lamination stress). При игнорировании симметричности массивов тяжелой меди и больших зон пустот вокруг, плата уже на уровне изготовления прототипа покажет себя наихудшим образом: микропустоты из-за голодания смолы, пузыри (voids), внутренние расслоения (delamination) и резкое термическое коробление.
В производстве Многослойных плат с тяжелой медью (Multilayer Heavy Copper Board Architectures) производственный отдел интересует:
- Не препятствуют ли глубокие траншеи между массивными шинами равномерному стеканию смоляной композиции из препрега для их полного заполнения?
- Не вызывают ли полностью "бесхозные" пустоты, располагающиеся по соседству с зонами обильной медной заливки, неравномерного давления при прессовке в вакуумном станке?
- Построена ли структура слоев так (Stackup Symmetry), чтобы равномерно гасить внутренние напряжения, не допуская после охлаждения скручивания и деформации (Bow & Twist)?
- Требуется ли использование дополнительных островков "холостой меди" (Copper thieving / Balancing squares) или сплошных "слепых" полигонов для принудительной балансировки и улучшения растекаемости смолы?
Не стоит руководствоваться подходом: «Закатаем как-нибудь, пресс все стерпит». Единственный профессиональный результат – это плата с идеально геометральными показателями под давлением массовых партий. Как описано в метриках проверки IPC-6012 Quality and Delivery Framework, конечный результат для толстой меди обязан отвечать высочайшим стандартам механической устойчивости, плоскостности и 100% стабильности от партии к партии (batch consistency).
Почему толстая медь не является универсальной панацеей для терморегулирования
Термодинамика (Thermal design) в электронике не решается простой командой «Давайте сделаем медь потолще». Тяжелая медь в первую очередь выступает отличным "плоским радиатором", ускоряющим распределение тепла исключительно в горизонтальной двумерной плоскости (X–Y axis). Она не решит коренных проблем с пиковым нагревом теплообменного кристалла микросхем, не переместит тепло вертикально (по Z-оси) через много слоев диэлектрика и не остановит локальные скачки температур, "стреляющих" в соседние чувствительные микросхемы. Отсутствие радиаторов, термических массивов via (Thermal vias) и подходящего теплопроводного компаунда (Interface Materials) делает "заливку толстой медью" бесполезным, хотя и дорогим, средством.
Для тематики прослеживаемого термоконтроля в power-cooling системах проверка на уровне DFM должна констатировать:
- Отводится ли тепло от источников (MOSFET) агрессивно вниз благодаря правильным Thermal vias, "медным монетам" (embedded copper coins) и в дальнейшем утилизируется на массивный радиатор или алюминиевый корпус шасси?
- Не перекрываются ли потоки тепла узкими местами маршрутизации прямо возле критически горячих участков, мешающими нормальному распределению даже на толстой фольге?
- Не привело ли увеличение толщины до 3oz к повышению риска образования микротрещин (mechanical shear stress / solder fatigue crackings) в местах припоя из-за излишней жесткости конструкции?
- Сможет ли базовый диэлектрик и препрег (стеклотекстолит) выдержать жесткие циклические термические перепады без расслоения в процессе реальной эксплуатации?
Следовательно, рассуждения об улучшенных показателях термодизайна на 3oz должны быть прагматичными: Толстая медь является хорошим каналом для тока и отличным дополнением для расползания тепла (thermal spreading). Однако без грамотного размещения элементов, вертикального обмена и характеристик материала, использование ярлыка "3 oz" совсем не означает "проблемы с отводом тепла решены".
Почему необходимо предварительно рассчитать термическую массу для этапа SMT
Компетентные SMT монтажники (SMT Assembly) всегда должны досконально проработать теплоемкость и термомассу ПП с толстой медью, прежде чем плата зайдет в печь. Широкие медные полигоны 3oz кардинально трансформируют термическую инертность, поглощая колоссальное количество энергии, требуемой для расплавления припоя. Если попытаться спаять подобную плату "по стандартному профилю" печи оплавления, и при этом оставить "наглухо" прицепленные тепловые площадки, результатом станет брак: недостаточная смачиваемость (poor wetting), холодные пайки (cold solder joints), кривизна и крошечный процент выхода исправных изделий.
При обзоре со стороны Пайки и сборки (PCB Assembly DFM Guides), стандартный набор инспекций по плате конфигурации 3oz подразумевает:
- Необходимость применять в конструкции контактных площадок специальные "термобарьеры" (Thermal reliefs) для предотвращения молниеносного отсасывания тепла в полигон в зоне припоя.
- Проверку того, требуют ли массивные силовые компоненты, ключи, индуктивности и конденсаторы, которые сами по себе поглощают много тепла, раздельного (сверхточного) термопрофилирования в печи.
- Анализ температуры печи оплавления: время фазы предварительного прогрева (pre-soak times) и длительность фазы спайки (peak reflow zones) необходимо подстроить с учетом жесткого теплового сопротивления новой массы платы 105 µm.
- Идентификация возможных рисков, если держатели плат, оснастка и фиксаторы (carriers/fixtures) создадут эффект затенения "теневых зон", где нагрев окажется недостаточным.
В результате, профессионально ориентированная сборка нивелирует проблему "поднастраивания характеристик печки пока идет серия". Вместо подобных экспериментов, еще в фазе верификации конструктор обязан соотнести параметры соединительных площадок и термические свойства BOM с рекомендациями по термопрофилю (Reflow specifications).
Часто задаваемые вопросы (FAQ)
Q: Гарантирует ли требование изготовить плату на "3oz толстослойной меди" достаточный запас по пропускной способности электрического тока?
A: Это утверждение не безусловно. Толстая медь кардинально расширяет границы возможностей под токовые загрузки, но истинными лимитаторами часто становятся: сужения ("горлышки"), зоны вокруг via отверстий, структура коннекторов и проблемы с плотностью сборки (тесно расположенные компоненты).
Q: Могу ли я перебросить свои старые настройки узких зазоров (fine-line parameters) для цифровой платы на 1oz в мой новый силовой проект с медью 3oz?
A: Ни при каких обстоятельствах. Увеличенная масса меди потребует у производственного цеха сильного растворителя, который уничтожит стенки тонких и узких дорожек в ходе травления. Это приведет к их подрезанию или вовсе уничтожит изоляционный промежуток для сигнала. Необходимо сдвигать параметры дизайна (Design Rule Check constraints) в большую, безопасную сторону.
Q: Почему многослойные структуры с тяжелой медью страдают от микропустот в слое смолы и сильнее "винтообразно" гнутся (warpage/bow)?
A: Слой в 3 унции имеет значительную толщину Z-оси. Разница в высоте между площадками "с медью" и "без меди" становится экстремальной. Эпоксидным слоям внутри препрега сложно равномерно заполнить все щели (resin starving), отчего локальное внутреннее давление заставляет весь пакет неравномерно сжиматься и скручиваться при охлаждении и снятии из-под заводского пресса.
Q: Означает ли, что более толстая медь дает более надежную (толстую) и прочную зону пайки в этапе SMT сборки?
A: Все с точностью до наоборот. Это серьезное испытание при пайке. Огромная полигонная масса вытягивает на себя все тепло жала или инфракрасных пушек, не отдавая его в олово для нормальной плавки и смачиваемости контактной площадки компонента. Регулярно образуются "холодные пайки" или эффект "встающего надгробия" (tombstoning), если термобарьеры (thermal reliefs) не были просчитаны командой ECAD инженеров должным образом.
Q: Что нужно безусловно верифицировать до отправки тяжелой меди 3oz в массовое производство (Release Mass Production)?
A: Следует досконально перепроверить: слабые места на токопроводящих линиях (узкие переходы), допуски (DRC Clearance) с учетом поправочных коэффициентов химического травления (Etch Factor Capabilities), алгоритм заполняемости смолой пустот диэлектрика (resin fill mechanisms), балансировку меди (Copper balance) для предотвращения изгибов плат и перенастроенный температурный регламент в SMT.
Следующие шаги: запуск совместной DFM-экспертизы Heavy Copper и процесса сборки
Если в вашем техническом задании фигурируют 3-унцевая (3oz) толстая медь, мощные цепи питания на огромных токах, драйверы управления двигателями или сверхпрочные промышленные бэкплейны, обеспечения надежности невозможно достичь одним лишь вопросом «Вы можете сделать плату на 3oz?». Правильный всесторонний DFM осмотр (Pre-manufacturing review) требует:
- Исходных массивов официальных данных в стандарте ODB++ или Gerber, с точным описанием структуры наращиваемого стека (Stackup definition).
- Расширенной документации с указаниями, где лежат основные силовые маршруты, стоят высокомощные мосфеты (MOSFET) и пролегают слоистые переброски массивов VIA.
- Четкой локализации массивных поверхностных полигонов, нуждающихся в особом внимании при создании термобарьеров для площадок на этапе автоматизированной пайки (SMD Pads).
- Дорожной карты предполагаемых форм-факторов компонентов (assembly packages) и целей программы опытной валидации.
Интегрируя эти спецификации с возможностями Продуктов на Печатных Платах из тяжелой меди (Heavy Copper Product Capabilities), Матрицами допусков для многослойных тяжелых конструкций (Multilayer Fabrication Matrices) и Руководствами по выбору правильного слоя High-Tg (High-Tg Material Selection guides), завод компетентно отличает общие и универсальные правила от особых (DFM limits), бескомпромиссно настроенных только под этот проект.
Если вашему проекту в ближайшем времени требуется подтвердить надежность медной конструкции тяжелого формата (heavy copper 3oz structural check), согласовать величину коррекции коэффициента бокового травления (etching compensation rates), либо проанализировать безопасность термодинамики в пайке до старта оплаты первых прототипов, предоставьте ваши GERBER, структуру стекаап и карту токов прямо через Форму связи Инженерному Отделу (HILPCB Engineering Team). Ваша заявка пройдет синхронный аудит по цехам изготовления и сборки на линии (Fabrication & Assembly evaluation).
Дополнительная профессиональная DFM спецификация:
- Структура Печатных Плат Heavy Copper, Баланс и Ограничения
- Руководство: Многослойные платформы PCB Stackups & Structural Symmetry
- High-Tg Материалы для плат, испытывающих мощные термические перегрузки
*Автор: Инженерная группа по высокоскоростным соединениям HILPCB (High-Speed Interconnect Engineering Team)* *Проверка: Отдел SI/DFM HILPCB (SI/DFM Engineering Team)* *Последнее обновление: 2026-04-18*