
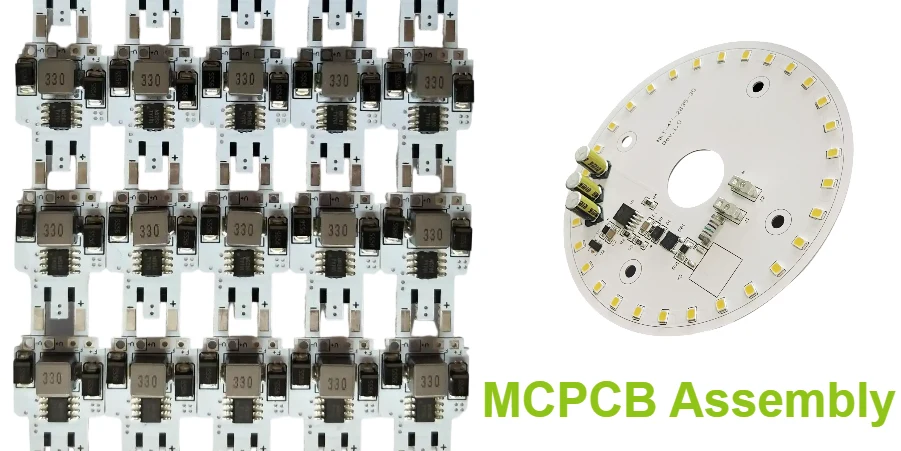
При сборке платы с металлическим основанием (MCPCB) необходимо учитывать тепловую массу платы, покрытие под пайку, изоляцию диэлектрика и ограничения компонентов. Алюминиевые и медные конструкции могут распределять рабочее тепло, но диэлектрик, интерфейс и радиатор по-прежнему определяют полный путь охлаждения. Для расчёта стоимости в HilPCB предоставьте стек, спецификацию BOM, схему монтажа, а также требуемые результаты инспекции и тепловых испытаний.
Работоспособный план сборки определяет нанесение пасты, измеренные температуры соединений и корпусов, обращение с компонентами, охват инспекции и доказательства, необходимые для выпуска готовой сборки.
Понимание задач сборки MCPCB
Сборка платы с металлическим основанием имеет уникальные задачи по сравнению с традиционной сборкой FR-4 и требует специализированных процессов и адаптации оборудования. Высокая теплопроводность металлической подложки, обеспечивающая отличный отвод тепла при работе, создаёт сложности при сборке, требующие тщательного контроля процесса.
Учёт тепловой массы: основание из алюминия или меди может изменять скорость нагрева и разницу температур по сборке. Настраивайте зоны печи, скорость конвейера и распределение нагрева по показаниям термопар на характерных горячих и холодных соединениях и чувствительных корпусах. Металлическое основание не требует автоматически более высокого пика: соблюдайте окно процесса пасты и все ограничения компонентов и материалов. Более длительная выдержка полезна только в этих пределах.
Проблемы совместимости материалов: металл, диэлектрик, припой и расширение корпусов взаимодействуют при нагреве и в рабочих циклах. Используйте фактические данные сплава, ламината и корпуса, а также геометрию соединения, а не одно значение CTE для всех алюминиевых или керамических компонентов. Опоры, геометрия площадок и последовательность сборки могут снизить напряжения; подзаливка или приклеивание кромок являются опцией и могут добавить напряжения, оптическое загрязнение или ограничения на ремонт.
Требования к подготовке поверхности: в обычной изолированной металлической подложке компоненты паяются к готовым медным площадкам над диэлектриком, а не непосредственно к открытому алюминию. Сохраняйте заданное покрытие площадок и чистоту; не удаляйте оксид алюминия и не применяйте агрессивные обработки к готовой плате как универсальный этап сборки. Храните и обращайтесь с платой и компонентами согласно требованиям поставщиков.
Сравнение сборки MCPCB и FR-4
| Параметр | Стандартный FR-4 | MCPCB на алюминии | MCPCB на меди |
|---|---|---|---|
| Температура предварительного нагрева | Активация пасты и пределы скорости нагрева компонентов | Измерить фактический отклик алюминиевой платы | Измерить фактический отклик медной платы |
| Время выдержки | Окно выдержки, зависящее от пасты, если применяется | Сбалансировать горячие и холодные зоны в одном окне процесса | Никакого универсального дополнительного времени из-за основного металла |
| Пиковая температура | Пик по требованиям пасты и самому низкому пределу компонента/материала | Не повышать пик только потому, что основание алюминиевое | Не превышать пределы компонентов, чтобы прогреть холодные соединения |
| Время выше ликвидуса | Время выше ликвидуса выбранного сплава | Измерять время соединения, а не только уставку печи | Квалифицировать смачивание соединения в допустимой экспозиции |
| Скорость охлаждения | Пределы охлаждения компонента и пасты | Проверить градиенты и температуру обращения | Проверить градиенты, структуру соединения и напряжения платы |
Оптимизация трафаретной печати паяльной пасты
Точное нанесение паяльной пасты — основа надёжной сборки MCPCB; оно требует оптимизированной конструкции трафарета и параметров печати, учитывающих характеристики подложки.
Особенности конструкции трафарета
Корректировка апертур: задавайте геометрию апертур и объём нанесённой пасты исходя из контактной площадки компонента, толщины трафарета и эффективности переноса. Избыток пасты не компенсирует поглощение тепла платой; он может увеличить перемычки, всплывание или пустоты. Скруглённые апертуры, разделение или покрытия могут помочь отдельным отпечаткам, но объём и отрыв необходимо проверять с помощью SPI и пробных сборок. Отношение площади описывает площадь апертуры к площади её стенки, а не универсальный процент увеличения для MCPCB.
Выбор трафарета: определяйте толщину, апертуры и ступенчатую конструкцию исходя из потребностей компонентов в объёме пасты, геометрии площадок и спецификаций пасты. Трафарет 0,12 мм — отправная точка для некоторых сборок, а не универсальное требование MCPCB.
Параметры процесса печати
Настройка машины: устанавливайте давление ракеля, скорость печати и отрыв исходя из выбранной пасты, трафарета и поддержки платы. Измеряйте отпечатки и управляйте очисткой трафарета по результатам процесса; единый диапазон скорости печати не подходит для всех MCPCB. Оснастка должна поддерживать плату, не повреждая диэлектрик или готовые поверхности.
Выбор пасты: согласуйте химию флюса и тип порошка с геометрией площадок, покрытием, профилем оплавления и требованиями очистки. Флюс без отмывки всё равно требует проверки совместимости и надёжности остатков, а не предположения о безопасности для каждой сборки с металлическим основанием.
Стратегии установки компонентов
Точная установка компонентов на подложках MCPCB требует учёта теплового расширения, усилия установки и требований к клею, характерных для плат с металлическим основанием.
Оптимизация установщика
Конфигурация машины: калибровка системы технического зрения учитывает различия отражательной способности подложки. Регулировка усилия установки предотвращает повреждение компонентов или подложки. Выбор сопел охватывает разнообразие компонентов и минимизирует переналадку. Оптимизация распознавания реперных знаков учитывает разные цвета подложки. Определение высоты компонентов обеспечивает точное позиционирование по оси Z.
Точность установки: используйте глобальные и, при необходимости, локальные реперные знаки, подходящие для машинного зрения и допусков компонентов. Контролируйте поддержку платы, коробление и высоту Z. Записывайте точность установки и контролируйте дрейф на фактической машине и оснастке.
Дозирование клея
Управление теплом: используйте клей только там, где он нужен сборке. Выбирайте теплопроводность или электропроводность, толщину клеевого шва, отверждение, модуль, расширение и химическую совместимость для соединения. УФ-отверждение требует доступа света и само по себе не гарантирует отсутствие напряжений. Убедитесь, что склеивание не перекрывает тепловую площадку для пайки, не загрязняет оптику LED и не препятствует необходимому ремонту.
Методы нанесения: струйный, игольный, контактный перенос или печать служат разным требованиям по вязкости и геометрии. Подзаливка под установленным корпусом требует подходящего капиллярного или другого определённого процесса; печать клея не является автоматически подзаливкой большой площади. Проверяйте покрытие и отверждение для выбранной конструкции.
Оптимизация профиля пайки оплавлением
Зона предварительного нагрева
- Подъём: в пределах выбранной пасты и компонентов
- Цель: измеренные температуры соединения/корпуса
- Длительность: согласовать с активацией флюса и тепловой массой
- Нижний нагрев: регулировать по фактическому профилю
Зона выдержки
- Диапазон выдержки: зависит от пасты, если выдержка используется
- Длительность: баланс выравнивания и пределов экспозиции
- Оптимизация активации флюса
- Выравнивание температуры критично
Зона оплавления
- Пик: обеспечить смачивание пасты, не превышая пределы корпуса
- Время выше ликвидуса: измеряется на характерных соединениях
- Выдержка: в пределах утверждённого окна компонента и пасты
- Атмосфера: квалифицировать воздух или азот для процесса
Зона охлаждения
- Скорость охлаждения: в пределах компонента и процесса
- Проверить градиенты и полученное качество соединений
- Обращение: охладить до температуры, разрешённой поставщиком компонента
- Принудительное охлаждение тщательно контролировать
Записывайте расположение термопар, загрузку платы и выпущенный профиль; одни лишь настройки печи не описывают температуру соединения.
Например, руководство по обращению с Cree LED XLamp XH, редакция 3B страница 6, указывает 235–245 °C на корпусе и предлагает пользователям определить применимые требования к пайке совместно с поставщиком пасты. Этот пример для конкретного устройства не является универсальным профилем MCPCB или SAC305.
Селективная пайка для MCPCB
Селективная пайка может собирать подходящие штыревые компоненты на конструкции с металлическим основанием только тогда, когда готовые отверстия, площадки и выводы электрически изолированы от основания как требуется. Многие однослойные платы IMS не имеют обычных металлизированных отверстий; подтвердите фактическую конструкцию, прежде чем назначать этот процесс.
Преимущества процесса
Тепловой контроль: предварительный нагрев и локальный контакт пайки должны обеспечивать достаточное тепло для смачивания, не превышая пределы соседних деталей или диэлектрика. Одна лишь выдержка не гарантирует заполнение. Контролируйте характерные соединения и корпуса; азот может изменить окисление и смачивание, но не исправит неподходящее отверстие или профиль.
Преимущества гибкости: программы для конкретных соединений могут учитывать различия тепловой массы. Резервируйте зазоры для сопла, оснастки и выводов; соседние SMT-компоненты всё равно получают предварительный нагрев и теплопередачу. Разные флюсы или сплавы требуют намеренно квалифицированного маршрута, а не предположения, что их можно смешивать на каждой плате.
Рекомендации по внедрению
Нанесение флюса: выбирайте распыление или капельное нанесение в зависимости от доступа к соединению и химии флюса. Контролируйте покрытие, активацию и остатки. Классификация без отмывки не снимает все требования к очистке или совместимости; оценивайте компонент, покрытие и условия эксплуатации в целом.
Параметры пайки: определяйте температуру ванны, время контакта, геометрию волны/сопла и расход азота для фактической машины, сплава и сборки. Проверяйте заполнение, перемычки, остатки и нагрев компонентов на пробных платах; фиксированные рецепты температуры/времени/расхода нельзя вывести из основного металла.
Контроль качества и инспекция
Инспекция и испытания направлены на определённые дефекты и рабочие условия. Испытания надёжности MCPCB должны различать приёмку сборки, экологическую квалификацию и любую обоснованную модель срока службы.
Мониторинг в процессе
Инспекция паяльной пасты (SPI): измеряйте высоту, площадь и объём отпечатка относительно пределов процесса. Трендовый анализ может выявить дрейф; исследуйте предупреждения и проверяйте корректировки. Замкнутое регулирование принтера — опция конкретного оборудования, а не доказательство предотвращения всех дефектов.
Автоматическая оптическая инспекция (AOI): инспекция после установки проверяет положение и ориентацию компонентов. Инспекция после оплавления выявляет дефекты пайки и проблемы компонентов. 3D AOI обеспечивает расширенное обнаружение дефектов. Снижение ложных срабатываний достигается оптимизированным программированием и освещением. Сбор статистических данных обеспечивает непрерывное улучшение.
Функциональные испытания
Внутрисхемное тестирование (ICT): проверяйте доступные цепи и значения выбранных компонентов по плану покрытия неисправностей. Граничное сканирование требует совместимых устройств, доступа и описаний тестов; летающие пробники дают другой метод доступа. Функциональные тесты проверяют заданные рабочие состояния, а тепловые испытания измеряют тепловой путь собранного изделия при определённых нагрузках и условиях окружающей среды.
Прожиг и надёжность: испытания температурой, циклами мощности и вибрацией оценивают заданные образцы и воздействия. Скрининг старением может выявить некоторые ранние дефекты, но не доказывает срок службы каждого изделия. Любой прогноз ускоренного срока службы требует обоснованного механизма отказа, модели и рабочего профиля.
Входные данные и план приёмки для сборки LED MCPCB
Требования к LED-компонентам
SMD LED: Указывайте точные артикулы; размерные коды вроде 3528/5050 не определяют электрические пределы или требования обращения
Высокая мощность: Токи, мощность и тепловые пределы выбранного компонента
COB: Чертёж матрицы, электрическое соединение и метод монтажа
UV/IR: Определённые требования ESD, оптики, химии и обращения
Тепловой интерфейс
Типы TIM: Паста, прокладка, клей
Проводимость: Данные выбранного TIM в соответствующих условиях испытаний
Толщина: Требуемый клеевой шов и измеренный допуск сборки
Покрытие: Заданные пределы контакта/пустот и метод инспекции
Стандарты качества
IPC-A-610: Согласованные редакция, класс и применимые критерии приёмки
J-STD-001: Применимая редакция и требования к сборке
Инспекция: Согласованные выборка, пределы и охват неисправностей
Прослеживаемость: Требуемые записи по партиям/единицам и хранение
Планирование производства
Линии SMT: Подтвердить площадку поставщика и подходящее оборудование
Мощность: Указать производительность для фактического BOM и маршрута
Минимум: Подтвердить количество прототипов и затраты на настройку
Максимум: Подтвердить размер партии, планирование и план приёмки
Передовые технологии сборки
Новые технологии и передовые процессы расширяют возможности сборки MCPCB для всё более сложных требований.
Пайка в паровой фазе
Преимущества процесса: конденсация пара может нагревать сборку к температуре кипения выбранной жидкости. Пределы компонентов, загрузка платы и время экспозиции по-прежнему важны. Паровая фаза сама по себе не устраняет пустоты и не допускает более низкий ликвидус припоя; варианты с вакуумной поддержкой требуют отдельной квалификации процесса.
Применения для MCPCB: паровая фаза может подходить для термически нагруженных плат или смешанных масс компонентов, когда детали и конструкция это позволяют. Сравнивайте фактическую равномерность температуры, образование пустот, производительность и совместимость жидкости с результатами конвекции; это не автоматический выбор для каждого чувствительного компонента.
Лазерная пайка
Селективная обработка: лазерная пайка направляет оптическую энергию локально, но поглощение, прямая видимость, отражения и теплопередача определяют результат. Квалифицируйте энергию, фокусировку, подачу и мониторинг для соединения и защищайте соседнюю оптику/компоненты; локальный нагрев не гарантирует отсутствия повреждений подложки.
Прецизионные применения: лазерная пайка может подходить для доступных тонких соединений, локального ремонта или термочувствительных конструкций. Установите допустимую тепловую экспозицию и критерии инспекции; локально обработанное соединение всё равно может передавать тепло соседним деталям.
Рекомендации по проектированию для сборки
Оптимизация конструкций MCPCB для сборки повышает выход, снижает затраты и обеспечивает надёжное производство. Соблюдение соответствующих правил проектирования MCPCB обеспечивает технологичность.
Оптимизация конструкции площадок
Тепловые аспекты: следуйте контактной площадке выбранного компонента и рекомендациям по тепловой площадке, а не увеличивайте каждую площадку из-за несоответствия CTE. Любое тепловое облегчение должно балансироваться с током и рабочим тепловым потоком. Если переходные отверстия являются частью конструкции, заполнение/закрытие могут управлять затеканием припоя; не сверлите изолированное металлическое основание без надлежащей изоляционной конструкции. Выбирайте площадки, определяемые паяльной маской или медью, в соответствии с допусками корпуса и изготовления.
Выбор компонентов: выбирайте корпуса с совместимыми характеристиками CTE. Учитывайте высоту зазора компонента для очистки и инспекции. Оценивайте температурные рейтинги на совместимость с профилем оплавления. Выбирайте уровни чувствительности к влаге, подходящие для процесса. Проверяйте доступность и жизненный цикл для планирования производства.
Конструкция панели
Эффективность производства: оптимизируйте размер панели под возможности оборудования. Добавляйте технологические отверстия для точного совмещения. Добавляйте реперные знаки для выравнивания системы зрения. Реализуйте маркировку дефектных плат для отслеживания в процессе. Проектируйте перемычки для удобного разделения.
Доступ для тестирования: предусматривайте доступные электрические тестовые точки и зазоры для оснастки. Используйте граничное сканирование только для поддерживаемых устройств/цепочек и определяйте точки тепловых измерений, не замыкающие электрически активные площадки. Планируйте обращение и разделение так, чтобы не изгибать и не нагружать LED-корпуса.
Стратегии оптимизации затрат
Баланс между качеством сборки и экономической эффективностью обеспечивает конкурентоспособные решения MCPCB, отвечающие требованиям рынка. Наш анализ затрат MCPCB помогает оптимизировать бюджет.
Выбор процесса
Соображения объёма: ручная сборка для прототипов и очень малых объёмов. Полуавтоматические процессы для малых и средних партий. Полностью автоматизированные линии для крупносерийного производства. Гибкие производственные ячейки для высокой номенклатуры. Выделенные линии для стабильных крупносерийных изделий.
Технологические компромиссы: оценивайте трафарет против дозирования для нанесения пасты. Сравнивайте селективную и волновую пайку для штыревых компонентов. Оценивайте преимущества паровой фазы против конвекционного оплавления. Рассматривайте лазер против традиционной селективной пайки. Балансируйте уровень автоматизации со сложностью изделия и объёмом.
Управление цепочкой поставок
Закупка компонентов: консолидируйте поставщиков, снижая административную нагрузку. Внедряйте запасы под управлением поставщика для стабильных изделий. Используйте консигнационные программы для дорогих компонентов. Устанавливайте альтернативы для критичных компонентов. Отслеживайте статус жизненного цикла, предотвращая проблемы устаревания.
Планирование производства: объединяйте схожие технологии для максимизации эффективности. Планируйте профилактическое обслуживание, минимизируя простои. Внедряйте процедуры быстрой переналадки, сокращая время настройки. Оптимизируйте балансировку линий, повышая производительность. Используйте предиктивную аналитику для планирования мощностей.
Полный партнёр по производству MCPCB
Сборка MCPCB требует теплового профилирования, проверенных паяных соединений, целостности диэлектрика и надлежащей инспекции готового стека. Получите у поставщика фактические доказательства возможностей, данные выхода сборки и спецификации проекта, прежде чем заявлять о квалификации для крупных объёмов.
Для LED-модулей, автомобильной электроники или промышленных плат питания определите применимую конструкцию, закупку материалов, обращение с компонентами, управление процессами и доказательства выпуска. Коммерческое предложение поставщика должно указывать фактическую площадку, процессы и результаты инспекции; одни лишь ярлыки применения не подтверждают квалификацию.
Отправьте в HilPCB файлы платы, BOM, инструкции по обращению с компонентами и тепловые/механические требования для проверки сборки и расчёта стоимости. Укажите требуемый охват испытаний, записи и любую специальную квалификацию процесса.