
Когда DFM-проверка производителя сообщает «недостаточная кольцевая поясок» для переходного отверстия или контактной площадки компонента, разногласия почти всегда начинаются с неуказанного исходного размера: инженер топологии вычитает из диаметра пада диаметр готового отверстия, а CAM-правило завода — скорректированный диаметр производственного сверла. Поскольку металлизированное отверстие сверлят с припуском, а затем заполняют медью — под химическую затравку, гальваническую медь ствола и финишное покрытие — один и тот же CAD-пад даёт два разных значения радиальной кольцевой пояски.
Чтобы до отправки проекта выяснить запасы пояска, нужны три шага: зафиксировать с производителем исходный размер отверстия, оценить внутренние и внешние слои раздельно (внутренние несут сдвиг прессования) и убедиться, что любое увеличение пада не нарушает зазоры до соседних дорожек или медных полигонов. Полная проверка перед запуском (ширина дорожек, аспектное отношение, сверка нетлиста) описана в нашем руководстве по DFM-ревизии PCB.
1. Сверло vs готовое отверстие: почему два «правильных» расчёта дают разные значения
Кольцевая поясок — это кольцевая полоска меди, остающаяся вокруг отверстия на слое. На идеально концентрическом паде номинальная радиальная ширина равна половине разности диаметров пада и исходного отверстия:
Однако Dref в проектировании и контроле PCB имеет два разных значения в зависимости от того, выполняете ли вы CAM-проверку до производства или контроль готовой платы:
- Правило проектирования по сверлу (Dref = Dtool): Многие производители проверяют поясок на входном CAM по диаметру производственного сверла (Dtool), а не по готовому отверстию. Это задокументировано в опубликованных правилах классов сверления и проектирования производителей: сверло физически режет медь как внешних, так и внутренних слоёв. Если готовое отверстие 0,30 mm сверлится инструментом 0,40 mm в паде 0,60 mm, то вокруг сверла реально остаётся (0,60 - 0,40)/2 = 0,10 mm меди, а не (0,60 - 0,30)/2 = 0,15 mm, которые CAD показывает при готовом отверстии.
- Контроль на производстве (внешняя vs внутренняя поясок): При финальном контроле (микрошлиф или визуальный осмотр по IPC-6012 / IPC-A-600) внешнюю поясок измеряют от внутренней кромки металлизации (у неметаллизированного отверстия — от края отверстия) до края поверхностного пада, а внутреннюю поясок — от края просверленного отверстия до края внутреннего медного пада. Важно: металлизация ствола даёт осевую прочность и электрическую связь, но не восстанавливает медь внутреннего захватного пада, уже срезанную сверлом.
| Размер в стопке падов | Физический смысл в производстве | Влияние на расчёт пояска |
|---|---|---|
| Готовое отверстие (DFHS) | Чистый внутренний диаметр после металлизации и покрытия (HASL, ENIG и т. д.) | Определяет, пройдёт ли вывод компонента или отверстие перехода; завышает запас сверло-пад, если подставить его в формулу внутренних слоёв |
| Производственное сверло (Dtool) | Механическое или лазерное сверло, выбранное CAM для получения DFHS | Определяет, сколько меди пада срезается при проходе через стопку слоёв |
| Диаметр пада (Dpad) | Диаметр медного пада конкретного слоя в Gerber / ODB++ / IPC-2581 | Внешние пады, внутренние сигнальные пады и антипады планов на одном отверстии могут иметь разные диаметры |
| Пад после травления (Dpad,min) | Фактически оставшийся диаметр меди после внешней/внутренней экспозиции и травления | Подтрав уменьшает эффективный радиус пада, способный поглотить сдвиг сверления |
2. Почему внутренние слои отказывают первыми: сдвиг при прессовании и стопка допусков
Стопка падов, легко проходящая на внешних L1 и LN, часто не проходит на внутренних сигнальных слоях (L2, L3…). Внешние слои экспонируются после механического сверления и могут оптически регистрироваться по той же базе отверстий (LDI). Внутренние же слои травятся до прессования и сверления на отдельных кернах и накапливают три позиционные погрешности:
- Пресс-масштабирование и нелинейное смещение материала: При горячем прессовании смола препрега течёт, а керны со стеклотканью неодинаково релаксируют по основе и утку. Даже после CAM-масштабирования каждого керна остаются остаточные отклонения.
- Регистрация слой к слою: Оптическая или рентгеновская регистрация нескольких протравленных кернов перед прессованием вносит сдвиг керн к керну (величина, которую производители публикуют в своих правилах проектирования).
- Механическое увода сверла (drift): Тонкие свёрла при входе в толстый многослой или ламинат с большим содержанием стекла отклоняются стеклянными пучками в сторону; глубокие внутренние слои отклоняются сильнее всего.
Оценку выносливости пада производят, суммируя отдельно потери размера (усадка пада при травлении, увеличение сверла) и радиальный сдвиг (Δ r):
Δ r\max — это результирующий радиальный сдвиг центр-к-центру пада и отверстия на данном слое. Если производитель даёт суммарное значение регистрации, уже включающее смещение керна и точность сверлильного станка, дополнительный допуск сверления вычитать не нужно.
Числовой пример послойной стопки допусков (L1 vs L2 vs L4)
Проверим 4-слойную плату относительно условной проектной цели «минимальный остаточный радиальный поясок 0,10 mm». Внешние пады (L1, L4) имеют номинал 0,80 mm, внутренний сигнальный пад (L2) уменьшен до 0,70 mm ради соседней дорожки:
| Слой/Вариант | Номинальный пад (Dpad) | Потеря травления (Δ Detch) | Мин. пад (Dpad,min) | Макс. сверло (Dtool,max) | Радиальный сдвиг (Δ r\max) | Ном. поясок (Wnom) | Мин. поясок (W\min) | Вывод |
|---|---|---|---|---|---|---|---|---|
| L1 внешний (база) | 0,80 mm | 0,04 mm | 0,76 mm | 0,42 mm | 0,05 mm | 0,200 mm | 0,120 mm | Проходит (+0,020 mm) |
| L4 внешний (база) | 0,80 mm | 0,04 mm | 0,76 mm | 0,42 mm | 0,06 mm | 0,200 mm | 0,110 mm | Проходит (+0,010 mm) |
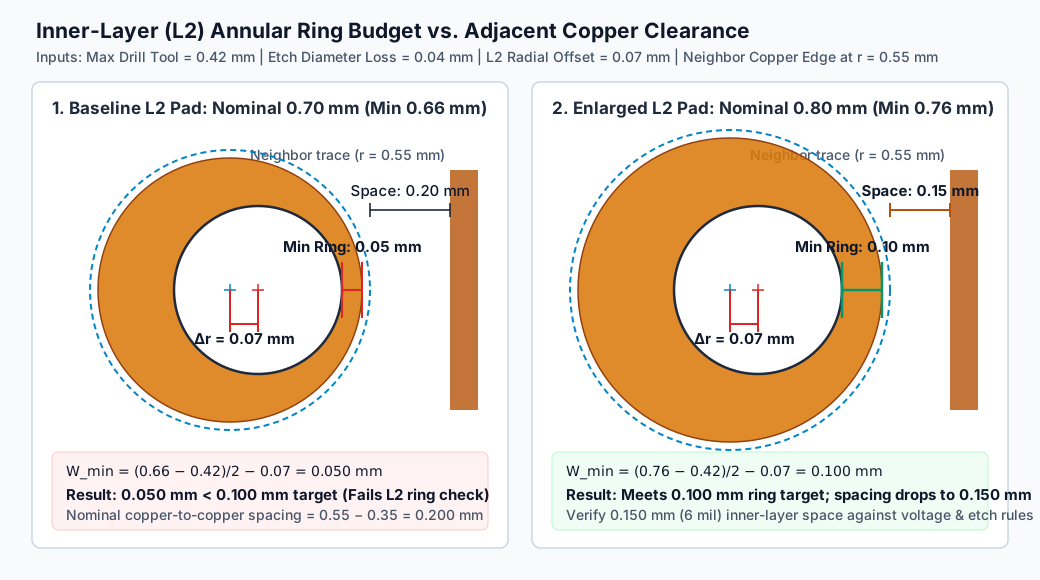
| L2 внутренний (база) | 0,70 mm | 0,04 mm | 0,66 mm | 0,42 mm | 0,07 mm | 0,150 mm | 0,050 mm | Непроход (−0,050 mm) |
| L2 Вариант A (пад+) | 0,80 mm | 0,04 mm | 0,76 mm | 0,42 mm | 0,07 mm | 0,200 mm | 0,100 mm | Достигнуто; проверить зазоры |
| L2 Вариант B (сверло−) | 0,70 mm | 0,04 mm | 0,66 mm | 0,32 mm | 0,07 mm | 0,200 mm | 0,100 mm | Достигнуто; проверить аспект/вставку вывода |
(Полные данные: layer-margin-example.csv и change-tradeoffs.csv.)
Скриншот CAD верхнего слоя показывает только номинальные 0,200 mm и минимальные 0,120 mm внешних поясков — дефицит 0,050 mm на L2 остаётся невидимым.
Компромисс: увеличение пада vs зазор до соседней меди
Варианты A и B для L2 нельзя решать изолированно:
- Цена варианта A (пад L2 0,70 → 0,80 mm): Пусть край соседней дорожки L2 зафиксирован на r = 0,55 mm от центра отверстия. Радиус пада растёт с 0,35 до 0,40 mm, и номинальный зазор пад-дорожка падает с 0,20 до 0,15 mm. Прежде чем утвердить увеличение, проверьте, что 0,15 mm (6 mil) удовлетворяет правилу травления внутренних слоёв при данной толщине меди, диэлектрической изоляции и бюджету перекрёстных помех.
- Цена варианта B (макс. сверло 0,42 → 0,32 mm): Для переходного отверстия меньшее отверстие увеличивает аспектное отношение (толщина платы ÷ отверстие); толстые платы могут превысить способность гальваники. Для отверстия компонента меньшее сверло меняет готовое отверстие, и вывод может не войти (см. наше руководство по готовому отверстию и допуску сверла).
3. Касание, обрыв кольца, тирдропы и нефункциональные пады (NFP)
Когда сдвиг точно равен доступному запасу меди, край отверстия касается внешнего края пада (тангенс, W\min = 0). При большем сдвиге отверстие выходит за контур пада (breakout кольцевой пояски, W\min < 0).
Допустимость касания или ограниченного breakout зависит от договорной нормы и класса изделия (см. IPC Класс 1/2/3):
- Высокая надёжность / Класс 3: Обычно требует сплошной поясок на внешних и внутренних слоях (например, ≥ 0,050 mm внешний, ≥ 0,025 mm внутренний остаточной меди), без breakout, чтобы гальванический ствол при термоциклах оставался закреплённым на 360°.
- Специализированная электроника / Класс 2: Для переходных отверстий и падов обычно допускает breakout до 90°, если не уменьшается минимально допустимая ширина дорожки в точке присоединения и не нарушается зазор до соседних цепей.
- Почему тирдропы на входе дорожки обязательны: Даже при разрешённом 90°-breakout обрыв кольца ровно на углу входа тонкой дорожки может разорвать цепь или образовать высокоомное сужение. Тирдропы расширяют переход дорожка-пад конусом, добавляя радиальную медь только в направлении присоединения — без общего увеличения круглого пада и без блокировки каналов вывода BGA.
- Нефункциональные пады внутренних слоёв (NFP): На платах с большим числом слоёв переходные отверстия часто проходят через внутренние сигнальные слои без электрического контакта. Удаление таких NFP устраняет риск breakout на этих слоях, снижает паразитную ёмкость переходов для быстрых каналов SerDes и уменьшает износ сверла — при условии, что завод подтвердит сохранность локального медного баланса и качества desmear.
4. Проверка переходных отверстий и падов для особых геометрий
Круглая формула не покрывает все формы отверстий современных многослойных плат. Четыре класса геометрий проверяются отдельно:
- Металлизированные щелевые отверстия и щелевые пады: У щелей есть прямые стороны и полукруглые концы; поясок проверяется отдельно поперёк (Wpad - Wslot) и вдоль (Lpad - Lslot) всего контура — с допусками фрезерования, а не спирального сверла.
- Лазерные микровиды и структуры HDI со смещением/в стопку: В стопке слепых HDI-переходов лазерная микровия (обычно 0,05--0,125 mm) приземляется на внутренний целевой пад, а не пробивает его. Критичны поясок верхнего захватного пада и покрытие нижнего целевого пада — лазерное пятно не должно выжигать диэлектрик за пределами целевой меди.
- Заполненные смолой/медью и накрытые пады (VIPPO): Для переходов в SMD-падах мелких BGA или QFN проверьте материал заполнения (см. руководство по материалам заполнения переходов), планаризацию и медную крышку до оценки запаса сверло-пад.
- Антипады на внутренних планах: Увеличивая захватный пад перехода на L2, проверьте, достаточно ли увеличены антипады на соседних силовых планах (L3, L5), чтобы сдвиг сверления не дал короткого замыкания план-ствол.
5. Проверка DFM-отчёта поставщика и подача производственного пакета
Когда предпроизводственный CAM сообщает о поясках, требуйте конкретные ограниченные инженерные запросы (EQ), а не размытое «разрешить изменения CAM по усмотрению»:
| Стиль ответа EQ завода | Что он говорит | Что уточнить до подписи |
|---|---|---|
| «Поясок впритык, подтвердите, что рабочие файлы могут быть изменены по необходимости» | Запрос без границ — не указаны слои, цепи, отверстия и влияние на зазоры | Отклонить карт-бланш. Запросить конкретную таблицу свёрл, список затронутых слоёв и оверлей Gerber до/после |
| «Семейство переходов D04 (0,25 mm FHS / 0,35 mm сверло): номинальный поясок 0,05 mm на L2/L5. Предлагаем увеличить связанные пады L2/L5 с 0,45 до 0,50 mm и удалить несвязанные NFP; минимальный зазор дорожка-пад на L2 станет 0,11 mm (оверлей CAM-B1)» | Исполнимое, прослеживаемое предложение с чётким влиянием на зазоры | Проверить, выдерживают ли 0,11 mm и удаление NFP электрические/импедансные правила; письменно утвердить CAM-B1 и синхронизировать мастер-библиотеку CAD |
Что включить в пакет заявки на производство PCB
Чтобы CAM не вставал на EQ по пояскам:
- Синхронизированные графические и сверлильные файлы: Gerber (
RS-274X/Gerber X2),ODB++илиIPC-2581, плюс файл сверления с пометкой, являются ли размеры готовыми отверстиями (FHS) или некомпенсированными диаметрами свёрл. - Норма приёмки и класс: В чертеже изготовления указать норму и класс (например, IPC-6012 Класс 2 или Класс 3, разрешён или запрещён 90°-breakout переходов).
- Разрешение на NFP и тирдропы: В производственных примечаниях указать, может ли CAM удалять нефункциональные внутренние пады и добавлять тирдропы на внутренних сигнальных слоях; импедансные RF/высокоскоростные цепи пометить как замороженные по геометрии.
- Скачиваемые шаблоны проверки: Задокументировать бюджеты пад/сверло критичных семейств переходов послойно с помощью layer-margin-example.csv и change-tradeoffs.csv (инструкция).
Многослойные платы HILPCB достигают 64 слоёв; HDI использует оптическую и рентгеновскую регистрацию слоёв (типично ±15–25 µm), механическое сверление от 0,15 mm и лазерные микровиды 0,05–0,10 mm. Запросите расчёт с пакетом Gerber или ODB++ — наши CAM-инженеры проверят внутренние пояски, зазоры пад-дорожка и компенсацию сверла под вашу целевую класс IPC до производства.
Частые вопросы
Почему производитель считает поясок меньше, чем показывает мой CAD?
Большинство EDA вычитает из пада готовое отверстие, а CAM-правило использует скомпенсированное производственное сверло. Металлизированное отверстие сверлят на 0,10--0,15 mm больше готового, чтобы уместить медь ствола и покрытие — поэтому с каждой стороны остаётся на 0,05--0,075 mm меньше меди, чем по номинальному расчёту.
Может ли металлизация восстановить потерянную внутреннюю поясок?
Нет. Механическое сверло напрямую проходит сквозь протравленные внутренние фольги. Последующее химическое и гальваническое медь нарастает только на стенке ствола для вертикальной связи и не восстанавливает горизонтальную ширину захватного пада за краем отверстия.
В чём разница между касанием и breakout?
Касание — край отверстия точно касается внешнего края пада (остаточная ширина в одной точке 0 mm, без выхода за контур); breakout — отверстие выходит за край пада (W\min < 0). IPC-6012 Класс 2 обычно допускает для переходов breakout до 90° при сохранённом присоединении дорожки, Класс 3 требует сплошного минимального пояска без breakout.
Когда применять тирдропы вместо увеличения падов переходов?
Когда плотность разводки (например, под BGA с шагом 0,8 или 0,65 mm) запрещает общее увеличение круглого пада — оно нарушило бы зазоры дорожка-пад. Тирдроп усиливает медь только в направлении входа дорожки и не даёт сдвигу сверления обрезать шейку соединения, при этом боковые стороны пада остаются в бюджете зазоров соседних каналов.