
Когда AOI после оплавления сообщает перемычку между соседними выводами QFP, QFN или разъёма с мелким шагом 0,4 или 0,5 mm, самая частая ошибочная реакция — сразу делать тоньше трафарет или снижать пиковую температуру. Видимая после оплавления перемычка — лишь конечное застывшее состояние: припой мог пересечь изолирующий промежуток при печати, при раздавливании во время установки или при нагреве в оплавлении.
Эффективная профилактика начинается с выяснения, на каком этапе паста/припой впервые соединила промежуток, а затем — с проверки, что исправление не ограбит остальные компоненты платы. Это руководство охватывает только видимые выводы SMT и периферийные пады; скрытые массивы BGA/LGA рассматриваются в руководстве по дефектам пайки BGA и рентген-контролю.
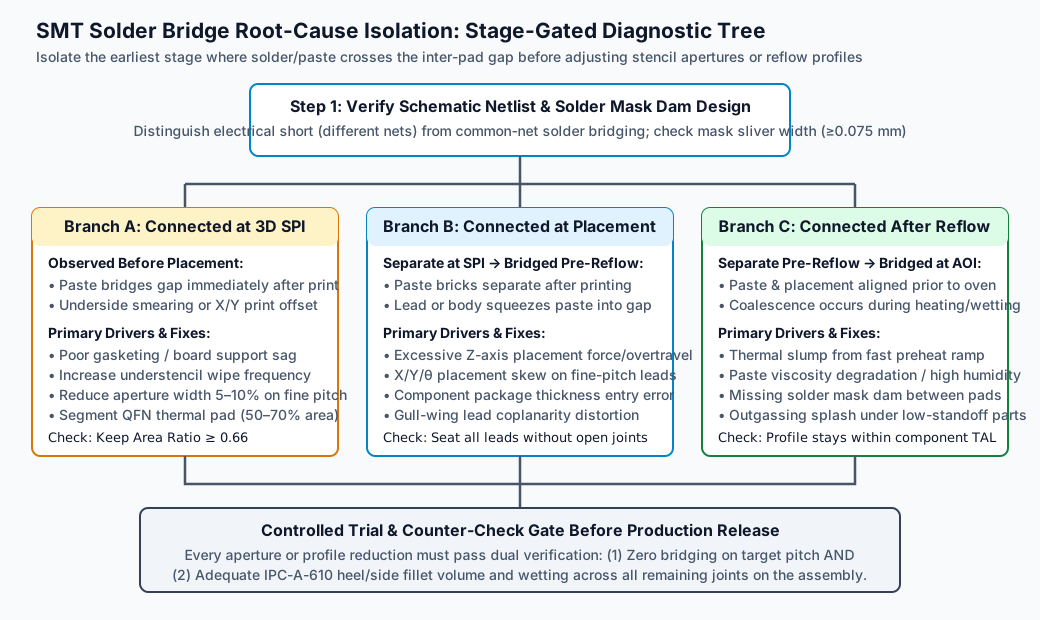
1. Шаг 0: отличить «электрический короткое замыкание» от «процессной перемычки внутри одной цепи»
Прежде чем трогать апертуры трафарета или параметры печати, сверьте соединённые выводы с утверждённой нетлистой и слоем паяльной маски:
- Разные цепи (настоящее короткое замыкание): Вывод 14 (
VCC), перемкнутый с выводом 15 (GNDилиSDA) — одновременно отказ процесса по IPC-A-610 и жёсткое короткое замыкание, способное уничтожить компоненты при включении в ICT/FCT. - Одна цепь (same-net перемычка): Цепи питания, пады земли QFN и разъёмы экранирования часто назначают несколько соседних выводов одной цепи (
GND/SW). Если топология не оставляет между этими падами одной цепи маску-барьер (или соединяет промежуток медным полигоном), расплав естественно объединит неприкрытую медь.- Договорная граница: Даже если оба вывода принадлежат одной цепи и функциональный тест проходит, непреднамеренная перемычка остаётся дефектом процесса по IPC-A-610 — кроме случаев, когда чертёж определяет пады как общие/соединённые или есть письменное отступление заказчика.
2. На каком этапе перемычка образовалась первой
Согласно управлению дефектами SMT Kester и анализу профиля оплавления Indium, перемычки образуются тремя физическими путями в зависимости от момента касания припоя с промежутком. Используйте изображения 3D SPI, AOI после установки и AOI после оплавления одного и того же поля зрения для локализации этапа:
(Скачиваемая диагностическая матрица: 04-solder-bridge-diagnostic.csv.)
Ветка A: брикеты уже соединены после печати (3D SPI)
Если 3D SPI показывает соединённые брикеты до того, как любой компонент коснулся платы, печь не виновата. Проверьте четыре пункта печати (подробности в руководстве SPI):
- Плохой контакт трафарет-плата (gasketing): Недостаточные опорные штифты позволяют плате прогнуться, или высокие символы шелкографии / толстые медные дорожки локально приподнимают трафарет над падами — давление ракеля выдавливает пасту под апертуры («подтекание под сторону»).
- Недостаточная протирка нижней стороны: Засохшая или размазанная паста прилипает к тонким перемычкам под трафаретом и переносится на перемычку маски при следующем оттиске. Переключение влажной/вакуумной/сухой протирки с 10 на 3–5 оттисков немедленно убирает растекание под стороной.
- Смещение регистрации печати: Глобальное смещение фидуциалов X/Y/θ кладёт брикеты мимо медных падов на перемычки маски; соседние брикеты соприкасаются или сливаются.
- Слишком широкие апертуры мелкого шага: Пады gull-wing/QFN с шагом 0,4--0,5 mm, напечатанные 1:1, почти не оставляют запаса. Заведение ширины апертуры внутрь на 5–10 % — при сохранении отношения площадей AR = (W · L / 2(W+L)T) ≥ 0,66 — сужает брикет без потери вертикального отделения.
Ветка B: SPI чисто, соединение сразу после установки
Если 3D SPI подтверждает прямоугольные раздельные брикеты, а AOI после установки показывает пасту, продавленную через промежуток, виновато механическое раздавливание при постановке:
- Чрезмерная сила постановки Z / ход вниз: Заниженная толщина корпуса в библиотеке или слишком высокая сила Z без пружины раздавливает брикеты; влажная паста выдавливается вбок через промежуток.
- Смещение установки X/Y/θ: Даже 0,05--0,08 mm поворота или бокового сдвига на QFP 0,4 mm вводит металлические края выводов между двумя брикетами и образует механическую капиллярную перемычку.
- Раздавливание центрального пада QFN/LGA: Термопад, напечатанный сплошной 100 %-ной апертурой, заставляет компонент плавать в оплавлении или выдавливает лишний припой к периферийным выводам. Большие термопады нужно резать решёткой windowpane на 50–70 % с каналами 0,25--0,40 mm для выхода флюса и равномерного оседания.
Ветка C: раздельно после установки, перемычка в оплавлении
Паста и выводы разделены до печи; перемычка образуется коалесценцией при ликвидусе или термическим оседанием:
- Отсутствующая или слишком узкая перемычка маски: Маска между тонкими падами — физический несмачиваемый барьер. Сохраняйте не менее ≥ 0,075--0,10 mm (3--4 mil) перемычки LPI; если ширина CAD оставляет лишь 0,03 mm, CAM должен её убрать во избежание отслоения — оставляя голый субстрат (или открытую медь), который припой пересекает легко.
- Термическое оседание в преднагреве: Слишком крутая начальная рампа (или паста за сроком пребывания на трафарете, впитавшая влагу) резко снижает вязкость носителя флюса до испарения растворителей; размягчённая паста сползает вбок на промежуток до достижения ликвидуса (Indium reflow phase I).
3. Почему «меньше пасты везде» ломает смешанную плату
Столкнувшись с перемычками на тонком ИС, спонтанная идея — сделать весь трафарет тоньше (например, с 0,125/5 mil до 0,080 mm/3,2 mil). Более тонкий трафарет действительно уменьшает объём на QFP — но он же снимает 36 % припоя со всех крупных индукторов, силовых MOSFET и SMD-разъёмов, порождая разомкнутые стыки, недостаточные выпуклости heel и дефекты копланарности.
Перед выпуском любого исправления оцените его обратное действие на всю плату:
| Кандидатная мера | Случай применения | Обязательная обратная проверка |
|---|---|---|
| Локальное заведение ширины апертуры на 5–10 % или зубчатые смещённые апертуры | Перемычки сосредоточены на конкретном QFP/QFN/разъёме 0,4--0,5 mm | 3D SPI подтверждает отношение площадей ≥ 0,66; стыки соответствуют минимальным высотам выпуклости IPC-A-610 |
| Ступенчатый трафарет (основное поле 0,125 / локальная полость 0,100 mm) | Крупные разъёмы в смеси с мелким шагом 0,4 mm или 0201/01005 | Проверить запретную зону 3--5 mm у краёв полости; соседние пады должны сохранять контакт ракеля |
| Коррекция высоты Z и зрения установки | AOI после установки подтверждает раздавливание пасты или смещение выводов | После снижения силы Z перепроверить 100 % выводов корпуса на поднятые ножки/разомкнутые по копланарности |
| Настройка рампы преднагрева и окна выдержки | Чистые брикеты на постановке, но перемычка от термооседания при подъёме в печь | Термопары на плате: пик и время выше ликвидуса (TAL) в окне для всех чувствительных компонентов |
| Восстановление перемычки маски в CAD (≥ 0,075 mm) | Аудит голой платы: перемычки между тонкими падами нет | Новые ширины падов по-прежнему удовлетворяют требованиям toe/heel компонента |
4. Реальный NPI-кейс: остановить повторяющуюся перемычку без трогания профиля
На промышленном пилоте AOI после оплавления сигнализировало о повторяющихся перемычках на выводах 22–28 U4 (LQFP 64 вывода, шаг 0,4 mm). Линия предложила снизить пик с 242 до 232°C.
Профиль был оптимизирован под тяжёлый BGA (U1) на той же плате; процессный инженер его не тронул и поднял поэтапные записи U4:
- Обзор 3D SPI: брикеты выводов 22–28
U4соприкасались до постановки вдоль внутренней стороны корпуса, при высоте брикета 145 % толщины трафарета и смещении -0,04 mm по Y. - Контроль принтера и трафарета: рамка шелкографии компонента между двумя рядами падов
U4приподнимала трафарет на 18 μm локально — нарушение gasketing. - Контролируемое исправление и проверка: усиленная влажная протирка нижней стороны, заведение внутреннего края апертур
U4на 0,03 mm для текущей серии и запрос DFM-изменения PCB на отдаление шелкографии на ≥ 0,15 mm от ряда падов. Контрольная серия 30 плат: 3D SPI показал все брикеты разделёнными (92–104 % объёма), AOI после оплавления — ноль перемычек при выпуклостях gull-wing по IPC-A-610 — профильU1неизменен.
5. Что предоставить для DFM-ревизии SMT и перемычек
Для предотвращения перемычек мелкого шага до резки трафарета пакет SMT-монтажа должен содержать:
- Слои Gerber / ODB++ (медь, маска, паста, шелкография): для проверки CAM и SMT-инженерией ширин перемычек (≥ 0,075 mm), зазоров шелкография-пады и запечатывания переходов в термопадах QFN.
- Полная BOM и даташиты корпусов: проверка ширин выводов с шагом 0,4/0,35 mm, размеров открытых падов QFN и необходимости ступенчатого трафарета.
- Карта дефектов и поэтапные доказательства (для существующей серийной проблемы): аннотированные фото, обозначения/номера выводов, принадлежность к цепи и доступные журналы 3D SPI или AOI, вместе с 04-solder-bridge-diagnostic.csv.
SMT-монтаж и ключевая сборка PCBA HILPCB сочетают предварительный DFM апертур (лазерные трафареты с нанопокрытием, ступенчатые трафареты, автоматическую windowpane-резку QFN) со 100 % линейным 3D SPI и многоракурсным AOI 2D/3D — аномалии печати и постановки перехватываются до входа платы в оплавление. Запросите расчёт с файлами дизайна для инженерной DFM-ревизии.
Частые вопросы
Какая минимальная ширина перемычки маски нужна против перемычек SMT?
Для стандартной зелёной маски LPI не менее 0,075--0,10 mm (3--4 mil) непрерывной перемычки между соседними медными падами. Ниже 0,075 mm (ещё больше для белых/чёрных масок) тонкий шнур не переживает проявление; CAM вынужден его удалить, и между тонкими падами остаётся лишь голый диэлектрик.
Почему QFN часто перемыкаются между центральным и периферийными падами?
Апертура 1:1 (100 % покрытие) на открытом термопаде QFN кладёт слишком много пасты. При оплавлении выход флюса и вес корпуса выдавливают лишний припой через узкий промежуток к периферийным выводам. Резка пада решёткой windowpane на 50–70 % покрытия предотвращает и перемычки по периферии, и всплытие корпуса.
Можно ли принять перемычку между двумя выводами земли (одна цепь) как есть?
Электрически перемычка GND-GND — не короткое замыкание; но по норме процесса IPC-A-610 непреднамеренная перемычка между отдельными падами остаётся дефектом — кроме пада, спроектированного общим, или письменного отступления заказчика.
Нужно ли на конце линии сразу перепаивать перемычки мелкого шага паяльником?
Нет. Перед паяльником и оплёткой зафиксируйте обозначение, пару выводов и позицию в панели и проверьте наличие изображений 3D SPI и AOI после установки. Немедленный незафиксированный ремонт разрушает физические доказательства, нужные для локализации дрейфа протирки или смещения установки — и подвергает тонкий ИС локальному тепловому удару и остаткам флюса.