
Выбирайте паяльный флюс после квалификации всего процесса сборки: состава флюса, сплава припоя, способа нанесения, термопрофиля, решения об отмывке и требований к готовой плате. Флюс, который дает аккуратно выглядящие соединения, не обязательно подходит для электрической среды изделия, защитных покрытий или корпусов компонентов.
Для нового изделия сравните кандидаты на репрезентативных платах и заранее согласуйте критерии приемки паяных соединений и чистоты. Если плата уже была спаяна и нужно определить, допустимы ли видимые остатки, см. остатки флюса без отмывки; это вопрос о решении по готовому изделию, а не отправная точка для выбора химического состава.
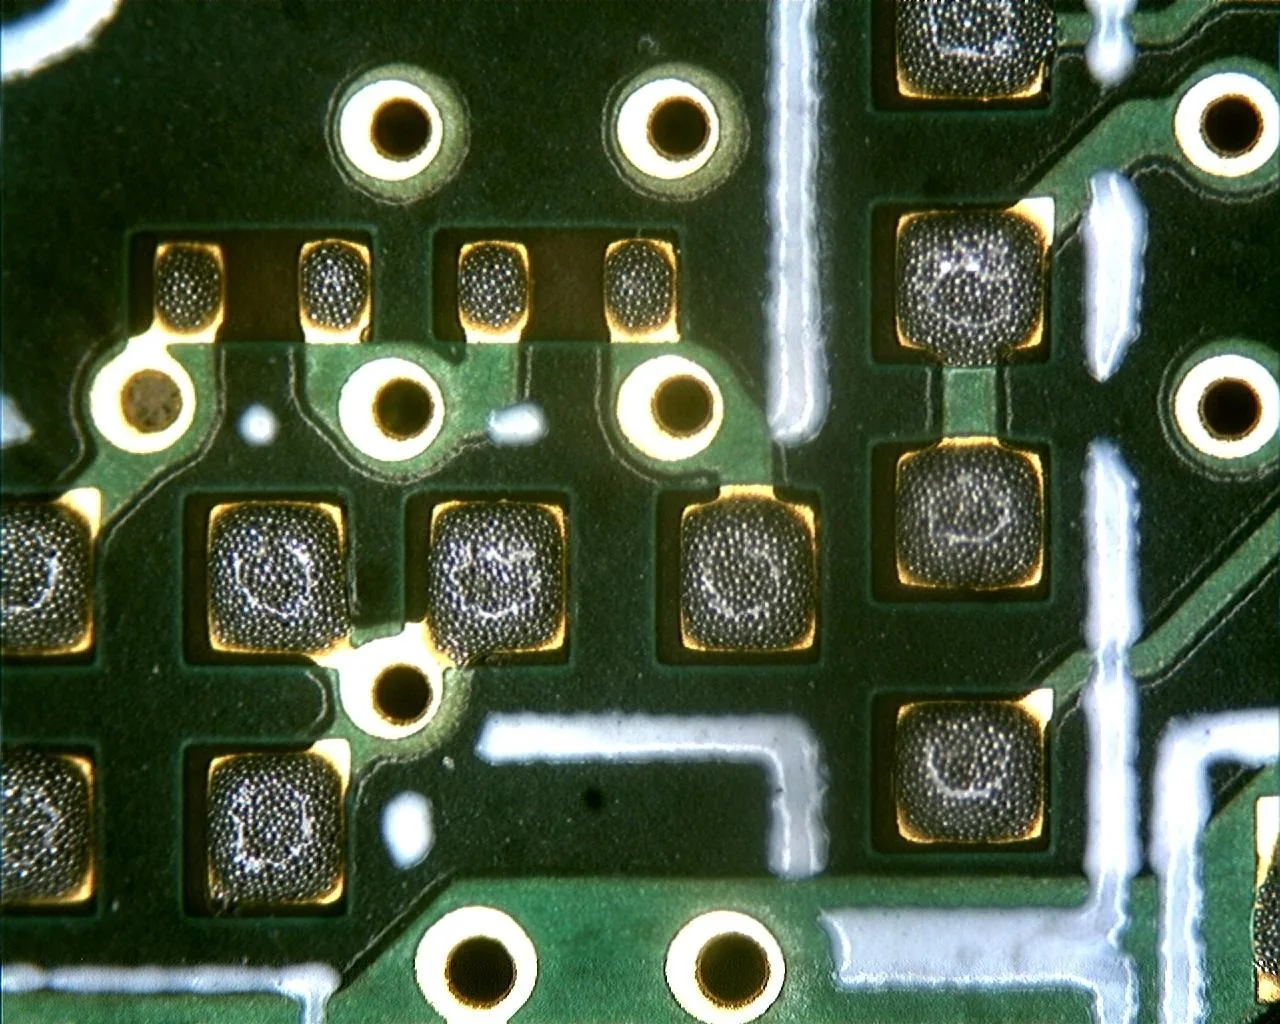
Для чего нужен флюс при сборке печатных плат
Флюс помогает припою смачивать металлические поверхности: он удаляет или разрушает оксиды и ограничивает дальнейшее окисление во время пайки. В его состав могут входить основа, активаторы, растворители или другие носители. Их соотношение влияет на способ нанесения, длительность активности при нагреве и вид остающихся после пайки продуктов.
Флюс — не сплав припоя. Сплав образует металл соединения, а флюс подготавливает и защищает поверхности, чтобы сплав мог их смочить. В паяльной пасте порошок сплава смешан с носителем, содержащим флюс. Поэтому замена пасты меняет не только химию флюса: на печать и оплавление также влияют характеристики порошка, сплав и реология. Контекст выбора этого материала см. в руководстве по паяльной пасте.
Практический вопрос при выборе — не «Какой флюс самый активный?», а подходит ли его активность реальным поверхностям и циклу нагрева без образования остатков или требований к очистке, которые сборка не может выдержать.
Сравнивайте категории флюсов, не считая их отдельными химическими составами
Термины канифольный, без отмывки и водорастворимый описывают разные свойства материала. Один продукт может относиться сразу к нескольким категориям. Всегда изучайте точную документацию и инструкции производителя, а не выбирайте только по названию категории.
| Описание | Что помогает определить термин | Возможная область применения | Что нужно проверить |
|---|---|---|---|
| На основе канифоли | Флюс, в котором канифоль служит основой | Пасты, жидкие флюсы или проволока с сердечником — в зависимости от состава | Поведение остатков и требования к очистке зависят от полного состава; канифоль сама по себе не означает ни возможность отмывки, ни отсутствие необходимости в ней. |
| На основе смолы | Флюс со смоляной основой | Продукты для различных способов пайки и требований к остаткам | Проверьте активацию, остатки и совместимость с конкретной очисткой. |
| Без отмывки | Продукт, предназначенный для процесса, в котором остатки после пайки могут оставаться | Сборки, в конструкции и условиях эксплуатации которых допустимы оставшиеся остатки | Маркировка «без отмывки» не гарантирует совместимость с высокоомными цепями, покрытиями, требованиями к внешнему виду или последующими операциями. |
| Водорастворимый | Продукт для определенного процесса очистки на водной основе | Сборки, которые можно очистить и надлежащим образом высушить после пайки | Маркировка не доказывает, что все вступившие в реакцию или запертые остатки доступны для удаления с готовой платы. |
| Жидкий флюс | Форма поставки, наносимая отдельно от припоя | Волновая, селективная пайка или локальное нанесение, если состав подходит для этого применения | Важны количество, место нанесения и высыхание; не каждый жидкий флюс подходит для любого процесса. |
| Проволочный припой с флюсовым сердечником | Флюс внутри проволочного припоя | Ручная пайка или доработка с подходящими сплавом и составом | При доработке на плате, прошедшей предыдущую обработку, может появиться второй тип остатков флюса. |
| Флюс паяльной пасты | Носитель флюса, смешанный с порошком припоя | Трафаретная печать или другое утвержденное нанесение пасты с последующим оплавлением | Квалифицируйте пасту как единый материал; не предполагайте совместимость с отдельно нанесенным флюсом. |
Некоторые флюсы без отмывки используют канифоль или смолу; водорастворимый продукт не обязательно имеет ту же основу, что и любой другой водорастворимый продукт. И наоборот, не каждый канифольный или смоляной продукт следует считать флюсом без отмывки.
Используйте классификацию J-STD-004 как отправную точку
Стандарт IPC J-STD-004 задает систему классификации паяльных флюсов. Обозначения основы включают RO для канифоли, RE для смолы, OR для органических и IN для неорганических флюсов. Буквы L, M и H указывают уровни активности в рамках классификации. Последняя цифра 0 или 1 обозначает применимую классификацию по галогенидам; сверяйтесь с определениями в указанной редакции стандарта и не трактуйте 0 как безусловное утверждение об отсутствии галогенидов. Рассматривайте полное обозначение вместе с документацией производителя.
Обозначение помогает сузить поиск и сообщить характеристики материала. Оно не является полной рецептурой, инструкцией по очистке или доказательством надежности собранной платы. Два продукта с похожей классификацией могут различаться способом нанесения, поведением при нагреве и характеристиками остатков.
В документе Coilcraft Selecting Flux for Soldering Coilcraft Components обсуждаются классификации флюсов и особенности работы с компонентами, в том числе очистка и запертый флюс. Техническая публикация Solderability and Reliability Evolution of no-Clean Solder Fluxes, выпущенная IPC, также описывает состав флюсов, их активность и формы материала.
Подбирайте флюс под операцию пайки
Оплавление
Для поверхностного монтажа начните с пасты, предназначенной для выбранного сплава, процесса печати и профиля оплавления. Флюс должен сохранять активность на соответствующих стадиях нагрева и обеспечивать смачивание без недопустимых остатков.
Сопоставьте профиль с рекомендациями поставщика пасты и температурными ограничениями компонентов и печатной платы. Чрезмерный нагрев или неподходящая выдержка могут изменить поведение флюса; недостаточный нагрев может привести к дефектным паяным соединениям. На результат также влияют атмосфера, финишное покрытие и предшествующее окисление. Подробнее о процессе — в руководстве по пайке оплавлением.
Не добавляйте жидкий флюс в пасту и не смешивайте материалы только ради устранения замеченного дефекта без согласования с поставщиком и квалификации процесса. Изменение может повлиять на печать, смачивание или остатки на сборке.
Волновая и селективная пайка
При волновой и селективной пайке часто отдельно наносят флюс, затем нагревают плату и контактируют ее с расплавленным припоем. Выбирайте продукт для конкретного оборудования и операции: пригодность для одного метода не подтверждает пригодность для другого.
Контролируйте место и количество нанесенного флюса. Недостаточное количество активного флюса может ухудшить смачивание; чрезмерное или неточное нанесение может увеличить объем остатков, в том числе под соседними компонентами. Геометрию платы, предварительный нагрев и условия контакта с припоем нужно рассматривать совместно, а не менять только флюс.
При селективной пайке также учитывайте области рядом с соединением: разбрызгивание, соседние компоненты и доступ для необходимой очистки могут определить приемлемость процесса.
Ручная пайка и доработка
Указывайте тип проволочного припоя и дополнительного флюса. Материалы для доработки должны быть совместимы с остатками на плате после предыдущих операций, а также с последующим нанесением покрытия или очисткой.
Операторы должны наносить флюс локально и не оставлять неконтролируемых отложений под компонентами или вокруг них. Определите, нужно ли очищать доработанную область, как ее проверять и требует ли плата, обработанная другим флюсом для ремонта, дополнительной квалификации.
Определите способ очистки до закупки флюса
Оставляйте остатки флюса без отмывки, если сборка это допускает
Процесс без отмывки позволяет исключить операцию очистки, но только если остатки допустимы для изделия. Оцените чувствительность электрических цепей, ожидаемую влажность, внешний вид, адгезию покрытия, области разъемов и требования заказчика.
Видимые остатки сами по себе не доказывают отказ надежности. Но и аккуратный внешний вид платы не доказывает безвредность остатков. Согласуйте требования к внешнему виду и необходимые испытания для изделия.
Очистка сборки без отмывки может быть уместна, если этого требует конструкция или последующая операция. Она не всегда необходима, и ее нельзя выполнять произвольным растворителем. Неподходящее средство или неполный процесс могут перераспределить остатки, оставить отложения в недоступных местах или повредить компоненты. Квалифицируйте очиститель, оборудование, промывку и сушку как единую систему.
Очищайте водорастворимый флюс по утвержденному процессу
Водорастворимый флюс обычно предполагает очистку как часть предусмотренного процесса. Задайте диапазон параметров и метод очистки по инструкциям производителя флюса и компонентов, а затем убедитесь, что сборку можно очистить и высушить.
Нельзя считать, что сам флюс и остатки после пайки ведут себя одинаково. Нагрев может изменить остатки, а корпуса с малым зазором, разъемы или экранированные области могут затруднить их удаление. Сам по себе доступ воды не подтверждает, что остатки удалены.
Перед очисткой проверьте инструкции к каждому компоненту. Например, Coilcraft предупреждает, что флюс может затекать в некоторые проволочные индукторы и трансформаторы, а промывка может загнать остатки глубже в обмотку. Для некоторых деталей могут быть ограничены воздействие воды, чистящих средств, давления или режимы сушки. Если компонент не выдерживает предлагаемый процесс, выберите совместимый процесс или пересмотрите выбор компонента до выпуска, а не после сборки.
Учитывайте смешанные процессы
Плата может пройти оплавление пасты, селективную пайку и ручную доработку, причем для каждой операции может использоваться свой флюс. Квалифицируйте остатки и последовательность очистки совместно. Например, очиститель, подходящий для одного материала, может недостаточно удалять другой, а последующая доработка может добавить загрязнения после первоначальной промывки.
Если после пайки наносится покрытие, включите его адгезию и совместимость в оценку. Определите, нужна ли очистка перед нанесением покрытия и после последующего ремонта.
Сопоставьте дефекты пайки с риском загрязнения
Более высокая активность или большее количество флюса не являются универсальным средством против плохого смачивания. Они могут улучшить пайку конкретной поверхности, но усложнить контроль остатков или очистку. И наоборот, сокращение количества флюса может уменьшить видимые остатки, но оставить недостаточную активацию для соединения.
Перед изменением химического состава изучите весь процесс:
- Проверьте паяемость, финишное покрытие, хранение и обращение.
- Проверьте покрытие флюсом и количество нанесенного материала.
- Сопоставьте фактические условия нагрева с инструкциями к материалу и компонентам.
- Проверьте сплав, состояние пасты и настройки паяльного оборудования.
- Изучите конструкцию соединения и доступ, включая участки, где могут запираться остатки.
В ходе испытания сравнивайте и полученные паяные соединения, и чистоту или состояние оставшегося флюса. Более чистый на вид монтаж не обязательно снижает риск, если смачивание неудовлетворительно; высокий выход годных после пайки не достаточен, если остатки несовместимы с изделием. Предпочтительный вариант зависит от конструкции и критериев приемки, а не от гарантированного снижения затрат.
Квалифицируйте процесс на репрезентативных сборках
Используйте репрезентативные материалы, геометрию и историю процесса. Включите труднодоступные места: корпуса с малым зазором, разъемы и соединения после селективной пайки, а также предусмотренный процесс доработки. Записывайте идентификаторы и партии флюса и припоя, настройки нанесения, термоциклы и условия очистки, чтобы результаты можно было воспроизвести.
План квалификации может включать:
- Оценка паяных соединений: Проверьте смачивание и соответствующие дефекты по согласованным критериям. В руководстве по контролю печатных плат описано место контроля в управлении сборкой.
- Оценка остатков и очистки: Осмотрите доступные участки и зоны риска; оцените, достигает ли выбранный процесс очистки всех областей и обеспечивает ли достаточную сушку.
- Оценка электрических характеристик и надежности: Если это оправдано конструкцией и условиями эксплуатации, согласуйте испытания, например сопротивление поверхностной изоляции при контролируемой влажности и смещении, оценку коррозии или соответствующие функциональные испытания.
- Совместимость с последующими операциями: Оцените покрытие, склеивание или другие последующие операции, если они входят в сборку.
- Оценка доработки: Повторите соответствующие проверки после предусмотренной подпайки или ремонта.
До испытаний согласуйте методы, образцы, условия и критерии приемки. Испытание классификации материала не заменяет оценку собранного изделия, а одно лишь измерение чистоты всей платы не подтверждает чистоту или надежность каждой локальной области. Ответственность за специализированные испытания — заказчика, сборщика или согласованной внешней лаборатории — следует определить в плане проекта.
Оцените количество жидкого флюса, не принимая расчет за норму
Для гипотетической партии из 120 плат предположим, что в процессе расходуется 0,5 г жидкого флюса на плату:
- Нанесение на платы: 120 × 0,5 г = 60 г
- Предполагаемые потери процесса: 10 г
- Планируемое количество: 60 г + 10 г = 70 г
Значение 0,5 г приведено только для примера и не является рекомендуемой нормой нанесения. 10 г — общая предполагаемая потеря для этого примера. Фактический расход зависит от состава, оборудования, покрытия и рабочей процедуры; проверьте его при наладке и производстве. Этот расчет относится к отдельно наносимому жидкому флюсу, а не к доле флюса в паяльной пасте.
Зафиксируйте решение в требованиях к выпуску и RFQ
Полный пакет требований к сборке позволяет применить решение о химическом составе и очистке на практике. Включите:
- Контекст изделия и риски: Условия эксплуатации, чувствительные электрические функции, планы по нанесению покрытия или склеиванию и требования заказчика к остаткам.
- Материалы: Утвержденные паяльная паста, сплав, жидкий флюс и проволока или флюс для доработки с указанием производителя и обозначения продукта; перечислите разрешенные альтернативы.
- Процессы: Этапы оплавления, волновой, селективной и ручной пайки; укажите места применения каждого флюса и ожидаются ли смешанные остатки.
- Ограничения для компонентов: Соответствующие инструкции по очистке и нагреву, включая детали с ограничениями на погружение, распыление, растворители или сушку.
- Решение по очистке: Оставить остатки или очищать; если очистка требуется, укажите согласованный утвержденный процесс, сроки, промывку и требования к сушке.
- Приемка: Применимые чертежи и критерии контроля, требования к внешнему виду остатков, согласованные электрические испытания или испытания надежности, план выборки и пределы приемки.
- Управление изменениями: Требуемые согласования замен материалов, изменений очистки, измененных термических процессов и материалов для доработки.
- Записи и ответственность: Кто ведет прослеживаемость материалов и записи процесса, кто проводит контроль или испытания, кто утверждает отклонения и окончательное решение.
Владелец проекта должен сообщить функциональные требования и условия эксплуатации; поставщик сборки должен предложить или подтвердить технологичный процесс в согласованном объеме работ. Ни одна из сторон не должна считать, что другая утвердила неуказанную замену флюса.
Для обсуждения сборки передайте эти данные через запрос цены или свяжитесь с HILPCB. Требования можно рассмотреть в согласованном объеме услуг SMT-сборки или сборки под ключ; снабжение материалами, очистка, испытания и результаты работ должны быть определены в соглашении по проекту.
FAQ
Всегда ли канифольный флюс не требует отмывки?
Нет. Канифоль обозначает основу; «без отмывки» описывает предполагаемый подход к обращению с остатками. Проверьте конкретный состав и инструкции.
Означает ли «без отмывки», что плату нельзя очищать?
Нет. Для некоторых продуктов или последующих операций может требоваться очистка, но процесс нужно квалифицировать с учетом флюса и компонентов.
Всегда ли остатки водорастворимого флюса можно удалить водой?
Не обязательно. На удаление и сушку влияют нагрев, запертые остатки, геометрия компонентов и весь процесс очистки.
Гарантирует ли класс J-STD-004 надежность платы?
Нет. Он классифицирует флюс в рамках соответствующей системы; собранную плату все равно нужно оценивать в предполагаемых условиях эксплуатации.
Можно ли использовать другой флюс для ручной доработки?
Возможно, если его совместимость по сплаву, остаткам, очистке и последующим операциям утверждена для сборки. Включите доработку в квалификацию.