

数码钢琴把原声钢琴传统与现代电子技术连接起来,通过精密采样与配重键感提供真实的演奏体验。电子钢琴 PCB 决定性能的方方面面——从捕捉 88 个配重键上的细微力度变化,到以录音棚级保真度重现三角钢琴采样。
HILPCB 为钢琴厂商提供专业 PCB 制造与 PCBA 组装服务,交付挑剔钢琴家期待的音频级制造质量。
目录导航
配重键感与力度感应
真实的钢琴手感需要精密的按键感应,在 88 键全范围内捕捉演奏者触键的每个细节。一致的 PCB 质量保证所有键的力度响应均匀——造成键间不一致的制造差异会毁掉演奏体验。
88 键扫描板需要严格公差以保证力度感应性能一致。
按键感应要素
- 双触点计时系统: 两个开关触点通过时间差计算击弦速度,≤10µs 计时分辨率实现平滑的 127 级力度曲线。
- 三传感器集成: 三个触点可提供力度与键位信息,用于半踏模拟、let-off建模及擒纵手感复现;具体功能取决于传感器和系统实现。
- 光学感应方案: 非接触红外 LED/光敏管对提供连续键位信息,寿命出色,适合高端与混合键感机构。
- 88 键扫描架构: 8×11 或 9×10 矩阵配高速多路复用与防鬼键二极管,2kHz+ 扫描速率捕捉最快的同音反复。
- 校准数据存储: 非易失存储器保存逐键力度曲线调整,补偿键床上的机械差异。
- 触后选项: 通道触后(单条 FSR)或复音触后(逐键感应)实现。
面向 88 键一致性的制造
88 键扫描 PCB 需要铜厚一致以保证整个扫描矩阵参考电压稳定,全部 88+ 个感应点的过孔连接可靠,以及每个多路复用器与 ADC 连接的焊接质量均匀。
Hi-Fi 音频系统架构
数码钢琴必须提供媲美原声钢琴录音的音质。音频 PCB 制造质量直接决定可达成的规格——噪声、失真与频响取决于地平面完整性、电源滤波与制造洁净度。
专业钢琴音频要求音频级制造与组装实践。
音频系统要素
- 高分辨率 DAC 选型: 专业转换器(PCM1794A、AK4490、ES9038PRO)具备 24 位/96kHz+ 能力,实现 >110dB 动态范围与 <0.005% THD。
- 低抖动时钟设计: 超低抖动晶振(<1ps RMS)配干净的分配网络,可依据目标位数与采样性能要求选择音频转换器并验证精度。
- 输出级架构: 高级运放(OPA1612、AD797)做 I-V 转换与输出缓冲,专业安装可选平衡 XLR。
- 耳放集成: 专用耳放级在 32Ω 负载输出 50mW+、输出阻抗 <1Ω,满足苛刻监听。
- 本底噪声管理: 地平面策略做模拟/数字分割实现 >100dB SNR,全面屏蔽加电源滤波。
- 多通道输出: 立体声主输出、可分配输出与双耳机口,独立电平控制与路由。
音频级 PCB 制造
音频应用可采用多层结构(如4–6层)并配置电源与地平面,具体层数取决于电路和EMC要求、铜厚一致保证供电稳定,以及干净的表面处理(推荐 ENIG)保证音频元件焊接可靠。
钢琴专用功能实现
数码钢琴包含为钢琴演奏与练习设计的专用功能。正确的踏板感应、共鸣建模连接与录音接口需要可靠的 PCB 实现与坚固的连接器安装。
功能可靠性取决于产品全生命周期的制造质量。
钢琴功能要素
- 精密踏板系统: 延音踏板连续半踏、带音符跟踪的选择性延音、带来音色变化的柔音踏板,全部配正确的信号调理与消抖。
- 共鸣建模集成: 琴弦共鸣、制音器共鸣与音板仿真处理的 DSP 连接。
- 录音能力: 内部 MIDI 录音带乐曲存储,USB 音频流用于电脑录音,配正确的文件系统支持。
- 练习功能: 可调拍号节拍器、双人练习的分割/叠加模式与录音回放。
- 专业连接: 主 L/R 输出(可选平衡 XLR)、双耳机口、USB-MIDI 与传统 5 针 MIDI。
- 音频输入集成: 伴奏输入带正确电平匹配并混入输出。
面向功能可靠性的制造
钢琴 PCB 把精密音频电路与坚固连接器安装结合,经受多年使用。混合工艺组装同时处理 SMT 电子件与插件插孔、踏板连接器及 MIDI DIN 连接。
多板系统集成
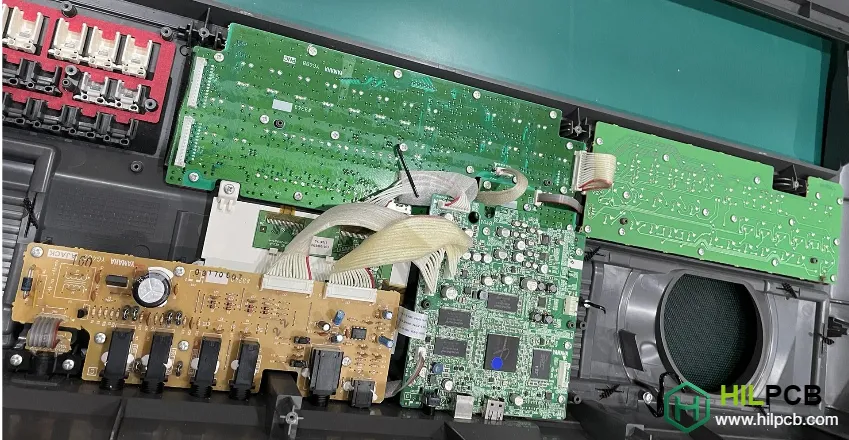
全尺寸数码钢琴通常把功能分配到多块 PCB。所有板制造质量一致保证系统可靠运行,正确的连接器选型与组装提供可靠的板间通信。
完整钢琴系统需要跨所有 PCB 的统一质量控制。
系统集成要素
- 板级功能分配: 主处理器、88 键扫描、音频输出、控制面板与电源板按制造与热管理划分。
- 高速键床接口: 键床扫描板与主板之间的并口总线或高速 SPI(10MHz+),采用受控阻抗布线。
- 音频总线实现: 主处理器与音频板之间的 I2S 布线,配低抖动主时钟分配与正确的地参考。
- 电源分配: 集中或分布式供电架构,配正确的线径、连接器选型与保护。
- 热管理: DSP 与功率元件在板套中布置在散热充分的位置。
- 尺寸协调: 板尺寸匹配,保证在钢琴机箱内正确装配。
多板制造
钢琴系统受益于在一致质量控制下制造全部板子。统一的组装工艺保证整套板质量匹配。
钢琴 PCB 的音频质量测试
数码钢琴需要超出标准电气验证的音频性能测试。HILPCB 提供音频专项测试流程,验证您的钢琴 PCB 达到挑剔钢琴家期待的声学规格。
为什么选择 HILPCB 做钢琴 PCB
音频性能测量
在基本功能测试之外,我们验证音频规格,包括 THD+N、本底噪声、频响与声道分离度。测试在板子发货前捕捉音频问题——有助于降低现场失效风险,不能据此保证绝无失效。
88 键均匀性验证
对键床扫描板,我们验证全部 88 个键位的 ADC 性能一致。自动化测试在系统集成前识别任何响应临界的键位。
洁净组装环境
音频电路要求组装洁净。我们的工艺包含彻底的助焊剂残留清除与紫外灯下检查——有助于降低可能导致现场嘶声或间歇噪声的污染源,效果须通过系统验证。
长板制造
88 键扫描板长度常超过 400mm。我们的 FR4 PCB 制造在长板上保持尺寸精度与平整度,保证在键盘机箱内装配一致。
多层音频板
4–6层并带独立电源/地平面可作为钢琴音频板的设计方案之一,不是所有设计的固定要求。多层 PCB 生产保持您的音频工程师为最低噪声设计的平面隔离。
舞台耐久测试
舞台钢琴面对严苛环境。我们可做热循环与振动筛选,验证专业巡演使用的耐久性。
在报价中注明音频测试需求,即可获得钢琴专用的质量保证。
常见问题
电子钢琴 PCB 项目与基本 MIDI 输入设计有何不同?
电子钢琴系统通常把长条按键扫描板、音频电路、控制逻辑与机械集成结合在一个产品中。这意味着设计要在信号质量、尺寸稳定性与键响应一致性之间求平衡,而不是只关注简单的数字输入。
为什么长板精度与洁净组装对电子钢琴如此重要?
88 键系统的扫描板往往物理上很长,平整度与尺寸控制直接影响装配与键一致性。洁净组装同样关键,因为助焊剂残留与污染会劣化低噪声音频性能并造成现场间歇故障。
电子钢琴 PCB 投产前应验证什么?
团队应在放行前验证音频指标、键间均匀性、多层叠层行为与环境耐久性。当音乐性能与舞台使用可靠性一起得到验证后,量产才更稳妥。