
当过孔或元件焊盘在制造端 DFM 检查中被报"环宽不足"时,分歧往往始于一个没说清的参考边界:layout 工程师从焊盘直径里减去的是成品孔径,而加工厂 CAM 规则减去的是补偿后的生产钻刀直径。由于电镀通孔要按"钻大孔、再镀铜回填"的方式加工——为孔内化学铜、电镀孔铜和表面处理留出厚度——同一个 CAD 焊盘,两种算法会得出不同的径向环宽。
在投板前把环宽余量算清楚,需要三步:与加工厂锁定孔径参考口径、把内层和外层分开评估(内层要计入层压对位偏移)、确认任何加大焊盘的动作没有挤占相邻走线或铜皮的间距。更全面的投板前检查(线宽线距、厚径比、网表比对等)见我们的 PCB DFM 审核指南。
1. 钻刀口径 vs 成品孔径:两个"都正确"的算式为何结果不同
环宽是钻孔周围残留的铜皮环形宽度。在理想的同心焊盘上,标称径向宽度等于焊盘直径与孔径参考值之差的一半:
但在 PCB 设计与检验中,Dref 有两种不同的取法,取决于你做的是产前 CAM 规则检查还是成品板检验:
- 钻刀设计口径(Dref = Dtool): 许多板厂的 incoming CAM 规则拿生产钻刀直径(Dtool)而不是成品孔径来核算环宽。主流厂商公开的钻孔分级与设计规则都写明了这一点:钻刀物理上同时切掉外层和内层铜箔。如果一个 0.30 mm 成品孔用 0.40 mm 钻刀加工、落在 0.60 mm 焊盘上,那么钻刀周围实际剩下的铜环是 (0.60 - 0.40)/2 = 0.10 mm,而不是 CAD 按成品孔径显示出来的 (0.60 - 0.30)/2 = 0.15 mm。
- 成品检验口径(外层环 vs 内层环): 在最终质检(如切片金相或按 IPC-6012 / IPC-A-600 做的外观检验)里,外层环宽从孔壁镀层内表面(非金属化孔则从孔缘)量到表层焊盘外缘,而内层环宽从钻孔孔壁边缘量到内层铜皮焊盘外缘。要特别注意:孔内镀铜虽然提供轴向强度和电气连通,但镀层补不回已经被钻刀切断的内层捕获焊盘铜皮。
| 焊盘叠层中的尺寸 | 制造中的物理含义 | 对环宽计算的影响 |
|---|---|---|
| 成品孔径(DFHS) | 孔铜电镀与表面处理(HASL、ENIG 等)完成后的净内径 | 决定元件引脚能否插入、过孔开口大小;若直接代入内层环宽公式会高估钻-盘余量 |
| 生产钻刀直径(Dtool) | CAM 为达到 DFHS 而选用的机械钻刀或激光孔径 | 直接决定钻孔穿过叠层时切掉多少铜皮焊盘 |
| 投板焊盘直径(Dpad) | Gerber / ODB++ / IPC-2581 图形中该层的铜皮焊盘直径 | 同一孔位上,外层焊盘、内层信号焊盘、平面热隔离焊盘的直径可以各不相同 |
| 蚀刻后焊盘(Dpad,min) | 外层/内层成像与化学蚀刻后实际剩下的铜皮直径 | 侧蚀咬边会缩小可用于吸收钻孔偏移的有效焊盘半径 |
2. 为什么总是内层先出问题:层压移动与对位公差堆叠
一个在 L1 和 LN 外层上轻松通过的焊盘叠层,经常在内部信号层(L2、L3……)上不合格。外层图像是在机械钻孔之后曝光的,可以直接对同一钻孔基准做光学对位(LDI);内层则是在层压和钻孔之前就蚀刻在单张芯板上的,要承受三种累积位置误差:
- 层压缩放与材料非线性移动: 高温高压层压时,半固化片树脂流动,含玻纤的芯板沿经纬方向不均匀地胀缩松弛。即使 CAM 对每张芯板做了缩放补偿,残余尺寸偏差仍存在。
- 层间对位公差: 压合前用光学或 X 射线对位多张蚀刻芯板,会引入芯板间对位误差(主流厂商设计规则中公开的对位公差)。
- 机械钻孔偏摆(漂移): 小直径钻刀钻进厚多层板或高玻纤含量板材时,玻纤束会把钻尖向侧向顶偏,越深的内层偏差越大。
评估焊盘能否在制造中不破环,要把尺寸损失(焊盘蚀刻缩小、钻刀加大)和径向中心偏移(Δ r)分开算:
注意 Δ r\max 是该层上焊盘与钻孔中心到中心的合成径向偏移。如果加工厂给的是已经包含芯板移动和钻机精度的综合对位余量,就不要再重复扣一次单独的钻孔公差。
逐层公差堆叠算例(L1 vs L2 vs L4)
一块 4 层板,按示例性的项目目标"最小残留径向环宽 0.10 mm"做审核。外层焊盘(L1、L4)标称 0.80 mm,内层信号焊盘(L2)为了给相邻走线让位缩到了 0.70 mm:
| 层/方案 | 标称焊盘(Dpad) | 蚀刻损失(Δ Detch) | 最小焊盘(Dpad,min) | 最大钻刀(Dtool,max) | 径向偏移(Δ r\max) | 标称环宽(Wnom) | 最差环宽(W\min) | 工程结论 |
|---|---|---|---|---|---|---|---|---|
| L1 外层(基线) | 0.80 mm | 0.04 mm | 0.76 mm | 0.42 mm | 0.05 mm | 0.200 mm | 0.120 mm | 通过 0.100 mm 目标(余量 +0.020 mm) |
| L4 外层(基线) | 0.80 mm | 0.04 mm | 0.76 mm | 0.42 mm | 0.06 mm | 0.200 mm | 0.110 mm | 通过 0.100 mm 目标(余量 +0.010 mm) |
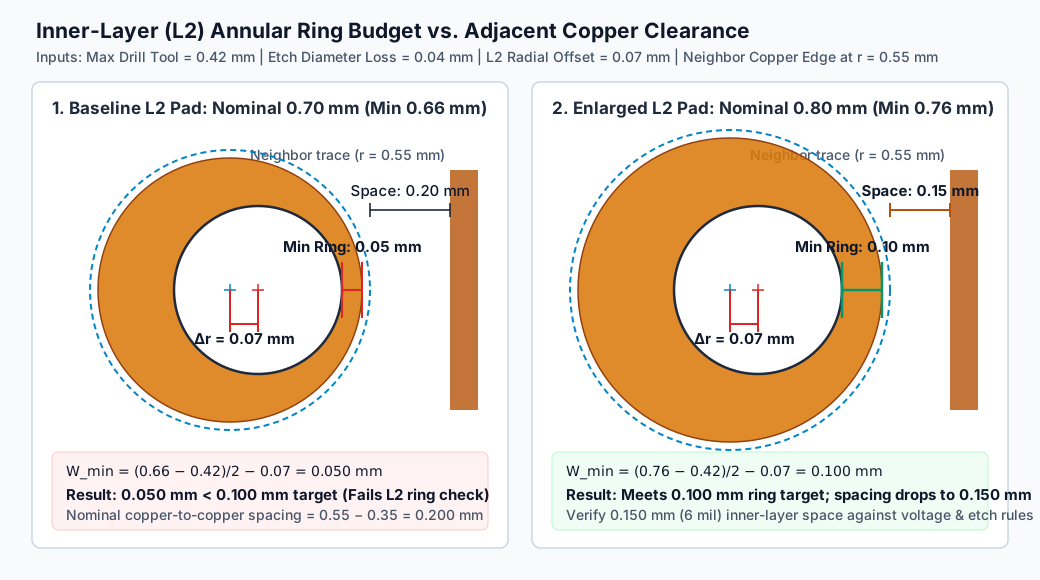
| L2 内层(基线) | 0.70 mm | 0.04 mm | 0.66 mm | 0.42 mm | 0.07 mm | 0.150 mm | 0.050 mm | 不合格(差 −0.050 mm) |
| L2 方案 A(加大焊盘) | 0.80 mm | 0.04 mm | 0.76 mm | 0.42 mm | 0.07 mm | 0.200 mm | 0.100 mm | 达标;须复查相邻间距 |
| L2 方案 B(减小钻刀) | 0.70 mm | 0.04 mm | 0.66 mm | 0.32 mm | 0.07 mm | 0.200 mm | 0.100 mm | 达标;须复查厚径比/插装配合 |
(完整可编辑数据:layer-margin-example.csv 与 change-tradeoffs.csv。)
只看顶层的 CAD 截图,标称环宽 0.200 mm、外层最差环宽 0.120 mm,完全看不出 L2 内层有 0.050 mm 的缺口。
取舍评估:加大焊盘 vs 相邻铜皮间距
L2 不达标时,方案 A、B 都不能孤立拍板:
- 方案 A 的代价(L2 焊盘从 0.70 mm 加到 0.80 mm): 假设相邻 L2 信号线边缘距孔中心固定为 r = 0.55 mm。焊盘半径从 0.35 mm 增到 0.40 mm,焊盘到走线边缘的标称间距就从 0.55 - 0.35 = 0.20 mm 缩到 0.55 - 0.40 = 0.15 mm。批准加大焊盘之前,要确认 0.15 mm(6 mil)同时满足内层该铜厚的蚀刻规则、介质耐压间距和串扰预算。
- 方案 B 的代价(最大钻刀从 0.42 mm 减到 0.32 mm): 若是互连过孔,缩小孔径会抬高厚径比(板厚÷孔径),厚板可能超出常规电镀深镀能力;若是元件金属化孔,缩小钻刀会改变成品孔径,可能插不进元件引脚(详见我们的成品孔径与钻孔公差指南)。
3. 相切、破环、泪滴与非功能焊盘(NFP)
当钻孔偏移量恰好等于可用径向铜皮余量时,孔缘与焊盘外缘相切(tangency,W\min = 0)。偏移超过余量,孔就超出焊盘边界(环宽破环 breakout,W\min < 0)。
相切或有限破环能否接受,取决于合同约定的验收标准与产品等级(见 IPC Class 1/2/3 判定标准):
- 高可靠 / Class 3: 通常要求外层和内层都有连续环宽(如外层 ≥ 0.050 mm、内层 ≥ 0.025 mm 最小铜皮焊盘),不允许破环,保证热循环下镀铜孔筒 360° 结构锚定。
- 专用服务类 / Class 2: 过孔或焊盘一般允许有限 90° 破环,但前提是不削减走线与焊盘连接处的最小允许线宽、且不违反与相邻网络的最小电气间距。
- 为什么走线入盘处必须加泪滴: 即使合同允许 90° 破环,破环若恰好发生在细走线汇入焊盘的角度,就可能切断电路或形成高阻细颈。**泪滴(Teardrop)**把走线到焊盘的过渡做成锥形,只在连接方向上补足径向铜皮,不用整体加大圆形焊盘,从而不会挤占 BGA 逃逸通道。
- 内层非功能焊盘(NFP): 高层数板上,过孔常穿过没有电气连接的内层信号层。删掉这些未连接的内层 NFP,可消除非连接层的破环风险、降低高速 SerDes 通道的寄生过孔电容、减少钻头磨损——前提是加工厂确认删 NFP 不会破坏局部铜平衡或孔壁除胶质量。
4. 特殊几何的过孔/焊盘审查
一个圆形公式覆盖不了现代多层板上的所有孔形。投板前审查时,以下四类几何要单独核查:
- 金属化槽孔与长圆焊盘: 铣槽孔有直边和半圆端头,环宽要沿整个轮廓分别核查横向(Wpad - Wslot)和纵向(Lpad - Lslot),并按铣刀公差而不是麻花钻公差来评估。
- 激光微孔与叠/错孔 HDI 结构: 盲孔叠孔 HDI 里,激光微孔(一般 0.05--0.125 mm)落在内层目标焊盘上而不是穿过它。关键检查是顶部捕获焊盘环宽和底部目标焊盘的包覆——激光光斑绝不能烧蚀到目标铜皮外的介质。
- 盘中孔树脂/铜填平(VIPPO): 细间距 BGA 或 QFN 的 SMD 焊盘内放过孔时,要结合塞孔材料选择指南核对树脂/铜填平与整平盖帽工艺,再核对钻-盘余量。
- 内层平面上的隔离盘(Anti-pad): 在 L2 加大过孔捕获焊盘时,要核查相邻电源/地平面(L3、L5)上的隔离盘开口是否也要放大,避免钻孔偏移造成平面-孔筒短路。
5. 审核供应商 DFM 反馈与提交投板包
加工厂在 CAM 预检里报环宽异常时,要索取具体的、有边界的工程问询(EQ),而不是含糊的"接受 CAM 优化即可":
| 加工厂 EQ 回复风格 | 告诉了你什么 | 签字前必须追问什么 |
|---|---|---|
| "环宽偏紧,请确认可按需要修改工作文件。" | 无边界请求——没说改哪层、哪些网络、哪个孔径、间距变多少 | 拒绝笼统授权。 要求给出具体钻刀表、受影响层列表、修改前后 Gerber 叠加图 |
| "过孔组 D04(0.25 mm FHS / 0.35 mm 钻刀)L2/L5 标称环宽 0.05 mm。建议 L2/L5 连接焊盘从 0.45 mm 加到 0.50 mm 并删除未连接 NFP;L2 线盘最小间距变为 0.11 mm(叠加图见附件 CAM-B1)。" | 可执行、可追溯的工程提案,间距影响写得很清楚 | 核实 0.11 mm 间距与删 NFP 是否满足电气/阻抗规则;书面批准 CAM-B1 并同步更新主 CAD 焊盘库 |
PCB 制造询价包里要写清什么
为了让 CAM 工程阶段不再为环宽开 EQ 挂起,在你的 PCB 制造投板包里附上:
- 图形与钻孔文件同步: Gerber(
RS-274X/Gerber X2)、ODB++或IPC-2581数据,钻孔表里注明标称钻孔值是成品孔径(FHS)还是未补偿钻刀直径。 - 验收标准与等级: 在总图上写明执行标准与等级(如 IPC-6012 Class 2 或 Class 3,以及过孔允许还是禁止 90° 破环)。
- 内层 NFP 与泪滴授权: 在制造备注里明确 CAM 是否有权删非功能内层焊盘、在内层信号层加泪滴;并把阻抗受控的 RF/高速网络标记为焊盘几何冻结。
- 可下载核查模板: 用 layer-margin-example.csv 和 change-tradeoffs.csv(说明)记录关键过孔族在各层上的焊盘/钻刀预算。
HILPCB 的多层板可达 64 层、HDI 板采用光学与 X 射线层间对位系统(对位典型 ±15–25 µm)、机械钻孔最小 0.15 mm、激光微孔 0.05–0.10 mm。提交报价时上传 Gerber 或 ODB++ 文件包,我们的 CAM 工程师会在投产前按你的目标 IPC 等级核查内层环宽余量、盘-线间距和钻孔补偿。
常见问题
为什么加工厂算出来的环宽比我 CAD 显示的小?
多数 EDA 工具用成品孔径减焊盘直径算环宽,而板厂 CAM 规则用补偿后的生产钻刀直径。电镀通孔要按成品孔径加大 0.10--0.15 mm 钻孔,为孔铜和表面处理留厚度,所以钻刀周围实际剩下的铜环比按成品孔径算的标称值每边窄 0.05--0.075 mm。
孔内镀铜能补回内层环宽吗?
不能。内层上,机械钻刀直接穿过蚀刻好的内层铜箔。随后的化学铜和电镀铜只沉积在孔筒内壁形成垂直互连,不会恢复钻孔边界以外的水平捕获焊盘宽度。
相切和破环有什么区别?
相切是钻孔外缘刚好碰到铜皮焊盘外缘(某一点最小剩余宽度为 0 mm,但没有越出焊盘轮廓);破环是孔超出焊盘边缘(W\min < 0)。IPC-6012 Class 2 对过孔一般允许最多 90° 破环且走线连接处保持完整,Class 3 通常要求连续最小环宽、零破环。
什么情况下加泪滴,而不是整体加大过孔焊盘?
当布线密度(比如 0.8 mm 或 0.65 mm 间距 BGA 下方)不允许整体加大圆形焊盘——会违反线盘间距规则——时用泪滴。泪滴只在走线进入方向上补强铜皮,防止钻孔偏移削断线盘颈部,而焊盘垂直方向的两侧仍留在走线通道的间距预算内。