
对于早期电路验证,如果现有的完整工艺能够制作出所需的铜图形,且成品板可按要求进行检验,可以考虑隔离铣削。如果抗蚀层和蚀刻工艺能够制作出所需的最终图形,且能够进行验证,可以考虑湿法蚀刻。如果决策取决于预期的叠层、电镀互连、表面处理、组装或制造过程控制,则应考虑按预期量产构造外包制作。
决定因素不是某种方法的声誉,而是下一步工程决策所需的证据、获得这些证据所需的构造,以及实际可用的工艺和检验工具。
从验证目标出发
选择制造路线之前,先写明板子必须证明什么。
| 验证目标 | 需要考虑的构造和证据 | 初步选择 |
|---|---|---|
| 验证低频电路概念 | 可接触的网络、合适的铜图形、导通和功能测量 | 如果布局适合该工艺,可选铣削或蚀刻 |
| 验证精细特征或组装可操作性 | 成品特征和孔的测量结果、预期使用的元件和组装方法 | 比较本地已验证的能力与外包制作 |
| 评估受控阻抗或多层板特性 | 预期材料、叠层、铜层构造、几何尺寸和相关测量 | 按预期量产构造外包制作通常是更好的起点 |
| 评估环境可靠性或使用可靠性 | 具有代表性的构造,以及适用的环境暴露和可靠性测试 | 先规定构造和测试;仅有裸板原型并不足够 |
这些只是起点,并非保证。如果外包订单中替换了材料或省略了必要的过程控制,成品板可能不具代表性。即使本地制作的板子与预期产品有较大差异,仍可能有助于回答范围较窄的问题。
可参考 PCB 原型制作指南进行更全面的规划,并使用原型准备就绪检查清单识别缺失的设计和验证输入。
如果阻抗是决策的一部分,受控阻抗设计审查介绍了叠层、参考平面和验证规划。
隔离铣削实际去除了什么
隔离铣削使用旋转刀具,沿导体周围去除狭窄的铜箔区域。保留下来的铜构成走线和焊盘。它不同于:
- **外形铣切:**切割板子外轮廓或内部开口。
- **控深铣削:**将材料去除至受控深度,例如加工凹槽。
一台机器可能执行多种作业,但每种作业都需要各自的刀具、设置和验证。隔离铣削成功,并不能证明外形、孔或凹槽符合各自的要求。
刀具形状、可达性与局部深度
小刀具必须能够进入所需的隔离间隙,但仅凭刀尖直径不足以判断它是否适用。还要考虑刀具的完整几何形状,包括 V 形刀具的夹角、刀柄直径以及与相邻特征之间的避让空间。即使刀尖能够进入标称间隙,较宽的切削区域仍可能去除相邻铜箔。
对于带平刀尖的理想 V 形刀具,可采用以下近似式进行规划:
铜表面处的切削宽度 ≈ 刀尖宽度 + 2 × 深度 × tan(夹角的一半)
这里的深度是从铜表面到刀尖的距离,并且该近似式仅在铜表面与刀具锥形部分相交时适用。实际结果还取决于跳动、挠曲、磨损和板面状况;该公式不是机床精度指标,也不保证成品尺寸。它说明了为什么微小的深度变化会改变隔离宽度:切得更深可能去除超出预期的铜箔。
检查每个关键间隙和焊盘,包括连接器及元件封装附近的间距。细走线即使保持电气导通,其宽度也可能小于设计要求。窄焊盘即使在制造后仍然保留,也可能无法为组装或返工提供足够余量。
平整度、固定与磨损
刀具必须沿整条隔离路径切透铜箔,同时避免不必要地深切基材。板弯、垫板倾斜、板坯下方有碎屑或固定不均,都可能导致局部深度变化。平整、洁净的支撑面,以及既能固定工件又不妨碍刀具的夹具,都很重要。在具备条件时,表面探测或高度测绘可能有所帮助,但仍需验证设置和实际切削结果。
刀具磨损可能使切口变宽或变粗糙、产生毛刺、撕裂铜箔,或无法完全清除隔离沟槽中的铜。应记录刀具使用情况并检查有代表性的特征,尤其是在换刀之后。重新建立刀具基准并确认新刀的切削结果,是装入替换刀具之外的独立步骤。
铣削还会产生粉尘和细小碎屑。经过培训的人员应按当地规程使用机器、防护装置、抽排设备和个人防护用品。不要把肉眼可见的铜间隙当作唯一的验收检查。
湿法蚀刻图形受哪些因素控制
蚀刻通过受控的化学过程去除暴露的铜;抗蚀层保护需要保留的铜。因此,最终图形既取决于抗蚀图像,也取决于其下方和边缘附近铜箔的变化。
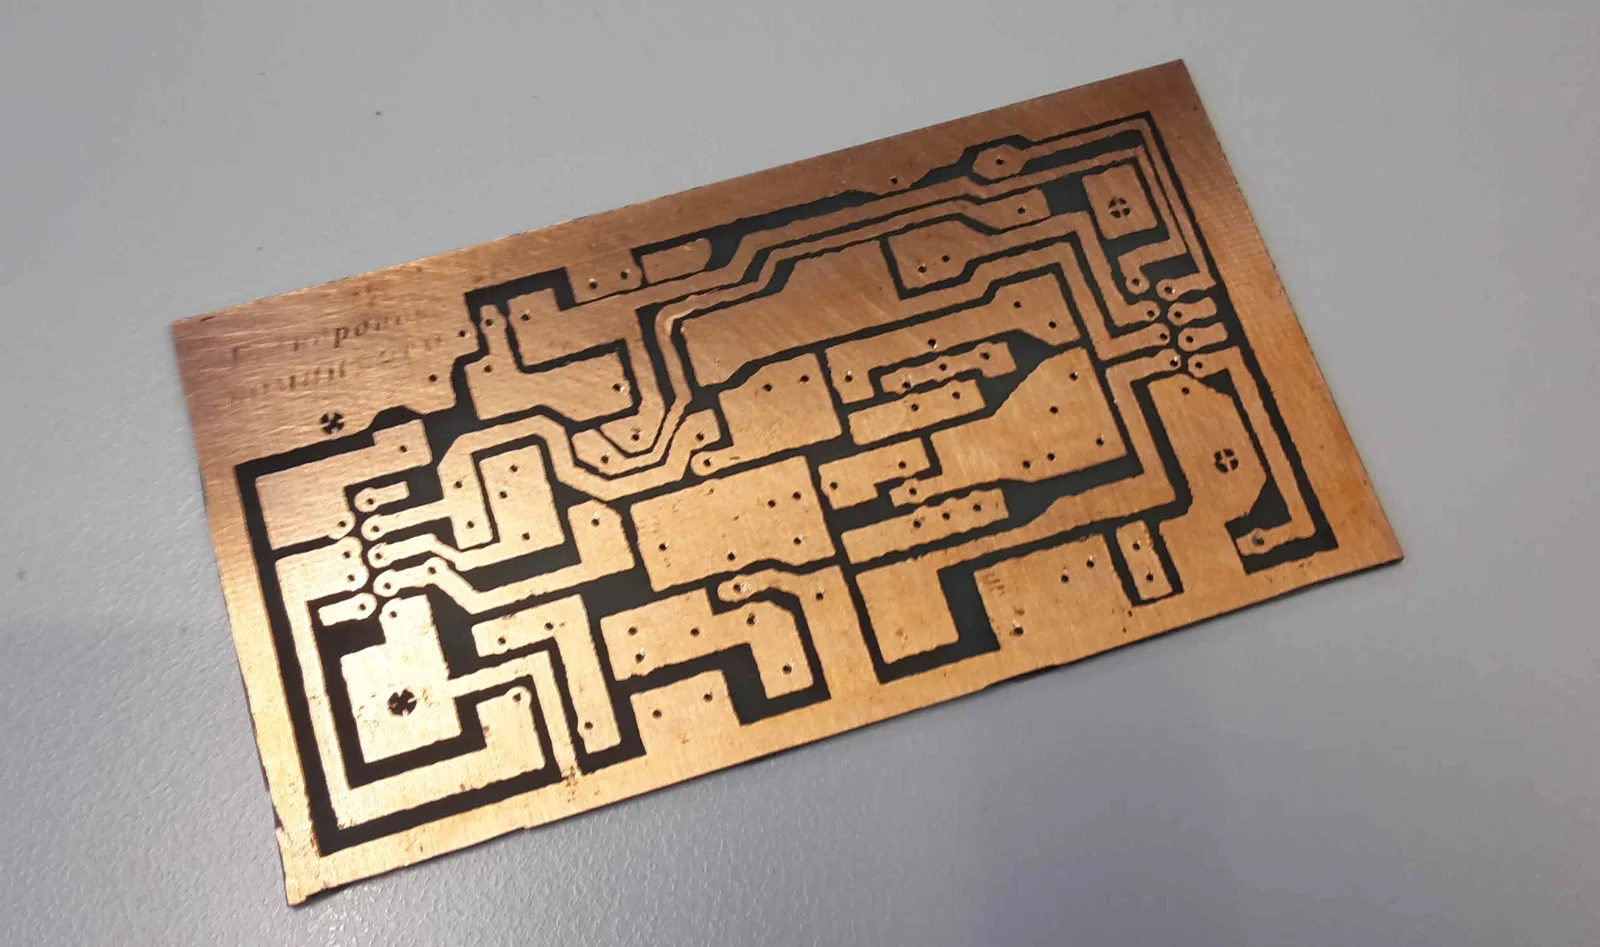
去除保护层后的手工蚀刻板。照片展示的是蚀刻铜图形,并非测量结果,也不是 HILPCB 生产的板子。
选择这一路线之前,应评估:
- **起始铜箔:**厚度和状态会影响需要去除的铜量以及最终保留的几何形状。规定的起始铜厚不一定等于最终走线厚度。
- **抗蚀层完整性:**洁净度、附着力、覆盖情况和对位都很重要。针孔、边缘损伤或附着不良都可能使原本需要保留的导体暴露。应保护所有不打算蚀刻的铜表面。
- **蚀刻液与搅动:**蚀刻液状态、载铜量、温度控制和搅动都可能影响均匀性。应使用设施批准的工艺控制和检验方法。
- **终点:**在多余铜箔清除干净之前停止,可能留下短路;超过所需终点继续蚀刻,则可能去除更多材料。应按当地规程确定如何检查蚀刻是否完成。
- **侧蚀:**去除过程也会在抗蚀层边缘下方横向进行。最终走线可能比原始图像更窄,其截面形状也可能不同。起始铜箔和工艺条件都会影响这种情况。
应检验成品铜图形,而不是把底片或抗蚀图像当作最终尺寸的证明。窄间隙、小焊盘和细长走线尤其值得关注。如果所需尺寸对侧蚀或抗蚀层缺陷的容差很小,应取得实际工艺的证据,或考虑按适当规范外包制作。
有关蚀刻走线几何形状如何影响高频设计的更多背景,请参阅高频 PCB 的蚀刻精度。
化学品操作、储存、通风、泄漏应对和废物管理应由经过培训的人员按照适用的当地规程和法规负责。本比较不是操作配方。
单独规划板子的其余部分
无论采用哪种铜图形制作方法,都不会自动得到完成组装的 PCB。同样,这两种方法也都不会使以下步骤必然无法实现。应明确每一步由谁执行、由谁验证:
- **孔和互连:**钻孔或冲孔与铜图形制作是独立工序。电镀通孔和过孔需要合适的电镀工艺及检验;非电镀孔本身不会连接各层。
- **层间对位:**多层板或双面板需要将图形与孔对位,然后进行适合该设计的检查。
- **阻焊和表面处理:**需要时应明确规定,包括覆盖范围、开窗以及与组装工艺的兼容性。裸铜并不自动等同于预期的成品板。
- **组装:**确定元件如何贴装、焊接、检验和返工。小焊盘或裸露铜箔可能影响所选的组装工艺。
- **测试:**根据所要作出的决策,规划裸板电气检查、尺寸检验、组装检验以及功能或其他测试。
外包时,应将这些要求写入订单,而不是假定它们属于标准配置。询问供应商能够提供哪些构造细节、检验记录和测试结果,并在制造前审核替代方案。可通过询价提交预期构造和要求,供对方评审。
对于制造文件包,Gerber 数据准备指南介绍了层标识、钻孔数据以及必须随图形文件提供的信息。
比较每块合格可用板的成本
仅比较报价或机器运行时间并不完整。应计入准备、设置、图形制作、孔加工和外形加工、清理、检验、失败损失、耗材和废物处理。设备和设施成本也应以一致的方式计入。此外,还要比较总历时与实际操作工时:工程师在等待期间可能可以处理其他工作,但板子仍然无法使用。
以下是明确假设的规划示例,不是测量结果、价目表或工艺能力声明。
共同范围与假设
一份已批准的设计要求制作六块未组装的单面裸铜板,每块均有非电镀安装孔和铣切外形。此次有限评估不要求电镀互连、阻焊或表面处理。三条路线均使用相同的图纸和验收计划:检验规定的铜特征、孔和外形;检查可接触网络的导通情况及非预期连接;任何未通过这些检查的板子均判为不合格。该计划不验证组装、阻抗或可靠性。
假设:
- 人工成本为 每小时 $50,其中包括共用设施和检验工具的间接费用。
- 每条路线均加工并检验六块候选板;不购买替补板或返工服务。
- 不合格板、其消耗的材料及其处理费用仍计入总成本。
- 专用工艺设备分摊费用包括运行成本。本地耗材和废弃物处置另行计费。外包制造费用包含供应商的工艺成本和废物处理费用。
- 设计创建、组装、税费和融资不在本次限定的裸板比较范围内。如果实际方案之间存在差异,应将其计入。
示例计算
| 成本项目 | 隔离铣削 | 湿法蚀刻 | 外包制造 |
|---|---|---|---|
| 人工 | 4 h × $50 = $200 | 4.5 h × $50 = $225 | 1.75 h × $50 = $87.50 |
| 六块覆铜板坯 | 6 × $3 = $18 | 6 × $3 = $18 | 已包含在制造费用中 |
| 制造和运输 | — | — | $120 设置费 + 6 × $12 + $20 运费 = $212 |
| 铣刀和钻头磨损 | $18 | $7 | 已包含 |
| 抗蚀材料 | — | $10 | 已包含 |
| 化学品 | — | $22 | 已包含 |
| 专用设备 | 3 h × $8 = $24 | 3 h × $4 = $12 | 已包含 |
| 其他清理或检验用品 | $2 | $3 | $3 |
| 废物和废板处理 | $4 | $8 | $2 |
| 总计 | $266 | $305 | $304.50 |
对于铣削,假设的四小时人工包括设置、切削和钻孔、清理以及检验。对于蚀刻,4.5 小时包括图像准备、蚀刻加工、钻孔和外形加工、清理以及检验。外包的人工包括下单、收货和废板处理,以及对全部六块板的检验。
现在仅为本示例假设,四块铣削板、五块蚀刻板和五块外包板通过验收:
- 铣削:每块合格板 $266 ÷ 4 = $66.50。
- 蚀刻:每块合格板 $305 ÷ 5 = $61.00。
- 外包:每块合格板 $304.50 ÷ 5 = $60.90。
在进度安排方面,假设铣削总历时为五小时,其中包括一小时无人值守等待;蚀刻总历时为六小时,其中包括 1.5 小时等待;外包耗时四个工作日,其中包括运输和收货。这些是规划输入,不是预计交付周期。
如果合格率、本地人工成本、设备可用性、处置费用或运费发生变化,表面上的排名也会改变。如果项目要求六块合格板,本示例还不完整:其中未计入补足缺失板子的成本或延误。
使证据与所作判断相匹配
导通检查只能证明被测点在测试条件下电气连通。短路检查针对该测试覆盖范围内的非预期连接。两者都不能证明走线宽度、铜厚、特性阻抗、焊点质量或长期性能。
应使用与要求相适应的证据:
- **尺寸:**采用适当的方法和测量不确定度,检验成品的关键铜特征、孔、板外形和对位情况。
- **电气和阻抗:**明确测量方法、相关频率和可接受结果;保持使测量具有意义所需的构造。
- **环境和可靠性:**规定具有代表性的材料、表面处理、互连和组装,然后进行适用的环境暴露和可靠性测试。
- **制造:**将实际制作的叠层和工艺记录与预期量产要求进行比较,包括任何已批准的偏离。
PCB 检验计划有助于区分裸板检查、组装检验和功能测试。需要具有代表性的测试结构时,PCB 测试样条指南说明了如何使测试样条的构造和报告与验证目标相匹配。
原型仅对其构造和测试所支持的要求具有代表性。铣削或蚀刻板可能回答电路问题,却无法回答制造问题;外包板在回答这两类问题之前,也可能仍需额外的检验或测试。
隔离铣削能制作电镀通孔吗?
隔离铣削用于形成表面铜图形;它本身不会对孔进行电镀。电镀互连需要单独的合适工艺和验证。如果电镀互连对决策很重要,应明确提出要求,或选择能够提供所需构造的供应商。
如何为窄间隙选择刀具?
应根据成品间隙要求,检查刀具的完整几何形状、可达性、深度敏感性和状态,而不只是看标称刀尖尺寸。然后在实际设置下检验有代表性的切削结果。板材平整度和固定方式可能使拼板不同位置的结果发生变化。
蚀刻走线与抗蚀底片一致吗?
不一定。抗蚀层缺陷、起始铜箔和侧蚀都可能改变最终特征。加工后应对照图纸检验铜图形,尤其是在宽度或间距的微小变化会产生影响的位置。
导通测试足以放行已组装的原型板吗?
不够。它可以支持对特定网络连接性的判断,但组装放行可能还需要尺寸检查、焊点和元件检验、功能测试,以及与设计相关的其他测试。
什么时候应要求按预期量产构造制作?
当下一步决策取决于预期材料、层构造、互连、表面处理或组装工艺时,就应提出这一要求。提供这些要求以及所需的检验或测试证据;仅有这个名称并不能使成品具有代表性。