
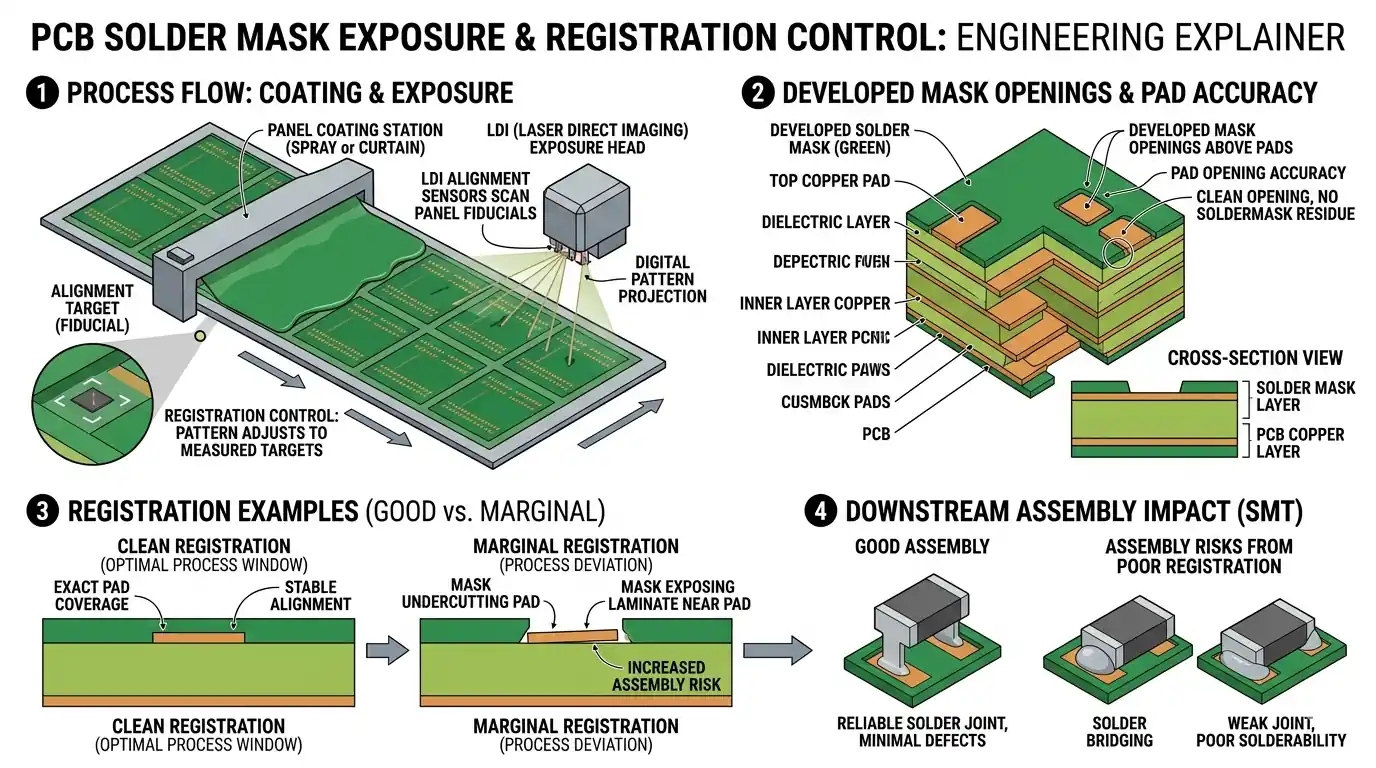
什么是PCB阻焊曝光,为什么它会直接影响良率
PCB阻焊曝光是决定焊盘开窗边界、SMT 良率和外观一致性的关键工序,重点在对位、固化和缺陷控制。对高密度和高可靠性项目来说,最先要确认的是成像方式、阻焊桥能力和后续装配窗口。
阻焊层不是单纯的外观涂层。它既负责保护铜面,也决定焊盘开窗边界、焊接良率和长期可靠性。阻焊曝光控制不稳时,板子可能还能通过电测,但贴装阶段更容易出现连锡、上锡不良、返修困难和批次一致性差的问题。
对采购和硬件团队来说,阻焊曝光不该只看成制板流程里的一步,而应视为工厂制程能力的一部分。对位精度、显影窗口、固化稳定性和检验追溯,都会直接影响样品和量产是否能保持同样的结果。
本文将回答哪些PCB阻焊曝光问题
- PCB阻焊曝光为什么会直接影响后续良率
- LDI和菲林曝光分别适合什么PCB
- 对位和工艺窗口决定了大部分下游风险
- PCB阻焊曝光最常见的缺陷有哪些
- 设计端 DFM 直接影响阻焊良率
- 评价阻焊质量时要把装配表现一起看
- 检验与追溯决定工厂是不是长期稳定
- 下单前可以向 PCB 厂确认什么
- 常见问题 (FAQ)
- 下一步
| 风险维度 | 影响指标 | 量产控制点 | 常见目标/边界 |
|---|---|---|---|
| 成像方式选择 | 开窗边界、重复性 | 常规板用菲林,高密度焊盘区优先评估 LDI | 以真实几何条件选工艺,不按设备名义选型 |
| 对位稳定性 | 阻焊偏移、焊盘侵占 | 板面定位、曝光对位、显影一致性 | 重点保证细间距焊盘与阻焊桥稳定 |
| 显影与固化窗口 | 附着力、残胶、边缘清晰度 | 曝光能量、显影时间、固化曲线 | 避免曝光不足、曝光过度与残胶污染 |
| 批次追溯能力 | 良率波动、异常复盘 | AOI、样板验证、油墨批号与设备参数关联 | 不只样品通过,还要能稳定复现 |
PCB阻焊曝光为什么会直接影响后续良率
阻焊曝光之所以直接影响后续 SMT 良率,是因为它在制造前段就定义了焊盘开窗边界、阻焊桥稳定性和过孔盖油完整性。只要曝光、显影或固化窗口轻微漂移,后面就会演变成连锡、润湿不均或返修困难。
曝光这一步决定了哪些区域保留阻焊,哪些焊盘和过孔需要开窗。它会直接影响:
- 细间距焊盘之间的阻焊桥是否足够稳定
- 焊盘边缘是否被油墨侵占
- 过孔盖油是否完整
- 回流、清洗和环境应力后的附着力
- 不同批次之间的外观和尺寸一致性
如果工艺窗口过窄,哪怕只是曝光能量、板面定位或显影时间出现轻微漂移,后面都会放大成装配缺陷。
LDI和菲林曝光分别适合什么PCB
传统菲林曝光仍适用于大量常规 PCB,但一旦焊盘间距变小、阻焊桥余量变窄或高密度区域增多,LDI 往往更容易维持稳定对位。关键不是设备“先进不先进”,而是它能否匹配真实几何条件和量产窗口。
传统菲林曝光在常规板上仍然可以使用,但当焊盘间距变小、对位容差变紧时,控制难度会明显增加。菲林涨缩、搬运误差和板面移动,都会提升阻焊偏移风险。
以下情况通常更适合采用 LDI:
- 细间距 BGA 或 QFN
- 很窄的阻焊桥
- HDI 高密度焊盘区
- 环宽余量本来就不大的设计
- 对外观重复性和尺寸稳定性要求高的射频板、医疗板
关键不是哪种方法“绝对更先进”,而是工厂是否根据板子的真实几何条件去选择合适工艺。
对位和工艺窗口决定了大部分下游风险
大部分阻焊缺陷并不是在组装段突然发生的,而是在曝光、显影和固化阶段已经埋下了偏移风险。一个成熟的工厂必须能解释清楚它如何控制板面定位、能量窗口和批次一致性,而不是只强调成品外观。
很多阻焊问题最后会在贴片环节暴露,但根因往往出在曝光和显影控制不稳定。一个成熟的工厂,应该能清楚说明它如何控制:
- 成像前的板面定位
- 不同油墨和板厚对应的曝光能量
- 显影速度和残胶清除
- 最终固化曲线与附着力验证
- 批次之间的持续一致性,而不只是样品一次做好
一旦这些环节漂移,就容易出现焊盘残胶、阻焊边缘发虚、线路边缘露铜或开窗尺寸偏离设计值等问题。
PCB阻焊曝光最常见的缺陷有哪些
阻焊曝光最常见的缺陷集中在偏移、残胶、开窗侵占和附着力不稳,这些问题看似出现在表面,实质上都会穿透到焊接窗口和返修可靠性。评估一家工厂时,重点是它能否稳定压住这些失效模式。
评估一家 PCB 厂时,重点不是它“能不能做阻焊”,而是它能否长期稳定地避免关键失效模式。常见问题包括:
- 阻焊偏移,导致焊盘间距变小或线路边缘露铜
- 曝光不足,开窗边界不清晰,附着力偏弱
- 曝光过度,小开口被吃掉,细阻焊桥变薄
- 焊盘表面有显影残留,后续影响可焊性
- 盖油过孔在热冲击后开裂或破孔
- 阻焊侵占焊盘,尤其发生在细间距器件周围
这些不只是外观问题,它们会进一步引发连锡、润湿不均、测试不稳定和返工成本上升。
设计端 DFM 直接影响阻焊良率
设计端 DFM 之所以决定阻焊良率,是因为工厂能稳定复现的前提,首先是设计文件给足了阻焊桥、焊盘间距和过孔处理余量。如果设计本身窗口过窄,再成熟的曝光工艺也只能被动补救。
不少阻焊异常并不是工厂单方面造成的,而是设计文件本身给工艺留下的余量太小。做 DFM 审核时,建议重点看以下几项:
- 阻焊桥宽度是否符合目标工厂的稳定量产能力
- 焊盘间距是否给对位波动留下足够余量
- 钻孔后的环宽损失会不会让阻焊支撑不足
- 过孔应该盖油、塞孔还是开口,是否和装配清洗方案匹配
- 丝印是否离焊盘和阻焊开窗过近
- 表面处理与阻焊体系、回流曲线是否兼容
在工业控制、汽车电子、医疗和通信类产品上,这类问题尤其不能只靠“外观看起来没问题”来判断。设计资料交接时,也应该参考Gerber 数据准备规范和设计交接最佳实践把阻焊规则写清楚。
评价阻焊质量时要把装配表现一起看
阻焊质量不能只在裸板阶段判断,因为真正决定项目成败的是它在印刷、贴片、回流、清洗和返修中的持续表现。阻焊边界一旦不稳定,前段小偏差就会在组装段放大成连锡、起皮和返工损耗。
阻焊工艺不能只在裸板阶段评价。真正有价值的判断,是看它在锡膏印刷、贴片、回流、选择焊、清洗和返修过程中是否稳定。
例如:
- 附着力差的阻焊在返修时更容易起皮
- 开窗边界不稳会影响钢网释放和焊点成形
- 过孔盖油不稳定可能在热循环后破裂或藏污
- 焊盘露铜不一致会让同一设计不同批次焊点形态发生变化
所以成熟的 PCB 供应商不会把阻焊和后段装配割裂开,而是会把装配反馈反向纳入前段制程控制。涉及装配文件准备时,还应同步核对装配 BOM 最佳实践中的特殊说明是否完整。
检验与追溯决定工厂是不是长期稳定
检验与追溯之所以重要,是因为阻焊曝光属于典型的“样品能做漂亮,不代表量产能稳定”的工序。真正成熟的工厂必须把 AOI、样板验证、油墨批号和设备参数串成一个闭环,而不是依赖经验判断。
阻焊曝光属于那种“只看外观不够”的工序。工厂需要有一套可重复的方法去确认对位、开窗质量、附着力和固化结果,而不是靠老师傅经验判断。
常见的有效控制点包括:
- 关键开窗区域的 AOI 或光学确认
- 通过样板或测试区检查对位稳定性
- 按需要做附着力或胶带测试
- 按批次、面板和设备状态追踪缺陷趋势
- 将油墨批号、曝光参数和生产日期建立追溯关联
如果一个项目后续会从样品转向重复量产,这些能力就非常关键。真正可靠的供应商,能说明它如何长期把工艺守住,而不是只展示某一批做得漂亮。对需要长期重复出货的项目,还应结合可靠性测试矩阵一起看工艺验证闭环。
下单前可以向 PCB 厂确认什么
如果项目对阻焊质量敏感,下单前最值得确认的不是一句笼统的“最小阻焊桥能做到多少”,而是工厂如何把成像、对位、验证和追溯串成稳定量产方案。问题问得越具体,越能分辨对方是制程思维还是单纯接单思维。
如果你的产品对阻焊质量敏感,比起泛泛地问“你们能做到多少最小阻焊桥”,更值得确认的是:
- 这块板会采用哪种成像方式,为什么
- 量产条件下稳定可控的最小阻焊桥是多少
- 高密度焊盘区域如何验证阻焊对位
- 这份设计里的过孔更适合盖油、塞孔还是开窗
- 在表面处理和装配前,如何控制焊盘残胶和污染风险
- 如果某一批次出现附着力或偏移异常,能追溯到哪些工艺参数
回答越具体,越说明对方是在按量产产品思路评估你的设计,而不是只按 Gerber 机械执行。
常见问题 (FAQ)
Q:阻焊曝光为什么会影响 SMT 良率?
A:因为它直接决定焊盘开窗边界、阻焊桥稳定性和焊盘是否被侵占。曝光与显影控制稍有波动,就可能在贴装阶段变成连锡、润湿不均或返修困难。
Q:细间距板是不是都应该优先用 LDI?
A:很多情况下是,但仍要结合具体焊盘间距、阻焊桥宽度和工厂真实量产能力判断。关键不只是设备名称,而是最终对位和重复性是否稳定。
Q:看裸板外观正常,能说明阻焊工艺没问题吗?
A:不能。阻焊质量还要看附着力、回流后表现、返修耐受性和批次一致性,很多问题只有进入组装流程后才会暴露。
Q:设计端最常见的阻焊 DFM 问题是什么?
A:常见的是阻焊桥余量过小、焊盘间距太紧、过孔处理方式和装配流程不匹配,以及丝印和开窗距离不合理。
Q:下单前最值得先和板厂确认什么?
A:优先确认成像方式、稳定量产的最小阻焊桥、对位验证方法、过孔盖油或开窗策略,以及异常批次的追溯机制。
下一步
如果您的团队正在开发细间距 SMT 板、HDI 板、医疗板、汽车电子板或其他对阻焊稳定性敏感的项目,HILPCB 可以提供以下支持:
- 阻焊工艺与 DFM 预评审:在投板前识别阻焊桥、开窗、过孔处理和成像方式风险 → 查看 PCB 制造与工程支持
- 高密度板制程能力确认:结合焊盘间距、阻焊对位和量产窗口评估更稳妥的工艺路线 → 查看 HDI PCB 能力
- 样机导入与装配协同支持:把制板、SMT、外观和良率验证尽早串起来 → 获取项目报价
如果您希望在下单前先完成 PCB 阻焊曝光工艺评估、LDI 可行性确认或阻焊 DFM 复核,可以直接联系 PCB 工程团队讨论具体项目。
相关阅读:
- HDI PCB 能力:细间距和高密度区域为什么更依赖稳定成像能力
- 装配 BOM 最佳实践:如何把过孔处理、装配清洗和特殊要求写清楚
- Gerber 数据准备规范:减少阻焊开窗和生产资料误读
- 设计交接最佳实践:如何把阻焊规则和量产边界交接给工厂
- 可靠性测试矩阵:如何把附着力、外观和装配表现纳入验证闭环
作者:HilPCB 高速互连工程团队 Reviewed by: HilPCB SI/DFM Engineering Team 最后更新:2026-04-10