
QFN 组装既取决于外围端子,也取决于中央裸露焊盘。中央焊盘上的锡膏过多可能抬起封装,导致外围焊点开路。敞开过孔可能将焊料从焊点吸走,并可能促成空洞形成。在布局定稿前,应根据实际端子样式确定外围焊盘,以元件厂商的指导作为裸露焊盘锡膏图形的起点,并与板厂和组装厂商商定过孔结构。
下文通过数值讨论这三项设计决策,再介绍检测。QFN 焊点大多隐藏在封装下方,需要事先规划如何取得检测证据。
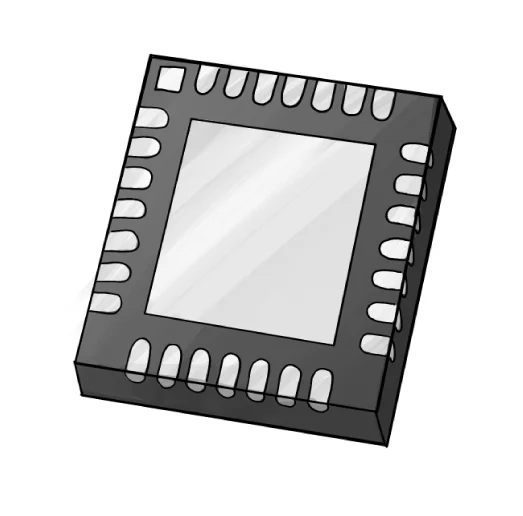
1. QFN 底部的结构及其对焊盘图形的影响
方形扁平无引脚封装(QFN)中,芯片连接在铜引线框架上并以环氧树脂塑封,封装底部四边露出端子,中央有一块较大的裸露焊盘(EP)。EP 是芯片向电路板传热的主要路径,也常用作接地连接。常见封装尺寸为 2 × 2 mm 至 12 × 12 mm,间距为 0.4、0.5 或 0.65 mm,安装高度约为 0.35 mm(超薄型)至 1.0 mm。各供应商的命名不同,如 QFN、用于两侧端子的 DFN、VQFN、WQFN 和 MLF,因此应以数据手册中的封装外形图作为尺寸依据。
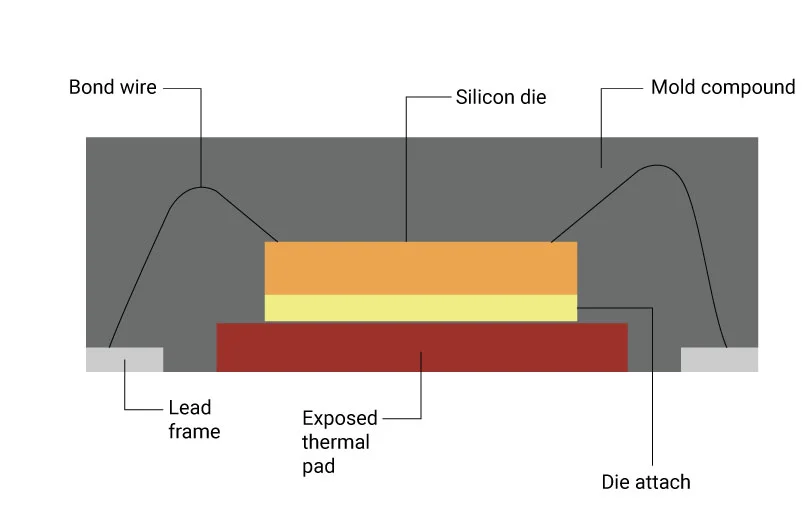
端子样式会影响能够形成的焊点:
| 端子样式 | 封装侧面露出的铜 | 回流后可见的趾部焊角 | 检测影响 |
|---|---|---|---|
| 锯切、完全露出 | 切面可能露出未镀覆的铜 | 部分可见或不可见,取决于封装和润湿情况 | 光学证据有限;X-ray 可能发现部分缺陷 |
| 内缩式 | 端子止于封装边缘内侧 | 通常不可见 | 焊点大部分被遮挡;光学覆盖范围取决于观察角度 |
| 侧面可润湿端子(SWF) | 侧面露出可焊表面 | 设计上可形成可见焊角 | AOI 可能检查到可见焊角,取决于元件和检测设置 |
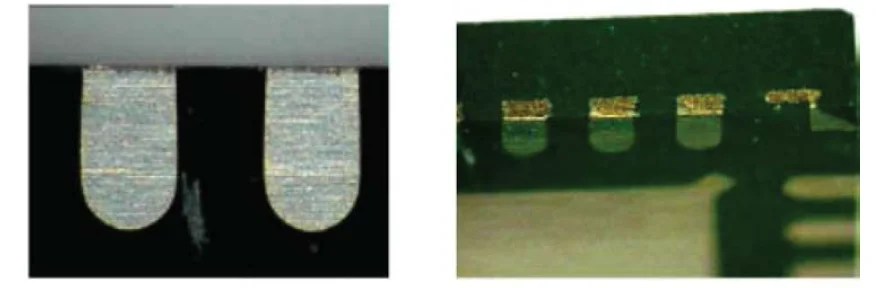
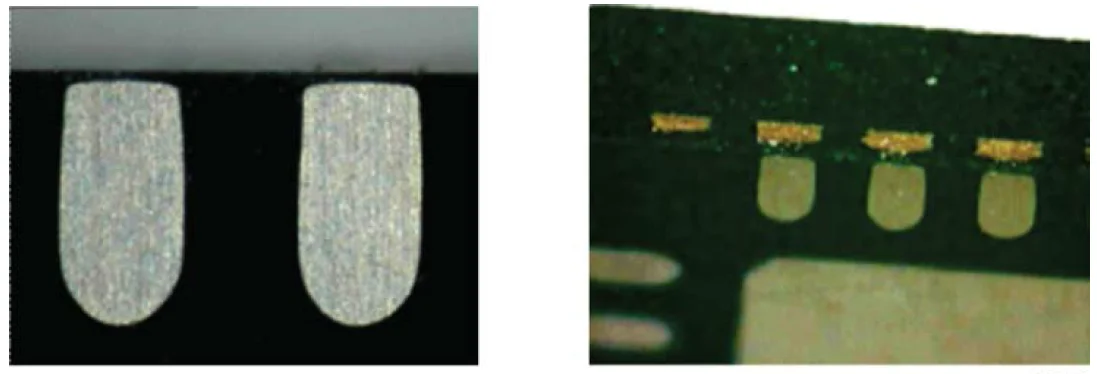
如果产品需要侧面润湿的光学证据,可在选型时考虑 SWF 元件,并商定检测标准。改变焊盘图形无法让止于封装边缘内侧的端子露出来。
2. 外围焊盘图形:从封装图纸开始
数据手册提供推荐焊盘图形时,应据此设计外围焊盘。如果没有,可根据封装端子尺寸,按照 IPC-7351 原则推导(参见 IPC-7351 焊盘图形指南):
- **趾部延伸:**采用封装厂商推荐的封装边缘外侧延伸量。对于 SWF 元件,检查焊盘是否支持规定的可见焊角;延伸过多可能增加连锡风险。
- **跟部延伸:**向内适度延伸,超过端子末端,同时与 EP 焊盘保持足够间距,以容纳两者之间的阻焊桥。
- **焊盘宽度:**约等于端子宽度;在 0.4 mm 间距下,常略微减小以保留焊盘之间的阻焊桥。
- **角部焊盘:**检查外形图中是否有绕过角部的焊盘或连接筋特征;遗漏这些特征是封装库中的常见错误。
焊盘之间的阻焊层
间距为 0.5 mm、焊盘宽度为 0.25 mm 时,铜间距为 0.25 mm。每侧阻焊扩展 0.05 mm 时,名义阻焊桥宽度为 0.15 mm。间距为 0.4 mm、焊盘宽度为 0.20 mm 时,相同扩展量留下的名义阻焊桥宽度为 0.10 mm。实际能力取决于板厂、阻焊材料和公差。如果无法保留阻焊桥,应与板厂及组装厂商讨论**整排开窗(群组开窗)**及相应的连锡控制。部分成形的阻焊桥可能留下阻焊碎屑。阻焊设计指南进一步介绍阻焊桥、扩展量和 SMD/NSMD 的选择。
3. 裸露焊盘锡膏:确定窗格开窗尺寸
EP 焊盘通常与封装裸露焊盘尺寸相同或略小。一个全尺寸的钢网开口可能沉积超过焊点所需的焊料。多余焊料可能抬起或倾斜封装,并导致外围开路;大面积锡膏沉积也可能使挥发物更难排出。实际结果取决于封装、锡膏、钢网和回流工艺。
元件厂商通常会针对特定封装规定较小且相互分离的开口,即“窗格”图形。应从适用元件的推荐焊盘及钢网图形开始,包括钢网厚度,然后验证印刷和回流工艺。开口面积覆盖率是几何比例,并非印刷锡膏体积或成品焊料覆盖率的测量值。
计算示例:QFN-48,封装本体 7 × 7 mm,EP 为 5.6 × 5.6 mm
EP 焊盘面积 = 5.6 × 5.6 = 31.4 mm²。钢网厚度为 0.12 mm 时:
| 开窗图形 | 开口尺寸 | 覆盖率 | 说明 |
|---|---|---|---|
| 单个开口 | 5.6 × 5.6 mm | 100% | 可能沉积过量锡膏;需评估封装浮起和空洞 |
| 2 × 2 窗格 | 2.2 × 2.2 mm | 61.7% | 四处相互分离的锡膏沉积 |
| 3 × 3 窗格 | 1.5 × 1.5 mm | 64.6% | 九处相互分离的锡膏沉积 |
| 3 × 3 窗格 | 1.6 × 1.6 mm | 73.5% | 开口面积更大;需评估印刷体积和焊点 |
| 4 × 4 窗格 | 1.1 × 1.1 mm | 61.7% | 十六处较小的锡膏沉积 |
这些只是面积比较,并非经过生产验证的图形。窗格间距、过孔直径、阵列间距和相对位置必须一并设计;上述示例并未说明其与过孔阵列对齐。
应像检查小开口一样检查各窗格的面积比(参见 SMT 钢网设计指南)。0.12 mm 厚钢网上 1.1 mm 方形开口的面积比为 1.1 / (4 × 0.12) = 2.3。同一钢网上 0.25 × 0.7 mm 的外围开口面积比约为 0.77,对锡膏释放的要求更高。仅凭面积比无法保证转移效果:应核实钢网厂商的工艺限制,并使用 SPI 验证印刷体积和位置。
4. 裸露焊盘下方的散热过孔
只有热量能够穿过电路板,EP 才能发挥传热路径的作用。散热过孔将热量传向内层平面和电路板另一侧(参见散热过孔设计指南)。单个过孔的传导热阻可进行一阶估算:
A = (π / 4) × (D_outer² - D_inner²)
R_via = L / (k_Cu × A)
其中 A 为铜孔壁的横截面积,L 为孔壁长度,k_Cu 为铜的导热系数;当孔壁厚度 t 均匀时,D_inner = D_outer - 2t。计算时应统一单位。假设孔壁长度为 1.6 mm、铜孔壁外径为 0.30 mm、铜壁均匀厚度为 25 µm,且 k_Cu = 390 W/(m·K),则 A 约为 0.0216 mm²,R_via 约为 190 °C/W。孔壁外径是该模型假设的尺寸,并非未加说明的钻孔直径;实际成品几何尺寸应与板厂确认。
| 过孔阵列 | 穿过板厚的近似 R | 说明 |
|---|---|---|
| 5 个相同过孔 | ~38 °C/W | 理想并联路径 |
| 9 个相同过孔 | ~21 °C/W | 理想并联路径 |
| 16 个相同过孔 | ~12 °C/W | 理想并联路径 |
该模型假设一维传热、两端等温以及相同路径独立并联,未考虑热扩散、焊料层、空洞和其他传热路径。它不能确定结温、某个功率水平是否适用或空洞的相对影响;应使用合适的热模型验证实际组装,并在需要时进行测量。
过孔处理与组装风险
| 过孔处理 | 焊料虹吸 | 空洞倾向 | 成本和说明 |
|---|---|---|---|
| 敞开,未盖油 | 焊料可能被吸入孔壁或出现在另一侧 | 敞开的孔壁可能促成空洞 | 与组装厂商讨论孔径、开口位置和工艺试验 |
| 底面盖油 | 完好的盖油可能减少焊料流到另一侧 | 仍需评估滞留气体和盖油完整性 | 与板厂确认盖油覆盖情况和可靠性 |
| 塞孔(非导电填充),表面未镀覆 | 是否减少虹吸取决于塞孔完整性 | 取决于结构和工艺 | 规定填充材料以及允许的表面凹陷或凸起 |
| 填孔并镀盖(盘中孔电镀填平,VIPPO) | 完好的镀层盖将孔与焊盘表面隔开 | 焊点仍可能因其他原因产生空洞 | 规定填充、镀盖和表面质量。参见 VIPPO 盘中孔指南 |
对于敞开过孔,将钢网开口避开孔位可能有助于减少锡膏直接印在孔上,但不能保证焊料不会被吸入。检查实际孔径、开口间距和制造公差,再通过组装试验验证结果。焊料虹吸指南介绍了这一机理。
5. QFN 缺陷诊断矩阵
| 现象 | 应收集的证据 | 待调查的可能原因 | 检查或试验 |
|---|---|---|---|
| 外围开路 | 电气测试、X-ray 图像以及封装高度或倾斜情况 | EP 锡膏过多、外围锡膏不足、贴装问题或翘曲 | 将 SPI 沉积结果和封装间隙与已验证工艺比较;有必要时试验调整后的开口 |
| EP 空洞较多 | X-ray 空洞图及回流记录 | 锡膏、开口图形、湿气、过孔或回流条件 | 检查各变量,并按商定标准验证变更 |
| EP 下方的背面出现锡球或锡凸点 | 背面目检和过孔位置 | 焊料经敞开或密封不完全的过孔虹吸 | 检查过孔结构和锡膏位置;试验合适的处理方式 |
| 外围端子之间连锡 | AOI 或 X-ray 图像、SPI 数据和裸板阻焊检查 | 锡膏体积、贴装、阻焊或焊盘几何形状 | 调整钢网、阻焊或焊盘几何形状前先确认原因 |
| 封装偏斜或旋转 | 回流前贴装 AOI 和回流后偏移情况 | 贴装偏移或焊料作用力不均 | 检查贴装数据、锡膏沉积和封装库 |
| 热循环后焊点间歇失效 | 电气失效数据和失效焊点切片 | 焊点几何形状、翘曲或其他组装与设计因素 | 调查失效机理,检查封装间隙、锡膏和板件平整度 |
6. 检测:如何获取隐藏焊点的证据
- 3D SPI 在贴装前测量可检测的锡膏沉积,包括 EP 窗格;它不检查成品焊点。
- AOI 可检查元件有无、位置以及可见的 SWF 焊角等可视特征。覆盖范围和极性检测能力取决于封装及设备。
- X-ray(二维或斜角) 提供投影图像,可能显示连锡、缺锡和 EP 空洞。仅凭投影不能证明完全润湿、电气导通或热可靠性。参见 X-ray PCB 检测指南。
- 切片属于破坏性检测,用于首件鉴定或失效分析。
空洞验收应依据具体元件要求、适用受控标准及其版本,以及客户与制造商之间的协议确定。应在组装图纸上记录测量方法、参考面积、抽样方案和任何总面积或单个空洞限值。投影空洞面积百分比不等于空洞体积百分比。热性能关键时,应单独评估。
7. QFN 设计布局与询价清单
- 使用具体料号外形图中厂商规定的焊盘图形和端子样式(SWF、锯切或内缩式)。
- 确认外围焊盘之间的阻焊桥,或注明整排开窗。
- 在钢网数据或组装说明中定义 EP 钢网窗格和覆盖率,或请组装厂商提出方案。
- 在制造图纸上注明 EP 下方的过孔处理方式(敞开、盖油、塞孔或 VIPPO)。
- 规定检测证据:AOI 范围、X-ray 抽检或 100% X-ray 检测的位置,以及 EP 空洞限值。
- 注明湿敏等级,以便规划暴露时间和烘烤。
针对具体订单,与组装厂商讨论封装间距、过孔结构和检测覆盖范围。询价时,请提供 Gerber 文件、BOM、CPL 及相关元件和检测要求。相关服务可参见 SMT 组装和多层 PCB页面。
FAQ
QFN 散热焊盘应印多少锡膏?
从具体封装厂商规定的开口图形和钢网厚度开始。覆盖率是开口总面积除以 EP 焊盘面积,不能直接反映锡膏体积或成品焊点质量。应与组装厂商一起验证结果。
中央焊盘看起来正常,为什么 QFN 外围引脚会开路?
裸露焊盘上的焊料过多可能抬起封装,但外围锡膏不足、贴装问题和翘曲也可能是原因。选择纠正措施前,应检查锡膏沉积、封装高度等证据。
QFN 下方的散热过孔应盖油、塞孔还是保持敞开?
敞开过孔可能虹吸焊料并促成空洞。盖油、塞孔和填孔后镀盖的结构及检测要求各不相同;没有一种方式能保证焊点完全无空洞。应根据封装和应用,与板厂及组装厂商一起选择并验证处理方式。
QFN 裸露焊盘允许多少空洞率?
应依据具体元件要求、适用受控标准及其版本,以及客户与制造商之间的协议确定。生产前应明确测量方法和验收标准,并在需要时评估热性能。
AOI 能检查 QFN 焊点吗?
光学检测只能检查可见特征;侧面可润湿端子可提供可见焊角。X-ray 可以发现缺陷并测量隐藏焊点的投影空洞面积,但本身不能证明完全润湿、导通或热性能。