
先采用保守且针对具体工艺的擦拭方案,再用整个间隔内的印刷质量验证,而不只看清洁后的第一块板。 比较擦拭前后的 SPI 分布,检查残留,并在调整间隔前确认板支撑、贴合密封、钢网状态和材料兼容性。
干擦、真空和湿擦以不同方式去除或处理污染物。并非每种工艺都必须采用这些方式,也没有适用于所有场景的固定擦拭顺序、溶剂或每次擦拭板数。所选方案必须符合设备和材料要求,并在有记录的试验条件下满足约定的产品和工艺标准。
钢网底面擦拭不同于清洁不合格 PCB。擦拭用于在印刷过程中维护钢网;不合格板则需要单独判定,并在许可时按受控程序清洁和重印。
底面擦拭要控制什么
印刷过程中,锡膏可能积聚在钢网底面或开口内。钢网与 PCB 接触不充分时,锡膏可能扩散到不应有锡膏的位置。残留可能造成脱模不良、沉积不均或桥连,但这些现象也可能由其他原因导致。
自动底面清洁系统会让擦拭材料接触钢网底面。根据印刷机和所选方案,系统可能使用溶剂、真空或两者兼用。其目的是恢复可用的印刷状态,同时避免损坏钢网或引入不兼容残留物。
清洁不能替代对不良印刷设置的修正。例如,如果 PCB 在刮刀压力下弯曲,更频繁地擦拭可能减轻表面症状,却没有消除根因。
钢网厚度、开口设计和表面状态也会影响锡膏释放和印刷表现。评估清洁方案时应同时检查这些因素;参见 SMT 钢网设计。
选择擦拭功能,不要照搬固定顺序
印刷机可能提供以下独立或组合擦拭功能。不同设备的名称和实现方式可能不同,因此要确认每项设置的实际作用。
| 擦拭方式 | 预期作用 | 检查事项 |
|---|---|---|
| 干擦 | 使用擦拭材料,不主动添加溶剂,以去除可触及的残留。 | 纸张接触、张力、走纸和洁净度。浸透或接触不良的部位可能会抹开锡膏,而不是将其清除。 |
| 真空 | 通过擦拭材料或其附近抽吸,帮助清除污染物,包括开口附近的残留。 | 真空是否可用、接触状况和纸张状态。抽吸无法修复受损开口,也不能保证每个开口都畅通。 |
| 湿擦 | 使用指定清洁液帮助松解或溶解兼容的污染物。 | 清洁液兼容性、供液量、分布,以及恢复印刷前钢网的状态。 |
工艺可以单独使用一种功能,也可以组合使用。擦拭顺序和次数应根据设备、锡膏、擦拭纸、钢网及观察到的污染情况选择,不应照搬为固定规则。组合不当可能留下过多液体、浪费擦拭纸,或扰动原本稳定的工艺。
试验前检查锡膏、溶剂、擦拭纸和设备说明。兼容性涉及锡膏化学成分及助焊剂、钢网及其安装材料、印刷机供液系统和擦拭材料。处理、通风、储存和废弃处置应遵循适用的安全数据和现场控制要求。不要假设所有异丙醇都不适用,也不要认为每种工艺都必须湿擦。
优化频率前先稳定印刷条件
只有了解周边工艺,间隔比较才有意义。在认定擦拭方案不合适之前,记录以下基线并修正已知问题。
板支撑与贴合密封
支撑销、工装或支撑板应使 PCB 保持平整,并抵抗印刷压力造成的挠曲。检查实际板件或拼板及支撑布置,包括细间距特征附近的区域。
贴合密封是印刷时钢网底面围绕开口与 PCB 表面的接触状态。翘曲、支撑间隙、污染或不合适的钢网与板件配合都可能削弱这种接触。即使擦拭本身有效,贴合不良仍可能让锡膏从钢网下方扩散。
钢网状态
按现场批准的方法检查钢网。查看是否有损伤、堵塞或不规则开口、持续性底面残留、框架或张力问题,以及对位问题。磨损或损坏的钢网会造成反复缺陷,单靠清洁无法解决。
锡膏、擦拭纸和溶剂
记录锡膏型号和批次、处理及使用条件、擦拭材料、溶剂型号和供液设置。擦拭纸是系统组件:接触、吸收性、掉纤维、卷筒跟踪和走纸都可能影响结果。应向相关供应商确认材料兼容性,不要假设在别处有效的液体或织物在这里也适用。
印刷机设置
记录对位、分离、印刷和擦拭设置、板支撑、走纸,以及适用的溶剂或真空控制项。确认设备确实按预期执行编程的擦拭动作。仅凭方案名称可能无法判断实际供液量或走纸动作。
建立并验证擦拭间隔
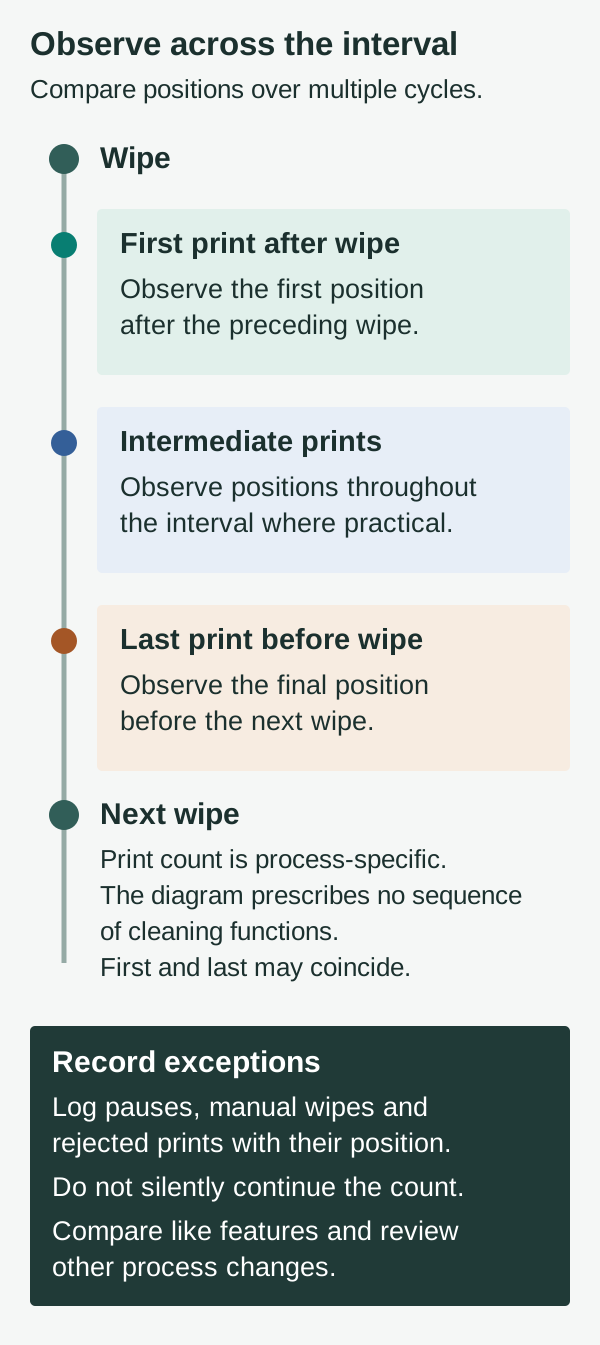
先定义间隔。例如,如果每个周期最后一次印刷后执行擦拭,则位置 1是上一次擦拭后的第一块板,最后一个位置是下一次擦拭前的最后一块板。手动擦拭、停机或印刷报废等例外也要记录,不要悄悄沿用原计数。
设定起始方案。 依据设备和材料说明、工程判断、产品风险及相关现场经验,谨慎选择初始间隔;它是试验条件,不是行业限值。
预先约定评估标准。 定义适用的沉积和缺陷要求、SPI 审查规则、升级措施和试验时长。纳入相关板上位置以及细小或其他敏感开口。要求应由产品和工艺负责人确定;清洁试验本身不会产生这些要求。
覆盖整个间隔采集数据。 按已知位置采集连续板件的 SPI 数据,包括每次擦拭前后紧邻的印刷件。条件允许时检查完整周期,不要只抽查这两块。仅在批准的停机点安全观察并记录残留。
观察分布,而不只是平均值。 视情况检查沉积体积、高度和面积,以及缺陷判定及位置。关注离散程度、尾部、异常值和单个开口的重复模式。比较相同特征和间隔位置;整板平均值可能掩盖局部问题。
改变方案前先调查模式。 如果沉积在接近擦拭时变差、擦拭后恢复,底面污染可能是原因之一,但不一定是唯一原因。确认 SPI 设置,并调查支撑、贴合、钢网状态和材料供给。
在受控条件下测试替代方案。 可以评估缩短间隔、改变擦拭功能组合或调整纸张设置。条件允许时一次只改变一个主要因素,记录其他因素,并重复足够周期以了解变化。若锡膏状态、操作员、板批次或其他主要变量同时变化,就不要把差异归因于擦拭。
批准并监控所选工艺。 将结果与试验前确定的标准比较。根据产品风险,在验证中纳入有代表性的运行条件及相关批次或班次。记录方案、间隔、检查计划以及异常结果的处理措施。
如果周期末几个位置的沉积不稳定,间隔更长并不自动意味着更好。如果更短间隔带来不必要的停机或引入其他问题,也不自动更好。关键是完整周期在有记录的试验条件下是否满足约定标准。观察到的一致性本身不能证明测量重复性或过程能力。
将 SPI 作为证据,而非装配资格判定
SPI 可以揭示锡膏沉积的变化,但解释趋势前应验证程序、对位、参考数据和测量可靠性。对可疑判定使用现场批准的检查方法进行调查;测量伪影与真实锡膏缺陷需要不同的响应。
按特征和位置比较分布,尤其关注擦拭前后紧邻的印刷件。SPI 改善本身并不能证明成品装配良率或产品资格。下游检查、测试和资格认定仍是独立活动。关于检查和处置背景,参见 锡膏印刷检测。
诊断矩阵:把症状转化为检查项
此矩阵用于建议调查方向,不表示症状与原因一一对应。
| 观察结果 | 首先检查 | 可采取的后续措施 |
|---|---|---|
| 周期末沉积变异增大,擦拭后恢复 | 间隔位置数据、底面残留、擦拭执行情况和 SPI 一致性 | 重复比较;评估受控的间隔或方案变更。 |
| 同一板区反复出现锡膏扩散或桥连判定 | 板支撑、局部平整度、对位、贴合密封和实际锡膏状态 | 先纠正支撑或对位;验证整个周期的效果。 |
| 同一开口反复出现少锡,擦拭后紧接的印刷也如此 | 开口状态、钢网设计、锡膏释放和 SPI 设置 | 检查钢网和印刷设置;不要假设增加擦拭就能解决。 |
| 湿擦后的第一块印刷异常,后续恢复 | 供液、纸张接触、所选擦拭功能和兼容性 | 检查方案及设备说明;复测前检查液体过量或残留。 |
| 更换擦拭纸卷后结果发生变化 | 材料是否正确、卷筒安装、张力、走纸和接触 | 恢复规定设置并记录事件。 |
| 缺陷在多个间隔位置出现,且没有可重复的擦拭相关模式 | 锡膏处理、印刷设置、板件差异、钢网状态和测量系统 | 调查更广泛的工艺稳定性,而非只调整频率。 |
调查期间应按既定质量程序隔离受影响产品。不得把该矩阵当作放行可疑板件的授权。
虚构的配对比较示例
假设试验采用每 6 次印刷擦拭一次的间隔,即每第六次印刷后擦拭。位置 6 是擦拭前的最后一印;下一间隔的位置 1 是擦拭后的第一印。下列八组数据比较连续擦拭周期中的一个沉积点,需要印刷到第 49 印。
这些虚构读数是标称参考值的百分比,不是测量结果或验收限值。
| 组 | 擦拭前:印次、位置 6 | 擦拭前读数 | 擦拭后:印次、位置 1 | 擦拭后读数 | 后 − 前 |
|---|---|---|---|---|---|
| 1 | 6 | 93% | 7 | 96% | +3 个百分点 |
| 2 | 12 | 97% | 13 | 95% | −2 个百分点 |
| 3 | 18 | 91% | 19 | 94% | +3 个百分点 |
| 4 | 24 | 95% | 25 | 97% | +2 个百分点 |
| 5 | 30 | 96% | 31 | 93% | −3 个百分点 |
| 6 | 36 | 92% | 37 | 95% | +3 个百分点 |
| 7 | 42 | 98% | 43 | 97% | −1 个百分点 |
| 8 | 48 | 94% | 49 | 96% | +2 个百分点 |
擦拭前读数之和为 756,因此 756 ÷ 8 = 94.5%。擦拭后读数之和为 763,因此 763 ÷ 8 = 95.375%。两组均值相差 0.875 个百分点。
配对差值有正有负。这个规模很小且未随机化的虚构示例不能估算擦拭效果、因果关系、重复性或过程能力,也不能替代中间位置数据、受控比较、测量有效性或约定的产品标准。实际调查还应检查其他关键特征、残留和相互竞争的工艺变更。
区分钢网擦拭与不合格板重印
底面擦拭清洁的是钢网,而不是已经印到 PCB 上的锡膏。如果 SPI 判定板件不合格,应遵循书面处置程序。根据产品和现场规定,板件可能需要隔离、清洁并重印,或报废。
如果允许清洁和重印,应使用批准的 PCB 清洁方法及兼容材料。确认多余锡膏和清洁残留已去除,保持标识和可追溯性,并按适用程序检查重印结果。任何允许的重印次数和升级要求均应由产品自身规则控制。自动钢网擦拭不会使不合格板自动变为可接受品。
NPI 移交清单
将工艺移交生产前,应约定复现和监控所需的信息及负责人:
- 产品与风险: 板件和拼板版本、关键特征、适用验收标准及要求的检查覆盖范围。
- 钢网: 标识、厚度和开口版本、状态检查、储存以及更换或升级标准。
- 支撑与对位: 支撑布置、板件方向、对位基准,以及平整度和贴合密封检查。
- 材料: 锡膏、擦拭纸和溶剂标识;相关批次记录、处理要求和兼容性确认。
- 印刷机方案: 印刷设置、擦拭功能和顺序、间隔定义、走纸,以及适用的供液和真空设置。
- 验证记录: 试验条件、间隔位置数据、擦拭前后分布、观察、偏差及方案批准决定。
- 监控: SPI 程序和审查方法、抽样计划、预警或升级规则,以及隔离责任人。
- 变更控制: 板件、钢网、支撑、锡膏、擦拭纸、溶剂、设备或方案变更时的重新验证触发条件。
- 不合格板: 处置权限、允许的清洁与重印程序、检查和可追溯性要求。
- 供应商沟通: 未解决问题、所需工艺文件,以及负责处理例外情况的联系人。
对于涉及 SMT 装配 的 PCBA 项目,请在询价申请中提供板件和钢网要求、装配文件、数量及检查需求。针对具体生产项目讨论所需的过程控制和记录。
来源与范围
- ITW EAE,《Understanding the Cleaning Process for Automatic Stencil Printers》:关于擦拭功能,以及依据观察或 SPI 建立起始频率的厂商指导。其顺序、材料和化学品建议并非通用规则。
- Indium,《Printer Process Set-up》:关于针对具体工艺设置及溶剂与锡膏兼容性的厂商指导,不证明存在唯一最佳方案。
- MicroCare,《Stencil Wiping Fabric Improves Stencil Printer Through-Put》:涉及厂商的实验室和现场案例。材料及现场专属结果不构成普遍保证。
- Circuits Assembly,《Screen Printing Hacks: Cleaning Small PCBs》:设备公司工程师的客户案例,不证明某种顺序或溶剂普遍更优。
常见问题
SMT 钢网底面应该多久擦拭一次?
针对具体产品和工艺设定初始间隔,再利用残留观察和多个擦拭周期内的 SPI 数据进行验证。不存在通用的每擦拭一次对应板数设置。
是否每次都必须湿擦?
不需要。是否湿擦取决于污染物、材料、设备和验证结果。使用前确认兼容性和供液设置。
真空清洁能保证开口畅通吗?
不能。真空可以帮助去除污染物,但效果取决于设备、接触、擦拭纸和钢网状态。持续出现与开口相关的缺陷需要调查。
工程师在擦拭前后应比较什么?
比较擦拭前后紧邻印刷件上相同的 SPI 特征,包括分布离散度、异常值和位置,而不只是均值。还要检查间隔中间位置并记录其他工艺变更。
擦拭钢网后,可以重印不合格 PCB 吗?
不能仅因为钢网已擦拭就重印。PCB 需要单独按批准程序处置;若允许清洁和重印,应遵循书面清洁、可追溯性和复检控制。