
Eine vermutete kalte Lötstelle ist eine Verbindung, die beim Löten möglicherweise nicht korrekt entstanden ist, etwa weil die Verbindungsflächen nicht ausreichend erwärmt wurden, um richtig zu benetzen. Achten Sie auf Hinweise wie unvollständige Benetzung, sichtbare Trennung, ungewöhnliche Verbindungsgeometrie oder Beschädigung und vergleichen Sie diese mit den für die Baugruppe vereinbarten Verarbeitungs- und Abnahmekriterien. Fotografieren Sie die Stelle vor der Nacharbeit und untersuchen Sie anschließend die örtlichen Lötbedingungen und Prozesshistorie.
„Kalte Lötstelle“ ist ein ungenauer beschreibender Begriff und keine bestätigte Grundursache. Zu geringe Wärme kann mangelhafte Verbindungsbildung verursachen, ebenso aber Oxide, unwirksame Flussmittelwirkung, unverträgliche Materialien oder Bewegung beim Erstarren. Ein Riss, der erst später im Einsatz entsteht, ist ein anderes Problem. Mattheit, Glanz oder ein Durchgangsmesswert allein belegen weder die Integrität der Verbindung noch deren Ursache.
Dieser Beitrag konzentriert sich auf zugängliche SMT- und Durchstecklötstellen. Zu verwandten Fragen siehe Lötbarkeit von Leiterplatten prüfen für Materialtests vor oder während der Fertigung, BGA-Lötfehler für größtenteils verdeckte Verbindungen und Lötbrücken bei SMT verhindern für unbeabsichtigte Verbindungen zwischen Leitern.
Was mit einer kalten Lötstelle meist gemeint ist
Der Begriff wird mitunter unscharf auf mehrere Zustände angewandt. Halten Sie folgende Möglichkeiten während der Untersuchung auseinander:
- Unvollständig gebildete Verbindung: Das Lot hat eine vorgesehene Fläche nicht ausreichend benetzt oder die Verbindungsgeometrie erfüllt die vereinbarten Kriterien nicht.
- Beim Erstarren gestörte Verbindung: Bewegung von Anschluss, Bauteil oder Leiterplatte kann das Lot während des Erstarrens gestört haben.
- Nach der Bestückung beschädigte Verbindung: Mechanische Belastung, Temperaturwechsel, Handhabung oder andere Einsatzbedingungen können nach der ursprünglichen Verbindungsbildung einen Riss verursacht haben; dies belegt nicht, dass die Verbindung beim Löten kalt war.
Diese Beschreibungen sind nicht austauschbar. Eine getrennt wirkende Steckverbinderlötstelle kann beispielsweise schlecht gebildet, beim Abkühlen gestört oder später durch Belastung des Steckverbinders gerissen sein. Das Aussehen kann eine nähere Prüfung rechtfertigen, beweist aber nicht, welches Ereignis stattgefunden hat.
Eine zugängliche Lötstelle kann auch ungewöhnlich aussehen, ohne fehlerhaft zu sein. Die FAQ von Kester weist darauf hin, dass bestimmte bleifreie SAC-Lötstellen normalerweise matt aussehen können. Ein von IPC bereitgestellter ECWC10-Fachbeitrag zum Vergleich des Aussehens bleifreier und zinn-bleihaltiger Lötstellen behandelt ebenfalls deren optische Unterschiede. Berücksichtigen Sie diesen Kontext und beurteilen Sie eine Lötstelle nicht allein nach ihrem Glanz; keine der Quellen ersetzt die Abnahmekriterien für die konkrete Baugruppe.
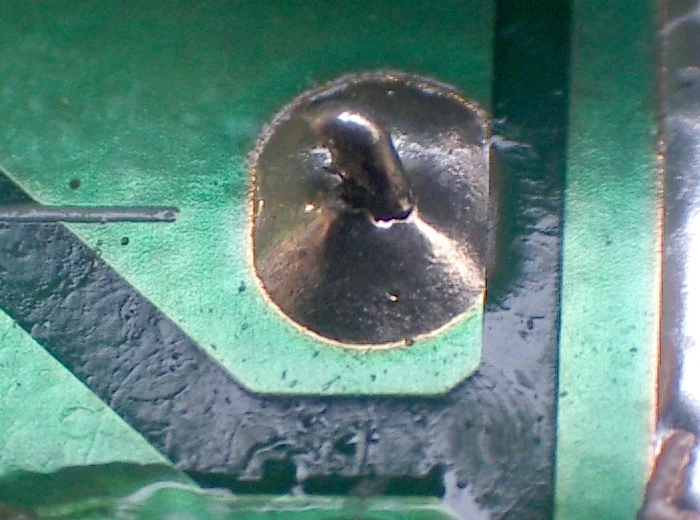
Bild: Cold solder joint, von MyName (Coronium), lizenziert unter CC BY-SA 3.0; in WebP konvertiert. Dieses externe Beispiel ist kein HILPCB-Fall. Das Aussehen allein belegt weder Zustand noch Ursache der Lötstelle.

Worauf bei der Prüfung zu achten ist
Beginnen Sie mit Baugruppenzeichnung, Bauteil- und Pad-Design, Lotlegierung und geltenden Anforderungen an die Verarbeitung. Kunde und Lieferant sollten vereinbaren, welche Normrevision, Produktklasse, Vertragsanforderungen und Prüfverfahren gelten. Je nach Projekt können IPC-A-610, Acceptability of Electronic Assemblies, oder IPC J-STD-001, Requirements for Soldered Electrical and Electronic Assemblies, dazugehören.
Nehmen Sie nicht an, dass ein bestimmtes Aussehen gemäß einer IPC-Norm zulässig oder abzulehnen ist, ohne die einschlägigen Abschnitte und Materialien zu prüfen.
Untersuchen Sie die Baugruppe im sicher spannungsfreien Zustand und gemäß den Sicherheits- und ESD-Verfahren des Standorts:
- Grenzflächen. Gibt es sichtbare Hinweise, dass das Lot die vorgesehene Pad- und Bauteilfläche berührt und benetzt hat? Achten Sie auf erkennbare Lücken oder Unterbrechungen und berücksichtigen Sie, dass Spiegelungen und Rückstände die Grenze verdecken können.
- Form und Abdeckung der Lötstelle. Vergleichen Sie sichtbare Hohlkehle und Lotverteilung mit freigegebener Zeichnung und Verarbeitungskriterien. Eine kleine Hohlkehle, freiliegende Fläche oder unregelmäßige Kontur ist ein zu bewertender Befund, kein automatisches Urteil.
- Risse oder Trennung. Suchen Sie am Anschluss, Pad-Rand und an der Lotoberfläche nach einer Linie, die bei geändertem Licht oder Blickwinkel bestehen bleibt. Unterscheiden Sie einen vermuteten Riss von einer Oberflächenmarkierung oder Spiegelung.
- Benachbarte Lötstellen. Vergleichen Sie Verbindungen gleichen Designs und gleicher Legierung. Wiederholte Unterschiede an einem Steckverbinder, Padtyp oder einer Position können die Untersuchung lenken, obwohl benachbarte Verbindungen nicht zwangsläufig einen Abnahmestandard darstellen.
- Umgebungsschäden. Erfassen Sie abgehobene Pads, Bauteilbewegung, Rückstände, Verfärbungen oder Hinweise auf mechanische Belastung. Diese Befunde können für die Fehlerhistorie relevant sein, belegen aber für sich allein keine Ursache.
Verwenden Sie Vergrößerung, Beleuchtung, Blickwinkel und Prüfverfahren, die für das Produkt vereinbart wurden. Fotografieren Sie die Lötstelle und ihre Position vor Berührung, Reinigung oder Nacharbeit, sofern diese Schritte die Nachweise verändern könnten. Halten Sie Leiterplattenkennung und Bauteilreferenz zusammen mit dem Bild fest.
Zur allgemeinen Prüfplanung siehe Leiterplattenprüfung. Bedenken Sie, dass eine Sichtprüfung nur Zugängliches und Sichtbares beurteilt. Eine scheinbar intakte Oberfläche beweist nicht den Zustand jeder verdeckten Grenzfläche.
Entscheidungstabelle für eine vermutete Lötstelle
| Beobachtung | Mögliche Bedeutung | Sinnvoller nächster Schritt |
|---|---|---|
| Matte oder körnige Oberfläche bei ansonsten gewöhnlicher Geometrie | Normales Aussehen bestimmter Legierungen oder Abkühlbedingungen; möglicherweise gestörte Lötstelle | Legierung und vereinbarte Kriterien prüfen; Grenzflächen untersuchen und ähnliche Lötstellen vergleichen |
| Sichtbarer Bereich, der nicht benetzt zu sein scheint | Unvollständige Benetzung, verdeckende Rückstände oder eine Fläche, die nicht mit Lot bedeckt sein soll | Design und Kriterien prüfen; mit vereinbarter Vergrößerung und aus mehreren Winkeln untersuchen |
| Scheinbare Trennung um Anschluss oder Pad | Riss, unvollständige Verbindungsbildung oder irreführende Oberflächenlinie | Bilder sichern, Handhabungs- und Einsatzhistorie prüfen und weitere Untersuchung vereinbaren |
| Mehrere verdächtige Verbindungen an einem großen Steckverbinder | Gemeinsame lokale Prozess-, Material-, Design- oder Belastungsbedingung | Betroffene Verbindungen erfassen und örtlichen Wärmeübergang sowie Prozesshistorie vergleichen |
| Durchgangsfehler oder instabiler Widerstand | Elektrisches Problem, möglicherweise einschließlich Unterbrechung oder intermittierender Verbindung | Prüfaufbau und Schaltungspfad verifizieren und Messergebnisse mit Inspektion abgleichen |
| Glänzende, glatt wirkende Lötstelle | Oberflächenbild, kein Beweis einer intakten Grenzfläche | Dieselben Geometrie-, Grenzflächen- und Prüfkontrollen wie bei anderen Lötstellen anwenden |
| Verdächtige Lötstelle besteht Durchgangsprüfung | Unter diesen Prüfbedingungen bestand ein elektrischer Pfad | Bestandenes Ergebnis nicht allein als Beweis mechanischer Integrität oder langfristiger Leistung werten |
Widerstands- und Durchgangsmessungen können nützlich sein; ihre Interpretation hängt jedoch vom Messverfahren und der Schaltung ab. Parallele Pfade, Kontaktposition, Vorrichtungsdruck und Prüfbedingungen können das Ergebnis beeinflussen. Eine Lötstelle kann während einer Messung leiten, obwohl ein Riss unerkannt bleibt.
Ursache untersuchen, ohne niedrige Temperatur vorauszusetzen
Zu geringe Wärme ist eine mögliche Erklärung für unvollständige Benetzung. Es reicht nicht aus, eine Einstellung des Lötkolbens oder Solltemperatur des Reflow-Ofens als „zu niedrig“ zu bezeichnen. Entscheidend ist, was an den Verbindungsflächen der konkreten Baugruppe und des Prozesses geschah.
1. Örtliche Erwärmungsbedingungen rekonstruieren
Prüfen Sie dokumentierten Prozess und verfügbare Aufzeichnungen für die betroffene Fertigung. Bei einer Reflow-SMT-Lötstelle untersuchen Sie das geltende Profil und wie repräsentativ es für genau diese Verbindung ist. Bei einer Durchsteck- oder handgelöteten Verbindung prüfen Sie, soweit vorhanden, relevante Prozessaufzeichnungen, Werkzeuge und Beobachtungen der Bedienperson.
Der örtliche Wärmeübergang kann sich zwischen Lötstellen auf derselben Leiterplatte erheblich unterscheiden. Untersuchen Sie:
- Große Kupferflächen oder Leiterbahnen, die mit dem Pad verbunden sind.
- Steckverbinderstifte oder Bauteilanschlüsse mit erheblicher Wärmekapazität.
- Geometrie von Pad, Bohrung, Anschluss und Footprint.
- Leiterplattenbestückung und Bauteilplatzierung nahe der verdächtigen Stelle.
- Werkzeugzustand und Kontakt bei Handlötstellen beziehungsweise Kontaktbedingungen im geltenden Fertigungsprozess.
- Ob das aufgezeichnete Profil die lokale Lötstelle und nicht nur einen Ofensollwert oder eine andere Leiterplattenposition abbildet.
Eine repräsentative Profiluntersuchung kann einen vereinbarten Prüfaufbau und passend platzierte Temperaturmessungen erfordern. Vergleichen Sie gemessenen Zeit-Temperatur-Verlauf mit den freigegebenen Prozessanforderungen der tatsächlichen Materialien. Ersetzen Sie diese Bewertung nicht durch eine allgemeine Spitzentemperatur oder ein Standard-Reflow-Rezept.
Der Leitfaden zu Reflow-Löten bietet zusätzlichen Prozesskontext für SMT-Baugruppen.
2. Oberflächen, Flussmittel und Lotverträglichkeit prüfen
Selbst bei ausreichender Wärmeeinbringung kann der Oberflächenzustand oder eine Materialwechselwirkung die Benetzung beeinträchtigen. Prüfen Sie Nachweise zu:
- Oxid oder Verunreinigung an Anschlüssen, Pads oder lötbaren Oberflächen.
- Lagerungs-, Handhabungs- und Expositionshistorie von Leiterplatte und Bauteilen.
- Flussmitteltyp, Zustand, Auftrag und Eignung für den Prozess.
- Lotlegierung und etwaigen freigegebenen Kombinationen von Legierungen oder Finishs.
- Kennung und dokumentierten Einsatzbedingungen von Paste oder Lotmaterial, sofern relevant.
Halten Sie Fragen konkret. „Verunreinigung war die Ursache“ ist keine Grundursache, solange die Untersuchung keine relevanten Nachweise feststellt und sie mit dem Befund verknüpft. Ein Lötbarkeitstest an der Leiterplatte kann bei der Untersuchung eingehender Materialien helfen, rekonstruiert aber nicht allein, was an einer einzelnen bestückten Lötstelle geschah.
3. Bewegung und spätere Belastung berücksichtigen
Hat sich ein Bauteil oder Anschluss bewegt, während das Lot erstarrte, kann die Verbindung eine unregelmäßige Oberfläche oder Trennung aufweisen. Prüfen Sie Vorrichtungen, Steckverbinderposition, Leiterplattenabstützung, Handhabung und Prozesszeitpunkt. Das Aussehen allein unterscheidet eine Störung möglicherweise nicht von einer anderen Ursache.
Untersuchen Sie auch Ereignisse nach der Bestückung. Steckkräfte, Leiterplattenbiegung, Handhabungsschäden oder Belastungen im Einsatz können Risse verursachen. Prüfen Sie, wann das Symptom erstmals beobachtet wurde und ob die Baugruppe zwischen Fertigung und Entdeckung geprüft, versandt, installiert oder repariert wurde.
Eine sinnvolle Untersuchung kann mehrere konkurrierende Erklärungen ergeben. Dokumentieren Sie, was jede Erklärung stützt oder widerlegt, statt anhand des ersten Fotos eine einzelne Ursache festzulegen.
Folgeprüfungen wählen, die eine konkrete Frage beantworten
Vereinbaren Sie weitere Inspektionen oder Prüfungen, bevor Nachweise verbraucht oder die Leiterplatte verändert werden. Je nach Zugang und vermutetem Mechanismus kommen infrage:
- Zusätzliche Sichtprüfung: Beleuchtung und Blickwinkel ändern, um einen vermuteten Riss oder eine Grenzfläche zu beurteilen.
- Elektrische Messung: Mit einem vereinbarten sicheren Verfahren den betreffenden Schaltungsteil prüfen und parallele Pfade sowie Vorrichtungseinflüsse berücksichtigen.
- Prozessvergleich: Betroffene und unauffällige Lötstellen anhand von Fertigungsaufzeichnungen, örtlichem Wärmeverhalten, Materialien und Handhabung vergleichen.
- Röntgenprüfung: Bei relevanter innerer Geometrie und geeigneter Methode einsetzen. Ein Röntgenbild allein beweist weder die Qualität einer metallurgischen Verbindung noch die Ursache der Benetzung.
- Zerstörender Querschliff: Falls genehmigt, eine ausgewählte Verbindung auftrennen und ihre innere Struktur untersuchen. Die gewählte Schnittebene zeigt nur einen Ausschnitt; Stichprobe und Interpretation sollten vorher vereinbart werden.
Bei einem vermuteten Fertigungsproblem bewahren Sie nach Möglichkeit repräsentative betroffene und unauffällige Beispiele auf. Nach der Nacharbeit sind die ursprüngliche Oberfläche und viele Prozessnachweise möglicherweise nicht mehr verfügbar.
Kleine Inspektionsstichprobe interpretieren
Angenommen, eine prüfende Person untersucht 200 einzelne Lötstellen und markiert 12 als verdächtig:
- Verdächtiger Anteil der geprüften Lötstellen: 12 ÷ 200 × 100 = 6 %.
- Liegen neun der 12 verdächtigen Verbindungen an einem Steckverbinder, entfallen auf diesen 9 ÷ 12 × 100 = 75 % der verdächtigen Lötstellen.
Diese Berechnungen beschreiben nur die angegebene Prüfung. Sie setzen voraus, dass jede der 200 untersuchten Lötstellen einmal gezählt wurde und die neun Steckverbinderlötstellen in den 12 Verdachtsfällen enthalten sind.
Das Ergebnis bestimmt nicht die tatsächliche Fehlerquote aller Leiterplatten oder Verbindungen. Auswahl der 200 Lötstellen, Anzahl der vertretenen Baugruppen und Definition von „verdächtig“ sind relevant. Auch belegt die Häufung am Steckverbinder keine unzureichende Erwärmung: Gemeinsames Paddesign, Bauteilzustand, Bewegung oder spätere mechanische Belastung sind ebenfalls zu untersuchen.
Nur nach genehmigtem Verfahren reparieren
Löten Sie nicht jede matte Stelle als diagnostischen Schnelltest erneut auf. Nacharbeit kann Nachweise beseitigen, neue Schäden einbringen oder eine ansonsten zulässige Lötstelle verändern.
Vor einer Reparatur sollten die zuständigen Parteien Entscheidung und geltendes Verfahren vereinbaren. Dieses sollte Folgendes regeln:
- Genehmigung, Baugruppenidentifikation und zulässige nachzuarbeitende Lötstellen.
- Schulung der Bedienperson und Kontrollen für die konkrete Arbeit.
- Elektrische Sicherheit, ESD, Leiterplattenabstützung und Wärmeempfindlichkeit der Bauteile.
- Freigegebene Lot- und Flussmittelmaterialien einschließlich Legierungsverträglichkeit.
- Umgang mit Rückständen und Verunreinigung gemäß Material- und Baugruppenanforderungen.
- Inspektion sowie gegebenenfalls erforderliche elektrische Prüfung nach der Nacharbeit.
- Dokumentation der Arbeiten, einschließlich Schäden und ungeklärter Befunde.
Maßgeblich ist das Verfahren, nicht eine allgemeine Temperaturempfehlung. Die Prüfung nach der Nacharbeit muss die vereinbarten Abnahmekriterien anwenden; Prüfergebnisse sind innerhalb der Aussagegrenzen der jeweiligen Prüfung zu berichten.
Angaben für Freigabe oder Anfrage
Eine brauchbare Anfrage ermöglicht dem Bestückungs- oder Reparaturanbieter, sowohl das Produkt als auch die verlangte Entscheidung zu verstehen. Geben Sie soweit zutreffend an:
- Leiterplatten- und Baugruppen-Teilenummern, Revisionen, Mengen und betroffene Referenzkennzeichen.
- Baugruppenzeichnungen, relevante Fertigungs- und Bestückungsdaten sowie Bauteilkennungen.
- Geforderte Verarbeitungsnorm, Revision, Klasse und vertragliche Ausnahmen.
- Lotlegierung, Oberflächenfinish, Angaben zu Flussmittel oder Paste und bekannte Materialhistorie.
- Fertigungsaufzeichnungen, verfügbare Temperaturprofile, Prüfergebnisse und bisherige Reparaturhistorie.
- Eindeutige Lötstellenfotos, Symptombeschreibung und Zeitpunkt der ersten Beobachtung.
- Vorgaben zur Stichprobenauswahl sowie Verfügbarkeit verdächtiger und vergleichbarer Leiterplatten.
- Angefragte Prüfverfahren, elektrische Tests, Berichtsformat und Abnahme- oder Entscheidungskriterien.
- Genehmigung zerstörender Analyse oder Nacharbeit einschließlich Grenzen und Freigabepunkten.
- Handhabungsanforderungen und bekannte Exposition im Einsatz oder durch Verunreinigung.
Weisen Sie Zuständigkeiten ausdrücklich zu. Beispielsweise kann der Kunde Designanforderungen bereitstellen und die Entscheidung genehmigen, während der beauftragte Anbieter nur die für das Projekt vereinbarte Inspektion, Prüfung oder Nacharbeit durchführt. Legen Sie fest, wer Ergebnisse interpretiert, Prozessänderungen genehmigt und Proben oder Aufzeichnungen aufbewahrt.
Besprechen Sie bei einem neuen Bestückungsprojekt vor der Freigabe Anforderungen an SMT-Bestückung. Für einen konkreten Umfang verwenden Sie die Angebotsanfrage oder kontaktieren Sie HILPCB; Zuständigkeiten für Inspektion, Prüfung und Reparatur hängen von der Projektvereinbarung ab.
Häufig gestellte Fragen
Ist jede matte Lötstelle eine kalte Lötstelle?
Nein. Bestimmte bleifreie SAC-Lötstellen sehen normalerweise matt aus. Beurteilen Sie die Verbindung anhand der geltenden Geometrie-, Grenzflächen- und Verarbeitungsvorgaben, nicht allein nach dem Glanz.
Kann eine Lötstelle die Durchgangsprüfung bestehen und trotzdem fehlerhaft sein?
Ja. Ein bestandener Durchgangstest zeigt einen elektrischen Pfad unter den Prüfbedingungen, belegt aber für sich genommen weder mechanische Integrität noch schließt er einen intermittierenden Riss aus.
Beweist eine vermutete kalte Lötstelle, dass die Löttemperatur zu niedrig war?
Nein. Der lokale Wärmeübergang ist ein möglicher Untersuchungsbereich, daneben Oberflächenzustand, Flussmittel, Legierungsverträglichkeit, Bewegung und spätere mechanische Belastung.
Sollte ich eine verdächtige Lötstelle sofort erneut erwärmen?
Nicht bevor Nachweise festgehalten und eine Genehmigung eingeholt wurden. Erneutes Erwärmen kann die Lötstelle verändern und die Untersuchung des ursprünglichen Zustands erschweren.
Kann eine Sichtprüfung bestätigen, dass eine verdeckte BGA-Lötstelle intakt ist?
Im Allgemeinen nicht. Die Oberflächenprüfung hat Grenzen; verdeckte Verbindungen benötigen eine vereinbarte, auf den vermuteten Fehler und die Baugruppe abgestimmte Prüfstrategie.