
Bei der Direktbelichtung mit Laser (LDI) werden Fotolack oder Lötstoppmaske anhand digitaler CAM-Daten statt mit einem Film-Fotowerkzeug belichtet. Die Belichtungsanlage kann optische Referenzmarken auf dem Panel zur Ausrichtung des Musters verwenden und je nach Maschine und Prozess gemessene Maßänderungen des Panels kompensieren. Korrektur und verbleibender Fehler hängen von den Referenzmarken, der Anlage, der Materialbewegung und der Prüfmethode ab.
LDI kann bei Lötstoppmasken mit feinem Raster und bei der Belichtung feiner Kupferstrukturen helfen, behebt aber nicht jeden Fehler, der als „Registrierung“ bezeichnet wird. Bereits während der Laminierung verschobenes Kupfer in Innenlagen lässt sich damit nicht versetzen; auch Bohrabweichungen werden nicht korrigiert. Fordern Sie Anforderungen an fertige Merkmale und gemessene Ausrichtung an, nicht nur ein bestimmtes Belichtungsverfahren.
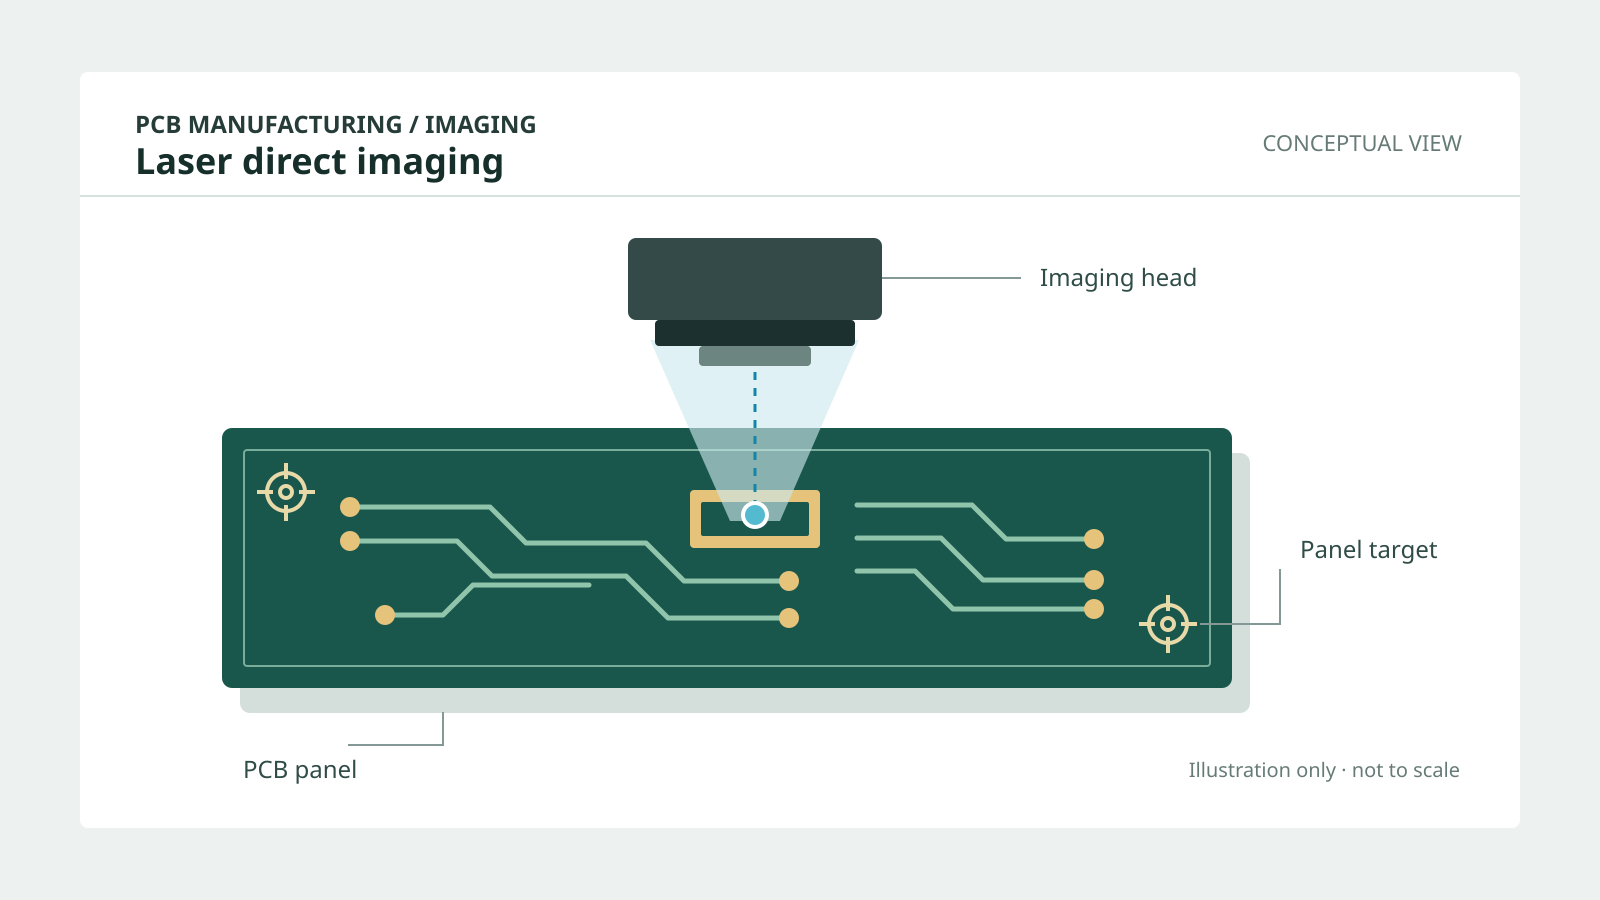
1. Wie LDI das Bild positioniert
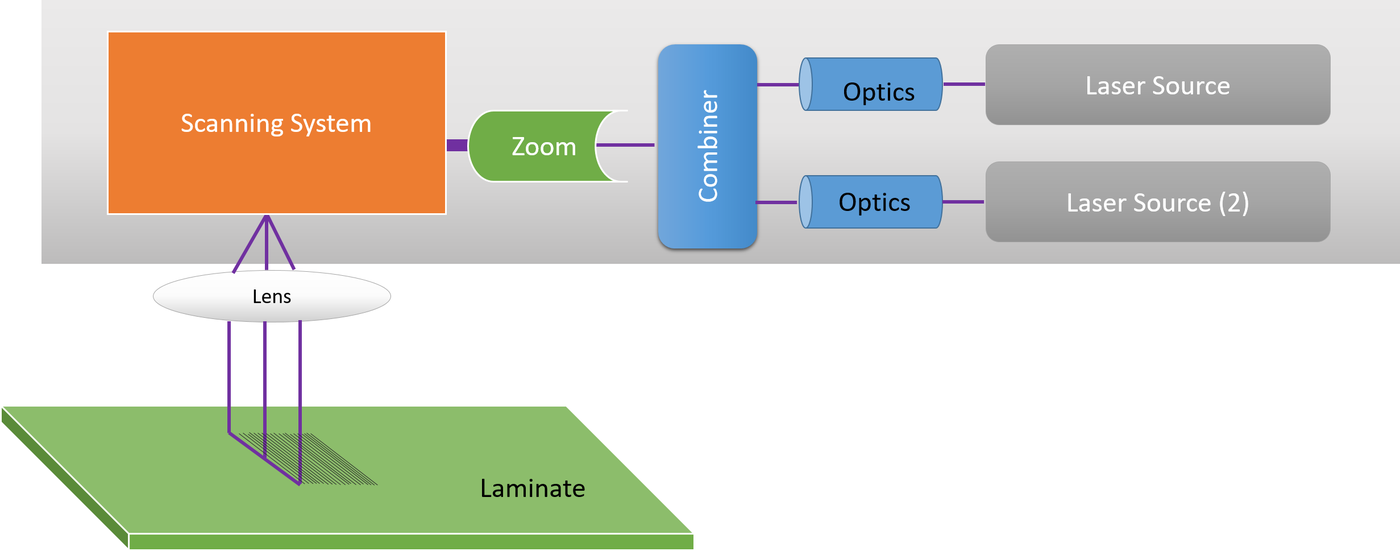
Das folgende Schema zeigt ein Beispiel für eine Anordnung aus Laserscannern und Optik; die tatsächliche Ausstattung variiert je nach Anlage.
| Schritt | Belichtung mit Film (Kontaktbelichtung) | LDI |
|---|---|---|
| Bildquelle | Aus CAM-Daten geplottetes Fotowerkzeug, das anschließend gehandhabt und gelagert wird | CAM-Daten werden direkt an die Belichtungsanlage gesendet |
| Ausrichtung | Film wird auf Werkzeugstifte gesteckt oder optisch ausgerichtet | Optische Referenzmarken richten das Bild aus, abhängig von Anlage und Prozess |
| Maßkorrektur | Kompensation wird bei der Herstellung des Films festgelegt | Einige Systeme passen den Bildmaßstab anhand gemessener Panel-Referenzmarken an |
| Filmdefekte (Staub, Kratzer, feuchtigkeitsbedingte Veränderungen) | Möglich | Filmbezogene Defekte treten nicht auf |
| Umrüstung auf einen anderen Auftrag | Neuer Filmsatz | Neue Daten laden |
| Durchsatz | Abhängig von Anlage und Einrichtung | Abhängig von Belichtungsanlage, Material, Belichtungsenergie und Auftrag |
Nach der Belichtung wird der Lack entwickelt und das Kupfer je nach Fertigungsroute geätzt oder galvanisch aufgebaut; die Lötstoppmaske wird entsprechend ihrem Prozess entwickelt und ausgehärtet.
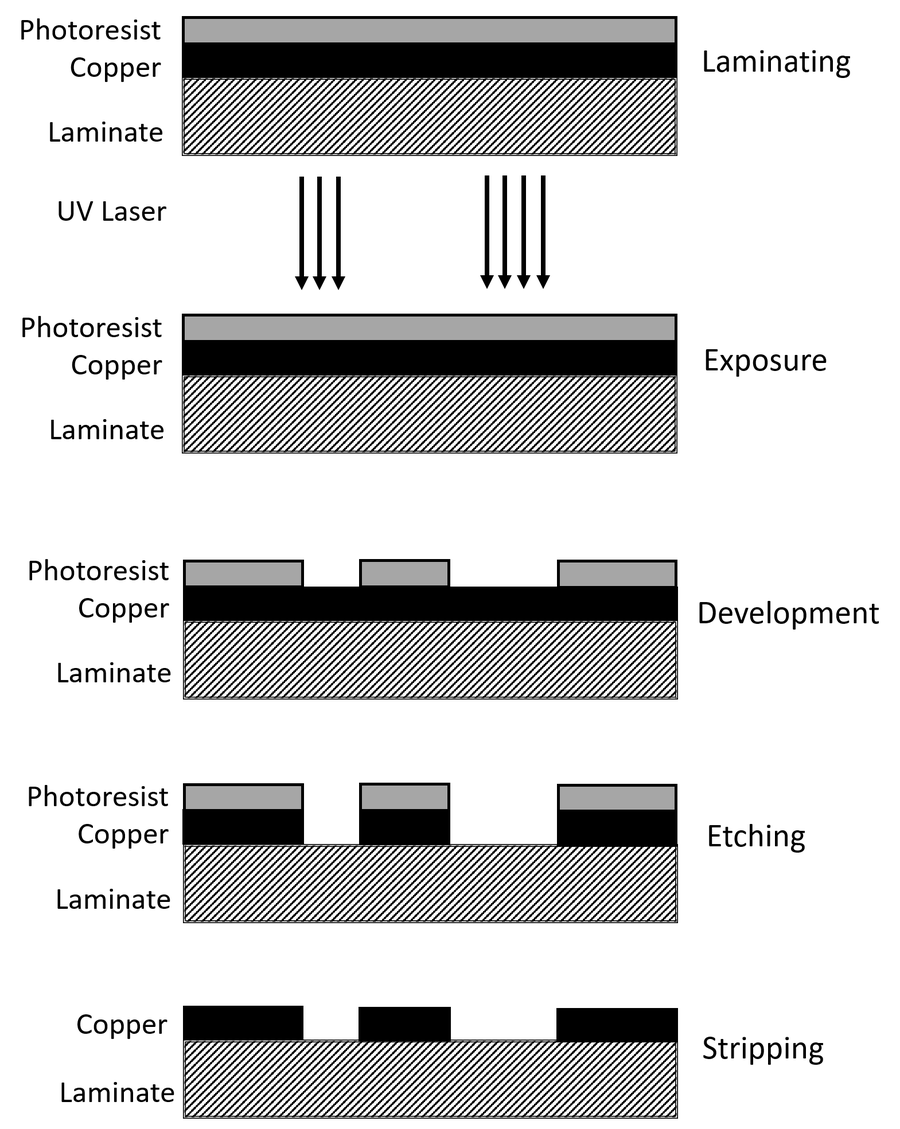
Die obige Abfolge veranschaulicht einen subtraktiven Kupferprozess; andere Lacktypen und Galvanikrouten können abweichende Schritte verwenden.
2. Das Fehlerbudget: Was LDI korrigieren kann und was nicht
| Fehlerquelle | Typische Ursache | Rolle von LDI | Weitere Maßnahmen |
|---|---|---|---|
| Maßänderung des Films | Temperatur und Feuchte verändern den Film | Filmbezogener Fehler entfällt, weil kein Film verwendet wird | Andere Belichtungs- und Materialfehler kontrollieren |
| Maßänderung des Panels | Materialbewegung, Glasgewebeart, Harzfluss | Kann die gemessene globale Skalierung des zu belichtenden Bildes kompensieren | Symmetrie des Lagenaufbaus, Materialauswahl und Prozesskontrolle |
| Ausrichtung von Bild zu Bohrung | Toleranzen von Referenzmarken, Belichtung und Panel | Kann auf geeignete Bohrreferenzen ausrichten; ein Restfehler bleibt | Registrierung von Bild zu Bohrung im fertigen Prozess prüfen |
| Nichtlineare lokale Verzeichnung | Ungleichmäßige Kupferverteilung, lokale Spannungen | Korrektur variiert je nach Maschine; globale Skalierung allein entfernt keine lokale Verzeichnung | Ausgeglichene Kupferverteilung, Prozesskontrolle und messbasierte Abnahme |
| Verschiebung zwischen Innenlagenkernen | Kernregistrierung während der Laminierung | Kann bereits im Laminat fixiertes Kupfer nicht verschieben | Laminierwerkzeuge und geeignete Ausrichtung der Bohrungen |
| Bohrposition und Bohrdrift | Spindelgenauigkeit, Auslenkung | Kann die gebohrte Bohrung nicht korrigieren | Bohrprozess und geeignete Kompensation im Bohrprogramm |
| Ätzunterätzung und Linienbreitenabweichung | Ätzchemie, Kupferdicke | Die Belichtung legt den Ätzfaktor nicht fest | Ätzkompensation und Kontrolle der Kupferdicke; siehe unseren Leitfaden zur Ätzpräzision |
| Abweichung der Maskenöffnungsgröße | Tintendicke, Belichtung, Entwicklung | Die Belichtung ist nur ein Teil des Prozesses | Kontrolle des Maskenprozesses; siehe unseren Leitfaden zur Lötstoppmaskenbelichtung |
Belichtungsregistrierung beschreibt die Lage eines Bildes relativ zu einer festgelegten Referenz. Lagenregistrierung beschreibt die Ausrichtung zwischen festgelegten Kupferlagen; Bohrungs-zu-Kupfer-Registrierung beschreibt die Bohrposition relativ zum Kupfer. Fragen Sie, welche Lagen und Referenzmarken, welche Messmethode und welche Abnahmelimits für jeden Wert gelten. Bei der Berechnung des Restrings müssen die relevanten Toleranzen von Bohrung zu Kupfer und der fertigen Merkmale berücksichtigt werden; siehe unseren Leitfaden zur Restringauslegung und Leitfaden zu Registrierungstoleranzen.
3. Kupferlagen: Feine Strukturen und Panel-Skalierung
Der Verzicht auf Film vermeidet dessen Handhabungsfehler und Maßschwankungen. Die erreichbaren Merkmale hängen weiterhin von Belichtungsanlage, Lack, Belichtung und nachfolgendem Ätzen oder Galvanisieren ab; feine Leiterbahnen sind nicht allein eine Folge von LDI.
Betrachten wir eine Strecke von 500 mm, die um 100 ppm wächst: Insgesamt verlängert sie sich um 50 µm. Bei einem ideal zentrierten Bild mit festem Maßstab beträgt die Abweichung an jedem Ende etwa 25 µm; wenn ein Ende fixiert ist, beträgt sie am anderen Ende etwa 50 µm. Diese vereinfachten Fälle berücksichtigen keine lokale Verzeichnung und keine weiteren Fehler. Eine leistungsfähige Belichtungsanlage kann die gemessene Maßänderung kompensieren, die endgültige Ausrichtung von Bild zu Bohrung muss jedoch weiterhin geprüft werden.
Bei sehr feinen Merkmalen können Fertiger je nach Aufbau und Möglichkeiten direkte Belichtung mit subtraktiven, modifizierten semiadditiven oder semiadditiven Prozessen kombinieren. HDI- und Flex-Leiterplatten können von einer sorgfältigen Auswahl der Referenzmarken und einer Maßstabskompensation profitieren. Fragen Sie bei sequenzieller Laminierung, welche Referenzmarken bei jedem Belichtungsschritt verwendet werden und wie die Ausrichtung zu gebohrten Merkmalen geprüft wird.
4. Lötstoppmaske: Das Lötstegbudget nach Rastermaß
Die Vergrößerung der Öffnung bestimmt den nominalen Abstand zwischen benachbarten Maskenöffnungen; die Ausrichtung Maske zu Pad bestimmt, wie diese Öffnungen über dem Kupfer liegen. Für gleich große Pads und eine symmetrische nominale Öffnungsvergrößerung ergibt sich der geplante Lötsteg aus:
Hier ist S_Cu der Kupferspalt und E die nominale Öffnungsvergrößerung je Seite. Der folgende Vergleich stellt zwei hypothetische Vergrößerungen, 60 µm und 35 µm, für dieselbe Pad-Geometrie gegenüber. Sie dienen als illustrative Entwurfswerte und sind weder Spezifikationen für Film- oder LDI-Fähigkeiten noch gemessene fertige Lötstege.
| Rastermaß | Land | Kupferspalt | Beispiel A: Vergrößerung / nominaler Lötsteg | Beispiel B: Vergrößerung / nominaler Lötsteg |
|---|---|---|---|---|
| 0,50 mm | 0,25 mm | 0,25 mm | 60 µm / 130 µm | 35 µm / 180 µm |
| 0,40 mm | 0,20 mm | 0,20 mm | 60 µm / 80 µm | 35 µm / 130 µm |
| 0,35 mm | 0,18 mm | 0,17 mm | 60 µm / 50 µm | 35 µm / 100 µm |
Diese Breiten sind der Abstand zwischen nominalen Öffnungen, nicht die minimale fertige Maskenstegbreite. Eine Registrierungsverschiebung beeinflusst die Abdeckung der Pads durch die Maske, während Öffnungsgrößenabweichung, Kantenschärfe und Entwicklung den verbleibenden Lötsteg beeinflussen. Fragen Sie den Fertiger nach seiner Öffnungsvergrößerung, dem minimalen fertigen Lötsteg, der Messmethode und den Abnahmekriterien. Wenn einzelne Lötstege nicht zuverlässig hergestellt werden können, besprechen Sie eine gemeinsame Öffnung und die Montageanforderungen des Bauteillieferanten. Lötstege können helfen, Brückenbildung zu verringern, verhindern sie aber nicht garantiert. Für Layoutregeln siehe unseren Leitfaden zum Lötstoppmaskendesign.
5. Wann die Filmbelichtung weiterhin eine Option ist
Eine Filmbelichtung kann geeignet sein, wenn sie die Anforderungen an das fertige Design erfüllt. Kosten und Durchsatz variieren je nach Anlage, Material, Einrichtung, Stückzahl und Änderungen; vergleichen Sie konkrete Angebote.
| Designbedingung | Mit dem Fertiger zu besprechen |
|---|---|
| Bauteilraster | Ob einzelne Lötstege erforderlich sind und geprüft werden können |
| Linienbreite/-abstand der Außenlagen | Minimale fertige Abmessungen und Toleranzen |
| Restringreserve | Registrierung von Bohrung zu Kupfer und Abnahme des fertigen Restrings |
| Material | Bewegung, Auswahl der Referenzmarken und verfügbare Kompensation für den Lagenaufbau |
| Stückzahl und Änderungen | Einrichtungs-, Film-, Belichtungs- und Änderungskosten |
| Maskenfarbe | Materialverträglichkeit und Belichtungsroute für die gewählte Farbe |
Fragen Sie, welche Route der Fertiger vorschlägt und ob sie die Zeichnung erfüllen kann. Die Bezeichnung einer Maschine allein legt keine Abnahme für fertige Merkmale fest.
6. Fertigungshinweise und RFQ-Checkliste
- Die Anforderung dort angeben, wo sie gilt: beispielsweise den minimalen fertigen Lötsteg und seinen Geltungsbereich spezifizieren. Mess- und Abnahmemethode vereinbaren, statt sich nur auf einen Anlagennamen zu stützen.
- Die kritische Geometrie angeben: kleinstes Rastermaß, minimale Linienbreite und minimaler Abstand der Außenlagen sowie alle Außenlagenleiterbahnen mit kontrollierter Impedanz.
- Registrierungswerte getrennt anfordern: Registrierung Maske zu Pad, Lage zu Lage und Bohrung zu Kupfer mit definierten Referenzmarken und Abnahmelimits.
- Die Maskenfarbe nennen und bestätigen, dass der vorgeschlagene Prozess damit kompatibel ist.
- Bei Flex- und sequenzieller Laminierung fragen, wie jedes Bild an den relevanten Referenzmarken ausgerichtet und wie der Restfehler geprüft wird.
Die Produktinformationen von HILPCB beschreiben LDI und verwandte Fähigkeiten für halogenfreie Mehrlagenleiterplatten, Hochgeschwindigkeits-Leiterplatten, HDI-Leiterplatten und Flex-Leiterplatten. Geltende Grenzen für Registrierung, Linienbreite und Prüfung hängen von Design und Fertigungsroute ab. Geben Sie kleinstes Rastermaß, Linienbreite/-abstand und erforderliche Lötstege in einer Angebotsanfrage an und fragen Sie, welche Toleranzen und welche Belichtungsroute für den Auftrag akzeptiert werden können.
Häufig gestellte Fragen
Was ist die Direktbelichtung mit Laser in der Leiterplattenfertigung?
Sie belichtet Fotolack oder Lötstoppmaske mit einem von CAM-Daten gesteuerten Scanning-Laser statt mit einem Film-Fotowerkzeug. Die Anlage kann das Bild an Panel-Referenzmarken ausrichten und je nach System und Prozess eine gemessene Maßänderung kompensieren.
Verbessert LDI die Lagenregistrierung?
Sie kann die Positionierung eines Bildes relativ zu ausgewählten Referenzmarken verbessern, kann aber während der Laminierung verschobenes Kupfer in Innenlagen nicht versetzen und keine Bohrdrift korrigieren. Die verbleibende Ausrichtung muss anhand der jeweiligen Anforderung an Lagenregistrierung oder Bohrung zu Kupfer gemessen werden.
Wann benötige ich LDI für die Lötstoppmaske?
Fragen Sie nach LDI, wenn Pads mit feinem Raster einzelne Lötstege oder eine enge Ausrichtung von Maske zu Pad benötigen. Ob LDI erforderlich ist, hängt vom tatsächlichen Prozess des Fertigers, dem erforderlichen fertigen Lötsteg und den Montageanforderungen ab, nicht allein vom Rastermaß.
Ermöglicht LDI feinere Leiterbahnen?
LDI vermeidet Filmdefekte und kann feine Lackstrukturen unterstützen. Die erreichbare fertige Linienbreite und der Abstand hängen auch von Belichtungsanlage, Lack, Kupferdicke sowie Ätz- oder Galvanikprozess ab; LDI allein legt die Grenze nicht fest.
Ist LDI teurer als Filmbelichtung?
LDI kann Belichtungs-, Einrichtungs- und Filmkosten verändern, doch das Ergebnis hängt von Anlage, Maskenmaterial, Produktionsstückzahl und Anzahl der Änderungen ab. Vergleichen Sie Angebote für das konkrete Design und die konkreten Abnahmekriterien.