
Mit subtraktivem Ätzen, mSAP und SAP lassen sich feine Leiterplattenstrukturen herstellen, aber es gibt keinen allgemein gültigen Grenzwert für die Leiterbahnbreite, der das Verfahren festlegt. Entscheidend sind die fertige Geometrie, die Kupferdicke, die Toleranzen und der qualifizierte Aufbau, den der Fertiger anbietet. Wie sich das Ätzen auf Hochfrequenzgeometrien auswirkt, zeigt unser Beitrag zu Ätzpräzision und HF-Leiterplattendesign.
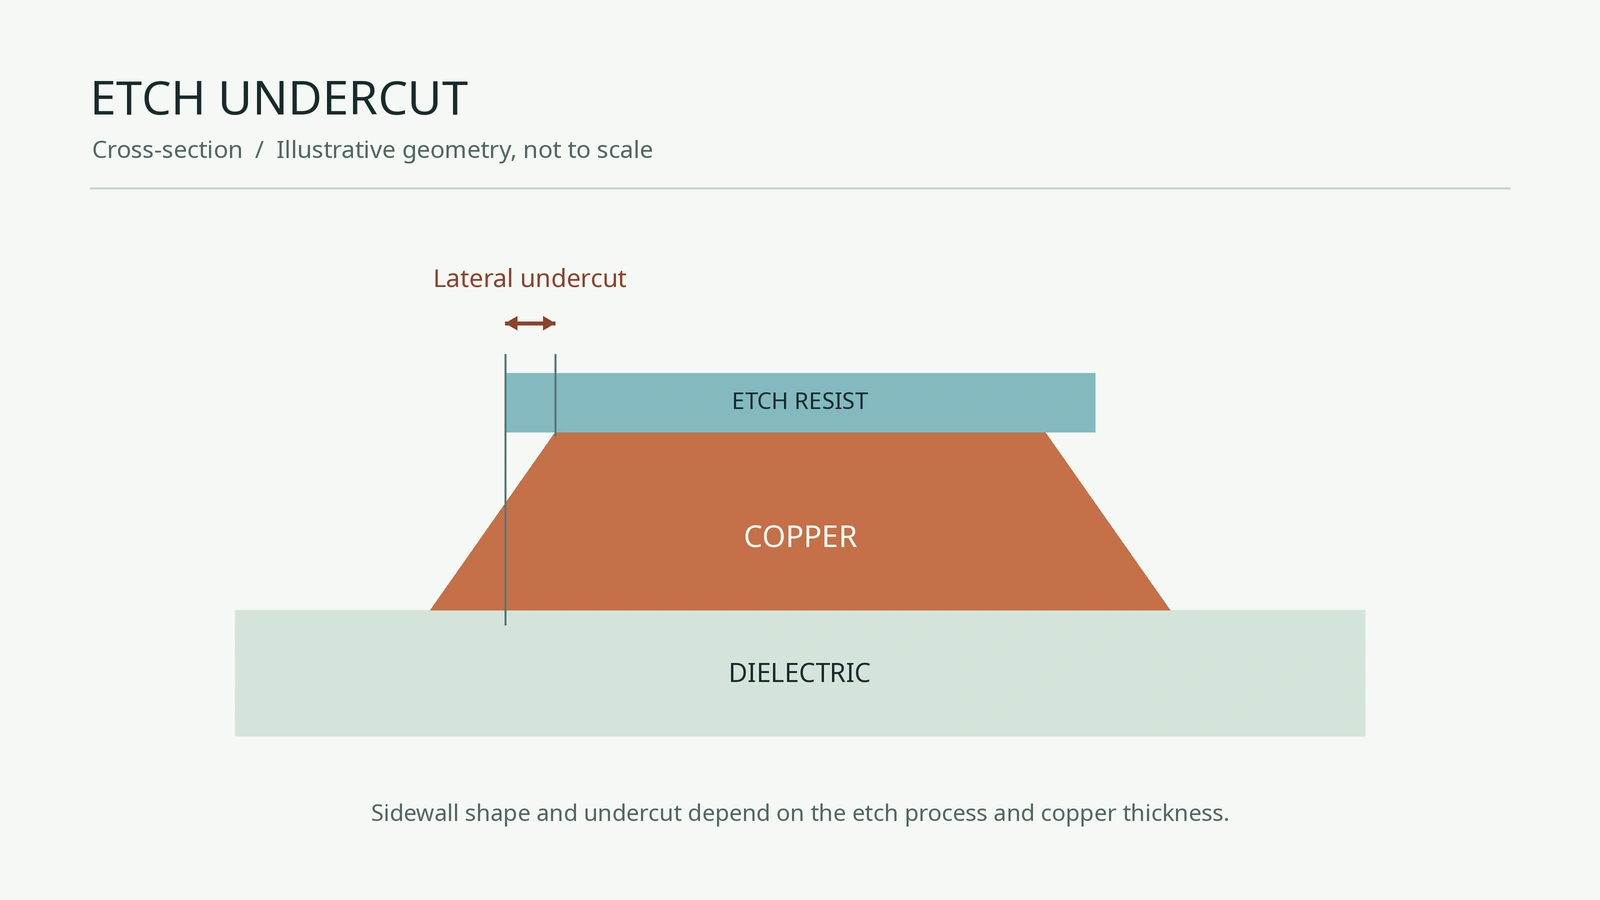
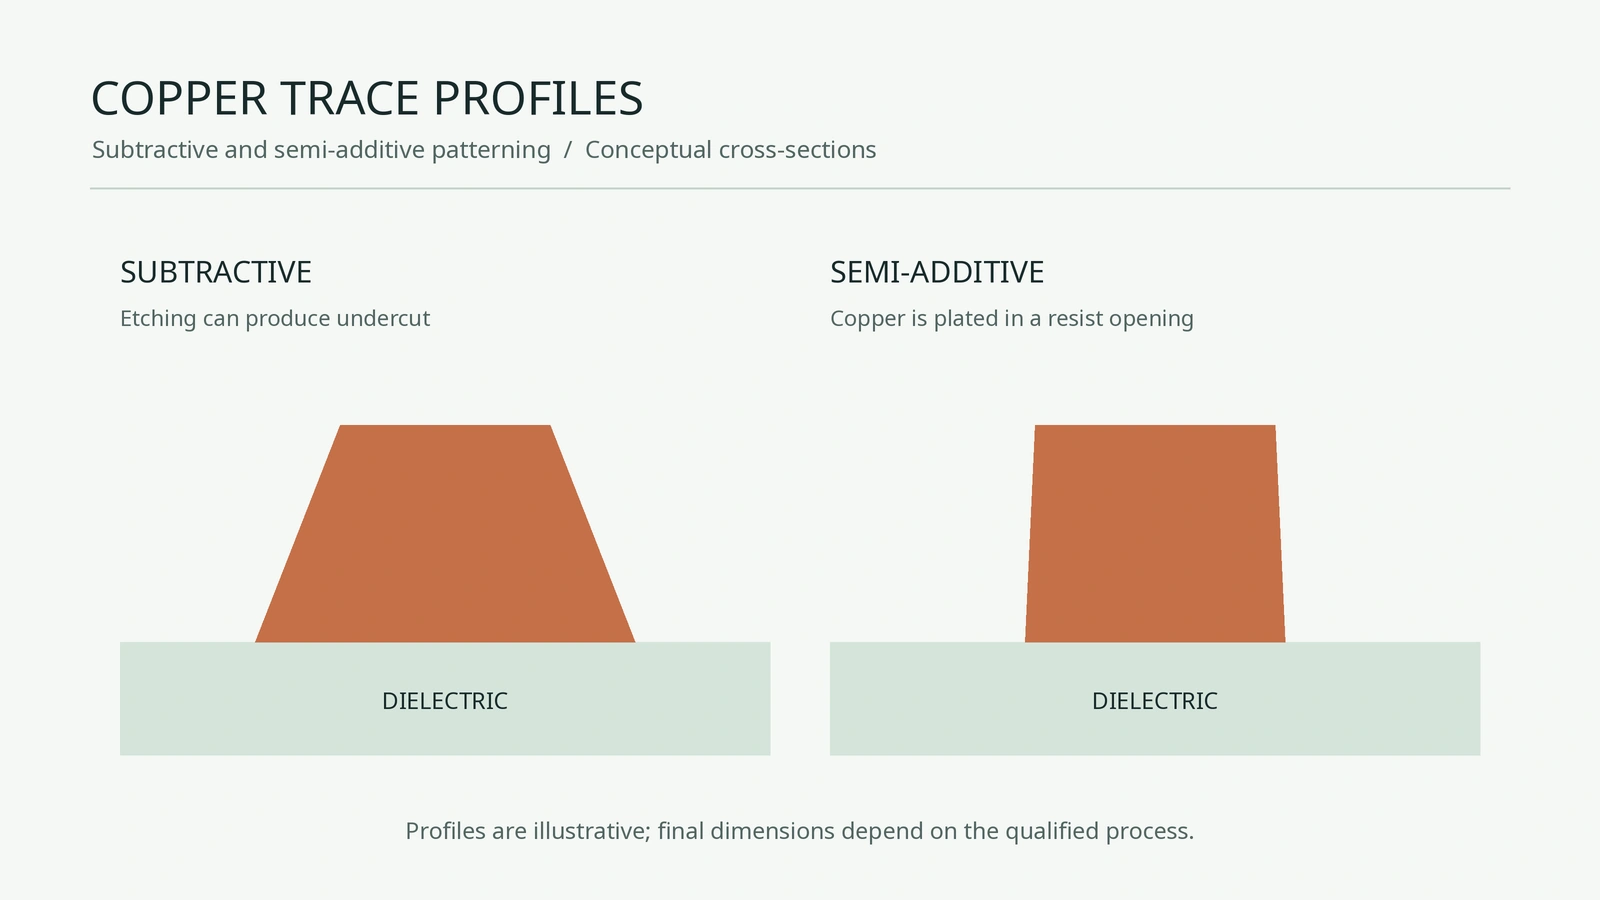
Beim subtraktiven Verfahren entfernt das Ätzmittel die unerwünschte Folie und kann unter dem Resist auch seitlich in das Kupfer ätzen. Dieser Unterätzbereich nimmt bei schmaleren Leiterbahnen einen größeren Anteil der Struktur ein; auch Kupferdicke und Prozesskontrolle sind entscheidend.
Bei semi-additiven Verfahren wird Kupfer typischerweise in Öffnungen eines Resists auf einer dünnen leitfähigen Startschicht abgeschieden; ein anschließendes Flash-Ätzen entfernt die freiliegende Startschicht. Bei mSAP kann eine dünne Kupferfolie verwendet werden, während SAP eine Keimschicht auf dem Dielektrikum abscheiden kann. Die konkrete Umsetzung variiert, und Seitenwand sowie minimale Struktur hängen vom jeweiligen Prozess ab.
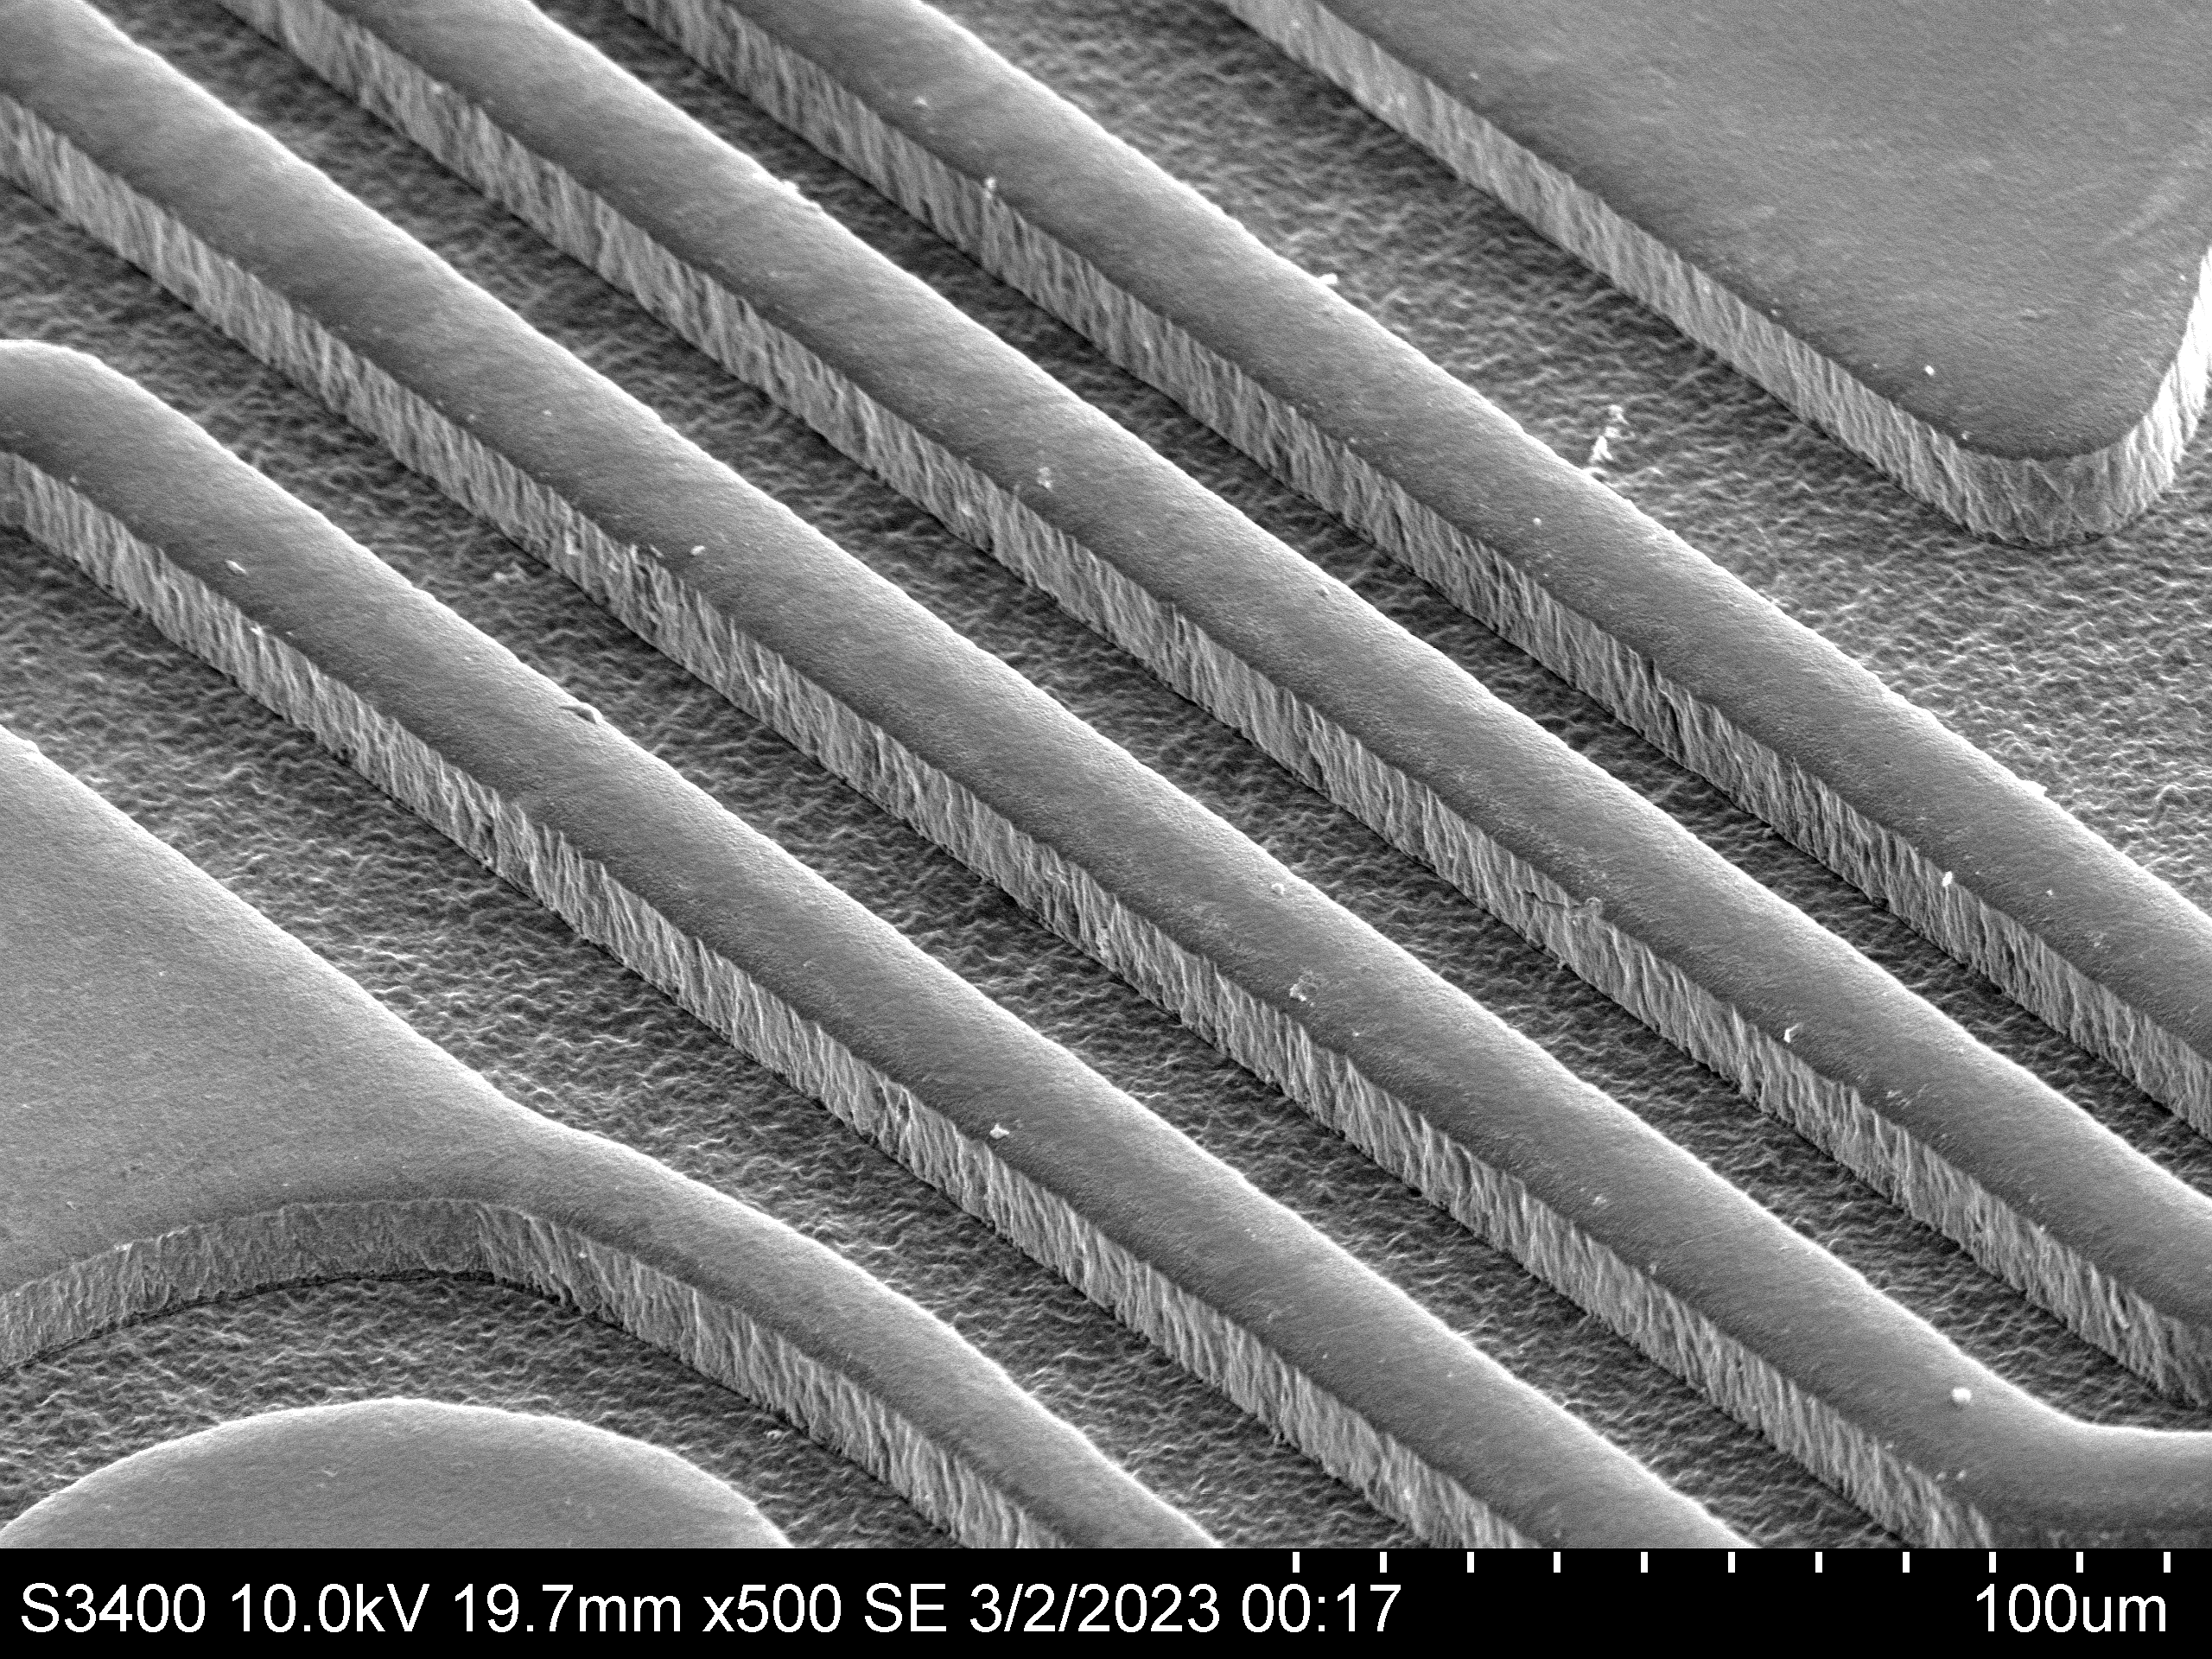
Galvanisch abgeschiedene Kupferstrukturen auf einem IC-Substrat bei 500-facher Vergrößerung. Das Bild ist keinem spezifischen SAP- oder mSAP-Aufbau zugeordnet.
Für den Entwickler geht es daher nicht darum, welches Verfahren fortschrittlicher klingt, sondern welche Leiterbahnbreite und welcher Abstand tatsächlich benötigt werden, auf welchen Lagen und wie sich das auf Widerstand, Impedanz, Kosten und Lieferantenauswahl auswirkt.
1. Wie die einzelnen Verfahren eine Leiterbahn bilden
| Schritt | Subtraktiv (Drucken und Ätzen) | mSAP | SAP |
|---|---|---|---|
| Ausgangskupfer | Kupferfolie | Dünne Kupferfolie bei einer üblichen Umsetzung | Leitfähige Keimschicht auf dem Dielektrikum bei einer üblichen Umsetzung |
| Belichtung | Resist bedeckt die Leiterbahnen | Resist bedeckt die Zwischenräume | Resist bedeckt die Zwischenräume |
| Kupferaufbau | Muster- oder Panelplattierung, anschließend Ätzen | Leiterbahnen bis zur Enddicke galvanisch abscheiden | Leiterbahnen bis zur Enddicke galvanisch abscheiden |
| Kupferentfernung | Gesamte Foliendicke zwischen den Leiterbahnen ätzen | Dünne Folie per Flash-Ätzen entfernen | Keimschicht per Flash-Ätzen entfernen |
| Leiterbahnprofil | Unterätzen kann zu geneigten Seiten führen | Galvanisch abgeschiedenes Profil, durch die Verarbeitung beeinflusst | Galvanisch abgeschiedenes Profil, durch die Verarbeitung beeinflusst |
| Einflussfaktoren auf die Leiterbahnbreite | Belichtung, Ätzen und Kupferdicke | Belichtung, Plattierung und Flash-Ätzen | Belichtung, Plattierung und Flash-Ätzen |
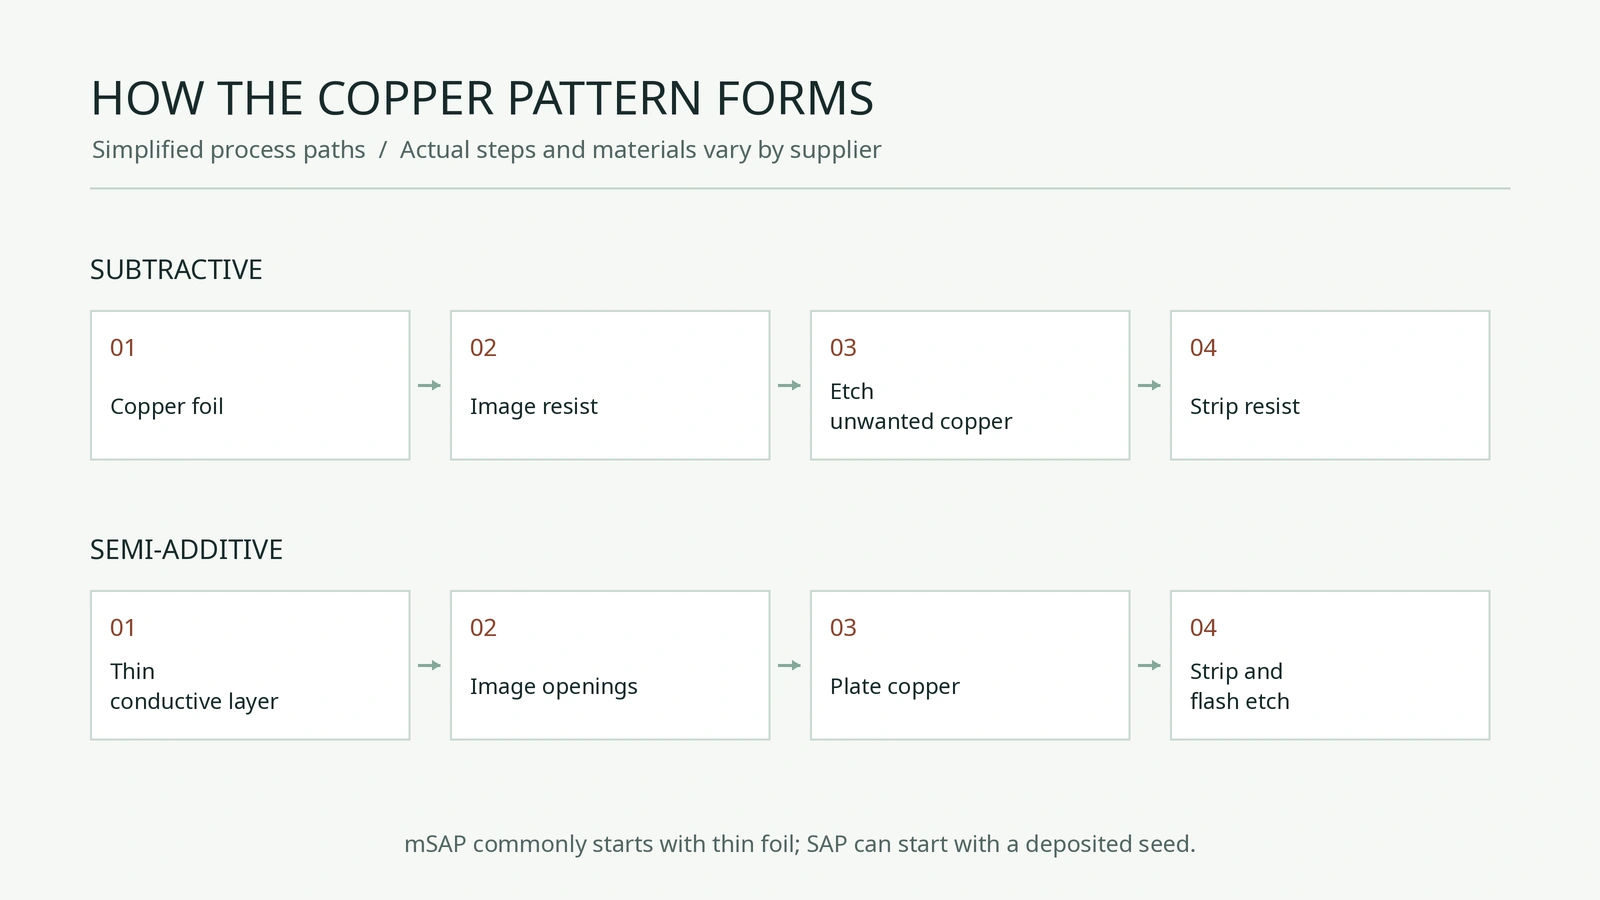
Belichtungsauflösung, Registrierung, Plattierung und Flash-Ätzen beeinflussen die fertige Geometrie. Fragen Sie den Fertiger, wie Artwork-Kompensation und Prüfung umgesetzt werden; siehe auch unseren Leitfaden zur LDI.
2. Vergleich für Designentscheidungen
| Merkmal | Subtraktiv | mSAP | SAP |
|---|---|---|---|
| Minimale Leiterbahnbreite und Abstand | Hängt von qualifizierter Folie, Belichtung und Ätzen ab | Hängt vom qualifizierten Aufbau ab | Hängt vom qualifizierten Aufbau ab |
| Enddicke der Leiterbahn | Durch Ausgangsfolie und eventuelle Plattierung festgelegt | Durch Ausgangskupfer und Plattierung festgelegt | Durch Keimschicht und Plattierung festgelegt |
| Seitenwand- und Breitenkontrolle | Unterätzen beeinflusst das fertige Profil | Resist, Plattierung und Flash-Ätzen beeinflussen das Profil | Resist, Plattierung und Flash-Ätzen beeinflussen das Profil |
| Dielektrikum | Für den Aufbau ausgewählte Laminate und Prepregs | Laminate mit dünner Folie oder Aufbaumaterialien | Für den Aufbau ausgewählte Aufbaumaterialien |
| Typische Produkte | Die meisten starren, flexiblen und HDI-Leiterplatten | Substratähnliche Leiterplatten, Telefon-Mainboards, Ultra-HDI | IC-Gehäusesubstrate, Interposer |
| Lieferantenprüfung | Qualifizierte Geometrie und Lagenaufbau bestätigen | Optionen für Feinleiterlagen und Materialien bestätigen | Substratprozess und Optionen für den Lagenaufbau bestätigen |
| Kosten | Hängen von Aufbau und Ausbeute ab | Hängen von Aufbau und Ausbeute ab | Hängen von Aufbau und Ausbeute ab |
Die Werte unterscheiden sich zwischen Fertigern erheblich. Betrachten Sie die Tabelle als Orientierung und verwenden Sie die qualifizierten Designregeln des Lieferanten, mit dem Sie fertigen werden.
3. Von der BGA-Pitch zum Verfahren: Eine beispielhafte Entscheidung
Ein häufiger Grund für feine Leiterbahnen ist die BGA-Ausbruchverdrahtung: Wie viele Leiterbahnen müssen auf einer Routing-Lage zwischen zwei benachbarten Pads hindurchgeführt werden? Bei gleicher Leiterbahnbreite und gleichem Abstand muss die Lücke zwischen den Pads n Leiterbahnen und n+1 Zwischenräume aufnehmen:
Für die Pitch p, den Paddurchmesser d und n Leiterbahnen beträgt die ideale gleiche Leiterbahnbreite und der gleiche Abstand L = S = (p - d) / (2n + 1).
| BGA-Pitch | Paddurchmesser | Idealer Abstand | 1 Leiterbahn: gleiche Breite/gleicher Abstand | 2 Leiterbahnen: gleiche Breite/gleicher Abstand |
|---|---|---|---|---|
| 0,50 mm | 0,25 mm | 250 µm | 83 µm | 50 µm |
| 0,40 mm | 0,22 mm | 180 µm | 60 µm | 36 µm |
| 0,35 mm | 0,20 mm | 150 µm | 50 µm | 30 µm |
| 0,30 mm | 0,18 mm | 120 µm | 40 µm | 24 µm |
Dies sind ideale Obergrenzen ohne Spielraum für Fertigungstoleranzen, Registrierung, Lötstoppmaske, Pad- und Via-Geometrie oder Routing-Richtung. Beispielsweise sind 36 µm bei 0,4 mm Pitch ein Prüfwert, kein nachgewiesener Ausbruch und keine Prozessanforderung. Vergleichen Sie ein Layout mit ausreichender Reserve mit den qualifizierten Endfertigungsregeln jedes Lieferanten und bewerten Sie Lagen- sowie Mikrovia-Alternativen gemeinsam mit dem Fertiger. Für BGA-Fan-out und Via-in-Pad siehe unseren Mikrovia-Leitfaden.
4. Designfolgen dünner, schmaler Kupferstrukturen
Widerstand. Die folgenden Gleichstromschätzungen verwenden R = ρ × length / (width × thickness), einen gleichmäßigen rechteckigen Kupferabschnitt von 10 mm und einen angenommenen spezifischen Widerstand von 1,72 × 10⁻⁸ Ω·m. Temperaturänderungen, Geometrietoleranzen, nicht rechteckige Profile, Kontakte, Vias und Wechselstromeffekte sind nicht berücksichtigt.
| Leiterbahn (Breite × Dicke) | Widerstand pro 10 mm |
|---|---|
| 75 × 18 µm (subtraktiv, ½ oz) | 0,13 Ω |
| 50 × 15 µm | 0,23 Ω |
| 30 × 12 µm (mSAP) | 0,48 Ω |
| 20 × 10 µm | 0,86 Ω |
| 15 × 8 µm (SAP) | 1,43 Ω |
Prüfen Sie Spannungsabfall, Erwärmung und Signalintegrität anhand der tatsächlichen Schaltung und der fertigen Geometrie. Wo das Strombudget es erfordert, können breiteres Kupfer oder eine geeignete Fläche notwendig sein.
Lagenzuordnung. Ermitteln Sie die dicht gerouteten Lagen und Versorgungslagen im Lagenaufbau. Auf einer Lage können unterschiedliche Strukturbreiten nebeneinander vorkommen, aber ob ein gemischter Aufbau oder Prozess verfügbar ist, hängt vom Fertiger ab; bestätigen Sie die geplante Lagenfolge und die Anforderungen.
Impedanz. Seitenwandform, fertige Breite, Kupferdicke und Dielektrikumsgeometrie beeinflussen die Impedanz. Berechnen Sie mit dem fertigen Lagenaufbau des Fertigers neu und fragen Sie, welche Testcoupons und Prüftoleranzen verfügbar sind.
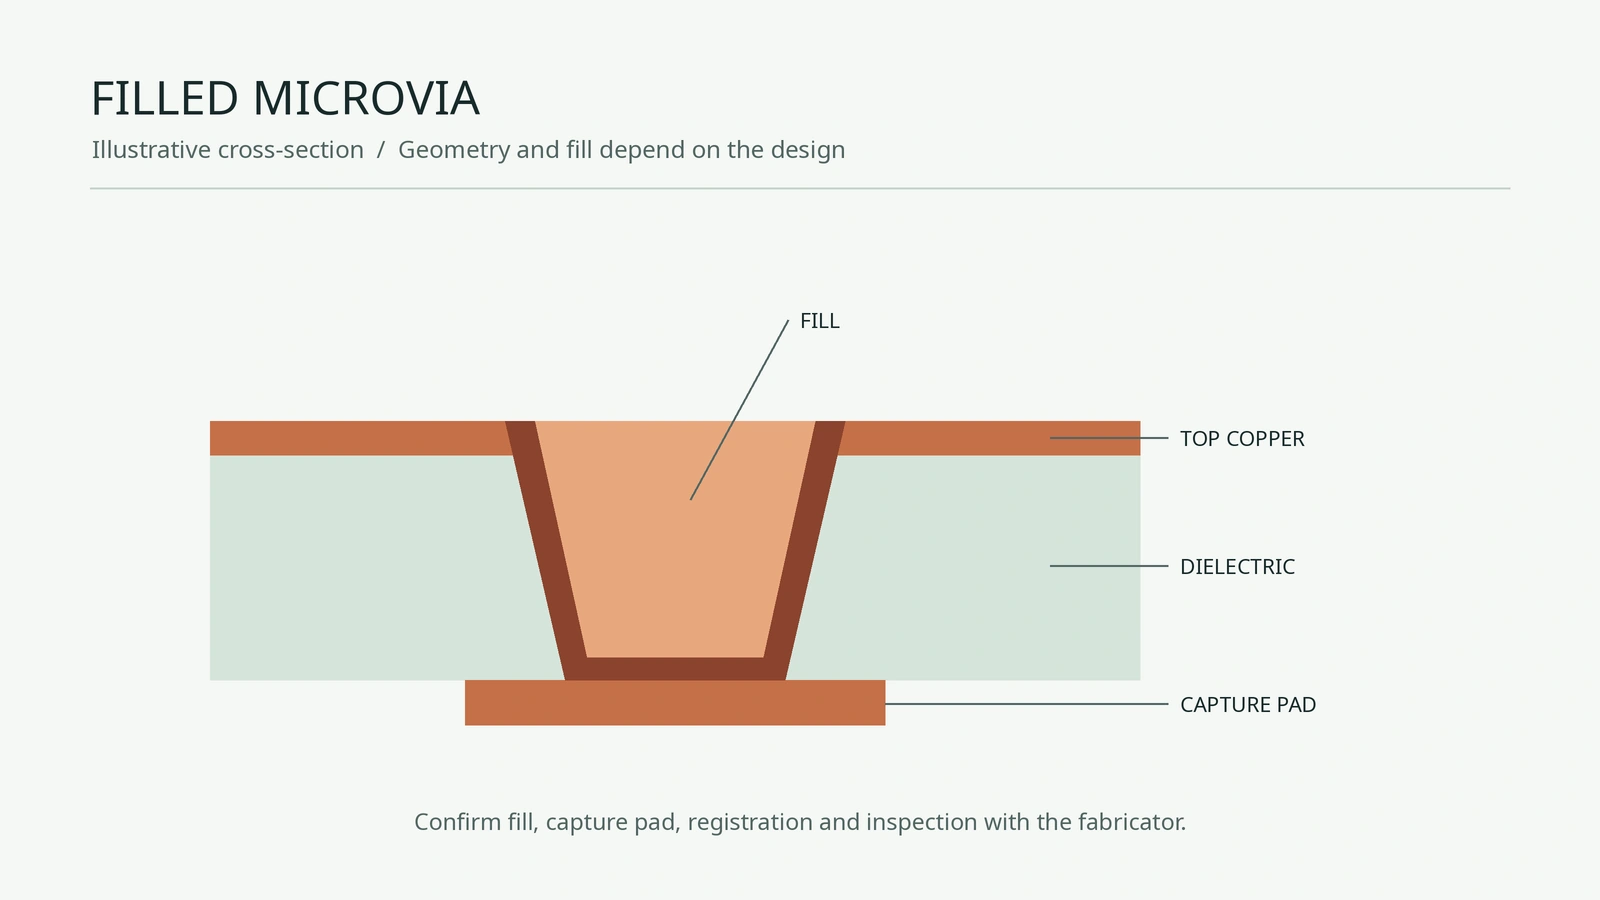
Mikrovias und Registrierung. Feinleiterlagen liegen meist auf Aufbaudielektrika mit Laser-Mikrovias. Mit der Leiterbahnbreite schrumpfen die Fangpads, daher gehört die Registrierung zwischen Laserbohrung und belichteter Lage zum Toleranzbudget; siehe unseren Leitfaden zum Restring.
5. Einflussfaktoren für Kosten und Lieferzeit
| Einflussfaktor | Warum er wichtig ist |
|---|---|
| Anzahl der Feinleiterlagen | Beeinflusst Prozessschritte und Lagenaufbau; Lieferantenangebote vergleichen |
| Minimale Leiterbahnbreite und Abstand | Jeder weitere Schritt nach unten verkleinert die Lieferantenbasis und das Prozessfenster |
| Anzahl der Aufbaulagen und Mikrovia-Stapelung | Sequenzielle Laminierzyklen erhöhen Zeitaufwand und Ausbeuterisiko |
| Material | Verfügbarkeit und Qualifizierung hängen vom gewählten Aufbau ab |
| Ausbeute an der engsten Struktur des Designs | Strukturverteilung und Prozessreserven können die Ausbeute beeinflussen |
| Prüfung und Inspektion | AOI, Coupons und Querschliffe, soweit zutreffend, vereinbaren |
Die minimale Geometrie nur in Ausbruchsbereichen zu verwenden und Leiterbahnbreite sowie Abstand an anderer Stelle zu vergrößern, ist oft der wirksamste Kostenhebel.
6. Checkliste für RFQ und Lagenaufbau
- Kennzeichnen Sie die Feinleiterlagen im Lagenaufbau und geben Sie das erwartete Verfahren an (subtraktiv, mSAP oder SAP), oder bitten Sie den Fertiger um einen Vorschlag.
- Geben Sie minimale Leiterbahnbreite und Abstände je Lage an sowie den Bereich der Lage, in dem sie benötigt werden (nur Ausbruchsbereich oder die gesamte Lage).
- Geben Sie die erforderliche Endkupferdicke auf den Feinleiterlagen an.
- Listen Sie impedanzkontrollierte Leiterbahnen auf Feinleiterlagen mit Zielwerten und Toleranz auf.
- Definieren Sie die Mikrovia-Struktur: gestapelt oder versetzt, gefüllt, Fangpadgrößen.
- Fordern Sie vor dem Layout-Freeze qualifizierte Designregeln des Fertigers an.
Die IC-Substrat-Leiterplatten von HILPCB nennen 25/25 µm als Standard sowie 15/15 µm als fortgeschrittene Leiterbahnbreite und Abstände und 5–35 µm Kupfer für fortgeschrittene SAP-Aufbauten. Separat werden eine Gleichmäßigkeit der Keimschicht von ±10 % und eine Breitenkontrolle durch Differenzialätzen von ±10 % angegeben. Die HDI-Leiterplatten nennen 75/75 µm als Standard sowie 50/50 µm als fortgeschrittene Leiterbahnbreite und Abstände. Diese einzelnen Angaben belegen nicht, dass alle Parameter in einem einzigen Aufbau kombinierbar sind. Senden Sie Ihren Lagenaufbau, die BGA-Pitch, die Endkupferdicke und die Lagenanforderungen mit einer Anfrage für ein Angebot zur aufbauspezifischen Bestätigung.
FAQ
Was ist der Unterschied zwischen SAP und mSAP?
Bei beiden Verfahren wird Kupfer im Allgemeinen in ein Resistmuster abgeschieden und anschließend das freiliegende Ausgangskupfer entfernt. Bei einer üblichen mSAP-Variante wird dünne Folie verwendet; bei einer üblichen SAP-Variante wird eine leitfähige Keimschicht auf dem Dielektrikum abgeschieden. Materialien, Geometrie und Prozessschritte unterscheiden sich je nach Lieferant.
Wann benötigt eine Leiterplatte mSAP?
Ziehen Sie mSAP in Betracht, wenn die erforderliche Endgeometrie und der Lagenaufbau innerhalb eines qualifizierten mSAP-Aufbaus des Lieferanten liegen. Bei 0,4 mm Pitch und 0,22 mm Pads sind 36 µm der ideale Wert ohne Reserve für gleiche Leiterbahnbreite und gleichen Abstand bei zwei Leiterbahnen; das beweist weder, dass ein Design passt, noch dass es mSAP benötigt.
Welche Leiterbahnbreite und welchen Abstand erreicht subtraktives Ätzen?
Die Grenzen hängen von Kupferdicke, Materialien, Toleranzen und dem qualifizierten Prozess des Lieferanten ab. Der Miniaturisierungsvergleich von AT&S enthält ein subtraktives Beispiel mit 40/40 µm; dieses Beispiel ist weder eine allgemeingültige Fähigkeit noch eine Garantie für einen anderen Aufbau.
Kann ich mSAP- und konventionelle Lagen auf einer Leiterplatte kombinieren?
Manche Lagenaufbauten kombinieren unterschiedliche Lagenkonstruktionen. Fragen Sie den Fertiger, ob die geplante Kombination und die Strukturgeometrien für Ihren Auftrag qualifiziert sind.
Haben mSAP-Leiterbahnen einen höheren Widerstand?
Der Widerstand hängt vom fertigen Kupferquerschnitt und den Bedingungen ab, nicht allein vom Prozessnamen. Im angegebenen rechteckigen Gleichstrommodell hat eine Leiterbahn mit 30 × 12 µm etwa 0,48 Ω pro 10 mm, gegenüber etwa 0,13 Ω bei einer Leiterbahn mit 75 × 18 µm.