
Bei einer unterbrochenen V-Nut, auch als Skip- oder unterbrochene Ritzung bezeichnet, bleiben ausgewählte Abschnitte einer Ritzlinie ungeritzt. Das kann sinnvoll sein, wenn eine gerade geritzte Trennlinie erwünscht ist, eine durchgehend geritzte Leiterplatte aber nicht genügend Halt bietet. Die Entscheidung ist jedoch erst vollständig, wenn für jeden verbleibenden Steg ein praktikables Trennverfahren festgelegt und der bestückte Nutzen im vorgesehenen Prozess bewertet wurde.
Wählen Sie eine durchgehende V-Nut, wenn eine vollständig gerade Ritzlinie, die Handhabung des Nutzens und der Zugang zum Trenngerät zusammenpassen. Gefräste Stege kommen infrage, wenn Konturen unregelmäßig sind, die Ritzung nicht wie gefordert unterbrochen werden kann oder die abschließende Trennung besser durch Fräsen erfolgt. Wenn keines der Verfahren allein geeignet ist, können eine Kombination oder ein Träger sinnvoll sein.
Einen breiteren Überblick zur Nutzenaufteilung bietet HILPCBs Leitfaden zum Leiterplattennutzen. Dieser Artikel ergänzt die Angaben, die für Ritzungsstopps, verbleibende Verbindungen und deren spätere Trennung erforderlich sind.
Zunächst die verbleibenden Materialbereiche unterscheiden
Drei Merkmale können in einer Nutzenzeichnung ähnlich aussehen, erfüllen aber unterschiedliche Aufgaben:
- Ritzsteg: Laminat, das zwischen den Ritznuten stehen bleibt. Seine Dicke beeinflusst den Halt des Nutzens und den anschließenden Trennvorgang.
- Ungeritzter Steg: Ein gezielt stehen gelassener Abschnitt einer unterbrochenen Ritzlinie. Er bleibt bis zu einem späteren Arbeitsgang als Verbindung bestehen.
- Nutzenrand: Material außerhalb der fertigen Leiterplatten, das der Handhabung, Werkzeugaufnahme oder Abstützung dient. Es kann geritzte, teilweise geritzte und ungeritzte Bereiche enthalten.
Zwischen einer volltiefen Ritzung und einem ungeritzten Bereich kann außerdem eine Übergangs- oder Auslaufzone liegen. Abhängig von Ritzgerät und Verfahren kann die Nut allmählich flacher werden, statt abrupt zu enden.
Anlagen können durchgehende oder segmentierte Nuten erzeugen. Das verfügbare Verfahren hängt jedoch vom gewählten Leiterplattenhersteller ab und belegt für sich allein noch nicht die Festigkeit des Nutzens.
Zusätzliche Stege oder ein dickerer Ritzsteg können den Nutzen möglicherweise zusammenhalten, zugleich aber die Trennung erschweren. Die Wirkung hängt von Nutzengeometrie, Material, Abstützung und Trennverfahren ab.
Trennverfahren auswählen
| Möglichkeit | Ausgangspunkt | Zu klärende Fragen |
|---|---|---|
| Durchgehende V-Nut | Gerade Trennlinien, bei denen die Ritzung über die gesamte Länge zulässig ist. | Bleibt der Nutzen während Fertigung, Versand, Bestückung und Prüfung ausreichend abgestützt? Erreicht das Trenngerät jede Linie? |
| Unterbrochene V-Nut | Gerade Trennlinien, bei denen ausgewählte Abschnitte ungeritzt bleiben müssen. | Kann der Hersteller die erforderlichen volltiefen Abschnitte und Schutzzonen herstellen? Wie wird jeder Steg entfernt? |
| Gefräste Stege | Unregelmäßige Konturen, gezielte Verbindungen oder Fälle, in denen Ritzung beziehungsweise Trennung an geritzten Kanten ungeeignet ist. | Sind Platzierung und Festigkeit der Stege, Werkzeugzugang, Spänekontrolle und Qualität der fertigen Kante akzeptabel? |
| Kombination | Unterschiedliche Trennlinien haben unterschiedliche Anforderungen. | Schneiden sich Ritz- und Fräsmerkmale sicher, und funktioniert die vollständige Trennfolge? |
| Träger oder Einzelplatinen | Der Nutzen erfüllt die Anforderungen an Handhabung oder Trennung in seiner geplanten Form nicht. | Kann die Alternative die Leiterplatten während Bestückung und Prüfung durchgehend abstützen, ohne Bauteile oder Prozesse zu behindern? |
Verwenden Sie die Tabelle zur Vorauswahl, nicht als Rangfolge der mechanischen Belastung. Trennrad, abgestützte Fräse, Säge, Schere oder kontrolliertes Brechen können je nach konkreter Leiterplatte und Vorrichtung unterschiedliche Ergebnisse liefern. Ein manuelles Brechen von Ritzstegen oder perforierten Stegen sollte bei bestückten Leiterplatten nicht als sicher vorausgesetzt werden.
Auch das Material ist relevant. Bestätigen Sie, dass das vorgeschlagene Trennverfahren für das tatsächliche Laminat und den konkreten Lagenaufbau geeignet ist.
Ritzlinie als kontrolliertes Merkmal definieren
Eine kurze Linie in einer Zeichnung reicht nicht aus, um eine Stopp-Ritzung zu definieren. Daraus geht möglicherweise nicht hervor, ob die Linie die erforderliche volltiefe Ritzlänge, den Beginn des Anhebens des Ritzmessers oder das Ende eines zulässigen Übergangs kennzeichnet.
Legen Sie für jede Ritzlinie mit einem gemeinsamen Nutzenbezugspunkt, einheitlichen Einheiten, Ausrichtung und Revisionsstand Folgendes fest:
- Kennung und Mittellinie: Linie, Richtung, verbundene Leiterplattenkanten und zugehörige Nutzenränder angeben.
- Erforderlicher volltiefer Abschnitt: Festlegen, wo die Ritzung die vereinbarten Anforderungen an Nut und verbleibenden Steg erfüllen muss.
- Zulässige Übergangszonen: Bereiche festlegen, in denen zwischen volltiefer Ritzung und geschützter Zone eine teilweise tiefe Nut zulässig ist.
- Geschützte ritzfreie Bereiche: Bereiche kennzeichnen, die auf den angegebenen Seiten ungeritzt bleiben müssen, einschließlich der Mindestgröße des verbleibenden Bereichs jedes Stegs.
- Anforderungen an Nut und Steg: Nenngeometrie, Anforderungen an Ober- und Unterseite, Zielwert und Toleranzen des verbleibenden Stegs sowie Messverfahren mit dem Hersteller abstimmen.
- Zugehörige Fräsmerkmale: Konturen, Schlitze, Stege, Perforationen und Kreuzungen von Ritzung und Fräsung kennzeichnen. Festlegen, welches Merkmal am Übergang maßgeblich ist.
- Abschließende Trennung: Jedem Steg die Vorrichtung, Werkstückabstützung, Reihenfolge und verantwortliche prüfende Person zuordnen.
Geben Sie die erforderlichen funktionalen Grenzen an, statt einen exakten Befehl zum Anheben des Ritzmessers zu erraten. Der Hersteller sollte bestätigen, ob sein vorgeschlagenes Verfahren die geforderten Ritz-, Übergangs- und Schutzzonen herstellen kann. Der Bestücker sollte unabhängig davon bestätigen, dass der resultierende Nutzen gehandhabt und getrennt werden kann.
Halten Sie die gekennzeichnete Zeichnung mit den Fertigungsdaten konsistent. Der Leitfaden zu CAM-Dateien kann die Übergabe strukturieren, ersetzt aber keine Zeichnung mit den konkreten Stopp-Ritzungsmerkmalen.
Eine Zuordnung von Ritzlinien zu Trennschritten verwenden
Fügen Sie der Nutzenzeichnung eine Matrix bei, damit keine verbleibende Verbindung zwischen Fertigung und Bestückung übersehen wird.
Entscheidungsfolge: durchgehende Ritzung → unterbrochene Ritzung → gefräste Stege oder Kombination → Träger oder Einzelplatinen.
Dokumentieren Sie, warum die vorherige Option verworfen wurde und welches Risiko noch offen ist. Dies ist eine Prüfreihenfolge, keine verbindliche Fertigungsabfolge.
| Kennung | Verfahren und Linie | Volltiefe Ritzung | Übergangs-/Schutzzone | Verbleibende Verbindung | Trennwerkzeug, Abstützung und Reihenfolge | Prüfung / verantwortlich |
|---|---|---|---|---|---|---|
| S1 | Linien- und Leiterplattenbezüge eintragen | Koordinaten oder Zeichnungsbereiche eintragen | Vereinbarte Zonen eintragen | Kennungen der Stege und Nutzenränder eintragen | Geplantes Verfahren und Reihenfolge eintragen | Messung, Kriterium und verantwortliche Person eintragen |
| T1 | Bezug des gefrästen Stegs eintragen | Nicht zutreffend | Anforderungen an Fräsung und Kante eintragen | Kennung des Stegs eintragen | Geplantes Verfahren und Reihenfolge eintragen | Messung, Kriterium und verantwortliche Person eintragen |
Eine sinnvolle Vollständigkeitsprüfung verfolgt jede physische Verbindung vom gelieferten Nutzen bis zur fertigen Leiterplatte. Fehlt für einen Steg, Ritzsteg oder Nutzenrandanschluss ein Trennschritt, ist der Trennplan unvollständig.
Hypothetisches Beispiel: eine unterbrochene Trennlinie
Die folgenden Abmessungen und Annahmewerte sind nur zur Veranschaulichung erfunden. Sie sind weder HILPCB-Spezifikationen noch verifizierte Fähigkeiten, Anlagenfreiräume oder empfohlene Fertigungsgrenzen.
Angenommen, die Nutzenzeichnung verwendet Millimeter und ihr Ursprung liegt in der linken unteren Ecke:
- Zwei hypothetische Leiterplatten liegen nebeneinander. Ihre gemeinsame Trennlinie S1 liegt bei
x = 50und reicht vony = 10bisy = 90. - Unterhalb von
y = 10und oberhalb vony = 90befinden sich Nutzenränder. Gefräste Konturen lassen vier einzeln gekennzeichnete Randstege T1–T4 stehen, zwei je Leiterplatte. - Die Nenndicke der Leiterplatten beträgt 1,60 mm. Nur für dieses Beispiel wird für volltief geritzte Abschnitte ein Zielwert des verbleibenden Stegs von 0,40 ± 0,05 mm vorgeschlagen, gemessen nach einem vereinbarten Verfahren.
- Eine volltiefe Ritzung ist für S1 von
y = 12–42undy = 58–88erforderlich. - Teilweise tiefe Übergänge sind von
y = 10–12,42–45,55–58und88–90zulässig. - Steg B1 von
y = 45–55muss nach der Fertigung auf beiden Seiten ungeritzt bleiben.
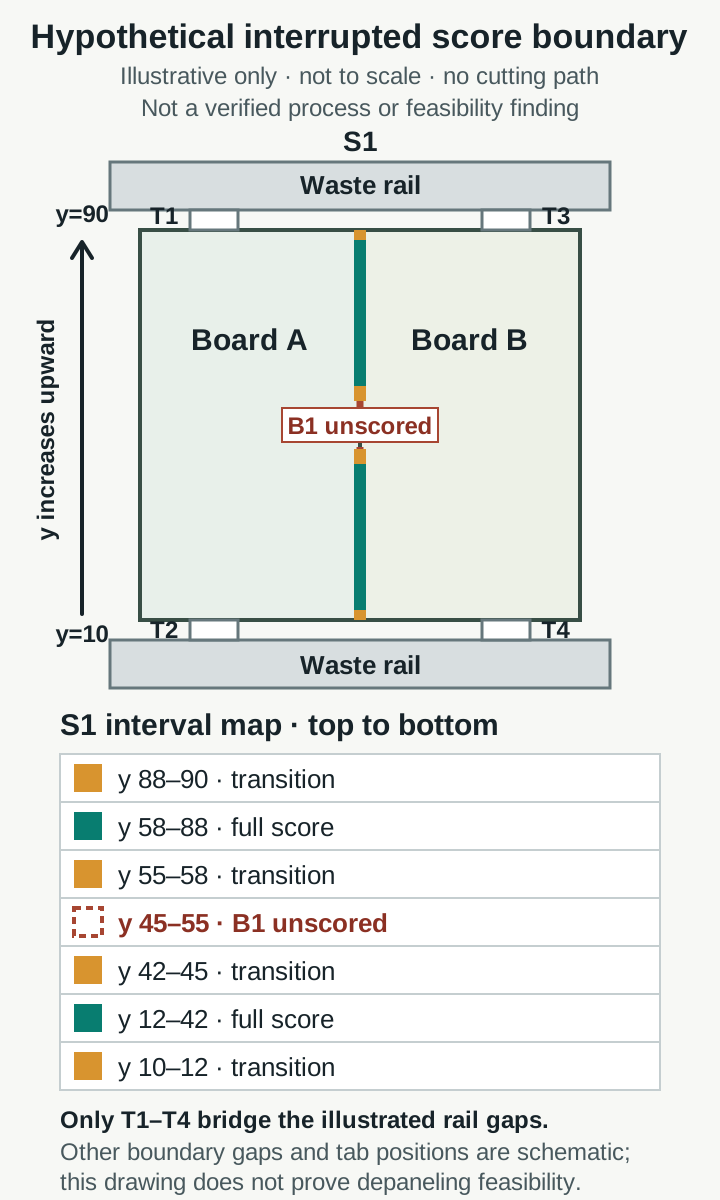
Nur zur Veranschaulichung: nicht maßstabsgetreu, kein Schneidweg und kein verifiziertes Fertigungs- oder Nutzentrennverfahren. Positionen von T1–T4 und alle übrigen Lücken an den Trennlinien sind schematisch; die Zeichnung belegt nicht, dass die Nutzentrennung machbar ist.
In der Zeichnung würden außerdem Nutgeometrie, Messstellen, Ausrichtung von Ober- und Unterseite, Fräskanten, Steggeometrie und der zulässige Zustand der Nutzenränder angegeben. Diese Werte werden hier der Kürze halber nicht erfunden. Der Hersteller muss beurteilen, ob die dargestellten Zonen machbar sind; das Beispiel behauptet nicht, dass dies der Fall ist.
Eine vorgeschlagene Trennfolge ist erst freigabefähig, wenn eine projektspezifische Verifizierung den exakten Werkzeugweg, Fräserdurchmesser und dessen Korrektur, Zugabe für die fertige Kante, Vorrichtungsabstützung vor und nach jeder entfernten Verbindung, Bauteilabstände, Spänekontrolle, Reihenfolge zum Entfernen von T1–T4 sowie die abschließende Prüfung von Kanten, Abmessungen, Bauteilen und Lötstellen abdeckt. B1 liegt auf der gemeinsamen Trennlinie; beim Fräsen wird Material abgetragen, daher belegt eine Mittellinie allein nicht beide fertigen Konturen. Nach erfolgreicher Verifizierung dieser Punkte kann die Folge projektspezifisch freigegeben werden. Vor der Freigabe müssen Fertigungs- und Bestückungstechnik die tatsächliche Abfolge genehmigen.
Handhabung während der Bestückung vor Freigabe des Nutzens planen
Ein Nutzen kann die Fertigung überstehen und dennoch für die Bestückung ungeeignet sein. Prüfen Sie gemeinsam mit dem Bestücker die vorgesehene bestückte Konfiguration, insbesondere:
- Förderrichtung, Kontaktflächen der Nutzenränder und Ausrichtung des Nutzens.
- Passmarken, Werkzeugbohrungen, Spannstellen und Abstützpunkte.
- Bauteile oder Steckverbinder, die über die Leiterplatte hinausragen oder ein Trenngerät behindern.
- Abstützung des Nutzens beim Drucken, Bestücken, Löten, Prüfen und Testen.
- Handhabung und Transport zwischen Arbeitsgängen, auch nach einer teilweisen Trennung.
- Kontaktpunkte und Sperrbereiche für jede Nutzentrenn-Vorrichtung.
Passmarken auf Nutzenebene müssen für die Arbeitsgänge verfügbar bleiben, die sie benötigen. Informationen zur Platzierungs- und Werkzeugzeichnung finden Sie im Leitfaden zu Passmarken auf Leiterplatten.
Achten Sie besonders auf empfindliche Bauteile nahe der späteren Trennlinie. Berücksichtigen Sie bei der Bewertung der tatsächlichen Baugruppe die Leiterplattendurchbiegung, Bauteilausrichtung und lokale Geometrie.
Tatsächliche Trennfolge verifizieren
Vereinbaren Sie die Prüfungen des Erstmusters vor der Fertigung. Umfang der Stichprobe, Messungen und Annahmekriterien müssen produktspezifisch festgelegt und von den verantwortlichen Parteien genehmigt werden.
Prüfungen an unbestückten Nutzen
Vergleichen Sie den gelieferten Nutzen mit dem freigegebenen Revisionsstand. Prüfen Sie beide Seiten auf Ausrichtung der Ritzungen, volltiefe Abschnitte, Übergänge, Schutzbereiche, Unversehrtheit der Stege und Verbindungen zu den Nutzenrändern. Messen Sie an repräsentativen Stellen den verbleibenden Ritzsteg nach dem vereinbarten Verfahren. Prüfen Sie gefräste Konturen, Stege und Kreuzungen von Ritzung und Fräsung anhand der Zeichnung.
Eine Sichtprüfung allein weist die Dicke des verbleibenden Ritzstegs möglicherweise nicht nach. Ebenso belegt ein zufriedenstellender Messwert an einer Stelle nicht, dass jeder Ritzungsstopp und jeder Steg korrekt ist.
Repräsentative Bestückung und Trennung
Führen Sie einen bestückten oder anderweitig repräsentativen Nutzen durch die tatsächlich vorgesehene Handhabungs- und Nutzentrennfolge. Dokumentieren Sie Werkzeug, Programm, Vorrichtung, Abstützpunkte, Bedieneranweisungen und Fräsreihenfolge. Prüfen Sie, wodurch der Nutzen nach dem Entfernen jeder einzelnen Verbindung abgestützt wird, nicht nur vor dem ersten Schnitt.
Prüfen Sie die Abmessungen und Kanten der fertigen Leiterplatten anhand der vereinbarten Kriterien, einschließlich Graten, freiliegenden Fasern, Rissen oder Delamination, sofern relevant. Untersuchen Sie Bauteile und Lötstellen; ergänzen Sie elektrische, funktionale oder andere Prüfungen, wenn es die Ausfallarten des Produkts rechtfertigen.
Dokumentieren Sie vereinbarte Prüfungen und Ergebnisse im Prüfbericht zur Leiterplattenbestückung, einschließlich der nach der Trennung festgestellten Probleme und ihrer Behandlung.
Wenn das Risiko einer Biegebeanspruchung dies rechtfertigt, messen Sie während repräsentativer Arbeitsgänge an ausgewählten empfindlichen Stellen die Dehnung und Dehnungsrate. IPC und JEDEC beschreiben in IPC/JEDEC-9704A Printed Circuit Assembly Strain Gage Test Guideline eine Dehnungsmessstreifen-Methode; laut öffentlich zugänglichem Geltungsbereich können Grenzwerte vom Kunden, Bauteillieferanten oder aus internen Vorgaben stammen. Ein allgemeiner Grenzwert für die Dehnung bei unterbrochenen V-Nuten wird darin nicht festgelegt.
Checkliste für die Angebotsanfrage und Freigabestufen
Stellen Sie für eine Angebotsanfrage genügend Informationen zur Machbarkeitsprüfung bereit, ohne ein Angebot als Design- oder Qualifizierungsfreigabe zu behandeln:
- Fertigungsdaten der Leiterplatte, Lagenaufbau, Material, Dicke, Stückzahl und gewünschtes Lieferformat.
- Nutzenzeichnung mit Bezugspunkt, Revisionsstand, Ausrichtung, Rändern, Werkzeugmerkmalen und fertigen Leiterplattenkonturen.
- Kennungen der Ritzlinien, volltiefe Abschnitte, zulässige Übergänge, Schutzbereiche und Stegkennungen.
- Vorgeschlagene Nutgeometrie, Anforderungen an den verbleibenden Ritzsteg, Toleranzen und Prüfverfahren oder Bitte um gemeinsame Festlegung.
- Angaben zu Fräsungen, Stegen und Perforationen sowie Anforderungen an die fertigen Kanten.
- Bestückungsvorgaben, Bauteilumrisse, Handhabungsrichtung sowie vorgeschlagene Trennwerkzeuge und -folge.
- Anwendbare vertragliche Normen, Ausgaben, Klassen und produktspezifische Annahmekriterien.
- Offene Fragen zu Machbarkeit, Alternativen und Erstmuster sowie Zuständigkeit für die Genehmigung von Änderungen.
Halten Sie die Freigabestufen getrennt:
- Angebot: Rückmeldung zu Preis, Lieferzeit, Annahmen und vorgeschlagener Machbarkeit einholen.
- Konstruktionsfreigabe: Fragen zu Zeichnung und Fertigungsdaten mit Hersteller und Bestücker klären; die kontrollierte Revision freigeben.
- Produktqualifizierung: Repräsentative Nutzen, Handhabung bei der Bestückung und abschließende Trennung anhand der vereinbarten Kriterien des Produkteigners verifizieren.
Ein Angebot oder eine Zeichnungsprüfung allein qualifiziert die fertige Baugruppe nicht. Wenn ein Projekt sowohl Leiterplattenfertigung als auch Bestückung umfasst, besprechen Sie die Anforderungen an Nutzen und Trennung im Rahmen der Leiterplattenbestückung. Klären Sie offene projektspezifische Fragen mit HILPCB, bevor Sie das Nutzendesign freigeben.
Häufige Fragen
Ist eine unterbrochene V-Nut dasselbe wie eine Skip-Ritzung?
Beide Begriffe werden üblicherweise für eine unterbrochene V-Ritzlinie verwendet, bei der ausgewählte Materialbereiche ungeritzt bleiben. Definieren Sie die geritzten, Übergangs- und geschützten Bereiche konkret, statt sich allein auf die Bezeichnung zu verlassen.
Kann ein Trennrad einen ungeritzten Steg durchtrennen?
Gehen Sie nicht davon aus. Legen Sie einen geeigneten Arbeitsgang zum Entfernen des Stegs fest und prüfen Sie, ob die Vorrichtung den Nutzen vor und nach diesem Arbeitsgang abstützt.
Garantiert ein ungeritzter Steg einen stabileren Nutzen?
Nein. Er kann zum Zusammenhalt beitragen, doch das Ergebnis hängt vom Steg, der umliegenden Geometrie, dem Material und der Belastung ab. Prüfen Sie die Handhabung mit einem repräsentativen Nutzen.
Wann sollten gefräste Stege eine unterbrochene Ritzung ersetzen?
Ziehen Sie Stege in Betracht, wenn die Kontur unregelmäßig ist, erforderliche Ritzungsstopps nicht machbar sind oder das geplante Trenngerät den Nutzen nicht sicher trennen kann. Prüfen Sie das Entfernen der Stege, die Abstützung, Späne und die Qualität der fertigen Kanten.
Was sollten Hersteller und Bestücker freigeben?
Der Hersteller sollte die Fertigbarkeit der kontrolliert definierten Ritz- und Fräsmerkmale bestätigen. Der Bestücker sollte Handhabung und Werkzeugzugang bestätigen. Der Produkteigner sollte Prüfplan und Qualifizierungskriterien freigeben.