
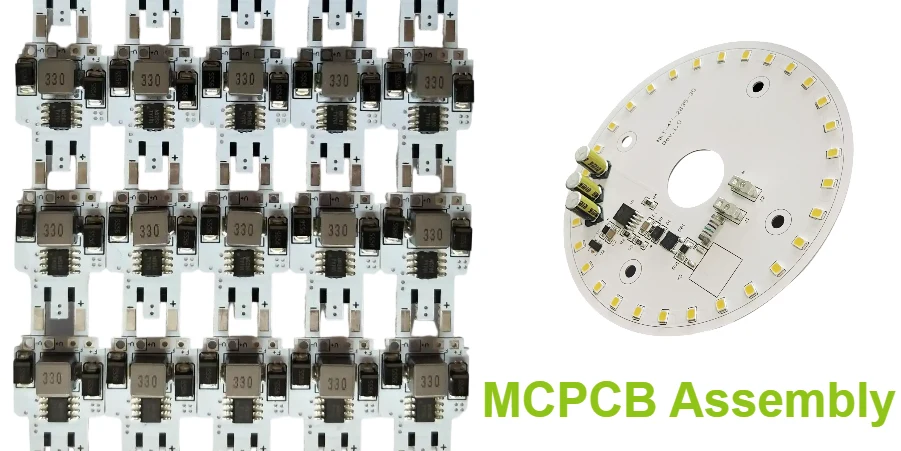
L'assemblage d'un circuit à cœur métallique (MCPCB) doit tenir compte de la masse thermique de la carte, du fini brasable, de l'isolation diélectrique et des limites des composants. Les constructions en aluminium et en cuivre peuvent répartir la chaleur de fonctionnement, mais le diélectrique, l'interface et le dissipateur déterminent toujours le chemin de refroidissement complet. Pour obtenir un devis HilPCB, fournissez l'empilement, la nomenclature, la configuration de montage ainsi que les résultats d'inspection et de thermique exigés.
Un plan d'assemblage viable définit le dépôt de pâte, les températures mesurées des joints et des boîtiers, la manipulation des composants, la couverture d'inspection et les preuves nécessaires à la libération de l'assemblage fini.
Comprendre les défis de l'assemblage MCPCB
L'assemblage d'un circuit à cœur métallique présente des défis uniques par rapport à l'assemblage FR-4 traditionnel, et exige des procédés spécialisés ainsi que des adaptations d'équipement. La haute conductivité thermique du substrat métallique, qui assure une excellente dissipation de chaleur en fonctionnement, crée des difficultés d'assemblage nécessitant un contrôle rigoureux du procédé.
Considérations de masse thermique : La base en aluminium ou en cuivre peut modifier les vitesses de chauffe et les écarts de température au sein d'un assemblage. Réglez les zones du four, la vitesse du convoyeur et la répartition de chaleur à partir de thermocouples placés sur des joints chauds et froids représentatifs et sur des boîtiers sensibles. Une base métallique n'impose pas automatiquement un pic plus élevé : respectez la fenêtre du procédé de pâte et toutes les limites des composants et matériaux. Un maintien plus long n'est utile que dans ces limites.
Problèmes de compatibilité des matériaux : Métal, diélectrique, brasure et dilatation des boîtiers interagissent pendant le chauffage et les cycles de service. Utilisez les données réelles de l'alliage, du stratifié et du boîtier, ainsi que la géométrie du joint, plutôt qu'une seule valeur de CTE pour tous les composants aluminium ou céramique. Les supports, la géométrie des pastilles et l'ordre d'assemblage peuvent réduire les contraintes ; le sous-remplissage ou le collage de bord sont facultatifs et peuvent ajouter des contraintes, une contamination optique ou des restrictions de retouche.
Exigences de préparation de surface : Dans un substrat métallique isolé conventionnel, les composants sont brasés sur des pastilles cuivre finies au-dessus d'un diélectrique, et non directement sur l'aluminium nu. Préservez le fini de pastille et la propreté spécifiés ; ne retirez pas l'oxyde d'aluminium et n'appliquez pas de traitements agressifs sur la carte finie comme étape d'assemblage générique. Stockez et manipulez la carte et les composants conformément aux exigences de leurs fournisseurs.
Comparaison de l'assemblage MCPCB et FR-4
| Paramètre | FR-4 standard | MCPCB aluminium | MCPCB cuivre |
|---|---|---|---|
| Température de préchauffage | Activation de la pâte et limites de montée des composants | Mesurer la réponse réelle de la carte aluminium | Mesurer la réponse réelle de la carte cuivre |
| Temps de maintien | Fenêtre de maintien propre à la pâte, si utilisée | Équilibrer les zones chaudes et froides dans la même fenêtre | Aucun temps d'arrêt supplémentaire universel selon le métal de base |
| Température de pic | Pic selon les exigences de la pâte et la limite la plus basse du composant/matériau | Ne pas augmenter le pic uniquement parce que la base est en aluminium | Ne pas dépasser les limites du composant pour chauffer des joints froids |
| Temps au-dessus du liquidus | Temps au-dessus du liquidus de l'alliage choisi | Mesurer le temps du joint, pas seulement la consigne du four | Qualifier le mouillage du joint dans l'exposition admissible |
| Vitesse de refroidissement | Limites de refroidissement du composant et de la pâte | Vérifier les gradients et la température de manipulation | Vérifier les gradients, la structure du joint et la contrainte de la carte |
Optimisation de l'impression de pâte à braser
Une application précise de la pâte à braser constitue la base d'un assemblage MCPCB fiable ; elle exige un design de pochoir optimisé et des paramètres d'impression adaptés aux caractéristiques du substrat.
Considérations de conception du pochoir
Modifications d'ouverture : Définissez la géométrie des ouvertures et le volume de pâte déposé à partir de l'empreinte de composant, de l'épaisseur du pochoir et de l'efficacité de transfert. Un excès de pâte ne compense pas l'absorption de chaleur de la carte ; il peut augmenter les ponts, le flottement ou les vides. Des ouvertures arrondies, une division ou des revêtements peuvent aider certains dépôts, mais le volume et la libération doivent être vérifiés par SPI et des assemblages d'essai. Le ratio d'aire décrit la surface d'ouverture par rapport à sa surface de paroi, et non un pourcentage d'augmentation universel pour MCPCB.
Choix du pochoir : Déterminez l'épaisseur, les ouvertures et les paliers du pochoir à partir des besoins de volume de pâte des composants, de la géométrie des pastilles et des spécifications de pâte. Un pochoir de 0,12 mm est un point de départ pour certains assemblages, pas une exigence MCPCB universelle.
Paramètres du procédé d'impression
Réglage de la machine : Établissez la pression de racle, la vitesse d'impression et la séparation à partir de la pâte, du pochoir et du support de carte choisis. Mesurez les dépôts et maîtrisez le nettoyage du pochoir à partir des résultats du procédé ; aucune plage de vitesse d'impression unique ne s'applique à tous les MCPCB. Les montages doivent soutenir la carte sans endommager le diélectrique ni les surfaces finies.
Choix de la pâte : Faites correspondre la chimie du flux et le type de poudre à la géométrie des pastilles, au fini, au profil de refusion et aux exigences de nettoyage. Un flux sans nettoyage exige tout de même une vérification de la compatibilité et de la fiabilité des résidus ; il ne doit pas être présumé sûr pour chaque assemblage à cœur métallique.
Stratégies de placement des composants
Un placement précis des composants sur substrat MCPCB exige de prendre en compte la dilatation thermique, la force de placement et les exigences d'adhésif propres aux cartes à cœur métallique.
Optimisation de la machine de placement
Configuration de la machine : L'étalonnage du système de vision tient compte des variations de réflectivité du substrat. Le réglage de la force de placement évite d'endommager les composants ou le substrat. Le choix des buses couvre la variété des composants tout en minimisant les changements. L'optimisation de la reconnaissance des repères gère les différentes couleurs de substrat. La détection de hauteur des composants assure un positionnement précis sur l'axe Z.
Précision de placement : Utilisez des repères globaux et, si nécessaire, locaux, adaptés à la vision de la machine et aux tolérances des composants. Maîtrisez le support de carte, le gauchissement et la hauteur Z. Enregistrez la précision de placement et contrôlez la dérive sur la machine et le montage réels.
Distribution d'adhésif
Gestion thermique : N'utilisez de l'adhésif que là où l'assemblage en a besoin. Sélectionnez la conductivité thermique ou électrique, l'épaisseur de la ligne de colle, le durcissement, le module, la dilatation et la compatibilité chimique pour le joint. Le durcissement UV exige un accès à la lumière et n'est pas intrinsèquement sans contrainte. Vérifiez que le collage ne bloque pas une pastille thermique de brasage, ne contamine pas l'optique LED et n'empêche pas une retouche nécessaire.
Méthodes d'application : Les méthodes jet, aiguille, transfert par pointe ou impression répondent à des exigences de viscosité et de géométrie différentes. Le sous-remplissage sous un boîtier monté nécessite un procédé capillaire approprié ou un autre procédé défini ; imprimer un adhésif n'équivaut pas automatiquement à un sous-remplissage grande surface. Inspectez la couverture et le durcissement pour la construction choisie.
Optimisation du profil de brasage par refusion
Zone de préchauffage
- Montée : dans les limites de la pâte et des composants choisis
- Cible : températures mesurées du joint et du boîtier
- Durée : adapter à l'activation du flux et à la masse thermique
- Chauffage inférieur : régler selon le profil réel
Zone de maintien
- Plage de maintien : propre à la pâte, si un maintien est utilisé
- Durée : équilibrer l'homogénéisation et les limites d'exposition
- Optimisation de l'activation du flux
- L'homogénéisation en température est essentielle
Zone de refusion
- Pic : satisfaire le mouillage de la pâte sans dépasser les limites du boîtier
- Temps au-dessus du liquidus : mesuré sur des joints représentatifs
- Maintien : dans la fenêtre approuvée du composant et de la pâte
- Atmosphère : qualifier l'air ou l'azote pour le procédé
Zone de refroidissement
- Vitesse de refroidissement : dans les limites du composant et du procédé
- Vérifier les gradients et la qualité des joints obtenue
- Manipulation : refroidir à la température autorisée par le fournisseur du composant
- Refroidissement forcé soigneusement maîtrisé
Enregistrez les positions des thermocouples, le chargement de la carte et le profil libéré ; les réglages du four seuls ne décrivent pas la température du joint.
Par exemple, le guide de manipulation Cree LED XLamp XH, révision 3B page 6, indique 235–245 °C sur le corps du boîtier et demande aux utilisateurs de déterminer les exigences de brasage applicables avec le fournisseur de pâte. Cet exemple propre au composant n'est pas un profil MCPCB ou SAC305 universel.
Brasage sélectif pour MCPCB
Le brasage sélectif peut assembler des composants traversants adaptés sur une construction à cœur métallique uniquement lorsque les trous, pastilles et broches finis sont isolés électriquement de la base comme requis. De nombreuses cartes IMS monocouche n'ont pas de trous métallisés conventionnels ; confirmez la construction réelle avant de spécifier ce procédé.
Avantages du procédé
Contrôle thermique : Le préchauffage et le contact local de brasure doivent fournir suffisamment de chaleur pour le mouillage sans dépasser les limites des pièces voisines ou du diélectrique. Le temps de maintien seul ne garantit pas le remplissage. Surveillez des joints et boîtiers représentatifs ; l'azote peut modifier l'oxydation et le mouillage, mais ne corrige pas un trou ou un profil inadapté.
Atouts de flexibilité : Des programmes propres à chaque joint peuvent absorber les différences de masse thermique. Réservez les dégagements pour buse, montage et broches ; les composants CMS voisins reçoivent toujours le préchauffage et la chaleur conduite. Des flux ou alliages différents exigent une voie délibérément qualifiée, et non l'hypothèse qu'ils peuvent être mélangés sur chaque carte.
Directives de mise en œuvre
Application du flux : Choisissez le dépôt par pulvérisation ou gouttelettes en fonction de l'accès au joint et de la chimie du flux. Maîtrisez la couverture, l'activation et les résidus. La classification sans nettoyage ne supprime pas toutes les exigences de nettoyage ou de compatibilité ; évaluez l'ensemble composant, revêtement et environnement de service.
Paramètres de brasure : Déterminez la température du bain, le temps de contact, la géométrie de vague/buse et tout débit d'azote pour la machine, l'alliage et l'assemblage réels. Vérifiez le remplissage, les ponts, les résidus et l'exposition des composants sur des cartes d'essai ; des recettes fixes de température/temps/débit ne peuvent pas être déduites du métal de base.
Contrôle qualité et inspection
L'inspection et les tests traitent des défauts et conditions de fonctionnement définis. Les tests de fiabilité MCPCB doivent distinguer l'acceptation de l'assemblage, la qualification environnementale et tout modèle de durée de vie justifié.
Surveillance en cours de procédé
Inspection de la pâte à braser (SPI) : Mesurez la hauteur, la surface et le volume du dépôt par rapport aux limites du procédé. L'analyse des tendances peut identifier une dérive ; examinez les alertes et vérifiez les corrections. L'ajustement en boucle fermée de l'imprimante est une option propre à l'équipement, et non la preuve que chaque défaut est évité.
Inspection optique automatisée (AOI) : L'inspection après placement vérifie la position et l'orientation des composants. L'inspection après refusion identifie les défauts de brasure et les problèmes de composants. L'AOI 3D offre une détection améliorée des défauts. La réduction des fausses alarmes repose sur une programmation et un éclairage optimisés. La collecte de données statistiques permet l'amélioration continue.
Tests fonctionnels
Test in-circuit (ICT) : Testez les réseaux accessibles et les valeurs de composants sélectionnés selon un plan de couverture des défauts. Le boundary scan exige des composants compatibles, un accès et des descriptions de test ; les sondes volantes offrent une autre méthode d'accès. Les tests fonctionnels exercent des états de fonctionnement spécifiés, tandis que les tests thermiques mesurent le chemin de chaleur assemblé sous des charges et conditions ambiantes définies.
Burn-in et fiabilité : Les tests de température, de cyclage en puissance et de vibration évaluent des spécimens et des expositions définis. Un criblage de vieillissement peut révéler certains défauts précoces, mais ne prouve pas la durée de vie de chaque unité. Toute prédiction de durée de vie accélérée exige un mécanisme de défaillance justifié, un modèle et un profil de fonctionnement.
Entrées et plan d'acceptation pour l'assemblage LED MCPCB
Exigences des composants LED
LED CMS : Spécifiez les références exactes ; les codes de taille comme 3528/5050 ne définissent pas les limites électriques ou de manipulation
Haute puissance : Limites de courant, de puissance et thermiques de la pièce choisie
COB : Dessin du réseau, connexion électrique et méthode de montage
UV/IR : Exigences définies d'ESD, d'optique, de chimie et de manipulation
Interface thermique
Types de TIM : Pâte, pad, adhésif
Conductivité : Données du TIM choisi dans les conditions d'essai pertinentes
Épaisseur : Ligne de colle requise et tolérance d'assemblage mesurée
Couverture : Limites de contact/vides spécifiées et méthode d'inspection
Normes de qualité
IPC-A-610 : Révision, classe et critères d'acceptation applicables convenus
J-STD-001 : Révision applicable et exigences d'assemblage
Inspection : Échantillonnage, limites et couverture des défauts convenus
Traçabilité : Enregistrements de lot/unité requis et conservation
Planification de production
Lignes CMS : Confirmer le site fournisseur et l'équipement adapté
Capacité : Devis de débit pour la nomenclature et la gamme réelles
Minimum : Confirmer la quantité prototype et les coûts de mise en route
Maximum : Confirmer la taille de lot, la planification et le plan d'acceptation
Technologies d'assemblage avancées
Les technologies émergentes et les procédés avancés renforcent les capacités d'assemblage MCPCB pour répondre à des exigences de plus en plus complexes.
Brasage en phase vapeur
Avantages du procédé : La condensation de vapeur peut chauffer un assemblage vers la température d'ébullition du fluide choisi. Les limites des composants, le chargement de la carte et le temps d'exposition restent importants. La phase vapeur n'élimine pas intrinsèquement les vides et ne permet pas un liquidus de brasure plus bas ; les variantes assistées par vide nécessitent leur propre qualification de procédé.
Applications MCPCB : La phase vapeur peut convenir aux cartes thermiquement exigeantes ou aux masses de composants mixtes lorsque les pièces et la construction le permettent. Comparez l'uniformité réelle de température, la formation de vides, le débit et la compatibilité des fluides avec les résultats de convection ; ce n'est pas un choix automatique pour chaque composant sensible.
Brasage laser
Traitement sélectif : Le brasage laser dirige l'énergie optique localement, mais l'absorption, la ligne de visée, les réflexions et la chaleur conduite déterminent le résultat. Qualifiez l'énergie, la focalisation, l'avance et la surveillance pour le joint, et protégez l'optique et les composants voisins ; un chauffage local ne garantit pas l'absence de dommage au substrat.
Applications de précision : Le brasage laser peut convenir aux joints fins accessibles, à la retouche localisée ou aux constructions sensibles à la chaleur. Établissez l'exposition thermique autorisée et les critères d'inspection ; un joint traité localement peut toujours conduire la chaleur vers les pièces voisines.
Directives de conception pour l'assemblage
L'optimisation des conceptions MCPCB pour l'assemblage améliore les rendements, réduit les coûts et garantit une production fiable. Le respect de règles de conception MCPCB appropriées assure la fabricabilité.
Optimisation de la conception des pastilles
Considérations thermiques : Suivez l'empreinte du composant et les recommandations de pastille thermique choisies, plutôt que d'agrandir chaque pastille pour compenser un écart de CTE. Tout allègement thermique doit être équilibré avec le courant et le flux de chaleur en fonctionnement. Lorsque des vias font partie de la construction, le remplissage/recouvrement peut maîtriser la capillarité de la brasure ; ne percez pas une base métallique isolée sans conception d'isolation appropriée. Choisissez des pastilles définies par masque de brasure ou par le cuivre selon les tolérances du boîtier et de fabrication.
Sélection des composants : Choisissez des boîtiers aux caractéristiques CTE compatibles. Tenez compte de la hauteur sous le composant pour le nettoyage et l'inspection. Évaluez les températures nominales pour la compatibilité avec le profil de refusion. Sélectionnez des niveaux de sensibilité à l'humidité adaptés au procédé. Vérifiez la disponibilité et le cycle de vie pour la planification de production.
Conception du panneau
Efficacité de fabrication : Optimisez la taille du panneau selon les capacités de l'équipement. Incluez des trous d'outillage pour un repérage précis. Ajoutez des repères pour l'alignement du système de vision. Mettez en place un marquage des cartes défectueuses pour le suivi en cours de procédé. Concevez des attaches sécables pour faciliter la séparation.
Accès aux tests : Prévoyez des points de test électriques accessibles et des dégagements pour le montage. Utilisez le boundary scan uniquement pour les composants/chaînes pris en charge, et définissez des points de mesure thermique qui ne court-circuitent pas les pastilles électriquement actives. Planifiez la manipulation et la séparation pour éviter de plier ou de solliciter les boîtiers LED.
Stratégies d'optimisation des coûts
L'équilibre entre qualité d'assemblage et efficacité des coûts garantit des solutions MCPCB compétitives répondant aux exigences du marché. Notre analyse des coûts MCPCB aide à optimiser votre budget.
Sélection du procédé
Considérations de volume : Assemblage manuel pour les prototypes et les très faibles volumes. Procédés semi-automatisés pour les petites et moyennes séries. Lignes entièrement automatisées pour la production de gros volumes. Cellules de fabrication flexibles pour les besoins à forte mixité. Lignes dédiées pour les produits stables à gros volume.
Arbitrages technologiques : Évaluez le pochoir par rapport à la distribution pour l'application de pâte. Comparez le brasage sélectif et le brasage à la vague pour les composants traversants. Évaluez les avantages de la phase vapeur par rapport à la refusion par convection. Envisagez le laser par rapport au brasage sélectif traditionnel. Équilibrez le niveau d'automatisation avec la complexité du produit et le volume.
Gestion de la chaîne d'approvisionnement
Achat de composants : Consolidation des fournisseurs pour réduire la charge de gestion. Mettez en place un stock géré par le fournisseur pour les produits stables. Utilisez des programmes de consignation pour les composants de grande valeur. Établissez des solutions alternatives pour les composants critiques. Surveillez le statut du cycle de vie pour prévenir les problèmes d'obsolescence.
Planification de production : Regroupez les technologies similaires pour maximiser l'efficacité. Planifiez la maintenance préventive pour minimiser les arrêts. Mettez en œuvre des procédures de changement rapide pour réduire les temps de réglage. Optimisez l'équilibrage des lignes pour améliorer le débit. Utilisez l'analyse prédictive pour la planification des capacités.
Partenaire complet de fabrication MCPCB
L'assemblage MCPCB exige un profilage thermique, des joints de brasure validés, l'intégrité du diélectrique et une inspection appropriée de l'empilement fini. Obtenez du fournisseur des preuves réelles de capacité, des données de rendement d'assemblage et des spécifications propres au projet avant de revendiquer une qualification en gros volume.
Pour les modules LED, l'électronique automobile ou les cartes de puissance industrielles, définissez la construction applicable, l'approvisionnement des matériaux, la manipulation des composants, les contrôles de procédé et les preuves de libération. Un devis fournisseur doit identifier le site réel, les procédés et les livrables d'inspection ; les étiquettes d'application seules n'établissent pas la qualification.
Envoyez à HilPCB les fichiers de carte, la nomenclature, les instructions de manipulation des composants et les exigences thermiques/mécaniques pour une revue d'assemblage et un devis. Indiquez la couverture de test requise, les enregistrements et toute qualification de procédé spéciale.