
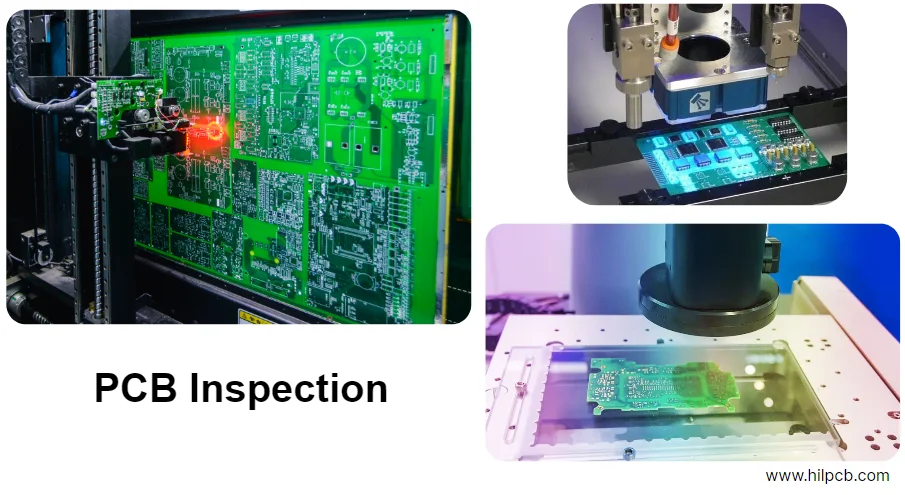
Dans la fabrication contemporaine de cartes électroniques et l'assemblage CMS (composants montés en surface), l'AOI (Automated Optical Inspection, ou Inspection optique automatisée) constitue le filtre de contrôle automatisé par vision industrielle indispensable pour traquer les défauts physiques et visuels. Maîtriser le fonctionnement de l'AOI et son positionnement dans la chaîne de valeur est essentiel pour les concepteurs de matériel, les ingénieurs de fabrication et les responsables d'assurance qualité.
Face à la miniaturisation extrême des composants (boîtiers passifs 01005 et circuits BGA au pas fin de 0,35 mm), le contrôle visuel manuel sous binoculaire n'est plus ni statistiquement répétable ni économiquement viable. Une machine AOI en ligne inspecte des dizaines de milliers de joints de brasure par minute avec une résolution micrométrique, interceptant les défauts de brasage, les décalages de composants et les inversions de polarité avant les tests fonctionnels finaux.
Que signifie le sigle « AOI » ? (Définition technique)
AOI est l'acronyme d'Automated Optical Inspection (ou Automatic Optical Inspection), désignant en français l'inspection optique automatisée.
Une machine d'inspection AOI est une plateforme robotisée dotée de caméras haute résolution et d'un éclairage multi-angle calibré. Des algorithmes sophistiqués de vision par ordinateur ou des réseaux de neurones d'intelligence artificielle comparent chaque carte produite à une référence parfaite (« Golden Board ») ou directement aux données sources de CAO.
Le triptyque du contrôle qualité CMS : SPI vs. AOI vs. AXI
Sur une ligne d'assemblage CMS moderne, les systèmes de vision industrielle sont positionnés à des étapes clés :
| Poste sur ligne CMS | Système d'inspection | Principaux défauts interceptés |
|---|---|---|
| 1. Sortie sérigraphie | 3D SPI (Inspection pâte à braser) | Volume déposé, hauteur, surface, ponts de pâte, décalage du pochoir |
| 2. Après placement (pré-refusion) | AOI 2D/3D pré-refusion | Composants manquants, décalés, inversés ou dressés sur la tranche avant fusion |
| 3. Sortie du four (post-refusion) | AOI 3D post-refusion | Hauteur du ménisque, redressement (tombstoning), pattes soulevées, ponts d'étain |
| 4. Composants à brasures cachées | 3D AXI (Inspection par rayons X) | Courts-circuits sous BGA/LGA/QFN, effet tête sur oreiller, taux de vides sous pads thermiques |
- SPI (Solder Paste Inspection) : Placée juste après la machine de sérigraphie de pâte à braser. Elle mesure le volume, la hauteur et la surface de chaque dépôt de pâte avant la pose des composants. Plus de 65 % des défauts de brasage prennent naissance lors de la sérigraphie.
- AOI pré-refusion : Installée entre les machines de pose CMS et le four à refusion. Elle détecte les manques, erreurs de polarité et décalages avant que la brasure ne fonde, autorisant une reprise manuelle immédiate sans contrainte thermique.
- AOI post-refusion : Située immédiatement en sortie du four à refusion. Elle inspecte les joints de brasure finalisés : mouillage, ponts, pattes soulevées et volume d'alliage.
- AXI (Automated X-Ray Inspection) : Complète la vision optique par des rayons X traversants afin d'inspecter les billes sous les BGA et les pastilles de masse des QFN où la lumière visible ne peut pénétrer.
Principes de fonctionnement de l'AOI : optique, éclairage et algorithmes
Une machine AOI industrielle regroupe un bâti à moteurs linéaires de haute précision, des optiques télécentriques, des couronnes de LED multicolores et une station de traitement d'images haute performance.
1. Système d'imagerie optique
Des capteurs CMOS industriels (de 5 à 25 mégapixels) photographient la surface du circuit. L'utilisation d'objectifs télécentriques annule les déformations de perspective, assurant une précision géométrique identique au centre et aux extrémités du champ de vision.
2. Éclairage annulaire étagé RGB
Un joint de brasure solidifié agit comme un miroir concave miniature. Lors du mouillage de la pastille et de la broche du composant, il se forme un ménisque incurvé. L'AOI tire parti de cette propriété grâce à des couronnes de LED rouge, verte et bleue positionnées sous différents angles :
- Lumière zénithale (rouge) : Réfléchie par les surfaces planes horizontales (dessus des composants, plages nues).
- Lumière oblique intermédiaire (verte) : Révèle la pente standard du ménisque de soudure.
- Lumière rasante (bleue) : Se reflète sur les bords abrupts du ménisque et les ponts d'étain entre broches.
En analysant la composition chromatique de l'image, le logiciel reconstitue la pente et le volume de chaque congé de soudure.
3. Algorithmes d'analyse
- Contrôle dimensionnel (DRC) : Vérification des distances d'isolement et des tolérances de placement.
- Comparaison vectorielle : Mesure des écarts par rapport aux gabarits CAO.
- Classification par intelligence artificielle : Réseaux neuronaux entraînés sur des millions d'images pour éliminer les fausses alertes dues à des reflets ou à des variations de texture du vernis.
Limites de l'AOI 2D conventionnelle
L'AOI 2D analyse des images planes (X et Y). Si elle détecte parfaitement l'absence d'un composant, elle est limitée pour :
- Les broches décollées (pattes soulevées) : Une broche surélevée de 50 µm présente un aspect identique à une broche brasée vue du dessus.
- Le taux élevé de fausses alertes (FCR) : Les légers gauchissements de la carte ou variations de brillance déclenchent des alertes intempestives.
Avantages de l'AOI 3D (Profilométrie à décalage de phase)
L'AOI 3D projette des franges de Moiré sinusoïdales à l'aide de projecteurs numériques. Plusieurs caméras latérales analysent la déformation des franges et calculent la hauteur physique absolue (Z) de chaque point avec une résolution de 1 µm.
L'AOI 3D permet une mesure volumétrique quantitative, le contrôle précis des angles d'inclinaison et la vérification absolue de coplanarité.
| Critère d'évaluation | AOI 2D conventionnelle | Systèmes AOI 3D modernes |
|---|---|---|
| Coordonnées de mesure | X, Y uniquement (plan) | Profil volumétrique X, Y, Z réel |
| Mesure de hauteur | Aucune (estimation par couleur) | Mesure physique directe (résolution ± 1 μm) |
| Détection pattes soulevées | Faible fiabilité | Vérification de coplanarité fiable à 100 % |
| Mesure du volume de soudure | Estimation superficielle 2D | Mesure quantitative exacte en µm3 |
| Composant dressé / tombstoning | Difficile sur 0201/01005 | Mesure angulaire précise (θ) |
| Compensation du gauchissement | Crée flou et erreurs de mesure | Cartographie et compensation dynamique de l'axe Z |
| Taux de fausses alertes (FCR) | 1 000 à 3 000 ppm en moyenne | Réduit drastiquement (< 200 à 400 ppm) |
| Cadence de contrôle | Très rapide (une prise de vue) | Rapide (projection structurée multifréquence) |
Capacités de détection des défauts : ce que l'AOI détecte et ses limites
Défauts interceptés avec certitude par l'AOI
- Composants manquants : Absence de puces CMS, condensateurs ou circuits intégrés.
- Décalage et rotation : Écart angulaire ou dérive X/Y dépassant les critères IPC-A-610.
- Redressement en billetterie (Tombstoning) : Composant dressé à la verticale sur une seule pastille.
- Inversion de polarité : Repérage de l'orientation incorrecte des diodes, condensateurs tantale et repères pin 1.
- Erreur de référence composant : La reconnaissance optique de caractères (OCR) lit les marquages sur le boîtier.
- Ponts de soudure (courts-circuits) : Liaisons involontaires entre broches voisines à pas fin.
- Défaut de mouillage / brasure sèche : Volume de soudure insuffisant ou pastille non mouillée.
- Billes de soudure : Éclaboussures de soudure violant les espacements électriques.
Limites physiques incontournables
- Brasures dissimulées sous le boîtier (BGA, QFN, LGA) : L'AOI dépend d'une ligne de visée directe. Les billes sous un BGA sont invisibles. Solution : Inspection automatisée par rayons X (AXI).
- Vides internes dans les joints de brasure : L'optique ne peut sonder la porosité interne des billes BGA (norme IPC-A-610 Classe 3). Solution : Tomographie 3D par rayons X.
- Défauts internes au laminé PCB : Coupures de pistes en couches internes ou microfissures dans les vias. Solution : Test in situ (ICT), sondes mobiles et coupes micrographiques.
Foire aux questions (FAQ)
Que signifie AOI en fabrication électronique ?
Dans la fabrication de cartes électroniques, l'AOI (Automated Optical Inspection) désigne une méthode de contrôle automatique par vision industrielle déployée sur les lignes de montage CMS pour inspecter les brasures et le positionnement des composants.
Que signifie le sigle AOI ?
AOI signifie Automated Optical Inspection (Inspection optique automatisée).
L'AOI peut-elle contrôler les composants BGA et QFN ?
L'AOI peut contrôler les congés latéraux visibles des boîtiers QFN et vérifier la présence et la planéité générale d'un BGA. En revanche, les billes de soudure situées sous le composant ne peuvent être contrôlées que par rayons X (AXI).
Quelle est la différence fondamentale entre AOI 2D et 3D ?
L'AOI 2D prend des photographies planes (X, Y) et détecte les anomalies par contraste lumineux, ce qui génère des fausses alertes. L'AOI 3D mesure la hauteur physique (Z) et le volume réel de la brasure avec une précision micrométrique.
Quels termes désignent les machines AOI dans l'industrie ?
Les fiches techniques et appels d'offres utilisent des expressions telles que aoi optical inspection, smt aoi machine, inline aoi ou 3d aoi inspection. Les paramètres déterminants sont la couverture des défauts, la résolution optique et les taux de fausses alertes.
Les services d'inspection optique 3D avancés de HilPCB
Chez HilPCB, chaque carte assemblée au sein de notre offre d'assemblage électronique clé en main franchit un dispositif rigoureux de contrôles :
- 100 % 3D SPI et 3D AOI en ligne : Plateformes de mesure optique 3D haute résolution mesurant les volumes d'étain et les alignements au micromètre près.
- Contrôle radiographique 3D par rayons X (AXI) : Analyse non destructive de l'ensemble des brasures sous boîtiers BGA, LGA et QFN.
- Conformité aux classes IPC-A-610 Classe 2 et 3 : Programmes d'inspection étalonnés et inspecteurs certifiés.
- Vérification électrique complète : Tests in situ (ICT), sondes mobiles et tests fonctionnels dédiés (FCT).
Transmettez vos fichiers Gerber et BOM dès aujourd'hui à HilPCB pour bénéficier d'une revue DFM/DFA experte et d'un chiffrage instantané.