
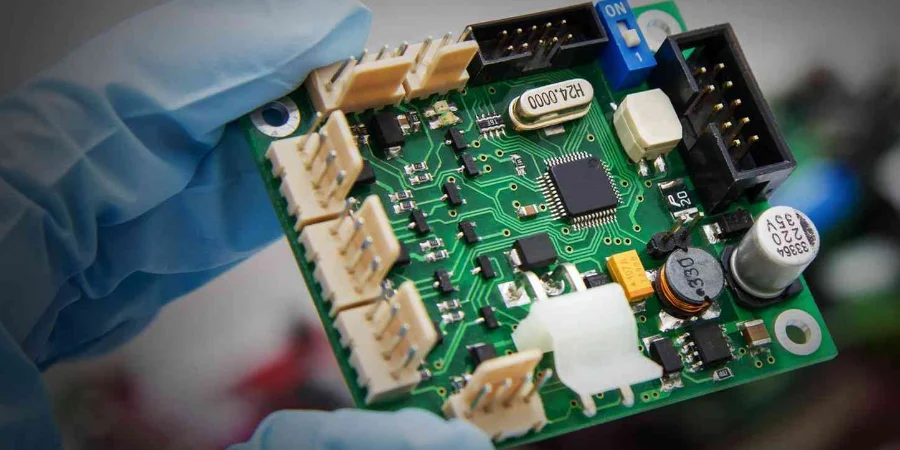
Le contrôle du premier article, ou FAI, compare de manière documentée une première fabrication représentative à la définition produit libérée et aux critères d’acceptation applicables. Pour un PCB de puissance ou de refroidissement, un dossier FAI utile relie la configuration exacte de la carte à la qualité d’assemblage, au comportement électrique dynamique, aux résultats thermiques et à chaque dérogation enregistrée. Un simple démarrage sous tension ne suffit pas.
Points essentiels pour préparer un FAI de PCB
- Distinguez le FAI de la qualification de conception, de la validation du processus pilote et du contrôle de production : chaque activité répond à une décision de libération différente.
- Appliquez SAE AS9102C uniquement lorsque cette norme est imposée par le client, le contrat ou le système qualité aéronautique concerné.
- Reliez à l’article contrôlé la nomenclature, les plans, l’empilage, les données d’assemblage, le firmware, les substitutions approuvées, les retouches et la procédure d’essai.
- Associez chaque caractéristique à une méthode, un équipement, un résultat et un responsable de traitement.
- Testez l’insertion à chaud, le courant d’appel, la commutation des sources, les protections et la télémétrie dans des conditions déclarées de tension, charge, température, firmware et montage d’essai.
- Utilisez la thermographie comme outil de diagnostic, pas comme preuve unique de conformité.
- Réévaluez les caractéristiques concernées après toute modification de conception, d’approvisionnement, de processus, d’outillage, de site ou après une longue interruption de production. Justifiez tout FAI partiel.
Sommaire
- Que démontre un FAI et que ne démontre-t-il pas ?
- FAI, qualification, validation pilote et contrôle de production
- Définir la configuration avant de contrôler la carte
- Construire une matrice de traçabilité des caractéristiques
- Contrôler les risques d’assemblage des cartes de puissance et de refroidissement
- Tester le comportement dynamique de l’alimentation
- Produire des preuves thermiques exploitables
- Vérifier le firmware, la télémétrie et la commande du refroidissement
- Maîtriser les mesures et les preuves d’essai
- Traiter les non-conformités, retouches et dérogations
- Quand faut-il réaliser un FAI complet ou partiel ?
- Utiliser une revue de libération dédiée
- Éviter les erreurs fréquentes dans un dossier FAI
- Liste des données à fournir pour chiffrer un FAI
- Normes de référence et limites de responsabilité
- Accompagnement HILPCB pour les premiers articles
- Questions fréquentes
- Conclusion
Que démontre un FAI de PCB et que ne démontre-t-il pas ?
Le FAI fournit des preuves maîtrisées en configuration qu’une fabrication représentative respecte les caractéristiques et critères d’acceptation sélectionnés. SAE AS9102C définit un cadre structuré pour l’aéronautique lorsqu’il est contractuellement applicable. Dans les autres secteurs, le donneur d’ordre peut imposer son propre dossier de premier article.
Le périmètre doit être explicite, car le terme « FAI » est souvent utilisé pour regrouper des activités différentes. Un dossier complet peut confirmer que l’unité contrôlée correspond à sa définition libérée et que les essais prescrits ont réussi. En revanche, il ne prouve pas automatiquement que :
- la conception convient à toutes les conditions d’utilisation ;
- le processus est statistiquement capable ou stable ;
- les exigences environnementales, CEM, de fiabilité ou de durée de vie sont qualifiées ;
- le produit satisfait à toutes ses obligations de certification ;
- les unités suivantes seront conformes sans contrôles de production.
Les résultats fonctionnels n’entrent dans le FAI que si les exigences libérées les demandent. Ce sont ces exigences, et non une liste de contrôle générique, qui définissent les limites électriques, thermiques, de communication et de comportement en défaut.
FAI, qualification de conception, validation pilote et contrôle de production
Ces activités peuvent partager certaines données, mais elles ne se remplacent pas.
| Activité | Question principale | Preuves habituelles | Ce qu’elle ne démontre pas seule |
|---|---|---|---|
| Contrôle du premier article | Cette fabrication respecte-t-elle les caractéristiques libérées ? | Configuration, contrôles, résultats fonctionnels et décisions de traitement | Adéquation globale de la conception, capabilité ou conformité des futurs lots |
| Qualification d’ingénierie | La conception satisfait-elle aux exigences de performance et d’environnement ? | Essais aux limites, sous contrainte, environnementaux et rapports de qualification | Répétabilité de l’exécution en production |
| Validation pilote ou processus | La ligne prévue peut-elle fabriquer de façon répétée des unités acceptables ? | Rendement, défauts, capabilité, montages d’essai et gamme de fabrication | Performances au-delà du périmètre validé |
| Contrôle de production | Chaque lot reste-t-il dans les limites de maîtrise ? | Contrôle entrant, inspection, essais, échantillonnage et traçabilité | Qualification ou traçabilité complète du premier article |
La décision de libération comporte donc plusieurs niveaux. Un FAI peut être accepté alors que la qualification reste ouverte ; inversement, une conception qualifiée peut présenter des écarts de configuration sur la première fabrication représentative.
Définir la configuration du PCB avant de contrôler le premier article
Le contrôle commence par l’identité du produit. Si l’équipe ne peut pas reconstruire précisément ce qui a été fabriqué, les captures d’écran d’essai constituent du matériel de diagnostic, pas un dossier FAI auditable.
Rattachez au premier article les éléments suivants :
- références et révisions du PCB et de l’assemblage, plans, empilage, nomenclature et composants approuvés ;
- fichier de placement, pochoir, exigences de réalisation et couples de serrage ;
- image du firmware ou de la logique programmable, configuration, étalonnage et somme de contrôle ;
- substitutions, dérogations, concessions et écarts temporaires ;
- numéros de série ou de lot de l’unité, du PCB et des composants critiques ;
- ordre de fabrication, ligne, date, gamme, retouches et révisions des procédures de contrôle et d’essai.
Un composant alternatif n’est pas équivalent uniquement parce que sa valeur nominale principale est identique. Le remplacement d’un contrôleur, MOSFET, shunt, connecteur, pilote de ventilateur ou capteur peut modifier les temporisations, l’aire de fonctionnement sûr, les pertes, la précision, la réponse thermique ou le comportement du firmware. Documentez l’autorisation et rouvrez les caractéristiques affectées.
Construire une matrice de traçabilité des caractéristiques FAI
Une chaîne fermée entre exigence et traitement évite de valider les dimensions mécaniques alors que les preuves électriques et thermiques restent dispersées dans des notes de laboratoire.
| Caractéristique de conception | Source d’acceptation | Méthode et conditions | Équipement ou capacité | Résultat et enregistrement source | Responsable du traitement |
|---|---|---|---|---|---|
| Construction et cuivre du PCB | Plan et empilage | Revue documentaire, coupon ou microsection selon l’exigence | Méthode approuvée | Rapport rattaché à l’unité | Qualité fournisseur |
| Résistance de connexion | Spécification électrique | Mesure quatre fils avec montage, température et courant définis | Source et appareil de mesure étalonné adaptés | Résultat brut et limite | Ingénieur puissance |
| Courant d’appel à l’insertion | Exigence carte ou système | Source, impédance, capacité, charge et firmware définis | Sonde de courant ou shunt et oscilloscope | Forme d’onde et limite | Ingénieur puissance |
| Comportement thermique et refroidissement | Exigences d’assemblage et thermiques | Contrôle et charge prescrite avec état de refroidissement défini | Système d’inspection et capteurs | Résultat rattaché à l’unité | Ingénieur fabrication ou thermique |
| Télémétrie et firmware | Spécification d’interface et dossier de libération | Points de fonctionnement, somme de contrôle, alarmes et récupération | Programmateur maîtrisé et références traçables | Journal avec calcul d’erreur | Ingénieur firmware ou test |
Lorsqu’une exigence ne possède ni source, ni limite, ni responsable, résolvez le point avant la fabrication. Ne créez pas un critère après avoir observé les résultats.
Contrôler les risques d’assemblage des PCB de puissance et de refroidissement
Les cartes de puissance et de commande du refroidissement concentrent les risques sur les connexions à fort courant et les interfaces de transfert thermique. Le plan d’inspection doit tenir compte de la visibilité des joints et des conséquences d’une défaillance.
- Utilisez le contrôle SPI et l’AOI pour les dépôts de pâte pertinents et les joints visibles.
- Utilisez la radiographie pour les semelles thermiques, boîtiers à terminaisons inférieures, BGA et autres joints cachés lorsque cela est requis. Définissez les critères avant d’examiner les images.
- Contrôlez les cosses, jeux de barres, shunts, fusibles, connecteurs de puissance, isolants, entretoises, fixations de dissipateur et couples de serrage prescrits.
- Vérifiez la polarité, les options montées, les distances d’isolement, ainsi que les zones d’exclusion du vernis de tropicalisation et des matériaux thermiques.
- Enregistrez les soudures manuelles, fils de reprise, remplacements de composants, réparations de pastilles et opérations de nettoyage.
L’AOI et la radiographie sont complémentaires. Sans méthode libérée, aucune des deux ne démontre la résistance électrique, l’isolement ou les performances thermiques.
Pour une construction à fort courant, faites examiner les contraintes de PCB à cuivre épais avant la libération. Lorsque l’évacuation thermique est critique, alignez l’empilage et le plan d’assemblage sur les exigences d’un PCB à haute conductivité thermique au lieu d’essayer de compenser les limites pendant le contrôle final.
Tester le comportement dynamique d’un PCB de puissance dans des conditions déclarées
Un contrôle de continuité et un démarrage à charge nominale ne révèlent pas les risques liés à l’insertion, au démarrage, à la commutation des sources ou aux défauts. Le FAI doit exercer les fonctions réellement imposées par la conception.
Pour chaque forme d’onde, précisez l’enveloppe d’essai : tension d’entrée et limitation de la source, impédance de la source et du faisceau, capacités d’entrée et de charge, profil de charge, température ambiante et initiale, état du refroidissement et du boîtier, firmware et configuration, position de la sonde, bande passante, fréquence d’échantillonnage et déclenchement.
Vérifiez, selon les exigences applicables, le courant d’appel, la rampe de sortie, la réponse de tension, la limitation de courant, la surcharge, les modes de nouvelle tentative ou de verrouillage, la décharge et le redémarrage. Pour les chemins redondants ou à diode idéale, testez la priorité, le blocage du courant inverse, la commutation et l’isolation des défauts avec des écarts de tension et des temporisations définis.
N’utilisez pas de plages génériques inventées. Les limites proviennent du circuit, de l’aire de fonctionnement des composants, des interconnexions, de la source, de la charge et des exigences du produit.
Produire des preuves thermiques exploitables pour la décision de libération
Une image thermique représente une température de surface apparente dans une condition donnée. L’émissivité, les réflexions, le flux d’air, le revêtement et les réglages influencent la mesure. Le cuivre interne et la température de jonction peuvent rester invisibles.
Un relevé thermique exploitable indique l’identité et la révision de l’unité, les entrées, sorties, charges et temps de stabilisation, la température ambiante, le flux d’air, le boîtier, le dissipateur et l’état du refroidissement, l’emplacement et l’étalonnage des capteurs, les réglages de la caméra et le traitement de l’émissivité, les limites applicables, les résultats mesurés, ainsi que les comportements de coupure, déclassement et récupération.
Utilisez la thermographie pour localiser les points chauds et choisir les mesures de contact. Pour une exigence portant sur la température interne, utilisez des capteurs intégrés, une estimation de température de jonction ou des mesures corrélées. Une image apparemment froide peut masquer un défaut de partage de courant, un transitoire ou une mauvaise interface si la charge d’essai est incomplète.
Vérifier le firmware, la télémétrie et la commande du refroidissement
La révision 1.5 est présentée par PMBus comme sa spécification complète publiée actuelle, mais les composants peuvent n’implémenter qu’un sous-ensemble documenté avec des comportements propres au fabricant. Vérifiez le composant, le firmware et la table de commandes réellement utilisés.
Selon l’application, contrôlez l’adressage et la configuration, les mesures de tension, courant, puissance et température, les unités, l’échelle et la fréquence de mise à jour, les avertissements et bits d’état, les temporisations, les données périmées, la réinitialisation et le cycle d’alimentation, les commandes et retours des ventilateurs ou pompes, l’état de sécurité et la traçabilité du firmware et de l’étalonnage.
Une télémétrie correcte au repos ne prouve pas sa précision en charge. Comparez-la à une référence traçable sur la plage de fonctionnement requise et distinguez une valeur ancienne mais plausible d’une donnée réellement actualisée.
Maîtriser les mesures et les preuves d’essai du premier article
Une étiquette d’étalonnage ne suffit pas à démontrer l’aptitude d’une méthode. La résistance des cordons, la répétabilité du montage, la bande passante, la résolution ou le positionnement d’une sonde peuvent invalider le résultat d’un appareil pourtant étalonné.
Pour chaque résultat critique, conservez l’identifiant de l’équipement, son étalonnage, les révisions du logiciel et du montage, les connexions, les conditions, les données brutes et le calcul d’acceptation. Si la tolérance est proche de l’incertitude ou de la variation de la méthode, demandez une revue métrologique au lieu d’arrondir un résultat marginal en conformité.
Une unité de référence peut détecter une dérive du montage, mais elle ne crée pas de limite absolue. Maîtrisez l’autotest, la maintenance et la révision des montages d’essai. Reliez chaque calcul manuel au numéro de série contrôlé.
Traiter les non-conformités, retouches et dérogations sans perdre la traçabilité
Ne faites pas disparaître un échec en enregistrant uniquement le résultat après réparation. Conservez l’état initial, la non-conformité, les mesures de confinement, la décision, la retouche, le nouveau contrôle et le nouvel essai.
Décidez séparément si l’article réparé est conforme, si d’autres produits doivent être isolés, si une action corrective est requise et si la modification déclenche un FAI complet ou partiel.
L’acceptation en l’état, la réparation, la substitution et la dérogation doivent suivre le circuit d’autorisation prévu. Ne redéfinissez jamais un critère pour l’adapter à la donnée mesurée.
Quand faut-il réaliser un FAI complet ou partiel après une modification ?
Lorsque la norme AS9102C est imposée, ses règles prévalent. Dans les autres cas, appliquez les règles de modification du client. Répétez les contrôles nécessaires pour couvrir toutes les caractéristiques potentiellement affectées et documentez la justification du périmètre.
| Modification ou événement | Preuves potentiellement affectées | Réponse à prévoir dans le plan FAI |
|---|---|---|
| Nouvelle référence ou nouvelle révision de conception | Toutes les caractéristiques produit et processus | Prévoir un FAI complet, sauf si l’exigence applicable autorise un autre périmètre |
| Modification d’empilage, cuivre, matériau ou fabricant du PCB | Impédance, isolement, résistance, chemin thermique, brasage et ajustement mécanique | Rouvrir les caractéristiques concernées de fabrication, assemblage, électricité et thermique |
| Substitution de MOSFET, contrôleur, shunt, connecteur, ventilateur ou capteur | Valeurs nominales, démarrage, pertes, précision, firmware, thermique et approvisionnement | Revue d’ingénierie, FAI partiel et essais de qualification selon l’impact |
| Modification du pochoir, de la pâte, du profil de refusion, du brasage sélectif ou de l’outillage | Formation des joints, vides, alignement et qualité d’exécution | Rouvrir les caractéristiques liées au processus et les preuves d’inspection correspondantes |
| Transfert du site de fabrication ou d’une ligne importante | Équipements, outillages, programmation, opérateurs et gamme | Rétablir les preuves de premier article et de validation processus affectées |
| Modification du firmware ou de l’étalonnage | Configuration, temporisations, télémétrie, protections et réponse du refroidissement | Rouvrir la programmation et les caractéristiques fonctionnelles concernées |
| Longue interruption de production ou perte de continuité du processus | Outillage, matière, personnel, équipements et état du processus | Appliquer le déclencheur du client ou du système qualité et documenter le rétablissement des preuves |
Un FAI partiel est une décision d’ingénierie et de qualité liée à l’impact de la modification, pas une réduction des contrôles par commodité.
Utiliser une revue de libération pour les PCB de puissance et de refroidissement
Avant de libérer le lot pilote, examinez un tableau de décision unique plutôt que des dossiers séparés pour l’inspection, les essais électriques et la thermique.
| Point de passage | Preuves minimales pour la libération | Condition d’arrêt |
|---|---|---|
| Configuration | Révisions, firmware, substitutions et dérogations rattachés à l’unité | Identité ou chaîne d’autorisation incomplète |
| Qualité d’assemblage | Inspections requises et clôture des retouches | Absence de preuve définie pour un joint à haut risque |
| Électricité | Résultats prescrits de démarrage, charge, protection et commutation | Conditions, limites ou traitement manquants |
| Thermique et commande | Charge et environnement déclarés, état du refroidissement, firmware et télémétrie | Point chaud, erreur d’échelle ou récupération non expliqués |
| Mesure et qualité | Équipements, lien vers les données brutes et non-conformités clôturées | Méthode ou décision insuffisante pour autoriser la libération |
La réussite de cette revue soutient une libération maîtrisée, mais ne remplace pas la qualification ni l’étude de capabilité. Les actions ouvertes doivent rester visibles avec leur responsable et leur condition de clôture.
Éviter les erreurs fréquentes dans un dossier FAI de PCB
| Erreur | Pourquoi elle passe inaperçue | Meilleure maîtrise |
|---|---|---|
| Le démarrage nominal est considéré comme un FAI complet | Les transitoires, la charge et les défauts ne sont pas testés | Utiliser des essais dynamiques reliés aux exigences |
| Les captures d’écran ne précisent pas la configuration | Les preuves sont dissociées de l’identité de fabrication | Enregistrer le numéro de série, la révision et les conditions |
| L’image thermique est utilisée comme critère unique | Les limites de mesure et de charge sont ignorées | Corréler l’image aux méthodes et limites prescrites |
| Un composant alternatif est accepté sur sa seule description | Les temporisations, pertes, précisions ou comportements firmware diffèrent | Analyser l’impact et rouvrir les caractéristiques concernées |
| L’historique des retouches disparaît | L’unité réparée devient une référence non documentée | Conserver la défaillance, la réparation et le nouvel essai |
Liste des données à fournir pour chiffrer un FAI de PCB de puissance
Définition libérée : plans, Gerber ou ODB++, netlist, empilage, tableau d’impédance, nomenclature et composants approuvés, fichier de placement, pochoir, schémas et modèle mécanique.
Configuration : règles de référence, révision et numérotation, firmware et sommes de contrôle, programmation, substitutions, dérogations et niveau de traçabilité.
Puissance et thermique : plages de fonctionnement, profils transitoires, courant d’appel, commutation des sources, protections, contraintes sur le cuivre et les connecteurs, température ambiante, flux d’air, boîtier, dissipateurs, interfaces et limites de température.
Refroidissement et télémétrie : charges des ventilateurs ou pompes, commandes et retours, comportement en blocage, table de protocole, échelle, alertes, fréquence de mise à jour et récupération.
Inspections et essais : classe de réalisation, caractéristiques critiques, périmètre SPI, AOI et radiographie, limites, montages, révisions des procédures et logiciels, équipements, étalonnages et format des données brutes.
Libération qualité : modèle FAI, applicabilité d’AS9102C, autorités d’approbation, traitement des non-conformités, événements déclencheurs, durée de conservation et revue de libération.
Pour une première fabrication intégrée, joignez ce dossier à une demande d’assemblage PCB clé en main. Si le programme nécessite plusieurs itérations avant la libération, précisez quelles preuves doivent être répétées entre les fabrications en petite série.
Normes de référence et limites de responsabilité pour le FAI
- SAE AS9102C — SAE International
- IAQG 9102 — International Aerospace Quality Group
- IPC-A-610 — IPC
- J-STD-001 — IPC
- IPC-2221 — IPC
- IPC-6012 — IPC
- ISO 9001 — Organisation internationale de normalisation
- AS9100 — SAE International et International Aerospace Quality Group
Le contrat, les plans du client, les exigences produit et le plan qualité déterminent les éditions, classes, formulaires et critères d’acceptation applicables. HILPCB peut fabriquer et assembler un PCB conformément à une définition libérée et fournir les enregistrements de configuration, de réalisation et d’essai convenus. Le propriétaire du produit reste responsable de l’adéquation de la conception, de la sécurité du système, de la qualification, de la conformité réglementaire ou de certification, de la fiabilité, des décisions de capabilité et de la libération finale.
Comment HILPCB accompagne la fabrication et le contrôle du premier article
HILPCB peut aligner la fabrication du circuit, l’approvisionnement des composants, l’assemblage, l’inspection et les essais électriques spécifiés autour d’un dossier de fabrication maîtrisé. Le meilleur point de départ est une liste de caractéristiques et un plan de preuves, pas une demande générique de « faire un FAI ».
Transmettez la révision libérée, les caractéristiques critiques, les risques liés aux joints cachés, les conditions de puissance et de température, le firmware, les montages d’essai, les limites d’acceptation, les besoins de traçabilité et les événements déclencheurs. HILPCB pourra alors examiner la fabricabilité, l’accessibilité pour l’inspection, la couverture de test et la structure des enregistrements avant la fabrication, tout en laissant clairement identifiées les qualifications produit qui relèvent de l’autorité de conception.
Questions fréquentes sur le FAI des PCB de puissance
Le contrôle du premier article remplace-t-il la validation de conception ?
Non. Le FAI vérifie une fabrication par rapport aux caractéristiques libérées. La qualification détermine si le produit satisfait aux exigences de performance, d’environnement, de sécurité et de fiabilité. Certaines données peuvent être communes, mais aucune de ces activités ne remplace l’autre.
Tous les PCB de puissance nécessitent-ils un FAI selon AS9102C ?
Non. AS9102C s’applique lorsqu’elle est imposée par un contrat, un client ou un système qualité aéronautique. Pour les autres produits, un dossier défini par le client peut être utilisé sans revendiquer la conformité à AS9102C.
La thermographie doit-elle faire partie du FAI d’un PCB de puissance ?
Oui, lorsqu’elle sert à détecter les points chauds avec une charge, une température ambiante, un flux d’air, une émissivité et une configuration maîtrisés. Seule, elle ne démontre ni la température de jonction ni la conformité. Elle doit être corrélée à la méthode prescrite.
Quand peut-on utiliser un FAI partiel après une modification ?
Un FAI partiel peut être utilisé lorsqu’il est autorisé et qu’une analyse d’impact documentée identifie toutes les caractéristiques affectées. Répétez ces contrôles, conservez la justification et ajoutez les essais de qualification ou de validation processus nécessaires.
Conclusion : transformer le FAI en décision de libération traçable
Un FAI crédible pour un PCB de puissance ou de refroidissement constitue un argument de libération traçable : la bonne configuration a été fabriquée, chaque caractéristique critique disposait d’une méthode et d’une limite, les résultats dynamiques et thermiques ont été enregistrés dans des conditions déclarées et chaque écart a reçu une décision autorisée.
Envoyez à HILPCB la définition libérée, la matrice des caractéristiques, les conditions d’essai et les exigences de gestion des modifications avant la première fabrication. Cette préparation transforme le FAI, souvent réduit à un dossier d’images de contrôle, en preuves que les équipes qualité, conception et achats peuvent réellement utiliser.