
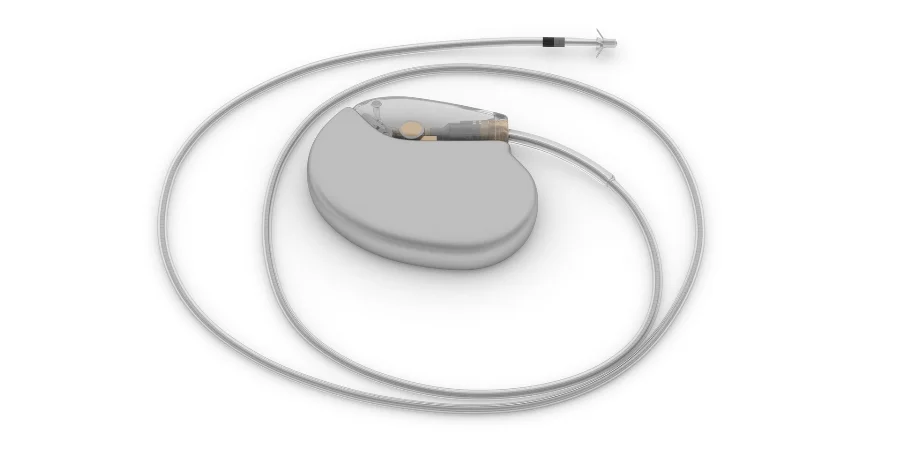
L’assemblage électronique d’un stimulateur cardiaque doit respecter le budget énergétique du dispositif, les exigences de détection et de temporisation, les interfaces du boîtier et le plan de fiabilité. Ces exigences deviennent des données de fabrication concrètes : matériaux approuvés, géométrie contrôlée, procédés d’assemblage et de nettoyage, et dossiers d’acceptation rattachés à la configuration libérée.
Les services publiés de HILPCB comprennent la fabrication de circuits flexibles et céramiques, l’assemblage SMT, l’approvisionnement et des dossiers d’inspection/essais définis. Ces filières constituent un point de départ pour une étude de faisabilité. L’admissibilité d’un dispositif implantable, tout périmètre ISO 13485 exigé pour le site, les opérations spécialisées de fixation de puce/fil ou d’herméticité et la qualification du dispositif fini doivent être établis pour le programme concerné ; une capacité générale de fabrication de PCB ne vaut pas qualification.
Exigences et spécifications de conception des PCB de stimulateurs
Les générateurs d’impulsions implantables imposent des contraintes particulièrement strictes d’énergie, d’encombrement, de matériaux et de tolérance aux défauts. Déduire ces exigences de la conception du dispositif et de ses contrôles de risque avant de choisir la technologie de carte ou de figer le processus de fabrication.
Paramètres de conception critiques :
- Budget énergétique : distinguer détection, temporisation, sortie, télémétrie et veille. Inclure courant de régulation/de repos, fuite, configuration d’essai et hypothèses de batterie, puis préciser les mesures de courant au niveau carte nécessaires à l’acceptation.
- Adaptation au boîtier : libérer avec tolérances dimensions de la carte, hauteurs de composants, points d’attache et interfaces des électrodes/traversées. Coordonner l’accès à l’inspection et à la retouche avant fermeture de l’assemblage.
- Détection et temporisation : définir nœud de mesure, charge/fixture, mode de fonctionnement, référence d’horloge et limites numériques du design libéré. Éloigner les chemins de détection de faible niveau et leurs retours des boucles de courant numériques ou de télémétrie bruyantes.
- Comportement diagnostique : identifier les commandes et essais matériels attribués par l’analyse de risque du dispositif. Préserver leurs exigences d’alimentation, de reset, d’horloge et d’interface et préciser les preuves de vérification de la configuration assemblée.
Pour les circuits à faibles courants de fuite, masque de soudure, surfaces exposées, résidus de flux et manutention peuvent compter autant que les caractéristiques nominales des composants. Repérer les nœuds critiques et les restrictions de nettoyage sur le plan d’assemblage afin que fabrication, assemblage et acceptation électrique traitent les mêmes éléments.
Matériaux biocompatibles pour la fabrication de PCB médicaux
Commencer par une cartographie des contacts et du boîtier : quels matériaux peuvent toucher les tissus ou les fluides et lesquels restent dans l’enceinte spécifiée ? Le guide FDA sur la biocompatibilité évalue le dispositif fini, y compris les traitements et résidus pertinents. Définir la liste approuvée des matériaux et procédés à partir de cette évaluation, sans considérer le nom commercial d’un stratifié comme une approbation biologique.
Technologies avancées de substrat :
- Construction flexible : la filière flex de HILPCB indique le PI comme standard et prévoit l’étude d’options LCP/cuivre RA ; 1 à 4 couches en standard et jusqu’à 8 dans les constructions avancées. Choisir précisément diélectrique, cuivre, adhésif/coverlay et géométrie de transition de l’interconnexion. La capacité de fabriquer des circuits flexibles est distincte de la qualification d’un contact avec électrode ou tissu.
- Construction céramique : la filière céramique inclut l’alumine et des options AlN/LTCC étudiées, avec métallisation et finition choisies pour le procédé d’assemblage. Préciser au besoin dégazage, adhérence, propreté et compatibilité du boîtier ; la céramique ne garantit pas automatiquement l’absence de dégazage de l’assemblage.
- FR-4 haut Tg : considérer une construction haut Tg libérée uniquement si les besoins thermiques, d’humidité et de boîtier sont compatibles. Tg n’est ni une classification d’usage continu ni une évaluation de compatibilité avec une étanchéité hermétique.
- ENEPIG ou autre finition : choisir finition, épaisseur et état de surface pour le procédé réel de soudage ou de wire bonding. Une finition compatible avec le wire bonding ne prouve ni la résistance d’une liaison réalisée ni la tenue à la corrosion d’un boîtier scellé.
Figer qualité approuvée, fournisseur, révision matière, finition et changements de procédé permis. Relier les substitutions à l’enveloppe et aux preuves de validation pour qu’un nouvel adhésif, agent de nettoyage ou finition n’apparaisse pas sans préavis dans une nouvelle série.
Blindage EMI et intégrité du signal des dispositifs cardiaques
L’analyse CEM couvre les commutations internes et l’environnement électromagnétique externe. Carte, électrodes/traversées, antenne de télémétrie et boîtier constituent les voies de couplage à considérer. Spécifier leur configuration installée et leurs modes de fonctionnement pour l’évaluation.
Stratégies de réduction des EMI :
- Références et blindage : utiliser placement, retours continus et connexions de boîtier/blindage prévus par l’architecture. Une séparation aveugle des plans de masse peut introduire une impédance de retour indésirable.
- Interconnexions de télémétrie : définir les exigences de canal et d’antenne de la radio sélectionnée. Le calculateur d’impédance aide à estimer initialement une ligne ; la fabrication suit la construction et la méthode de mesure approuvées.
- Routage des signaux sensibles : suivre la topologie d’entrée retenue. Routage différentiel, garde et filtrage sont des options pour certains circuits ; évaluer capacité parasite, fuite et stabilité plutôt que les appliquer à tous les nets.
- Filtrage et découplage : placer et vérifier les composants prévus avec les retours réels du boîtier/des électrodes. Prendre en compte tolérance des composants, parasites de montage et effet éventuel sur le signal mesuré.
ISO 14117 fournit des méthodes d’essai CEM pour les dispositifs cardiaques implantables relevant de son périmètre. L’équipe dispositif choisit configuration, méthodes et limites applicables ; un coupon de carte ou un essai générique IEC 60601 ne remplace pas ce plan.
Contrôles qualité fournisseur et qualification de fabrication des dispositifs implantables
Une fabrication maîtrisée relie la révision de conception aux composants montés, au processus, à l’inspection, à la programmation et aux résultats d’acceptation. Les services d’assemblage HILPCB peuvent fournir un dossier de première pièce convenu, profil de refusion, synthèse SPI/AOI, images radiographiques sélectionnées, résultats de programmation/FCT et rattachement matière/lot. Définir dans l’accord qualité le lien requis avec le numéro de série unitaire, la durée de conservation, le format et la remise des données.
Décisions de fabrication à clore avant le pilote :
- Environnement et propreté d’assemblage : définir maîtrise de contamination, nettoyage/manutention et toute exigence d’environnement classé selon le procédé produit. Documenter flux, agent de nettoyage, séchage et emballage retenus.
- Boîtier et placement : la filière SMT standard de HILPCB comprend composants 0201 et pas de 0,4 mm ; 01005/008004 et pas plus fins sont étudiés selon pastilles, pochoir, support et inspection. Confirmer la filière pour l’assemblage cardiaque réel au lieu d’assimiler une spécification machine à une tolérance de placement fini.
- Assemblage hybride : attribuer fixation de puce, wire bonding, flip-chip ou traversées/étanchéité au procédé qualifié correspondant si nécessaire. Définir surface de liaison, historique thermique antérieur et acceptation à l’interface entre fabrication PCB et montage SMT de composants encapsulés.
- Validation et maîtrise des changements : identifier caractéristiques critiques, échantillonnage et limites d’acceptation. Figer paramètres approuvés et définir disposition, retouche/retest et notification lors d’un changement de matériau, procédé ou composant.
Pour une étude de faisabilité, envoyer données de carte/empilage, matière et finition exactes, BOM/placement, interfaces du boîtier, instructions de manutention/nettoyage, quantités et dossiers demandés. La filière clé en main de HILPCB peut combiner approvisionnement et assemblage ; la fourniture en consignation ou partiellement clé en main peut préserver la maîtrise client de composants restreints. Inclure firmware, fixture/charge d’essai non clinique et critères numériques de libération afin d’évaluer ensemble coût du pilote et couverture de test.
Normes d’essai et protocoles de validation des dispositifs médicaux
ISO 14708-2 traite des stimulateurs cardiaques dans le périmètre des dispositifs visés et décrit des essais de type sur échantillons. Distinguer ces évaluations du dispositif des contrôles courants de libération fabrication/assemblage. Pour chaque activité, identifier article testé, configuration, plan d’échantillonnage et critères d’acceptation.
APPROCHE DE VALIDATION STRUCTURÉE :
Vérification des performances électriques
Combiner contrôles de continuité/composants accessibles et mesures fonctionnelles programmées prescrites. Consigner fixture/charge, alimentation, mode, instruments et limites pour fuite, détection et sortie attribuées à l’assemblage. Préciser les défauts détectables par ICT et ceux qui nécessitent un essai sous tension.
Évaluation de la tenue environnementale
Choisir les sollicitations selon la construction et les mécanismes de défaillance, notamment refusion antérieure, humidité et exposition du boîtier pertinentes. Un modèle de durée de vie nécessite des hypothèses d’accélération justifiées et des mécanismes de défaillance corrélés. Suivre la révision matière/assemblage réellement utilisée pour chaque échantillon de qualification.
Essais de fiabilité mécanique
Reproduire les charges de manutention et de service spécifiées avec supports et interconnexions réels. Pour un circuit flexible, documenter épaisseur/empilage, géométrie de pliage, contrainte, mouvement, surveillance électrique et critères de défaillance ; évaluer les changements à partir des résultats de cette construction.
Conformité CEM et sécurité
Appliquer le plan CEM/sécurité approuvé et spécifique au dispositif dans la configuration prévue d’électrodes/antenne/boîtier. Conserver matériel, firmware, réglages programmés et observations de défaut/performance dans le rapport pour pouvoir reproduire la configuration testée.
FAQ sur la fabrication des PCB de stimulateurs
Qu’est-ce qui distingue les PCB de stimulateurs des autres produits électroniques médicaux ?
L’interaction entre énergie, détection/temporisation sensibles, adaptation au boîtier et stabilité à long terme des matériaux et procédés. Traduire ces exigences en limites de courant, géométrie, propreté, inspection et test fonctionnel avant de choisir une filière PCB/assemblage.
Quels documents qualité joindre à la demande de devis ?
Préciser approbation requise du fournisseur/site et accord qualité, document/classe/révision de fabrication applicable, preuves matière/composants, responsabilités de validation de processus et dossier de libération. Confirmer le périmètre du certificat concerné avec l’entité de production envisagée.
Pouvez-vous produire des circuits flexibles pour les connexions d’électrodes ?
HILPCB propose des flex PI et étudie des constructions LCP/cuivre RA. Transmettre le plan exact de l’électrode/interconnexion, matériaux, mouvement et critères d’acceptation pour l’étude de faisabilité ; l’équipe électrode/dispositif reste responsable des qualifications requises de contact et de fatigue.
Quelles tailles de composants sont possibles pour une conception miniaturisée ?
La filière SMT publiée indique 0201 et pas de 0,4 mm comme standards ; 01005/008004 et boîtiers plus fins sont soumis à l’étude de construction et de procédé. Fournir MPN exacts, empreintes, hauteur/support et besoins d’inspection pour établir la filière éligible.
Quels éléments étayent l’évaluation de fiabilité à long terme ?
Relier analyse des défaillances, preuves sur matériau/boîtier et vieillissement à la construction libérée. Les dossiers de fabrication établissent ce qui a été réalisé et contrôlé ; herméticité du boîtier, évaluation biologique pertinente et vérification du dispositif complet complètent la chaîne de preuves.
Proposez-vous une fabrication clé en main complète ?
Le service général clé en main HILPCB combine fabrication, approvisionnement approuvé, SMT/THT et essais/dossiers convenus. Définir avant libération le périmètre admissible au programme et attribuer séparément assemblage spécialisé, encapsulation hermétique et validation du dispositif ; des composants critiques peuvent rester fournis par le client ou en offre partiellement clé en main.