
Envisagez le fraisage d’isolation pour une première vérification du circuit lorsque l’ensemble du procédé disponible permet d’obtenir la géométrie de cuivre requise et que la carte finie peut être inspectée par rapport aux exigences. Envisagez la gravure chimique lorsque le procédé de réalisation du masque de protection et de gravure permet d’obtenir le motif fini requis et que vous pouvez le vérifier. Envisagez une fabrication sous-traitée représentative de la production lorsque la décision dépend de l’empilage prévu, des interconnexions métallisées, de la finition, de l’assemblage ou des contrôles de fabrication.
Le facteur déterminant n’est pas la réputation de la méthode. Ce sont les éléments de preuve nécessaires à la prochaine décision d’ingénierie, la construction requise pour les obtenir, ainsi que les procédés et les moyens d’inspection réellement disponibles.
Commencer par l’objectif de vérification
Définissez par écrit ce que la carte doit démontrer avant de choisir un mode de fabrication.
| Objectif de vérification | Construction et éléments de preuve à considérer | Choix initial |
|---|---|---|
| Vérifier un concept de circuit basse fréquence | Réseaux accessibles, géométrie de cuivre adaptée, mesures de continuité et fonctionnelles | Fraisage ou gravure chimique, si le dessin est compatible avec le procédé |
| Vérifier des motifs fins ou l’accès pour l’assemblage | Mesures des motifs et des trous finis, composants et méthode d’assemblage prévus | Comparer les capacités locales démontrées à celles d’une fabrication sous-traitée |
| Évaluer l’impédance contrôlée ou le comportement multicouche | Matériau, empilage, construction des couches de cuivre et géométrie prévus, ainsi que mesures pertinentes | Une fabrication sous-traitée représentative de la production est souvent le meilleur point de départ |
| Évaluer la tenue à l’environnement ou la fiabilité en service | Construction représentative et essais d’exposition et de fiabilité applicables | Définir d’abord la construction et les essais ; un prototype nu ne suffit pas à lui seul |
Ce sont des points de départ, pas des garanties. Une carte sous-traitée peut ne pas être représentative si la commande prévoit des matériaux de substitution ou omet des contrôles requis. Une carte fabriquée localement peut être utile pour répondre à une question plus limitée, même si elle diffère sensiblement du produit prévu.
Consultez le guide du prototypage de PCB pour une planification plus générale, et la liste de contrôle de préparation d’un prototype pour identifier les données de conception et de vérification manquantes.
Lorsque l’impédance entre en jeu dans la décision, la revue de conception des PCB à impédance contrôlée traite de l’empilage, des plans de référence et de la planification de la validation.
Ce que le fraisage d’isolation enlève réellement
Le fraisage d’isolation utilise une fraise rotative pour retirer d’étroites bandes de cuivre autour des conducteurs. Le cuivre restant forme les pistes et les pastilles. Il se distingue des opérations suivantes :
- Détourage : découpe du contour de la carte ou de ses ouvertures internes.
- Fraisage à profondeur contrôlée : enlèvement de matière jusqu’à une profondeur définie, par exemple pour réaliser un évidement.
Une même machine peut effectuer plusieurs opérations, mais chacune nécessite ses propres outils, réglages et vérifications. Une passe d’isolation réussie ne prouve pas que le contour, les trous ou les évidements respectent leurs exigences.
Forme de la fraise, accessibilité et profondeur locale
Une petite fraise doit pouvoir passer dans l’espacement d’isolation requis, mais le diamètre de sa pointe ne suffit pas à déterminer si elle le pourra. Prenez en compte la géométrie complète de la fraise, notamment l’angle au sommet d’un outil en V, le diamètre de sa queue et le dégagement autour des motifs adjacents. Une coupe plus large peut enlever du cuivre adjacent même si la pointe de l’outil passe dans l’espacement nominal.
Pour une fraise en V idéale à pointe plate, l’approximation suivante est utile pour la planification :
Largeur de coupe à la surface du cuivre ≈ largeur de la pointe + 2 × profondeur × tan(demi-angle au sommet)
Ici, la profondeur est mesurée entre la surface du cuivre et la pointe, et l’approximation ne s’applique que tant que la surface intersecte la partie conique de la fraise. Les résultats réels dépendent aussi du faux-rond, de la flexion, de l’usure et de la surface de la carte ; l’équation n’est ni une spécification de précision machine ni une garantie des dimensions finies. Elle montre pourquoi une faible variation de profondeur peut modifier la largeur d’isolation : une coupe plus profonde peut enlever plus de cuivre que prévu.
Vérifiez tous les espacements et toutes les pastilles critiques, notamment les espaces proches des connecteurs et des empreintes de composants. Une piste fine peut rester électriquement continue tout en étant moins large que prévu par la conception. Une pastille étroite peut subsister après fabrication, mais offrir une marge insuffisante pour l’assemblage ou la retouche.
Planéité, maintien et usure
L’outil doit pénétrer dans le cuivre sur toute la trajectoire d’isolation sans entamer inutilement le substrat en profondeur. Le voile de la carte, un plateau martyr incliné, des débris sous le flan ou un maintien irrégulier peuvent faire varier la profondeur locale. Un support plan et propre ainsi qu’un dispositif de fixation qui maintient la pièce sans gêner l’outil sont importants. Le palpage de surface ou la cartographie de hauteur peut être utile lorsque ces fonctions sont disponibles, mais il faut tout de même vérifier le réglage et la coupe obtenue.
L’usure de l’outil peut élargir ou rendre rugueuses les coupes, laisser des bavures, arracher du cuivre ou empêcher le dégagement complet d’un canal d’isolation. Suivez l’utilisation des outils et inspectez des motifs représentatifs, notamment après un changement d’outil. Rétablir la référence de l’outil et vérifier la nouvelle coupe sont des opérations distinctes du montage de l’outil de remplacement.
Le fraisage produit également de la poussière et de petits débris. Le personnel formé doit utiliser la machine, les dispositifs de protection, l’aspiration et les équipements de protection individuelle requis par les procédures locales. Ne considérez pas un espacement visible dans le cuivre comme le seul critère d’acceptation.
Ce qui détermine le motif obtenu par gravure chimique
La gravure élimine le cuivre exposé par un procédé chimique contrôlé ; un masque de protection préserve le cuivre destiné à rester en place. Le motif dépend donc à la fois de l’image du masque et de ce qui se passe dans le cuivre sous celui-ci et à ses abords.
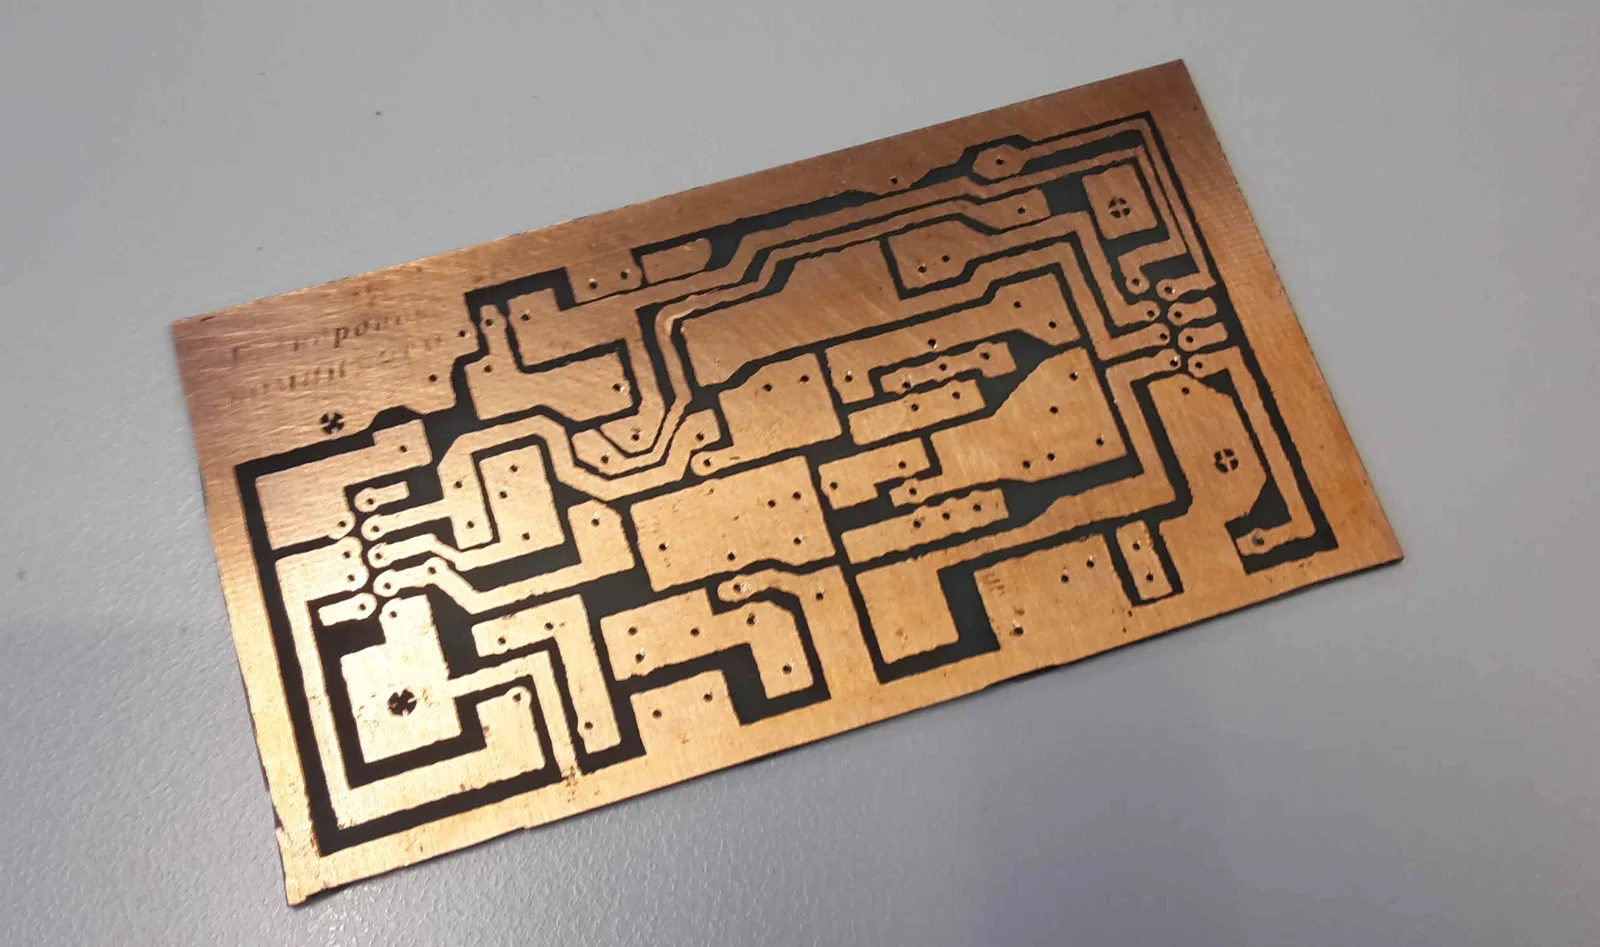
Une carte gravée à la main après retrait de la couche de protection. La photographie illustre un motif de cuivre gravé, et non un résultat mesuré ou une carte de production HILPCB.
Avant de choisir cette méthode, évaluez les points suivants :
- Cuivre de départ : son épaisseur et son état influent sur la quantité de cuivre à enlever et sur la géométrie restante. L’épaisseur de cuivre de départ spécifiée n’est pas nécessairement l’épaisseur finale de la piste.
- Intégrité du masque de protection : la propreté, l’adhérence, la couverture et le repérage sont importants. Des microperforations, des bords endommagés ou une mauvaise adhérence peuvent exposer des conducteurs prévus. Protégez toutes les surfaces de cuivre qui ne doivent pas être gravées.
- Bain chimique et agitation : l’état du bain, sa charge en cuivre, la maîtrise de la température et l’agitation peuvent affecter l’uniformité. Appliquez les contrôles de procédé et les méthodes d’inspection approuvés pour l’installation.
- Fin de gravure : arrêter le procédé avant que le cuivre indésirable soit éliminé peut laisser des courts-circuits ; le poursuivre au-delà du point nécessaire peut enlever davantage de matière. Définissez comment vérifier la fin de gravure selon la procédure locale.
- Gravure latérale : l’enlèvement progresse aussi latéralement sous les bords du masque. La piste finale peut être plus étroite que sur l’image d’origine et présenter une section différente. Le cuivre de départ et les conditions du procédé influent sur ce comportement.
Inspectez le cuivre fini plutôt que de considérer le dessin de fabrication ou l’image du masque comme une preuve des dimensions finales. Les espacements serrés, les petites pastilles et les pistes fines et longues méritent une attention particulière. Lorsque les dimensions requises laissent peu de marge face à la gravure latérale ou aux défauts du masque, obtenez des éléments de preuve issus du procédé réellement utilisé ou envisagez une fabrication sous-traitée assortie de spécifications appropriées.
Pour en savoir plus sur l’effet de la géométrie des pistes gravées sur les conceptions haute fréquence, consultez la précision de gravure des PCB HF.
La manipulation et le stockage des produits chimiques, la ventilation, la réponse aux déversements et la gestion des déchets relèvent du personnel formé, conformément aux procédures et réglementations locales applicables. Cette comparaison n’est pas une procédure opératoire.
Planifier séparément le reste de la fabrication de la carte
Aucune des deux méthodes de réalisation du motif de cuivre ne fournit automatiquement un PCB fini et assemblé. À l’inverse, aucune ne rend intrinsèquement impossibles les étapes suivantes. Définissez qui réalise et vérifie chacune d’elles :
- Trous et interconnexions : le perçage ou le poinçonnage est distinct de la réalisation du motif de cuivre. Les trous traversants métallisés et les vias nécessitent un procédé de métallisation adapté et une inspection ; un trou non métallisé ne relie pas les couches à lui seul.
- Alignement des couches : les cartes multicouches ou double face nécessitent un repérage des motifs et des trous, suivi de contrôles adaptés à la conception.
- Vernis épargne et finition de surface : spécifiez-les lorsqu’ils sont nécessaires, notamment leur couverture, leurs ouvertures et leur compatibilité avec l’assemblage. Le cuivre nu n’est pas automatiquement équivalent à la carte finie prévue.
- Assemblage : décidez comment les composants seront placés, soudés, inspectés et retouchés. Les petites pastilles ou le cuivre exposé peuvent influer sur le procédé d’assemblage choisi.
- Essais : planifiez les contrôles électriques de la carte nue, l’inspection dimensionnelle, l’inspection de l’assemblage et les essais fonctionnels ou autres, selon la décision à prendre.
En cas de sous-traitance, incluez ces exigences dans la commande au lieu de supposer qu’elles sont standard. Demandez quels détails de construction, comptes rendus d’inspection et résultats d’essais le fournisseur peut fournir, et examinez les substitutions avant la fabrication. La demande de devis permet de soumettre la construction prévue et les exigences pour examen.
Pour le dossier de fabrication, le guide de préparation des données Gerber traite de l’identification des couches, des données de perçage et des informations qui doivent accompagner les fichiers de fabrication.
Comparer le coût par carte utilisable et acceptée
Un prix indiqué dans un devis ou le seul temps de fonctionnement machine ne suffit pas pour établir une comparaison complète. Comptabilisez la préparation, le réglage, la réalisation du motif, les trous et le détourage, le nettoyage, l’inspection, les défauts, les consommables et les déchets. Intégrez les coûts d’équipement et d’installation de manière cohérente. Comparez également le temps écoulé au temps de travail effectif : un ingénieur peut être libre pendant une attente, mais la carte reste indisponible.
L’exemple de planification ci-dessous est explicitement hypothétique ; il ne s’agit ni d’une mesure, ni d’une liste de prix, ni d’une déclaration de capacité.
Périmètre et hypothèses communs
Une conception approuvée prévoit six cartes nues simple face à cuivre nu, non assemblées, chacune comportant des trous de fixation non métallisés et un contour détouré. Aucune interconnexion métallisée, aucun vernis épargne ni aucune finition de surface ne sont requis pour cette évaluation limitée. Les trois modes de fabrication utilisent le même plan et le même plan d’acceptation : inspecter les motifs de cuivre, les trous et le contour spécifiés ; contrôler la continuité des réseaux accessibles et l’absence de connexions indésirables ; et rejeter toute carte qui échoue à ces contrôles. Ce plan ne qualifie ni l’assemblage, ni l’impédance, ni la fiabilité.
Hypothèses :
- La main-d’œuvre coûte $50 par heure, frais généraux partagés de l’installation et des moyens d’inspection compris.
- Six cartes candidates sont traitées et inspectées pour chaque mode de fabrication ; aucun remplacement ni aucune retouche ne sont achetés.
- Les cartes rejetées, les matériaux qu’elles ont consommés et leur traitement restent inclus dans le total.
- Les coûts imputés aux équipements dédiés au procédé comprennent les coûts d’exploitation. Les consommables locaux et leur élimination sont facturés séparément. Le prix de fabrication sous-traitée comprend les coûts de procédé du fournisseur et le traitement des déchets.
- La création de la conception, l’assemblage, les taxes et le financement sont hors du périmètre de cette comparaison de cartes nues. Ajoutez-les s’ils diffèrent entre les options réelles.
Calcul illustratif
| Poste de coût | Fraisage d’isolation | Gravure chimique | Fabrication sous-traitée |
|---|---|---|---|
| Main-d’œuvre | 4 h × $50 = $200 | 4,5 h × $50 = $225 | 1,75 h × $50 = $87,50 |
| Six flans cuivrés | 6 × $3 = $18 | 6 × $3 = $18 | Inclus dans la fabrication |
| Fabrication et expédition | — | — | $120 de mise en fabrication + 6 × $12 + $20 d’expédition = $212 |
| Fraises et usure des forets | $18 | $7 | Inclus |
| Fournitures pour le masque de protection | — | $10 | Inclus |
| Produits chimiques | — | $22 | Inclus |
| Équipement dédié | 3 h × $8 = $24 | 3 h × $4 = $12 | Inclus |
| Autres fournitures de nettoyage ou d’inspection | $2 | $3 | $3 |
| Traitement des déchets et des rebuts | $4 | $8 | $2 |
| Total | $266 | $305 | $304,50 |
Pour le fraisage, les quatre heures de main-d’œuvre supposées comprennent le réglage, la découpe et le perçage, le nettoyage et l’inspection. Pour la gravure, les 4,5 heures couvrent la préparation de l’image, le traitement, le perçage et le détourage, le nettoyage et l’inspection. La main-d’œuvre liée à la sous-traitance comprend la commande, la réception et le traitement des rebuts, ainsi que l’inspection des six cartes.
Supposons maintenant, uniquement pour cet exemple, que quatre cartes fraisées, cinq cartes gravées et cinq cartes sous-traitées soient acceptées :
- Fraisage : $266 ÷ 4 = $66,50 par carte acceptée.
- Gravure : $305 ÷ 5 = $61,00 par carte acceptée.
- Sous-traitance : $304,50 ÷ 5 = $60,90 par carte acceptée.
Pour la planification, supposons que le fraisage prenne cinq heures au total, dont une heure d’attente sans surveillance ; que la gravure prenne six heures au total, dont 1,5 heure d’attente ; et que la sous-traitance prenne quatre jours ouvrés, expédition et réception comprises. Ce sont des données de planification, pas des délais d’exécution prévus.
Le classement apparent change si le taux d’acceptation, le coût local de la main-d’œuvre, la disponibilité des équipements, les frais d’élimination ou l’expédition changent. Si le projet exige six cartes acceptées, cet exemple est également incomplet : il ne comprend ni le coût ni le délai nécessaires pour obtenir les unités manquantes.
Faire correspondre les preuves aux affirmations
Un contrôle de continuité établit que les points testés sont électriquement reliés dans les conditions de l’essai. Un contrôle des courts-circuits porte sur les connexions indésirables couvertes par cet essai. Aucun des deux n’établit la largeur des pistes, l’épaisseur du cuivre, l’impédance caractéristique, la qualité des joints de soudure ou les performances à long terme.
Utilisez des éléments de preuve adaptés à l’exigence :
- Dimensions : inspectez les motifs de cuivre finis critiques, les trous, le contour de la carte et le repérage à l’aide de méthodes et d’une incertitude de mesure appropriées.
- Caractéristiques électriques et impédance : définissez la mesure, la fréquence pertinente et le résultat acceptable ; conservez la construction nécessaire pour que le résultat soit significatif.
- Environnement et fiabilité : spécifiez des matériaux, finitions, interconnexions et assemblages représentatifs, puis réalisez les essais d’exposition et de fiabilité applicables.
- Fabrication : comparez l’empilage réalisé et les enregistrements du procédé aux exigences de production prévues, y compris toute dérogation approuvée.
Un plan d’inspection des PCB peut aider à distinguer les contrôles de la carte nue de l’inspection de l’assemblage et des essais fonctionnels. Lorsque des structures de test représentatives sont nécessaires, le guide des coupons de test pour PCB explique comment adapter leur construction et les comptes rendus à l’objectif de vérification.
Un prototype n’est représentatif que pour les exigences étayées par sa construction et ses essais. Une carte fraisée ou gravée peut répondre à une question sur le circuit sans répondre à une question de fabrication ; une carte sous-traitée peut elle aussi nécessiter une inspection ou des essais supplémentaires avant de répondre à l’une ou l’autre.
Le fraisage d’isolation permet-il de réaliser des trous traversants métallisés ?
Le fraisage d’isolation réalise le motif du cuivre de surface ; il ne métallise pas lui-même les trous. Les interconnexions métallisées nécessitent un procédé adapté distinct et une vérification. Si elles sont importantes pour la décision, spécifiez-les explicitement ou faites appel à un fournisseur capable de réaliser la construction requise.
Comment choisir une fraise pour des espacements étroits ?
Comparez l’exigence d’espacement fini à la géométrie complète, à la portée, à la sensibilité à la profondeur et à l’état de la fraise, et pas seulement à la taille nominale de sa pointe. Inspectez ensuite des coupes représentatives réalisées avec le réglage réel. La planéité et le maintien de la carte peuvent faire varier le résultat sur le panneau.
Une piste gravée correspond-elle au dessin du masque de protection ?
Pas nécessairement. Les défauts du masque, le cuivre de départ et la gravure latérale peuvent modifier le motif fini. Inspectez le cuivre après traitement par rapport au plan, en particulier lorsque de faibles variations de largeur ou d’espacement sont importantes.
Un test de continuité suffit-il pour accepter un prototype assemblé ?
Non. Il peut étayer certaines affirmations sur la connectivité des réseaux, mais l’acceptation de l’assemblage peut aussi nécessiter des contrôles dimensionnels, une inspection des joints de soudure et des composants, des essais fonctionnels et d’autres essais pertinents pour la conception.
Quand faut-il demander une fabrication représentative de la production ?
Demandez-en une lorsque la prochaine décision dépend des matériaux, de la construction des couches, des interconnexions, de la finition ou du procédé d’assemblage prévus. Fournissez ces exigences ainsi que les éléments de preuve d’inspection ou d’essai nécessaires ; cette seule désignation ne rend pas la fabrication représentative.