
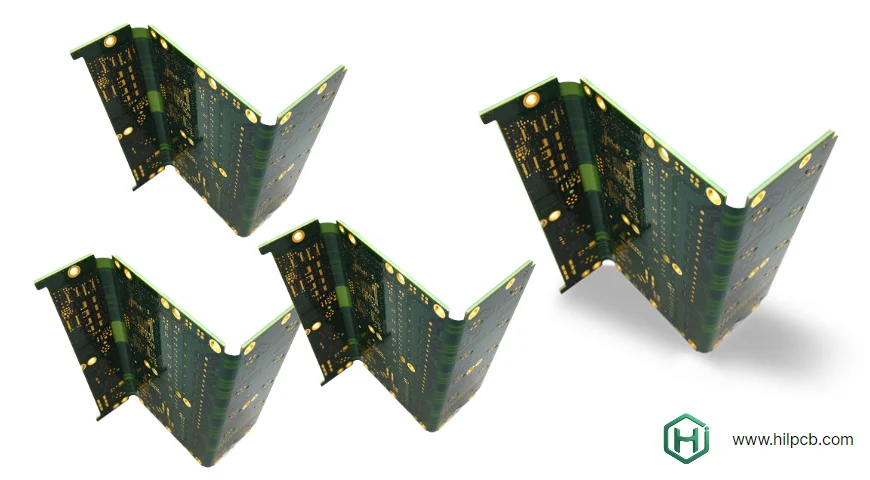
Le passage du prototype à la série révèle si un fournisseur maîtrise réellement le PCB rigide-flex. Dans un cas communiqué par HILPCB, une jeune entreprise de dispositifs portés avait validé 10 prototypes, puis commandé 1 000 cartes. Son fournisseur savait produire de petits lots, mais ne disposait ni de la capacité réservée, ni des contrôles de procédé, ni du système qualité nécessaires au volume demandé.
Après 8 semaines de retard et 40 000 USD de frais d’accélération, l’entreprise a transféré le projet vers un site capable d’industrialiser la série. Ce retour d’expérience illustre une règle simple : un prototype conforme ne prouve pas la capacité à livrer des milliers de cartes avec le même matériau, le même procédé et une qualité stable. La transition doit être préparée dès la conception.
HILPCB indique accompagner les projets du prototype à plusieurs millions d’unités, avec des capacités d’assemblage en grande série et un système qualité couvrant fabrication et assemblage. Pour un acheteur, cette capacité doit être confirmée par le site de production proposé, les lignes disponibles, les volumes déjà engagés, la cadence, le rendement et le plan de continuité correspondant au produit.
Planifier le passage du prototype à la production d’un PCB rigide-flex
Traiter prototype et série comme deux projets séparés entraîne souvent requalification, nouvel outillage, modification matière et retard d’approvisionnement. Le dossier initial doit donc anticiper le volume cible, la classe de performance, les essais, l’assemblage et les contraintes de livraison.
DFM rigide-flex dès la première conception
La revue DFM évalue à la fois la fabricabilité du prototype et la répétabilité en série. Elle couvre notamment disponibilité des matériaux dans le volume prévu, complexité influençant le rendement, outillages de production, panélisation, zones de flexion, transition rigide-flex, cuivre, coverlay et moyens d’inspection. Pour les exigences contractuelles, le plan peut renvoyer aux révisions applicables d’IPC-2223 pour la conception et d’IPC-6013 pour la qualification et les performances des circuits flexibles et rigides-flexibles.
Un fabricant de dispositifs médicaux avait retenu un polyimide spécialisé offrant de bonnes propriétés, mais disponible en quantité limitée. Les prototypes avaient réussi ; la série a rencontré 12 semaines de délai matière. Le passage à une référence plus disponible a exigé reconception et requalification, soit 6 mois de retard. Une liste de matériaux approuvés et une seconde source étudiée avant le gel du design auraient réduit ce risque.
Conserver le même procédé entre prototype et série
Lorsque le prototype utilise un matériau, un empilage ou un procédé différent de la production, ses résultats ne prédisent pas nécessairement ceux de la série. HILPCB indique employer les mêmes familles de matériaux et les mêmes étapes de fabrication pour les deux phases. L’acheteur doit néanmoins vérifier les substitutions autorisées, le site, l’équipement critique, les séquences de lamination et les contrôles qui resteront identiques.
Préparer tôt volumes, outillages et essais
La planification commence pendant le prototype : volumes mensuels et calendrier, disponibilité des composants, outillages de fabrication et d’assemblage, moyens d’essai, critères qualité et protocole de validation. Elle doit aussi définir qui paie et possède les outillages, combien de cycles ils supportent et quelles modifications déclenchent une nouvelle FAI.
Prix d’un PCB rigide-flex selon le volume et leviers de coût
Le prix unitaire diminue avec la quantité lorsque NRE, outillages, programmation, coupons et pertes matière sont répartis sur davantage de cartes. La baisse n’est toutefois pas linéaire : rendement, nombre de panneaux, lot minimal matière, taux de change, transport et niveau de contrôle peuvent déplacer les seuils.
Fourchettes de prix par quantité
Les ordres de grandeur communiqués par HILPCB suivent ce schéma :
- Prototypes, 5 à 10 unités : 80 à 300 USD selon la complexité, avec des coûts de préparation répartis sur peu de pièces. Le devis doit préciser si la fourchette s’entend par carte, par design ou par lot.
- Lot pilote, 50 à 200 unités : 25 à 80 USD par carte, avec une première réduction du poids des frais fixes et des achats matière.
- Petite série, 500 à 2 000 unités : 12 à 40 USD par carte, sur un lot dédié avec procédés et achats mieux optimisés.
- Série, 5 000 à 50 000 unités : 6 à 20 USD par carte, sous réserve du rendement, de la panélisation et des engagements de volume.
- Grande série, 100 000 unités et plus : 3 à 12 USD par carte, lorsque la production continue et l’achat matière permettent la meilleure efficacité.
Ces plages concernent des constructions rigides-flexibles typiques de 4 à 6 couches et ne constituent pas un tarif garanti. Un exemple de capteur IoT passe de 45 USD pour 10 prototypes à 18 USD à 500 unités, 9 USD à 5 000 unités et 5,50 USD à 100 000 unités, soit 88 % de réduction annoncée. Pour utiliser cette comparaison, demandez empilage, dimensions, finition, cuivre, tests, rendement et Incoterm associés à chaque palier.
Optimiser les matériaux sans dégrader la durée de vie en flexion
Un produit grand public spécifiait du polyimide sans adhésif à 30 USD/pied² sur toute la surface. L’analyse aurait montré que seulement 30 % de la zone flexible subissait une flexion dynamique, tandis que les 70 % restants pouvaient utiliser un polyimide avec adhésif à 12 USD/pied². L’économie annoncée était de 4,20 USD par carte pour 50 000 unités par an, soit 210 000 USD par an.
Une telle substitution doit être validée sur le rayon de courbure, le nombre de cycles, la température, l’épaisseur cuivre, l’adhésion, le risque de délaminage et les essais du produit. Le matériau le moins cher n’est pertinent que si la zone reste statique ou respecte la durée de vie exigée.
Réduire le nombre de couches lorsque le routage le permet
Une conception rigide-flex de 6 couches à faible densité peut parfois être ramenée à 4 couches, avec une baisse de coût annoncée de 25 à 35 %. La revue doit confirmer chemins de retour, impédance, largeur des pistes, plans d’alimentation, blindage et mécanique de flexion avant toute réduction.
Améliorer la panélisation
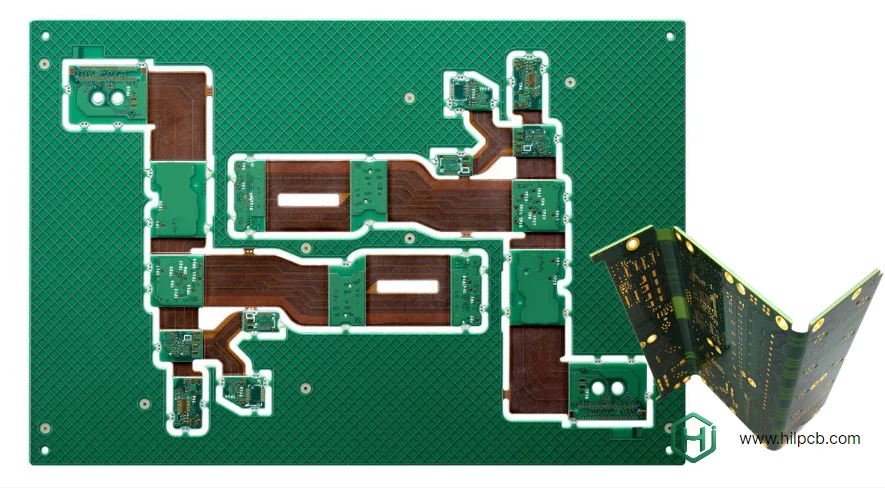
Le nombre de cartes par panneau influence directement la matière perdue et le temps machine. Les formats cités sont 12 × 18 pouces pour un usage courant et 18 × 24 pouces pour des volumes supérieurs. Le calcul doit intégrer bord technique, coupons, sens du grain, zones flexibles, pattes de maintien et procédé de détourage ; une rotation qui augmente le nombre de pièces peut être interdite par la mécanique ou la direction de flexion.
Optimiser l’assemblage et les composants
Des composants courants, disponibles chez plusieurs distributeurs, réduisent souvent coût et délai par rapport à une référence spécialisée. Un service d’assemblage clé en main peut mutualiser les achats, mais le devis doit distinguer prix pièce, pertes, MOQ, frais de programmation, outillage, test, stock excédentaire et propriété des composants restants.
Capacité de production et calendrier d’une montée en cadence
Une capacité annuelle affichée ne dit pas combien de cartes votre projet recevra au mois prévu. Il faut vérifier la capacité disponible sur le site et le procédé précis, notamment lamination rigide-flex, perçage, métallisation, coverlay, finition et test électrique.
Vérifier la capacité mensuelle réellement réservée
De nombreux fabricants annoncent une capacité élevée tout en ayant 2 à 3 mois de carnet de commandes. Dans un cas communiqué par HILPCB, un lancement exigeait 20 000 cartes par mois pendant 3 mois. Le fournisseur avait déclaré pouvoir les produire, mais ses créneaux étaient occupés par d’autres clients ; le lancement a été retardé de 10 semaines.
HILPCB indique disposer de lignes dédiées au rigide-flex, de priorités pour les volumes engagés et d’une planification évitant la surcharge. Avant commande, demandez un plan de capacité par semaine, le nombre de lignes qualifiées, la disponibilité du goulot d’étranglement, un scénario de rattrapage et les règles d’allocation en cas de saturation.
Monter progressivement du pilote au régime permanent
La montée en cadence type comprend un pilote de 50 à 200 unités pour valider le procédé, une première production de 500 à 2 000 unités pour établir la chaîne d’approvisionnement, une phase de 5 000 à 20 000 unités approchant le volume cible, puis le régime permanent au volume mensuel demandé.
Chaque palier doit posséder ses critères de sortie : rendement, capabilité, défauts critiques, temps de cycle, test, validation assemblage et clôture des actions correctives. Accélérer le volume avant de stabiliser ces indicateurs augmente le risque de rebut ou de défaut en clientèle.
Délais annoncés par volume
Les délais communiqués sont de 18 à 22 jours pour un assemblage en petite série de 50 à 200 unités, 22 à 28 jours pour 500 à 2 000 unités, et 25 à 30 jours à partir de 5 000 unités. Un service express pourrait réduire ces durées de 30 à 40 % moyennant un supplément.
Le délai ferme ne peut être confirmé qu’après revue des données, disponibilité matière, approvisionnement des composants et validation des questions techniques. Pour un achat depuis la France, distinguez fabrication, assemblage, contrôle, transport, douane et livraison finale ; « 22 jours » départ usine n’équivaut pas à 22 jours rendu site.
Gestion qualité d’une production rigide-flex
Une série robuste repose sur la prévention des dérives, pas uniquement sur le tri final. Contrôle statistique, analyse des causes et actions correctives doivent porter sur les caractéristiques réellement liées à la fiabilité du rigide-flex.
Surveiller le procédé et ses dérives
Les paramètres suivis incluent épaisseur matière, uniformité du cuivre métallisé, températures et pressions de lamination, qualité des trous et résultats du test électrique. L’analyse des tendances permet d’intervenir avant que la mesure ne sorte de sa limite.
Un cas automobile communiqué par HILPCB présentait 0,5 % de défaillances électriques au départ, puis 2 % en 2 mois. L’analyse a relié la dérive à la contamination d’un bain de métallisation, qui réduisait l’épaisseur de cuivre. Les preuves utiles pour un acheteur sont la courbe de contrôle, les limites d’alerte, la réaction prévue et la traçabilité des lots affectés.
Contrôler les matières entrantes
Le contrôle réception vérifie épaisseur et constante diélectrique des stratifiés, défauts, plis et contamination des films polyimide, ainsi que conditions de stockage et durée de vie des adhésifs. Les certificats fournisseur doivent être rapprochés du lot réellement utilisé ; un nom commercial identique ne garantit pas la même construction ni la même date limite.
Valider le premier article de production
Chaque nouvelle série fait l’objet d’une FAI comparant dimensions et exigences, paramètres électriques, microsections de vias et d’empilage, ainsi que les essais mécaniques applicables. La FAI doit être approuvée avant libération du volume et répétée après les changements définis dans l’accord qualité, par exemple matériau, site, outillage ou séquence de lamination.
Inspecter tout au long de la fabrication
AOI, test électrique et contrôles par échantillonnage interviennent à plusieurs étapes. Comme pour un PCB multicouche, HILPCB indique inspecter après gravure des couches, lamination, perçage et métallisation, puis en contrôle final. Pour le rigide-flex, le plan doit également couvrir coverlay, transition, défauts de surface, contour et essais de flexion lorsque requis.
Sécuriser les matériaux, composants et stocks de production
La chaîne d’approvisionnement réunit stratifiés, films flexibles, adhésifs, finitions, composants, consommables d’assemblage et emballage. Chaque élément peut modifier délai, coût ou qualification.
Planifier les matières rigide-flex
Une série peut consommer 100 à 1 000 fois plus de matière qu’un prototype. Les délais indicatifs cités sont de 8 à 12 semaines pour certains films polyimide, 6 à 8 semaines pour des stratifiés haute fréquence et 4 à 6 semaines pour des finitions spécialisées.
HILPCB indique stocker des polyimides, stratifiés et systèmes adhésifs courants, et signaler les matières spéciales dès le devis. Le donneur d’ordre doit demander référence fabricant, révision, quantité réservée, durée de stockage, conditions de conservation, risque d’obsolescence et solution de remplacement approuvée.
Gérer la disponibilité et l’obsolescence des composants
Les étapes critiques consistent à identifier les références à long délai, éviter les pièces allouées ou obsolètes, réserver le stock et qualifier des secondes sources. HILPCB propose une première analyse avec son outil de lecture de nomenclature, tandis qu’une revue complète exige le dépôt du dossier de devis.
L’analyse signale notamment les composants dépassant 8 semaines de délai, les références obsolètes ou en fin de vie, les composants à source unique et les pièces coûteuses pouvant disposer d’une alternative. Toute substitution doit rester soumise à l’approbation du concepteur et à la gestion de configuration.
Dimensionner le stock tampon
Le tampon peut comprendre encours pour absorber les variations de fabrication, produits finis pour lisser la demande et stock de sécurité contre une rupture fournisseur. Sa taille doit être calculée à partir de la variabilité de la demande, du délai de réapprovisionnement, du rendement et du niveau de service, puis attribuée contractuellement : propriétaire, lieu, durée, rotation et traitement du stock obsolète.
Choisir HILPCB pour la production d’un PCB rigide-flex
HILPCB présente une offre allant du prototype à la grande série, avec optimisation technique, fabrication, assemblage et gestion de la chaîne d’approvisionnement. Pour transformer ces capacités en engagement vérifiable, la proposition doit associer chaque avantage à un livrable :
- Transition du prototype à la série : mêmes matériaux et procédés qualifiés, écarts documentés, plan de montée en cadence et critères de sortie de chaque lot.
- Optimisation des coûts : analyse matière, nombre de couches, panélisation et assemblage, avec économie chiffrée et impact technique validé.
- Système de contrôle qualité : réception matière, FAI, inspections en cours, test électrique, microsections et rapports convenus selon la classe IPC demandée.
- Production automatisée et amélioration continue : indicateurs de rendement, capabilité, temps de cycle, défauts et actions correctives plutôt qu’une simple liste de machines.
- Fiabilité de la chaîne d’approvisionnement : matières réservées, surveillance des délais, composants critiques, secondes sources et règles de gestion du stock.
- Capacité flexible : créneaux confirmés du petit lot à la grande série, avec capacité mensuelle, délai ferme et plan de continuité.
Pour obtenir un devis comparable, transmettez Gerber ou ODB++, empilage, plans mécaniques et zones de flexion, nomenclature, fichiers de placement, critères IPC, essais, volumes par palier, prévisions mensuelles, Incoterm et date de livraison en France. Demandez un devis de production afin de relier prix, capacité, qualité et calendrier à votre configuration réelle plutôt qu’à une fourchette générique.