
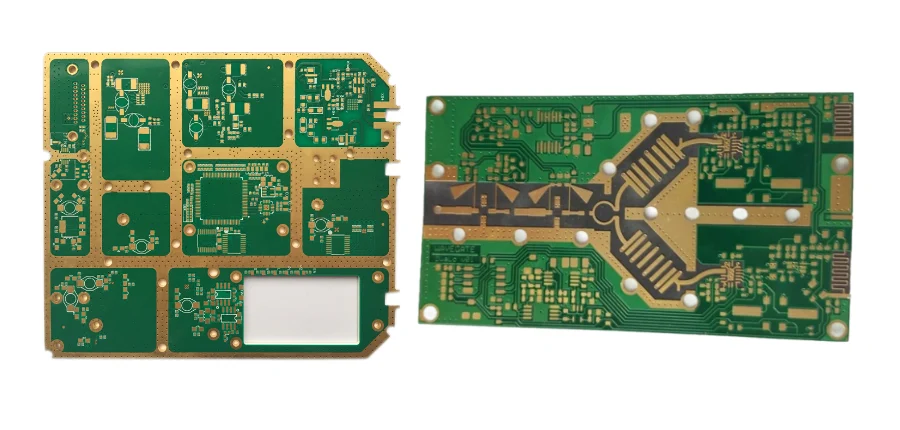
Les assemblages PCB Rogers 4350B peuvent réduire les pertes diélectriques par rapport à une construction FR-4 choisie. Examinez ensemble les noyaux RO4350B, le cuivre, les couches de collage, les cibles d'impédance et les exigences d'essai ; ni le FR-4 ni le PTFE n'est automatiquement inadapté. Le perçage, la lamination et les empilements hybrides RF/numérique doivent être évalués au regard des matériaux, de la géométrie et du plan de réception réels.
Le RO4350B est une option pour les circuits RF et micro-ondes lorsque les pertes, le comportement de phase et de température modélisés et mesurés satisfont l'application. Le nom d'un stratifié ne suffit pas à établir une fréquence limite utilisable ni la plage d'essai RF qualifiée d'une usine.
Le RO4350B est un stratifié RF thermodurcissable hydrocarboné/céramique renforcé de fibre de verre. La fiche technique standard RO4000 distingue un Dk de procédé de 3,48 ± 0,05 à 10 GHz/23 °C mesuré en ligne triplaque serrée, d'un Dk de conception de 3,66 obtenu par longueur de phase différentielle sur 8–40 GHz. Le Df typique est de 0,0037 à 10 GHz/23 °C. L'épaisseur de 4 mil indique un Dk de procédé de 3,33 ± 0,05 ; utilisez les notes propres à l'épaisseur et à la construction cuivre exactes plutôt que de considérer ces valeurs comme interchangeables.
PCB Rogers 4350B vs stratifiés haute fréquence standard
Le RO4350B peut offrir un compromis utile entre pertes, coût et transformation compatible FR-4, mais son adéquation à la 5G ou aux radars 77–81 GHz doit être démontrée au regard de la géométrie réelle des pistes, du design de lancement et du budget de perte d'insertion. Le RO3003 et d'autres matériaux RF sont des alternatives lorsque les exigences de canal mesurées les favorisent.
| Propriété | PCB Rogers 4350B | RO3003 | RO4003C | FR-4 |
|---|---|---|---|---|
| Dk de procédé sur la base d'essai publiée à 10 GHz | 3,48 ± 0,05 (procédé) | 3,00 ± 0,04 | 3,38 ± 0,05 | Dépend du grade/de la construction |
| Df @ 10 GHz | 0,0037 | 0,0010 | 0,0027 | Dépend du grade/de la fréquence |
| Famille de procédé | Céramique hydrocarbonée (type FR-4) | Céramique PTFE | Céramique hydrocarbonée | Verre époxy |
| Préparation des trous | Inspecter le smear ; qualifier l'empilement complet | Préparation spécifique PTFE requise | Inspecter le smear ; qualifier l'empilement complet | Qualifier le desmear de résine et la métallisation |
| Critère de sélection | Pertes, tenue au feu et transformation | Construction et transformation PTFE à faibles pertes | Pertes et acceptation applicative | Grade exact et budget de perte de canal |
Le guide de sélection Rogers 2025 indique un Dk de procédé nominal de 3,04 pour le RO3003/RO3203 de 0,060 pouce selon IPC-TM-2.5.5.5, car le biais d'entrefer du montage est éliminé. Utilisez la valeur propre à l'épaisseur et la méthode associée.
Les valeurs RO4003C/RO4350B ci-dessus sont des valeurs typiques de procédé/essai, et non des limites de réception de carte finie. Utilisez la méthode d'essai spécifiée de chaque matériau et un modèle adapté à la fréquence ; la colonne FR-4 générique ne constitue pas une spécification de stratifié unique.
Ingénierie matériau et caractéristiques électriques du Rogers 4350B
Le RO4350B présente des propriétés diélectriques et thermiques publiées, mesurées selon des méthodes spécifiées. Ses valeurs CTE typiques X/Y/Z et son Dk de conception sont des points de départ utiles ; le comportement en fréquence et en température doit être vérifié dans la fiche technique et pour l'épaisseur de matériau concernées.
Le RO4350B est compatible avec la transformation sans plomb lorsque les profils de lamination et d'assemblage sont qualifiés pour l'empilement et les composants. Sa conductivité thermique publiée est d'environ 0,69 W/(m·K) à 80 °C selon ASTM C518 ; l'absorption d'humidité dépend de la méthode d'essai et de l'épaisseur, si bien qu'aucune de ces valeurs ne garantit à elle seule une durée de vie en extérieur.
Le tissu de verre, le profil du conducteur, la géométrie des lignes et l'anisotropie diélectrique peuvent influencer les pertes et le skew. Spécifiez la rugosité du cuivre et le modèle de matériau pertinents pour la fréquence RF visée, puis validez avec des coupons de ligne adaptés.
Procédés de fabrication et contrôles de production avancés pour Rogers 4350B
Choisissez l'outillage de perçage, la vitesse, l'avance par tour, les plaques d'entrée/support et la durée de vie des outils selon le diamètre de trou, le cuivre et l'empilement complet. Inspectez les parois de trous et les microsections pour qualifier la métallisation et la qualité des interconnexions ; une recette propriétaire unique d'angle/avance ne démontre pas la capacité pour toutes les constructions.
La transformation du RO4350B utilise des profils de lamination approuvés pour le stratifié et l'empilement. Température, pression, temps de maintien et vitesse de refroidissement doivent suivre la méthode de fabrication et les recommandations du fournisseur de matériau ; une recette unique à 370 °C/350 psi n'est pas une exigence générale.
Les matériaux RO4000 ne nécessitent pas le traitement au sodium spécifique au PTFE utilisé pour certains stratifiés PTFE. Déterminez le desmear d'après les parois des trous percés et le matériau de collage ; un traitement chimique ou plasma qualifié peut convenir. Convenez des conditions de nettoyage, de préparation du cuivre et de métallisation pour la construction, plutôt que d'imposer une puissance plasma ou un rapport d'aspect de via universel.
Ingénierie de l'impédance contrôlée pour les applications Rogers 4350B
Pour une ligne microruban RO4350B de 50 Ω, calculez la largeur de piste à partir de l'épaisseur du diélectrique, de l'hypothèse Dk de procédé/conception, de la géométrie finale du cuivre et de l'environnement du plan de référence. Vérifiez l'impédance modélisée sur un coupon adapté plutôt que d'utiliser une largeur fixe pour tous les stratifiés de 0,508 mm.
L'impédance de la ligne triplaque dépend de l'espacement plan à plan, de l'épaisseur et de la largeur du conducteur, de la construction résine/stratifié et de la rugosité du cuivre. Un solveur de champ et un coupon de fabrication sont nécessaires pour valider une géométrie 50 Ω proposée.
Pour les conceptions multicouches, nos outils de simulation électromagnétique 3D permettent d'analyser les champs et d'optimiser la géométrie. La largeur, l'espacement des plans de référence, les stubs de vias et les tolérances d'alignement doivent être évalués dans la construction réelle, puis vérifiés sur coupon.
L'impédance différentielle et le skew des paires couplées par les bords ou en broadside dépendent de l'empilement complet. Résolvez les dimensions et tolérances réelles, puis validez la géométrie fabriquée et les limites d'interface pertinentes.

Optimisation de l'empilement et architecture des vias Rogers 4350B
Les configurations multicouches peuvent placer le RO4350B sur les couches RF critiques et un FR-4 compatible sur d'autres couches. Spécifiez les noyaux exacts, le bondply/prepreg, l'équilibre du cuivre et les épaisseurs diélectriques finales. La compatibilité hybride, le remplissage de résine, le registration et l'historique thermique doivent être qualifiés ; il n'existe pas d'arrangement universel à 10 couches ni d'économie garantie.
Les microvias laser exigent un diélectrique de buildup, une ouverture cuivre et une géométrie qualifiés ; l'étiquette du noyau RO4350B seule ne démontre pas l'aptitude au procédé laser. Le back-drilling peut raccourcir les stubs de trous traversants inutilisés. Spécifiez le stub résiduel, la tolérance de profondeur, le keepout et l'inspection par rapport aux positions réelles des couches, et validez la transition restante plutôt que de supposer que toutes les résonances disparaissent.
Nous réalisons le perçage laser de microvias de 0,1 mm dans les constructions prévues à cet effet. Notre capacité de contre-perçage permet un contrôle de profondeur de ±0,05 mm ; définissez le stub résiduel et vérifiez l'effet de la transition restante pour chaque empilement.
Pour les structures borgnes/enterrées, définissez la séquence de perçage, métallisation, collage et inspection pour les interconnexions réelles. Vérifiez l'exposition thermique cumulée et le registration ; tous les multicouches n'exigent pas une lamination séquentielle ni un processus de sous-ensemble identique.
Gestion thermique et optimisation de l'assemblage pour Rogers 4350B haute puissance
Les réseaux de vias thermiques peuvent répartir la chaleur entre les couches de cuivre, mais leur efficacité dépend de la métallisation, du pas des vias, de la construction des pads et de la liaison à un dissipateur externe. La résistance thermique jonction-boîtier est avant tout une caractéristique du boîtier, pas un pourcentage fixe d'amélioration dû aux vias du PCB.
Utilisez un profil de refusion approuvé pour l'alliage de brasure, les composants, le stratifié et la carte assemblée. La température de pic et les rampes de chauffage/refroidissement doivent découler de ces contraintes et de la validation du procédé, et non d'une valeur RO4350B générique.
Le placement des composants et l'acceptation des joints de brasure doivent suivre les pas de boîtier réels, la géométrie du stencil, la capabilité du procédé et les critères d'inspection. Toute tolérance de position revendiquée exige des enregistrements de production mesurés.
Nos systèmes automatisés assurent le placement de composants 0201 avec une tolérance de ±0,03 mm et de dispositifs flip-chip avec une tolérance de ±0,025 mm, selon les conditions du procédé et les critères d'acceptation convenus.
Assurance qualité et protocoles d'essai avancés Rogers 4350B
L'identité du matériau RO4350B et ses performances diélectriques doivent être étayées par la fiche technique du fournisseur, les enregistrements de lot et des méthodes de mesure appropriées. Un coupon d'impédance de carte finie ne détermine pas indépendamment le Dk volumique ; évitez les affirmations métrologiques RF non vérifiées à ±1 %.
Pour l'acceptation RF, convenez de mesures VNA calibrées, de la plage de fréquences, des fixtures, des plans de référence et du de-embedding. Les exigences de perte de retour, de perte d'insertion et de temps de groupe appartiennent au réseau réel ; confirmez le fournisseur d'essai responsable et les rapports plutôt que de déduire les instruments disponibles d'un libellé de service.
Nos services d'assemblage clé en main pour modules radar incluent des tests RF spécialisés jusqu'à 110 GHz utilisant des systèmes de mesure avancés.
La caractérisation des pertes d'insertion utilise une analyse vectorielle de réseau calibrée avec des dispositifs de test de précision compensant les transitions sonde-circuit. Nos protocoles de test vérifient les paramètres de performance incluant le retour de perte, les pertes d'insertion et le retard de groupe sur les bandes de fréquences opérationnelles, garantissant la conformité aux exigences strictes des systèmes RF.
Sélectionnez les méthodes de qualification environnementale dans le programme client réel, automobile, aérospatial ou autre. Définissez la construction des échantillons, les températures de cycle, les temps de maintien, l'acceptation et l'analyse de défaillance selon la norme d'essai applicable ; un essai « IPC modifié » non précisé n'établit ni la qualification ni la durée de vie.
Applications avancées et solutions sectorielles Rogers 4350B
Le radar automobile à 77–81 GHz exige un budget de pertes et de phase antenne/ligne démontré. Le RO4350B peut convenir à certaines constructions, d'autres grades à faibles pertes pouvant être préférables. Pour l'assemblage clé en main, spécifiez la fréquence d'essai RF, la fixture et le plan de réception, et confirmez le laboratoire responsable.
Le RO4350B est utilisé dans certaines constructions de formation de faisceau et de front-end RF, mais l'équilibrage de phase est une exigence propre à la conception. N'annoncez un équilibre de phase qu'après modélisation et mesure du réseau antenne/ligne sur les conditions de température et de fréquence pertinentes.
Pour les applications satellitaires et spatiales, vérifiez les exigences de dégazage, de rayonnement, de vide, de cyclage thermique et de documentation pour le matériau et l'assemblage complets. Un stratifié RF ne reçoit pas de qualification spatiale automatique du seul fait qu'il sert dans une conception en bande Ka.
Stratégies de fabrication rentables et optimisation de la chaîne d'approvisionnement Rogers 4350B
Les coûts matière du Rogers 4350B peuvent être optimisés par une utilisation judicieuse du panneau et des stratégies d'empilement hybride. Les conceptions à matériaux mixtes n'utilisant le Rogers 4350B que sur les couches critiques pour les performances peuvent réduire la consommation de matériau, mais les économies et les performances RF exigent une vérification des coûts sur devis et des prototypes. Nos services d'optimisation de conception identifient des opportunités de réduction des coûts sans compromettre les exigences de performance.
Pour l'assemblage en petite série, confirmez la disponibilité exacte du stratifié/cuivre, l'utilisation du panneau, l'outillage, les fixtures de test et les quantités minimales d'achat. Comparez les devis prototype et série pour le même périmètre d'acceptation ; le stock et le délai sont des engagements propres à chaque fabrication.
Les capacités d'assemblage en petits lots permettent un prototypage rentable de Rogers 4350B avec un stock maintenu d'épaisseurs standard minimisant les délais pour les projets de développement. Les structures de prix volume pour les quantités de production offrent des avantages de coût significatifs tout en préservant les exigences de traitement spécialisées et les normes de qualité.
La disponibilité, l'option cuivre, les preuves de lot et le délai d'approvisionnement du Rogers 4350B doivent être confirmés pour chaque fabrication. La spécification d'achat doit aussi définir les contrôles à réception et les documents de traçabilité requis pendant la fabrication. Ces confirmations se limitent à la construction devisée et à ses enregistrements associés.
Préparer une revue de fabrication Rogers 4350B
Fournissez la géométrie RF validée, l'empilement, l'épaisseur/cuivre RO4350B exacts, les matériaux de collage, la structure des vias, les contraintes d'assemblage et les preuves électriques/environnementales requises. Confirmez les responsabilités de fabrication et d'essai externe, la traçabilité des matériaux et les coupons d'acceptation avant validation. Comparez les performances de canal mesurées et la route de fabrication devisée aux exigences de l'application.
Les capacités complètes de HilPCB PCB Factory pour le Rogers 4350B couvrent tout le spectre de fabrication, de la consultation initiale en conception jusqu'aux tests finaux d'assemblage et de qualification.