
Quand l'AOI post-refusion signale un pont entre broches adjacentes d'un QFP, QFN ou connecteur à pas fin de 0,4 ou 0,5 mm, la réaction erronée la plus fréquente est d'amincir immédiatement le pochoir ou de baisser la température de pic. Le pont visible après refusion n'est que l'état final solidifié — la brasure peut avoir franchi l'interstice isolant pendant l'impression, l'écrasement au placement ou la chauffe en refusion.
Une prévention efficace commence par identifier à quelle étape la pâte/la brasure a d'abord rejoint l'interstice, puis à vérifier que la correction n'affame pas les autres composants de la carte. Ce guide ne couvre que les broches SMT visibles et les pads périphériques ; les arrays masqués sous BGA/LGA relèvent du guide des défauts de brasage BGA et de l'inspection RX.
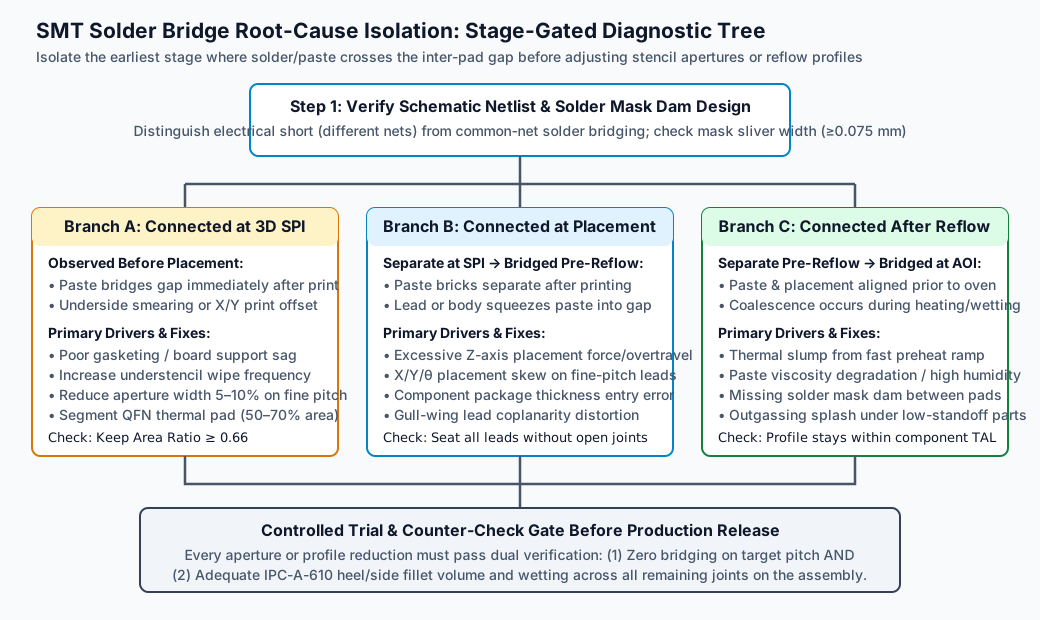
1. Étape 0 : distinguer « court-circuit électrique » et « pont de procédé sur le même réseau »
Avant de toucher aux ouvertures du pochoir ou aux paramètres d'impression, vérifier les broches pontées contre la netlist approuvée et le plan de masque de soudure :
- Réseaux différents (vrai court-circuit) : La broche 14 (
VCC) pontée sur la broche 15 (GNDouSDA) — à la fois rejet de procédé IPC-A-610 et court-circuit dur pouvant détruire les composants à la mise sous tension ICT/FCT. - Même réseau (pont same-net) : Les circuits de puissance, les pads de masse QFN et les connecteurs de blindage attribuent souvent plusieurs broches adjacentes au même réseau (
GND/SW). Si le layout ne laisse aucun barrage de masque entre ces pads de même réseau (ou relie l'interstice par un plan de cuivre), la brasure fondue rejoindra naturellement le cuivre non couvert.- Limite contractuelle : Même si les deux broches appartiennent au même réseau et que le test fonctionnel passe, un pont non intentionnel reste un défaut de procédé selon IPC-A-610 — sauf si le plan définit les pads comme partagés/joints, ou qu'une dérogation écrite du client existe.
2. À quelle étape le pont s'est formé en premier
D'après la gestion des défauts SMT de Kester et l'analyse de profil reflow d'Indium, les ponts se forment selon trois chemins physiques selon le moment où la brasure touche l'interstice. Utiliser les images SPI 3D, AOI après placement et AOI après refusion du même champ de vue pour localiser l'étape :
(Matrice de diagnostic téléchargeable : 04-solder-bridge-diagnostic.csv.)
Branche A : dépôts déjà joints après impression (SPI 3D)
Si la SPI 3D montre des dépôts pontés avant qu'aucun composant ne touche la carte, le four est innocent. Vérifier quatre points d'impression (détails dans le guide SPI) :
- Mauvais contact pochoir-PCB (gasketing) : Des broches de support insuffisantes laissent la carte fléchir, ou des caractères sérigraphiés hauts / pistes de cuivre épais soulèvent localement le pochoir des pads — la pression de la raclette expulse la pâte sous les ouvertures (« saignement sous face »).
- Essuyage de face inférieure insuffisant : De la pâte séchée ou étalée adhère aux barrages fins sous le pochoir et se transfère au barrage de masque à l'impression suivante. Passer l'essuyage humide/vide/sec de 10 à 3–5 impressions supprime immédiatement l'étalement sous face.
- Décalage de registre d'impression : Un décalage global X/Y/θ des fiducials dépose les briques à côté des pads cuivre, sur les barrages de masque ; les briques voisines se touchent ou coulent ensemble.
- Ouvertures fines trop larges : Des pads gull-wing/QFN à pas de 0,4--0,5 mm imprimés à 1:1 ne laissent presque aucune marge. Rentrer la largeur d'ouverture de 5–10 % — tout en gardant le ratio de surface AR = (W · L / 2(W+L)T) ≥ 0,66 — resserre la brique sans sacrifier le démoulage vertical.
Branche B : SPI propre, joint immédiatement après placement
Si la SPI 3D confirme des briques rectangulaires bien séparées mais que l'AOI après placement montre de la pâte pressée à travers l'interstice, le problème est l'écrasement mécanique au dépôt :
- Force de pose Z / sur-course excessive : Une épaisseur de boîtier sous-estimée en bibliothèque ou une force Z trop élevée sans ressort écrase les briques ; la pâte humide est chassée latéralement à travers l'interstice.
- Décalage X/Y/θ de placement : Même 0,05--0,08 mm de rotation ou de décalage latéral sur un QFP 0,4 mm fait entrer les bords métalliques des broches entre deux briques et forme un pont capillaire mécanique.
- Écrasement du pad central QFN/LGA : Un thermal pad imprimé à 100 % d'ouverture pleine fait flotter le composant en refusion ou expulse l'excès de brasure vers les broches périphériques. Les grands thermal pads doivent être découpés en grille windowpane couvrant 50–70 %, avec des canaux de 0,25--0,40 mm pour l'évacuation du flux et l'affaissement uniforme.
Branche C : séparé après placement, ponté en refusion
Pâte et broches séparées avant le four ; le pont se forme par coalescence au liquidus ou effondrement thermique :
- Barrage de masque absent ou trop étroit : Le masque entre pads fins est une barrière physique non mouillable. Conserver au moins ≥ 0,075--0,10 mm (3--4 mil) de barrage LPI ; si la largeur CAO ne laisse que 0,03 mm, CAM doit le supprimer pour éviter l'écaillage — laissant un substrat nu (ou du cuivre à nu) que la brasure franchit facilement.
- Effondrement thermique en préchauffage : Une rampe initiale trop raide (ou une pâte au-delà de sa durée d'exposition sur pochoir ayant absorbé l'humidité) fait chuter la viscosité du véhicule de flux avant que les solvants ne s'évaporent ; la pâte ramollie s'affaisse latéralement sur l'interstice avant d'atteindre le liquidus (Indium reflow phase I).
3. Pourquoi « moins de pâte partout » casse une carte mixte
Face aux ponts d'un CI fin, l'idée spontanée est d'amincir tout le pochoir (p. ex. de 0,125/5 mil à 0,080 mm/3,2 mil). Le pochoir plus fin réduit bien le volume du QFP — mais il retire aussi 36 % de brasure à toutes les grosses inductances, MOSFET de puissance et connecteurs SMD, produisant joints ouverts, congés de pied insuffisants et défauts de coplanarité.
Avant de libérer toute correction, évaluer son effet inverse sur l'ensemble de la carte :
| Action candidate | Cas d'usage | Vérification inverse obligatoire |
|---|---|---|
| Rentrer localement la largeur d'ouverture de 5–10 % ou ouvertures dentelées décalées | Ponts concentrés sur un QFP/QFN/connecteur 0,4--0,5 mm précis | SPI 3D confirme le ratio de surface ≥ 0,66 ; les joints satisfont les hauteurs minimales de congé IPC-A-610 |
| Pochoir étagé (champ principal 0,125 / cavité locale 0,100 mm) | Gros connecteurs mélangés à du fin pas 0,4 mm ou 0201/01005 | Vérifier le keepout de 3--5 mm autour des bords de cavité ; les pads voisins doivent encore assurer le contact raclette |
| Corriger la hauteur Z et la vision de placement | AOI après placement confirme écrasement de pâte ou décalage de broches | Après allègement de la force Z, revérifier 100 % des broches du boîtier contre les pattes levées/ouverts de coplanarité |
| Ajuster rampe de préchauffage et fenêtre de palier | Briques propres au dépôt mais pont par effondrement thermique à la montée en four | Thermocouples sur carte : pic et temps au-dessus du liquidus (TAL) dans la fenêtre pour tous les composants sensibles |
| Restaurer le barrage de masque en CAO (≥ 0,075 mm) | Audit de la carte nue : pas de barrage entre pads fins | Les nouvelles largeurs de pads restent conformes aux exigences toe/heel du composant |
4. Cas NPI réel : arrêter un pont récurrent sans toucher le profil
Sur un pilote industriel, l'AOI post-refusion signalait des ponts répétés aux broches 22–28 de U4 (LQFP 64 broches pas 0,4 mm). La ligne proposait de baisser le pic de 242 à 232°C.
Le profil était optimisé pour un BGA lourd (U1) sur la même carte ; l'ingénieur procédé n'y a pas touché et a sorti les enregistrements d'étape de U4 :
- Revue SPI 3D : les briques des broches 22–28 de
U4se touchaient avant le placement le long du côté interne du boîtier, avec une hauteur de dépôt à 145 % de l'épaisseur du pochoir et un décalage de -0,04 mm en Y. - Contrôle imprimante et pochoir : le cadre sérigraphié du composant entre les deux rangées de pads de
U4soulevait le pochoir de 18 μm localement — rupture du gasketing. - Correction contrôlée et vérification : essuyage humide de face inférieure renforcé, bord interne des ouvertures de
U4rentré de 0,03 mm pour le lot, et demande de modification DFM PCB pour écarter la sérigraphie de ≥ 0,15 mm de la rangée de pads. Lot de vérification de 30 cartes : SPI 3D montrait tous les dépôts séparés (92–104 % de volume), AOI post-refusion zéro pont avec congés gull-wing conformes IPC-A-610 — le profil deU1inchangé.
5. Quoi fournir pour une revue DFM SMT et ponts
Pour prévenir les ponts fins avant la découpe du pochoir, le dossier de montage SMT doit contenir :
- Couches Gerber / ODB++ (cuivre, masque, pâte, sérigraphie) : pour vérifier par CAM et ingénierie SMT les largeurs de barrage (≥ 0,075 mm), les dégagements sérigraphie-pads et le scellement des vias de thermal pads QFN.
- BOM complète et fiches de boîtiers : vérifier les largeurs de broches à pas 0,4/0,35 mm, les dimensions des pads exposés QFN et le besoin de pochoir étagé.
- Carte des défauts et preuves d'étape (pour un problème de série existant) : photos annotées, références/numéros de broches, appartenance réseau et journaux SPI 3D ou AOI disponibles, avec 04-solder-bridge-diagnostic.csv.
Le montage SMT et la PCBA clé en main de HILPCB combinent un DFM d'ouvertures en amont (pochoirs laser nano-revêtus, pochoirs étagés, découpe windowpane QFN automatique) avec SPI 3D 100 % en ligne et AOI multi-angles 2D/3D — les anomalies d'impression et de placement sont interceptées avant que la carte n'entre en refusion. Demander un devis avec les fichiers de conception pour une revue DFM d'ingénierie.
Questions fréquentes
Quelle largeur minimale de barrage de masque faut-il contre les ponts SMT ?
Pour le masque LPI vert standard, au moins 0,075 à 0,10 mm (3--4 mil) de barrage continu entre pads cuivre adjacents. Sous 0,075 mm (davantage pour les masques blancs/noirs), le fin cordon ne survit pas au développement ; CAM doit le supprimer et il ne reste que du diélectrique nu entre les pads fins.
Pourquoi les QFN pontent-ils souvent entre pad central et broches périphériques ?
Une ouverture à 1:1 (100 % de couverture) sur le thermal pad exposé du QFN dépose trop de pâte. En refusion, l'évacuation du flux et le poids du boîtier expulsent l'excès de brasure à travers l'étroit interstice vers les broches périphériques. Découper le pad en grille windowpane à 50–70 % de couverture évite à la fois les ponts périphériques et le flottement du boîtier.
Un pont entre deux broches de masse (même réseau) peut-il être accepté tel quel ?
Électriquement, un pont GND-GND n'est pas un court-circuit ; mais selon la norme de procédé IPC-A-610, un pont de brasure non intentionnel entre pads distincts reste un défaut — sauf si les pads étaient conçus partagés ou qu'une dérogation écrite du client existe.
La fin de ligne doit-elle reprendre immédiatement les ponts fins au fer ?
Non. Avant le fer et la tresse à dessouder, enregistrer la référence, la paire de broches et la position panneau, et vérifier l'existence d'images SPI 3D et AOI après placement. Une reprise immédiate non enregistrée détruit les preuves physiques nécessaires pour localiser une dérive d'essuyage ou un décalage de placement — et soumet le CI fin à un choc thermique local et des résidus de flux.