
Non rilasciare un assemblaggio solo perché la sua distinta base indica “0201”. Rilasciare la specifica combinazione di scheda e componente solo dopo che il progettista e l'assemblatore hanno verificato il componente esatto, il footprint, i dati di fabbricazione, lo stencil, il programma di posizionamento e il piano di rifusione e ispezione rispetto al processo previsto. Se questi dati o i risultati del primo articolo mancano, la decisione è condizionata e non costituisce una dichiarazione di capacità produttiva.
Chiedersi innanzitutto se il passaggio da un componente 0402 imperiale a uno più piccolo risolva un effettivo vincolo di layout o elettrico. Il corpo del componente può essere più piccolo, ma l'area effettivamente occupata sulla scheda comprende anche piazzole, maschera di saldatura, distanze di isolamento e spazio di accesso per l'assemblaggio. Se il componente più grande soddisfa i requisiti del prodotto, vale la pena confrontare entrambe le opzioni con l'assemblatore prima di accettare il lavoro aggiuntivo necessario per il rilascio.
Definire il sistema di denominazione e il componente effettivo
“0201” è ambiguo se non si specifica il sistema di denominazione:
- 0201 imperiale corrisponde alla classe dimensionale 0603 metrica, nominalmente circa 0.6 × 0.3 mm.
- 0201 metrico corrisponde alla classe 008004 imperiale, molto più piccola, nominalmente circa 0.2 × 0.1 mm.
- 01005 imperiale corrisponde a 0402 metrico, nominalmente circa 0.4 × 0.2 mm.
Queste sono designazioni dimensionali, non misure precise da ricavare dalle cifre. Per questo articolo, il componente di esempio è Panasonic ERJ1RHD1001C, un resistore rettangolare a chip ERJ1R. La scheda tecnica Panasonic ERJ type indica per ERJ1R dimensioni del corpo pari a 0.60 ± 0.03 mm di lunghezza, 0.30 ± 0.03 mm di larghezza e 0.23 ± 0.03 mm di spessore. Identifica la dimensione come 0201 in pollici, o 0603 metrica.
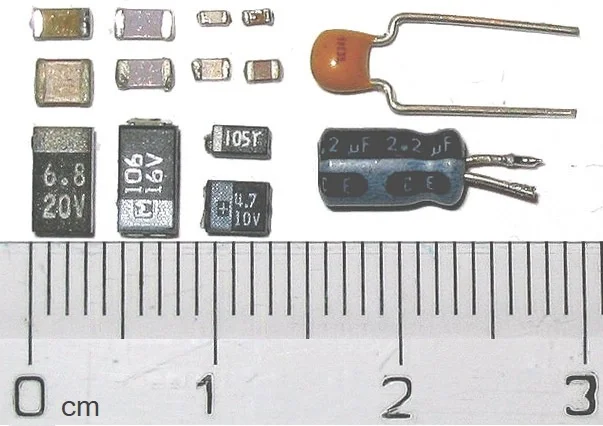
La fotografia mostra condensatori per dare un riferimento dimensionale, non il resistore dell'esempio.
Tra i documenti originali pertinenti del produttore figurano la scheda tecnica Panasonic ERJ type, datata 29 maggio 2025, e Surface Mount Resistors Land Pattern, datato 24 dicembre 2025. Registrare le revisioni utilizzate per il progetto e verificare la presenza di aggiornamenti prima del rilascio.
Questo resistore è un esempio, non un riferimento valido per ogni componente 0201. Un condensatore, un induttore o un'altra serie di resistori possono avere terminali, raccomandazioni di montaggio e vincoli elettrici diversi, anche quando il corpo appartiene alla stessa classe dimensionale nominale.
Confrontare le piazzole consigliate con la scheda, non solo con la libreria
Il documento Panasonic Surface Mount Resistors Land Pattern fornisce un esempio per la famiglia di resistori rettangolari 0603 metrici / 0201 in pollici. Nel diagramma:
| Dimensione | Significato | Esempio Panasonic |
|---|---|---|
| a | Distanza tra le piazzole | 0.30–0.40 mm |
| b | Estensione complessiva esterna delle piazzole | 0.80–0.90 mm |
| c | Larghezza della piazzola | 0.25–0.35 mm |
Queste sono raccomandazioni del produttore per la famiglia pertinente, non valori universali per i componenti 0201. Inoltre, da sole non specificano le aperture dello stencil né dimostrano che un determinato PCB possa essere assemblato.
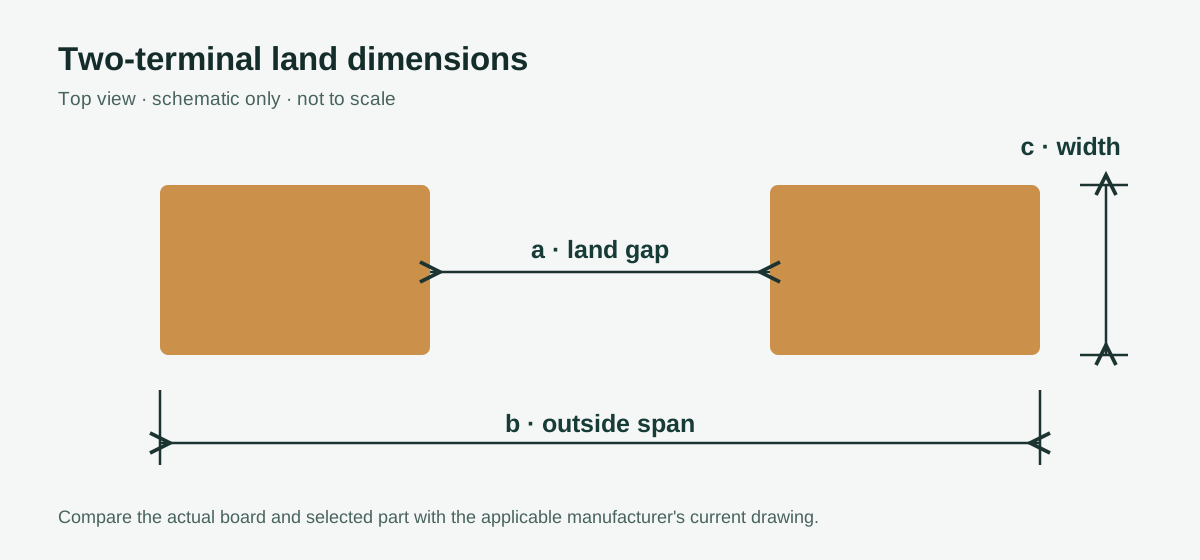
Le etichette delle quote identificano gli elementi da confrontare; il disegno è schematico e non costituisce un modello per la fabbricazione.
Per ERJ1RHD1001C, il progettista dovrebbe confrontare il footprint CAD effettivo e i dati di fabbricazione con il diagramma del produttore, comprese le definizioni delle dimensioni e le unità di misura. Il fabbricante della scheda e l'assemblatore dovrebbero quindi esaminare ciò che verrà effettivamente prodotto:
- Forma, distanza e larghezza delle piazzole in rame, comprese le tolleranze di fabbricazione.
- Aperture della maschera di saldatura ed eventuali problemi di separazione o allineamento della maschera.
- Piste e rame collegati a ciascuna estremità, compresi potenziali squilibri termici.
- Componenti vicini, marcature e altre caratteristiche che limitano la stampa, il posizionamento o l'ispezione.
- Corrispondenza tra rame, maschera, strato della pasta saldante e disegni di assemblaggio.
La norma IPC-7351 sui pattern di piazzole può orientare il metodo di progettazione, ma una norma generale o il nome di una libreria non sostituiscono la verifica di questo componente e di questa scheda.
Esempio pratico: verifica di un footprint proposto
Si supponga che un progettista proponga due piazzole rettangolari identiche, ciascuna lunga 0.25 mm e larga 0.30 mm, separate da 0.35 mm. Sono dimensioni CAD ipotetiche, non misure rilevate su una scheda fabbricata. Per questo esempio, confrontiamole con l'esempio Panasonic per la famiglia di resistori rettangolari riportato sopra:
| Verifica | Valore CAD ipotetico | Esempio Panasonic | Risultato |
|---|---|---|---|
| Distanza, a | 0.35 mm | 0.30–0.40 mm | Entro l'intervallo dell'esempio |
| Estensione esterna, b | 0.25 + 0.35 + 0.25 = 0.85 mm | 0.80–0.90 mm | Entro l'intervallo dell'esempio |
| Larghezza della piazzola, c | 0.30 mm | 0.25–0.35 mm | Entro l'intervallo dell'esempio |
Questo confronto supera soltanto la verifica delle dimensioni nominali CAD. Non accerta le dimensioni finali del rame, l'allineamento della maschera, il rilascio della pasta, l'equilibrio termico o la copertura dell'ispezione. Il progettista deve comunque disporre dei file effettivi della scheda e delle relative tolleranze; il fabbricante e l'assemblatore devono esaminare la realizzazione proposta e le evidenze del primo articolo prima del rilascio in produzione. Se manca una qualsiasi verifica, la decisione rimane condizionata.
Matrice dei rischi per il rilascio
Usare la matrice per registrare le decisioni, non come sistema di punteggio. Stop significa che manca un dato o una decisione necessari; condizionato significa che il metodo proposto richiede una verifica concordata; rilascio significa che le evidenze indicate sono state esaminate per questa produzione.
| Punto decisionale | Condizione di stop o rilascio condizionato | Evidenze necessarie per il rilascio | Responsabile della decisione |
|---|---|---|---|
| Identità del componente | Solo “0201”, MPN incompleto o componente alternativo non approvato | Produttore, MPN completo, sistema dimensionale, dimensioni e requisiti elettrici | Il progettista approva la distinta base |
| Interfaccia con la scheda | Footprint o dati della maschera non verificati rispetto al componente selezionato | Confronto delle piazzole e verifica dei dati effettivi da parte del fabbricante e dell'assemblatore | Il progettista approva il progetto; il fabbricante conferma la producibilità |
| Deposito di pasta | Piano relativo ad aperture, stencil o pasta non specificato | Dati dello stencil specifici per la scheda, informazioni sulla pasta e piano di verifica della stampa | L'assemblatore approva il processo di stampa, con la revisione del progettista ove necessaria |
| Posizionamento | Presentazione sul nastro, coordinate o configurazione della macchina non definite | Programma coerente con gli altri dati, presentazione del componente e verifica del posizionamento sul primo articolo | L'assemblatore approva la configurazione; il progettista risolve le incongruenze nei dati |
| Rifusione e tombstoning | Profilo o problemi di asimmetria non ancora verificati | Profilo misurato, limiti dei componenti e risposta concordata ai difetti | L'assemblatore approva il processo; il progettista approva le modifiche progettuali |
| Ispezione e funzionamento | Copertura o criteri di accettazione non definiti | Metodo, ambito, limiti, prove elettriche e registrazioni | Il cliente o responsabile del prodotto accetta la copertura; l'assemblatore esegue i controlli concordati |
| Vita del prodotto | I campioni di produzione sono considerati prova della durata di vita | Piano di qualifica specifico per il prodotto e relativi risultati | Il responsabile del prodotto approva la qualifica |
Il superamento di un punto decisionale non implica il superamento degli altri. In particolare, un footprint realizzabile non dimostra le prestazioni elettriche e un giunto di saldatura dall'aspetto soddisfacente non dimostra la durata in servizio.
Trasformare la distinta base e la presentazione dei componenti in dati controllati
La distinta base deve identificare il produttore e l'MPN completo, non solo il valore e “0201”. Includere le caratteristiche elettriche richieste, la quantità approvata per scheda, i riferimenti dei componenti, la revisione e le eventuali posizioni da non popolare. Verificarne la coerenza con il disegno di assemblaggio e il file di posizionamento.
Per questo esempio Panasonic, non fare affidamento sulla lettura del valore dal componente dopo il posizionamento: la scheda tecnica ERJ indica che queste dimensioni ridotte sono prive di marcatura. L'identificazione dipende invece dal controllo dei componenti in ingresso, dall'etichettatura delle bobine, dalla verifica della configurazione e dalla tracciabilità.
Chiedere all'assemblatore come dovrà essere presentata la quantità fornita. L'orientamento del nastro, le condizioni della bobina o dello spezzone di nastro, la lunghezza utile del tratto iniziale, la configurazione del prelievo e il consumo previsto durante l'avviamento possono influire sull'utilizzabilità del materiale ordinato. Concordare l'eventuale quantità aggiuntiva per la produzione effettiva, anziché inventare una maggiorazione universale.
Un componente alternativo richiede un'approvazione esplicita. Anche se il valore elettrico e la dimensione nominale coincidono, confrontare dimensioni, struttura dei terminali, piazzole consigliate, confezionamento e limiti di processo. Decidere se la modifica richiede un'ulteriore verifica dello stencil, un nuovo primo articolo o una prova di prodotto.
Validare insieme il rilascio della pasta e il posizionamento
I documenti Panasonic ERJ1R esaminati non indicano uno spessore universale dello stencil, una riduzione delle aperture o un volume di pasta validi per questo componente. L'assemblatore deve quindi esaminare i dati effettivi dello strato pasta e proporre uno stencil adatto a questa scheda e a questo processo.
La verifica dovrebbe definire forma e dimensioni dell'apertura per ogni piazzola, spessore dello stencil, metodo di fabbricazione, ipotesi di allineamento e lega/tipo di pasta. Valutare se le aperture selezionate possano rilasciare la pasta in modo uniforme con lo stencil e il processo di stampa proposti, soprattutto in presenza di altri tipi di componenti sulla scheda. Ispezionare il volume e l'equilibrio dei depositi risultanti, anziché presumere che far corrispondere un'apertura a una piazzola garantisca una buona stampa.
Per il contesto progettuale più ampio, vedere progettazione degli stencil SMT. Il risultato per questa produzione dovrebbe essere un file dello stencil con revisione controllata e un piano concordato di verifica della stampa, non una ricetta generica per i componenti 0201 copiata da altrove.
Anche il posizionamento richiede un'analisi specifica per la scheda. Verificare la coerenza di distinta base, origine del footprint, coordinate, convenzione di rotazione, lato della scheda e disegno di assemblaggio. La scheda tecnica Panasonic richiede di rispettare l'orientamento fronte/retro del resistore come presentato nel nastro. L'assemblatore dovrebbe confermare la configurazione effettiva di alimentatore, ugello, prelievo e posizionamento e verificare presenza e allineamento su un primo articolo.
La documentazione del produttore esaminata non stabilisce limiti universali per lo scostamento di posizionamento, la forza o la precisione della macchina. Se l'assemblatore propone dei limiti, registrarne i criteri di definizione e il modo in cui ne verrà verificato il rispetto per questa commessa.
Rifusione e tombstoning: verificare la combinazione
Il tombstoning è un rischio per il rilascio perché le due estremità di un piccolo componente passivo potrebbero non essere soggette a bagnatura della saldatura e riscaldamento equilibrati. Possono influire la geometria delle piazzole, i collegamenti in rame, i depositi di pasta, il posizionamento e la rifusione. La Technical Guide Ver.3 di Panasonic tratta il cosiddetto “manhattan phenomenon” in relazione alle piazzole comuni e all'eccesso di saldatura, inclusa la separazione mediante maschera di saldatura.
La scelta operativa consiste nell'esaminare entrambe le estremità di ciascun footprint pertinente e poi validare il risultato assemblato. Non dichiarare che piazzole dall'aspetto simmetrico eliminino da sole il tombstoning. Per un'analisi più ampia dei difetti, vedere cause e prevenzione del tombstoning nei PCB.
L'assemblatore dovrebbe proporre un profilo di rifusione compatibile con la pasta e la scheda selezionate e con tutti i componenti. Misurare le temperature nei punti rappresentativi concordati sulla scheda e sui terminali dei componenti, includendo ambienti termici potenzialmente diversi. Confrontare i risultati con i limiti applicabili ai componenti.
Panasonic pubblica informazioni sulle condizioni di saldatura raccomandate e soggette a condizioni per la propria famiglia di resistori rettangolari nel documento Surface Mount Resistors Recommended Soldering Conditions. La documentazione distingue tra la tutela delle caratteristiche del resistore e la definizione di condizioni di saldatura stabili. Un profilo del produttore è quindi un dato di ingresso per la verifica, non una prova che la scheda di produzione verrà saldata in modo affidabile. Registrare il profilo approvato, i punti di misura, gli scostamenti e le restrizioni relative a rilavorazione o rifusioni ripetute applicabili all'intero assemblaggio.
Specificare cosa possono effettivamente rilevare ispezione e verifica
La richiesta di offerta dovrebbe distinguere tra ispezione di processo, verifica elettrica e qualifica del prodotto:
- La SPI, se utilizzata, può fornire evidenze sui depositi stampati accessibili secondo il programma e i limiti concordati. Definire quali depositi vengono misurati, quali caratteristiche vengono valutate e cosa accade in caso di risultato fuori limite.
- La AOI, se utilizzata, può controllare caratteristiche visibili programmate, come presenza, allineamento o aspetto della saldatura, entro la copertura validata del sistema. Chiedere quali caratteristiche non siano visibili in modo affidabile e come verranno gestite. Non presumere che ogni caratteristica di un giunto di saldatura possa essere valutata da un'immagine.
- La prova elettrica richiede un elenco definito di funzioni, reti o valori, un metodo di accesso e una copertura. Un controllo visivo non può accertare il valore di un resistore privo di marcatura.
- La qualifica del prodotto affronta l'ambiente di utilizzo e la durata prevista mediante un piano di cui è responsabile l'organizzazione che gestisce il prodotto. Il suo ambito dipende dall'applicazione.
Concordare il disegno del cliente o i criteri di accettazione applicabili, l'ambito di ispezione e campionamento, la gestione dei difetti, l'autorizzazione alla rilavorazione e le registrazioni. Il superamento della SPI, dell'AOI o di un'ispezione a campione non dimostra il funzionamento elettrico né la durata di vita. Allo stesso modo, il superamento di un controllo a campione non dice automaticamente nulla sulle schede non campionate.
Esempio ipotetico di riconciliazione delle quantità e dei campioni
Si supponga che un ordine inizi con 30 pannelli da quattro posizioni scheda ciascuno:
- Posizioni totali: 30 × 4 = 120 schede.
- Quattro schede vengono scartate durante la separazione dal pannello: ne rimangono 120 − 4 = 116.
- Dodici di queste 116 vengono selezionate per un esame a campione specificato. Le altre 116 − 12 = 104 non fanno parte del campione.
- Due schede campionate vengono consumate dall'esame distruttivo. Se le altre dieci schede campionate possono essere reintegrate a magazzino, la quantità potenzialmente rimanente è 104 + 10 = 114.
Questa è una riconciliazione dei materiali, non un tasso di accettazione né una dichiarazione di resa. Non afferma che le 104 schede non campionate abbiano superato l'esame a campione, che le dieci schede reintegrate siano elettricamente conformi o che 114 schede siano autorizzate alla spedizione. Le parti devono concordare separatamente le posizioni dei campioni, i riferimenti esaminati, la copertura delle prove, la destinazione dei materiali e la quantità richiesta da consegnare.
Checklist per la richiesta di offerta e il rilascio
Inviare una richiesta di offerta con la revisione della scheda, le quantità previste e il programma temporale tramite la procedura concordata con l'assemblatore oppure richiedere un preventivo. Assegnare un responsabile a ciascuna voce prima dell'ordine:
- Progettista — approvare il componente e il layout: fornire la distinta base con MPN completi, documenti dei produttori, alternative approvate, requisiti elettrici, origine del footprint e confronto con le piazzole consigliate.
- Progettista — rilasciare file coerenti: fornire dati di fabbricazione, dati di maschera e pasta, disegni di assemblaggio, coordinate, contorno della scheda, dettagli del pannello e identificativi di revisione. Risolvere le discrepanze prima della fabbricazione.
- Fabbricante — confermare la proposta effettiva per la scheda: esaminare caratteristiche del rame e della maschera, tolleranze, pannellizzazione ed eventuali eccezioni che interessano le piazzole o l'assemblaggio.
- Assemblatore — proporre il processo: definire i requisiti di presentazione dei componenti, i dati di stencil e aperture, la pasta, la configurazione di posizionamento, la verifica della rifusione, i metodi di ispezione e i relativi limiti. Segnalare le ipotesi non risolte anziché presentare una capacità generica per i componenti 0201.
- Progettista e assemblatore — decidere sul primo articolo: concordare cosa verrà misurato, i criteri di accettazione, chi può autorizzare le modifiche e se una modifica al footprint, al componente, allo stencil o al processo richieda una nuova validazione.
- Cliente o responsabile del prodotto — accettare la copertura: definire prove elettriche, ambito del campionamento e delle prove distruttive, tracciabilità, riconciliazione delle quantità e responsabilità per la qualifica del prodotto.
- Autorità di rilascio — firmare la revisione: confermare che le deviazioni aperte siano accettate o chiuse e che i file approvati, il processo e le evidenze si riferiscano alla stessa revisione della scheda e della distinta base.
Se il footprint effettivo, la proposta dello stencil, le evidenze di processo misurate o il piano di accettazione non sono ancora disponibili, mantenere la decisione condizionata. Il primo rilascio può riguardare un prototipo controllato o una produzione per la verifica del processo, anziché una produzione senza restrizioni.
0201 imperiale equivale a 0201 metrico?
No. 0201 imperiale corrisponde alla classe 0603 metrica, circa 0.6 × 0.3 mm. 0201 metrico corrisponde alla classe 008004 imperiale, molto più piccola. Specificare il sistema di denominazione e verificare le dimensioni effettive del componente selezionato.
Un condensatore 0201 può usare le piazzole del resistore Panasonic indicate sopra?
Non darlo per scontato. Verificare la raccomandazione del produttore del condensatore e la scheda e il processo di assemblaggio effettivi. L'esempio Panasonic riguarda la famiglia pertinente di resistori rettangolari, non ogni componente passivo con dimensioni del corpo simili.
Un corpo più piccolo garantisce un PCB più piccolo?
No. Confrontare il pattern di piazzole completo, le distanze di isolamento, la maschera, l'instradamento e l'accesso per l'assemblaggio. Il solo contorno del corpo non determina l'area di layout utilizzabile.
AOI o SPI sostituiscono le prove elettriche?
No. Questi metodi forniscono evidenze di processo o visive definite entro la propria copertura; non dimostrano il funzionamento del circuito né la durata di vita del prodotto. Concordare separatamente le prove elettriche e la qualifica.
Cosa fare se l'assemblatore propone un componente o uno stencil alternativo?
Sospendere la modifica in attesa di verifica. Il progettista dovrebbe approvare ogni sostituzione di componente e l'assemblatore dovrebbe documentare il processo revisionato. Insieme, decidere quali verifiche del footprint e quali prove di stampa, posizionamento, rifusione, ispezione e prodotto debbano essere ripetute.