
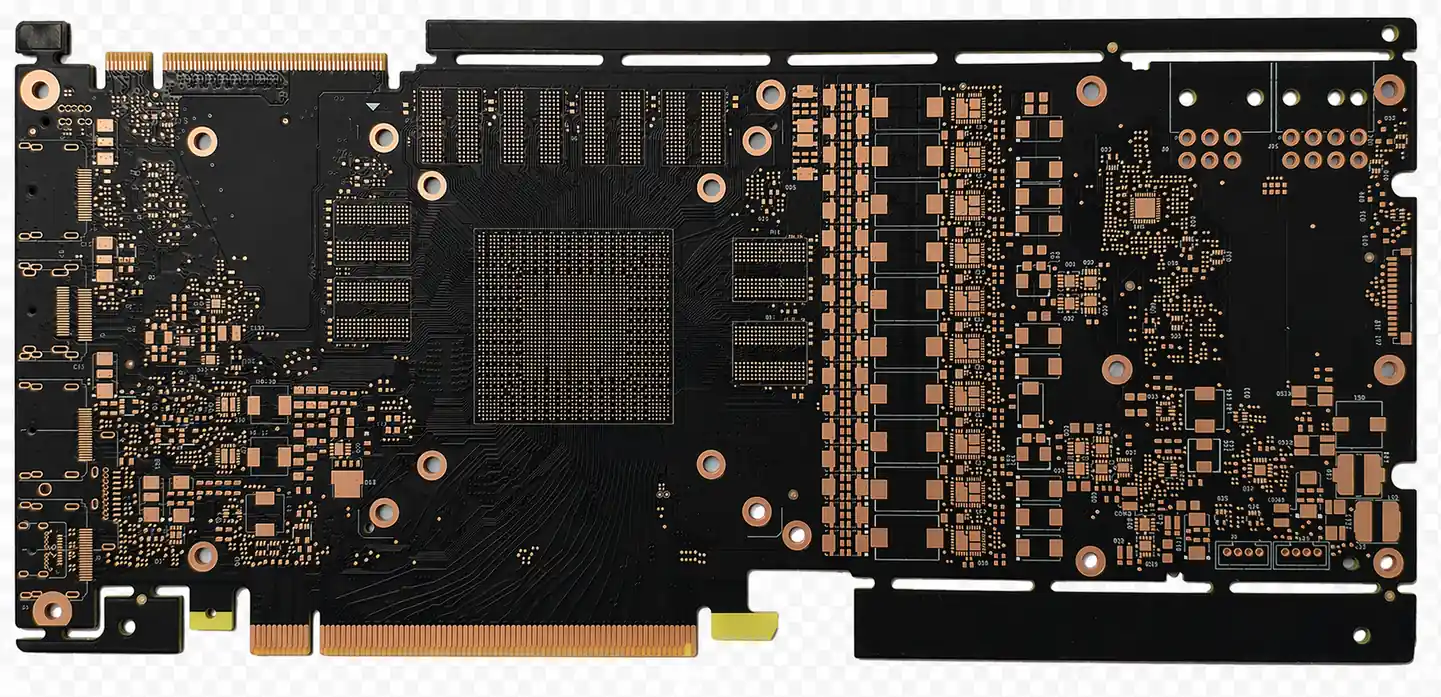
I PCB a 24 strati rappresentano l'apice della fabbricazione multilayer commerciale ad alto volume - la piattaforma su cui si costruiscono motherboard server, line card di switch per data center, backplane HPC e core router telecom. A questo layer count, i design portano canali SerDes 56G e 112G con modulazione PAM4. L'eye diagram ha tre livelli di tensione e l'apertura dell'occhio è circa un terzo di quella NRZ a pari baud rate. Ogni decimo di dB di insertion loss influisce direttamente sulla distanza di collegamento ottenibile e sul bit error rate.
Produrre schede a 24 strati per 112G PAM4 non significa semplicemente fare un "multilayer più spesso". È un esercizio di ingegneria dei materiali di precisione: selezione di dielettrici ultra-low-loss, specifica di fogli di rame con rugosità controllata, gestione dell'effetto del weave del vetro che crea intra-pair skew, ottimizzazione di ogni transizione via tramite simulazione elettromagnetica e poi verifica delle prestazioni di canale su ogni panel di produzione con misure di insertion loss al VNA.
Questa guida copre l'intera tecnologia di fabbricazione per PCB server-grade a 24 strati, dalla selezione dei materiali fino alla verifica di produzione. A 112G PAM4, il canale PCB è spesso il collo di bottiglia prestazionale e la differenza tra un prodotto che funziona e uno che non funziona si misura in frazioni di dB per pollice.
I team hardware data center della West Coast USA, le aziende europee di infrastruttura telecom e gli OEM server globali si affidano a HILPCB per build da 24 strati di livello produttivo perché la combinazione di materiali ultra-low-loss, precisione di back-drill ±6mil, controllo dell'impedenza differenziale a ±5% e verifica VNA fino a 40GHz fornisce le prestazioni di canale richieste da 112G PAM4 - non solo sui prototipi, ma su ogni lotto di produzione.
Capacità produttiva HILPCB: realizziamo PCB server a 24 strati in Megtron 6/7 e Isola I-Speed con verifica misurata dell'insertion loss fino a 40GHz, precisione di back-drilling di ±6mil, controllo dell'impedenza differenziale a ±5% e rame VLP/HVLP per ridurre al minimo la perdita conduttiva - validato in produzione di volume per applicazioni 112G PAM4.
In Questa Guida
- L'ecosistema server e data center a 24 strati
- Architettura di stack-up per 112G PAM4
- Ingegneria dei materiali ultra-low-loss
- Ottimizzazione dei via e back-drilling di precisione
- Gestione del weave del vetro e della rugosità del rame
- Budget di insertion loss: dove va ogni dB
- Verifica di produzione: test VNA ed estrazione Dk/Df
- Processo di fabbricazione a 24 strati su scala industriale
- PCB a 24 strati oltre i server: telecom, HPC e design ibridi
- Fabbricazione 24 strati di livello produttivo in HILPCB
L'ecosistema server e data center a 24 strati
### Motherboard serverLe motherboard enterprise con processori dual o quad socket trasportano PCIe Gen 5/6 (32-64GT/s), DDR5 (4800-8800MT/s), CXL (Compute Express Link) e UPI (Ultra Path Interconnect) - tutti bus che richiedono routing differenziale strettamente controllato su dielettrici low-loss. I 24 strati permettono 12-14 layer di segnale, più 10-12 piani di alimentazione e massa.
Line card per switch data center
Gli switch top-of-rack e spine con 51,2Tbps di banda aggregata instradano centinaia di canali SerDes 112G/224G tra ASIC di switching, gabbie per moduli ottici (QSFP-DD, OSFP) e retimer IC. Le lunghezze del canale PCB (3-12 pollici di trace) devono rispettare budget di insertion loss molto stretti, senza margine per variazioni di fabbricazione.
Backplane HPC
I backplane per high-performance computing portano link seriali ad alta velocità su 20-40 pollici di board. A 112G PAM4, il budget di perdita per questi canali lunghi è estremamente stretto, rendendo il backplane una delle sfide di fabbricazione PCB più dure del settore.
Core router telecom
Le piattaforme di routing core per reti di trasporto 5G gestiscono interfacce 400GbE e 800GbE con 8×112G o 8×224G SerDes per porta. La conformità dei canali deve soddisfare OIF CEI-112G o IEEE 802.3ck.
Architettura di stack-up per 112G PAM4
### Principi chiave di progettoA 112G PAM4, l'architettura dello stack-up determina direttamente se i canali superano i test di conformità. Tre principi guidano il design:
Simmetria. Lo stack-up deve essere simmetrico rispetto al centro per minimizzare il warpage nei grandi panel (18"×24" o più) usati per le schede server. Una distribuzione del rame asimmetrica causa stress differenziale che flette il panel oltre il limite IPC dello 0,75%.
Rame VLP sui layer high-speed. Il rame Very Low Profile (Rz <3μm) sui layer che trasportano canali 112G minimizza la perdita conduttiva, che domina l'attenuazione totale del canale alla frequenza Nyquist di 28GHz.
Accoppiamento stretto con il ground. I layer di segnale ad alta velocità sono abbinati a piani di massa dedicati con dielettrico da 3-4mil per ottenere un'impedenza stripline ottimale e la massima isolamento dal crosstalk fra layer adiacenti.
Stack-up server tipico a 24 layer
Lo stack-up assegna 6 layer di segnale ad alta velocità, che trasportano canali 112G e PCIe, posizionati simmetricamente vicino alle superfici della board, con altri 6 layer per DDR, routing generale e interconnessioni dei componenti. I piani di massa su L2, L6, L10, L15, L19 e L23 forniscono schermatura e percorsi di ritorno. I layer rimanenti occupano i piani di alimentazione.
Ogni layer di segnale che porta canali 112G PAM4 è abbinato a un piano di massa dedicato con spacing dielettrico di 3-4mil. Il dielettrico sottile crea stripline fortemente accoppiate con impedenza controllata e crosstalk di fine linea minimo.
Ingegneria dei materiali ultra-low-loss
A 112G PAM4 (Nyquist 28GHz), la perdita dielettrica è il principale contributo all'attenuazione del canale PCB. La scelta del materiale è la decisione più importante per le prestazioni.Confronto materiali per PCB server a 24 layer
| Materiale | Dk (10GHz) | Df (10GHz) | Perdita (dB/pollice, stripline 28GHz) | Fattore costo |
|---|---|---|---|---|
| FR-4 standard | 4.2 | 0.020 | ~2.0 | 1× |
| Megtron 4 | 3.8 | 0.005 | ~0.9 | 2.5× |
| Megtron 6 | 3.4 | 0.002 | ~0.55 | 4× |
| Megtron 7 | 3.3 | 0.001 | ~0.40 | 6× |
| Isola I-Speed | 3.6 | 0.003 | ~0.65 | 3.5× |
| Isola I-Tera MT40 | 3.4 | 0.002 | ~0.50 | 4.5× |
| Nelco N7000-2 HT | 3.2 | 0.0015 | ~0.45 | 5× |
Per canali server tipici da 4-8 pollici, Megtron 6 è diventato lo standard de facto del settore. Offre le prestazioni di perdita necessarie restando economico in volume. Megtron 7 e materiali equivalenti a perdita ancora più bassa sono riservati a canali più lunghi o ai design 224G di nuova generazione.
Coerenza di un unico materiale
Tutti i 24 layer dovrebbero usare lo stesso sistema dielettrico per evitare discontinuità di Dk alle transizioni di layer. Stack misti, per esempio Megtron 6 per i layer di segnale e FR-4 per i piani, creano disadattamenti di impedenza ai confini tra materiali, riflettono energia del segnale e peggiorano il return loss - non accettabile per la conformità 112G PAM4.
Ottimizzazione dei via e back-drilling di precisione
In una board a 24 layer con spessore 3.0-3.5mm, ogni transizione via non ottimizzata introduce 1-3dB di insertion loss a 28GHz, comparabili a diversi pollici di trace. L'ottimizzazione dei via non è opzionale a 112G.Processo e specifiche di back-drilling
Il back-drilling è obbligatorio per tutti i signal via sui canali 112G. Lunghezza residua target dello stub: ≤8mil (200μm). Tolleranza di profondità: ±6mil per fabbricazione premium.
Molti canali richiedono back-drilling su entrambi i lati: un segnale che entra in L1 e passa a L5 viene back-drillato dal lato inferiore; un segnale da L20 a L24 viene back-drillato dal lato superiore. Alcuni design richiedono persino il back-drilling da entrambi i lati dello stesso via - fattibile, ma con controllo di processo molto stretto per evitare sovrapposizioni.
Ottimizzazione degli anti-pad
Il diametro dell'anti-pad su ogni piano non connesso influenza l'impedenza del via. Per puntare a 50Ω, gli anti-pad ottimizzati sono tipicamente 30-40mil per i piani di massa del segnale e 40-50mil per i piani di alimentazione (più grandi per ridurre la capacità). Dimensioni non uniformi degli anti-pad per piano consentono un tuning più fine dell'impedenza, ma aumentano la complessità di fabbricazione.
Posizionamento dei ground return via
Ogni transizione signal via richiede ground return via adiacenti entro 20mil (centro-centro), in almeno due posizioni, idealmente quattro, formando una gabbia simmetrica. Il posizionamento dei ground via influisce direttamente sull'impedenza della transizione via e sul crosstalk tra via. La simulazione elettromagnetica full-wave (Ansys HFSS, CST) è pratica standard per i design via a 112G.
 La misura del coupon VNA su una board server a 24 layer in Megtron 6 conferma che la verifica di produzione dell'insertion loss fino a 40GHz copre davvero perdita dielettrica, rugosità del rame e transizioni via nel budget di canale 112G PAM4. È questa capacità di misura che consente a HILPCB di garantire le prestazioni di canale su ogni lotto di produzione, non solo sui prototipi.
Gestione del weave del vetro e della rugosità del rame
A 28GHz e oltre, le perdite di secondo ordine - effetto del weave del vetro e rugosità della superficie del rame - contribuiscono in modo misurabile alla perdita totale del canale e devono essere controllate tramite la scelta di materiale e processo.Effetto del weave del vetro
Il normale tessuto E-glass crea un pattern ripetitivo di bundle di vetro ad alto Dk (circa 6,2) e finestre di resina a basso Dk (circa 3,0). Quando una coppia differenziale attraversa queste regioni, le due trace vedono velocità di propagazione diverse, creando intra-pair skew. A 112G PAM4, lo skew massimo tollerabile è circa 1-2ps, ma il weave standard può introdurre 3-5ps/pollice nel worst case.
Soluzioni: i tessuti spread glass (1078-spread, 1067-spread) riducono la variazione di Dk da ±15% a ±5%. La tecnologia flat glass di Panasonic (NE-glass) riduce ulteriormente la variazione. Tracciare le piste a 7-11° rispetto all'asse del weave evita un allineamento costante con i bundle di vetro - molti progettisti di board server specificano proprio questo angolo per i canali 112G critici.
Rugosità superficiale del rame
A 28GHz, la skin depth del rame (~0,4μm) è comparabile alle caratteristiche superficiali del rame standard. La corrente che scorre su superfici ruvide percorre un cammino effettivo più lungo, aumentando la resistenza.
| Profilo rame | Rz (picco-valle) | Perdita aggiuntiva a 28GHz |
|---|---|---|
| ED standard (STD) | 8-10μm | +0.3-0.5 dB/pollice |
| Reverse Treated (RTF) | 5-7μm | +0.15-0.25 dB/pollice |
| Very Low Profile (VLP) | 2-3μm | +0.05-0.10 dB/pollice |
| Hyper VLP (HVLP) | 1-2μm | +0.02-0.05 dB/pollice |
Per i canali 112G, il rame VLP è il profilo minimo accettabile. HVLP offre la perdita più bassa, ma ha peel strength inferiore (3-5 lb/in contro 6-8 lb/in) - la scelta dipende dai requisiti di affidabilità.
Trattamento interno senza ossido
Il trattamento standard a ossido (brown/black oxide) rende ruvida la superficie rame interna per favorire l'adesione al laminato, ma annulla la finitura liscia che VLP/HVLP dovrebbe fornire. I trattamenti oxide-alternative (Atotech Bondfilm, MacDermid MultiPurpose Bond) garantiscono l'adesione tramite legame chimico anziché rugosità meccanica, preservando la superficie a bassa rugosità. Per board Megtron 6 a 24 layer con rame VLP, il trattamento oxide-alternative è fortemente raccomandato - l'ossido standard aggiunge 0.1-0.2 dB/pollice a 28GHz.
Budget di insertion loss: dove va ogni dB
I canali 112G PAM4 richiedono un budget formale di insertion loss già in progettazione e una verifica di produzione in fabbricazione.Budget tipico di un canale 112G (canale PCB da 6 pollici)
| Componente di perdita | A 28GHz |
|---|---|
| Trace PCB (6 pollici, Megtron 6, VLP) | 3.3 dB |
| Transizione via lato TX, back-drilled | 0.5 dB |
| Transizione via lato RX, back-drilled | 0.5 dB |
| Condensatori di accoppiamento AC (2×) | 0.4 dB |
| Transizione package BGA (TX + RX) | 1.5 dB |
| Connettore, se presente | 1.0 dB |
| Perdita totale del canale | 7.2 dB |
Le specifiche SerDes 112G PAM4 richiedono in genere un'insertion loss totale inferiore a 28-32dB a Nyquist dopo l'equalizzazione. La parte PCB, trace più via, deve di solito restare sotto 5-6dB a Nyquist per un canale da 6 pollici - lasciando pochissimo margine di fabbricazione.
Verifica di produzione: test VNA ed estrazione Dk/Df
### Misura coupon VNAL'insertion loss di produzione viene verificata con coupon dedicati misurati tramite vector network analyzer (VNA) da DC a 40GHz:
- Coupon di perdita di trace: stripline differenziale da 6 pollici su ogni layer di segnale unico, misurata in modalità differenziale (Sdd21)
- Coupon di transizione via: struttura trace-via-trace corta che isola la perdita del via dalla perdita di trace
- Coupon di crosstalk: coppie differenziali adiacenti misurate per NEXT e FEXT
I panel che non rispettano i criteri di insertion loss vengono scartati. I risultati vengono archiviati per lotto per la tracciabilità.
Estrazione Dk/Df
Per il monitoraggio continuo della produzione, i valori Dk e Df vengono estratti dalle misure dei coupon di trace e confrontati con i valori di datasheet. Le deviazioni indicano variazione del lotto materiale, cambi indotti dal processo (ossido troppo ruvido) o errori di fabbricazione (spessore dielettrico errato).
Processo di fabbricazione a 24 layer su scala industriale
Dimensioni del panel e complessità di foratura
Le motherboard server sono tra le PCB più grandi fabbricate in volume - dimensioni fino a 18"×24" (457×610mm) o maggiori sono comuni. A queste dimensioni, l'utilizzo del panel è critico: le grandi board server ottengono spesso solo 1 board per panel.
Una tipica board server a 24 layer ha 5-8 programmi di foratura separati: through-hole primario, 2-3 programmi di back-drill (superiore, inferiore e potenzialmente transizioni a metà board) e 1-2 programmi di blind via. Il numero totale di fori può superare 50.000 per board.
Volume dei coupon di impedenza
Con 12+ layer di segnale e diversi target di impedenza (50Ω single-ended, 85Ω/100Ω differential, potenzialmente 42.5Ω o 75Ω), il set di coupon può includere 20-30 strutture di impedenza separate. Lo spazio sul bordo panel spesso non basta, quindi è necessario fabbricare panel di test dedicati insieme ai panel di produzione.
Controllo della registration
La registration a 24 layer viene mantenuta allineando con CCD i target di tooling dei layer interni, verificando con X-ray dopo la laminazione e misurando dopo la foratura. Precisione totale: ±3mil standard, ±2mil avanzata.
Processo di laminazione per 24 layer
Le board a 24 layer richiedono laminazione combinata - in genere 2-3 cicli di pressa. I layer interni 16-20 vengono laminati nella pressa primaria, poi 2-4 layer buildup per lato vengono aggiunti in sequenza. Ogni ciclo aggiunge stress termico ai layer già laminati, quindi è necessario un materiale core high-Tg (Tg ≥180°C raccomandato per board Megtron 6 passate attraverso più cicli).
I parametri di pressa per materiali ultra-low-loss differiscono dal FR-4: il prepreg Megtron 6 richiede una rampa di temperatura più lenta (1.5°C/min invece di 2.5°C/min), un dwell più lungo alla temperatura di cura (90 minuti invece di 60 minuti) e una pressione di picco più bassa (250-300 PSI invece di 350-400 PSI) per evitare danni al vetro spread glass.
Regole DFM per le board server a 24 layer
Routing delle coppie differenziali
- Lo spacing intra-pair deve restare costante lungo tutto il trace: uno spacing variabile crea fluttuazioni di impedenza che si sommano su più di 6 pollici.
- Evitare di routare vicino ai bordi della board: l'effetto bordo modifica l'impedenza del 2-5% per le trace entro 50mil dal bordo del panel.
- Distanza minima via / coppia differenziale: 20mil centro-centro tra un via through-hole e il trace differenziale più vicino, per limitare il coupling di crosstalk.
Regole di design del back-drill
- Zona di clearance del back-drill: nessuna trace interna deve trovarsi nel diametro del back-drill (foro via + 8mil) tra l'ingresso del trapano e la profondità target.
- Prevenzione dell'overlap nel back-drill su due lati: quando lo stesso via viene back-drillato da entrambi i lati, servono almeno 8mil tra i due fondi di foratura per evitare di sfondare.
- Integrità della placcatura dopo il back-drill: la parte residua del barrel del via (dal layer di segnale al layer usato più vicino) deve mantenere ≥25μm di placcatura - il back-drill non può danneggiare questa sezione.
Gestione termica per componenti server ad alta potenza
I processori server assorbono 200-400W. Array di thermal via sotto il socket trasferiscono il calore ai piani di rame interni che lo distribuiscono sulla board. Con dielettrico Megtron 6 (conducibilità termica ~0,3 W/mK, simile al FR-4), i piani di rame restano il percorso termico principale. La simulazione termica a livello board aiuta a posizionare i thermal via dove riducono più efficacemente la temperatura di giunzione.
PCB a 24 strati oltre i server: telecom, HPC e design ibridi
### Infrastruttura telecomI core router 5G e le piattaforme di trasporto ottico utilizzano 24 layer per routing denso ad alta velocità con più interfacce 400GbE/800GbE.
Board acceleratrici HPC e AI
Le board GPU e AI con interfacce memoria HBM insieme a SerDes ad alta velocità possono richiedere 24 layer con strutture via HDI per l'escape di BGA fine-pitch sotto package grandi.
Hybrid RF/digital a 24 layer
Per le board telecom che integrano sezioni RF, sono possibili stack-up ibridi che combinano PTFE o Rogers sui layer RF con Megtron sui layer digitali - consultare il team engineering per la compatibilità dei materiali.
Rigid-flex a 24 layer
Le costruzioni rigid-flex più complesse usano 24 layer per combinare sezioni rigide ad alta densità con interconnessioni flex in sistemi militari e aerospaziali.
Simulazione del canale vs realtà produttiva: colmare il gap
Perché i canali simulati e misurati differiscono
Ogni canale 112G PAM4 viene simulato in fase di progetto con strumenti come Ansys HFSS, Keysight ADS o Cadence Sigrity. Queste simulazioni predicono insertion loss, return loss e crosstalk sulla base di proprietà materiali ideali e geometrie nominali. Tuttavia, le board di produzione mostrano costantemente 0.5-1.5 dB in più di insertion loss per canale da 6 pollici rispetto a quanto predetto. Le fonti di questo "simulation-to-reality gap" includono:
Modelli di rugosità del rame. Gli strumenti di simulazione usano modelli semplificati (Hammerstad, Huray) che approssimano la superficie fractal del rame. Il vero rame VLP ha caratteristiche superficiali che dipendono dal fornitore del foil, dal lotto e dal trattamento ossido interno o oxide-alternative applicato in fabbricazione. Un errore del 20% nel modello di rugosità si traduce in 0.1-0.2 dB/pollice di errore a 28GHz - molto significativo su un canale da 6 pollici.
Dk/Df alla frequenza operativa. I datasheet dei materiali riportano Dk e Df a 10GHz, ma 112G PAM4 conserva energia significativa fino a 28GHz (Nyquist) e oltre. Dk e Df variano con la frequenza e l'extrapolazione da 10GHz a 28GHz introduce un errore del 5-10%. Le misure VNA sui coupon HILPCB catturano i veri Dk/Df alla frequenza di esercizio e forniscono feedback di correlazione ai progettisti.
Precisione del modello via. I modelli via simulati catturano la geometria nominale, ma le variazioni di fabbricazione (registration anti-pad, accuratezza della posizione di foratura, profondità del back-drill) creano una variazione di impedenza via-to-via di ±2-3Ω attorno al target di 50Ω. Su un canale con due transizioni via, questa variazione aggiunge 0.5 dB di variabilità di insertion loss tra board.
Metodologia di correlazione di produzione
Per i canali 112G critici, HILPCB fornisce con ogni lotto di first article un "simulation correlation package":
- S-parameters misurati con VNA su coupon di trace dedicati (lunghezze 6 e 12 pollici) su ogni layer di segnale unico
- Dk e Df estratti a 1, 5, 10, 20 e 28GHz dalle misure dei coupon
- S-parameters delle transizioni via da una struttura trace-via-trace, per isolare la perdita via dalla perdita trace
- Misura della rugosità del rame con profilometria sul rame in ingresso (valori Rz e Sa)
Questi dati permettono ai progettisti di aggiornare i modelli di simulazione con parametri materiali e geometrici misurati, chiudendo il gap simulation-to-reality da ±1.5 dB a ±0.3 dB. Per i lotti successivi con lo stesso materiale e processo, il modello aggiornato predice le prestazioni del canale con precisione sufficiente a ridurre o eliminare i test completi di conformità su ogni lotto.
Trattamento oxide-alternative: il riduttore di perdita sottovalutato
Il trattamento ossido standard (brown oxide o black oxide) rende ruvida la superficie rame dei layer interni per favorire l'adesione al prepreg durante la laminazione. Questa micro-rugosità ha una funzione meccanica essenziale, ma a 28GHz distrugge la superficie liscia che il rame VLP doveva fornire.
Quantificazione dell'impatto
Su una board Megtron 6 a 24 layer con rame VLP (Rz 2-3μm):
- Con trattamento ossido standard: la rugosità superficiale effettiva sale a Rz 5-7μm per via della crescita dendritica dell'ossido. Perdita conduttiva aggiuntiva a 28GHz: +0.15-0.20 dB/pollice. Su 6 pollici: +0.9-1.2 dB.
- Con trattamento oxide-alternative (Bondfilm o equivalente): la rugosità resta a Rz 2-4μm. Perdita conduttiva aggiuntiva: +0.03-0.05 dB/pollice. Su 6 pollici: +0.18-0.30 dB.
La differenza - circa 0.7-0.9 dB per canale da 6 pollici - è il principale riduttore di perdita controllabile dal fabbricante. Per un canale 112G PAM4 con budget PCB totale di 5-6 dB a Nyquist, questo rappresenta il 12-18% dell'intero budget.
Perché non tutti i fabbricanti offrono l'oxide-alternative
I trattamenti oxide-alternative richiedono chimica diversa, vasche separate e test di qualifica per verificare l'adesione. Il meccanismo di adesione è chimico (legame covalente) e non meccanico (interlocking), quindi il processo è meno tollerante alla contaminazione e alle variazioni di preparazione della superficie. HILPCB mantiene linee oxide-alternative dedicate proprio per le board high-speed 24+ layer.
Produzione in grande formato: la sfida unica delle server board
Dimensioni del panel
Le motherboard server arrivano a 457mm × 610mm (18" × 24") o oltre - tra le PCB più grandi prodotte in volume. A queste dimensioni, i panel standard di produzione danno spesso solo 1 board per panel (o 2 board su panel sovradimensionati 21" × 24"), rendendo utilizzo materiale e yield per panel estremamente importanti.
Un singolo panel 24 layer scartato in Megtron 6 rappresenta 300-500 dollari di costo materiale, prima ancora della lavorazione. Con una perdita di yield del 2% (un valore tipico per server board complesse a 24 layer), una produzione da 1.000 panel scarta 20 panel, con 6.000-10.000 dollari di spreco materiale. Ecco perché il controllo di processo a 24 layer ha conseguenze economiche dirette e rilevanti.
Foratura su grandi panel
I grandi panel subiscono più espansione termica durante la foratura rispetto ai formati standard. Un panel da 610mm che si espande secondo la CTE del FR-4, 14 ppm/°C, con un aumento di temperatura di 30°C (ambiente più calore del mandrino) sposta l'angolo opposto di 256μm rispetto ai target di registration. Le macchine di foratura HILPCB compensano l'espansione termica in tempo reale usando sensori di temperatura sul letto di foratura e coordinate corrette via software, mantenendo ±2mil di registration di foratura sull'intero panel.
Fabbricazione 24 strati di livello produttivo in HILPCB
Costruire server board a 24 layer che superano la conformità 112G PAM4 richiede un partner di fabbricazione con inventario materiali, disciplina di processo e infrastruttura di misura allineati alle aspettative qualità dei tier-one OEM su ogni lotto.Materiali ultra-low-loss: Megtron 6, Megtron 7, Isola I-Speed, I-Tera MT40. Prepreg spread glass e flat glass. Tracciabilità completa dei lotti con verifica in ingresso di Dk/Df.
Controllo della rugosità del rame: rame VLP e HVLP sui layer high-speed. Trattamento oxide-alternative sui layer interni. Profilo del rame in ingresso verificato tramite profilometria.
Ottimizzazione dei via: back-drilling con precisione ±6mil, back-drilling su due lati, ottimizzazione degli anti-pad tramite simulazione EM full-wave.
Precisione di impedenza: impedenza differenziale a ±5% sui layer high-speed, ±8% sui layer generali. Misura TDR su set completi di coupon.
Verifica dell'insertion loss: misura VNA fino a 40GHz su coupon trace, via e crosstalk. Estrazione Dk/Df per lotto. I panel che non rispettano le specifiche di perdita vengono scartati.
Capacità grandi panel: panel fino a 24"×30" per formati server motherboard e backplane.
Sistemi qualità: IPC-6012 Class 3, test elettrico al 100%, analisi di sezione, stress test termico, SPC completo con dati archiviati.
Produzione: prototipi NPI da 10 giorni lavorativi, produzione in volume con consegne settimanali e ripetibilità costante. Assemblaggio SMT turnkey completo per server board popolate.