
Cosa verificare per primo nella produzione in serie di PCB in rame pesante 3 oz
Portare un PCB in rame pesante da 3 oz dalla fase prototipale alla produzione in serie richiede una valutazione molto più ampia della semplice domanda: “la fabbrica è in grado di produrre 3 oz?”. Il vero obiettivo è capire se percorso di potenza, compensazioni di incisione, riempimento della resina in laminazione, simmetria meccanica e massa termica durante l'assemblaggio possano rientrare contemporaneamente in una finestra di processo stabile e ripetibile.
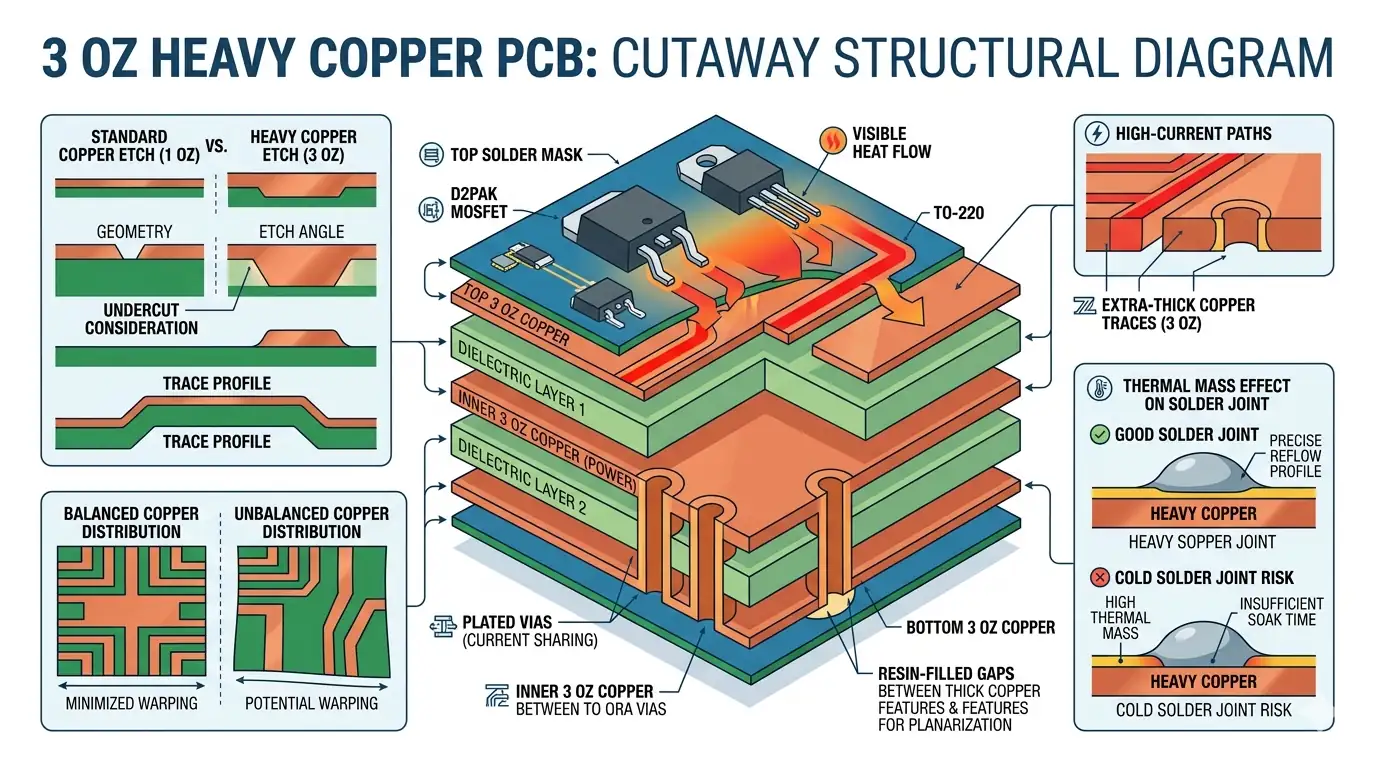
L'aumento dello spessore del rame rende infatti più critici diversi fenomeni. La sezione effettiva delle piste diventa maggiormente dipendente dal profilo di incisione; il prepreg deve riempire dislivelli più pronunciati; uno sbilanciamento della distribuzione del rame può accentuare imbarcamento e torsione; durante la saldatura, infine, la scheda assorbe una quantità di calore sensibilmente superiore. Per questo motivo un prototipo perfettamente funzionante non costituisce, da solo, una garanzia di resa, uniformità e affidabilità nella produzione di volume.
Percorso di validazione
- Perché nei percorsi ad alta corrente non conta soltanto la larghezza della pista principale
- Perché il rame pesante 3 oz rende più critica la compensazione dell'incisione
- Come riempimento in laminazione e simmetria strutturale determinano la stabilità del PCB
- Perché il rame pesante non risolve da solo ogni problema termico
- Perché la massa termica dell'assemblato va valutata prima del processo SMT
- Domande frequenti (FAQ)
- Passi successivi: revisione DFM del rame pesante e dell'assemblaggio
PCB in rame pesante 3 oz: sintesi della revisione DFM
| Dimensione di rischio | Riferimento pubblico / norma | Verifica DFM a livello di progetto | Promemoria tecnico |
|---|---|---|---|
| Spessore e profilo | Nel settore 3 oz/ft² corrisponde indicativamente a uno spessore nominale di circa 105 µm. |
Sezione reale delle piste, compensazione laterale dell'incisione e portata finale di corrente devono essere verificate rispetto alle capacità effettive del produttore. | Lo spessore nominale non sostituisce la valutazione della sezione reale. |
| Riempimento in laminazione | I circuiti in rame pesante dipendono in modo critico dal flusso della resina del prepreg e dal bilanciamento locale del rame. | Distribuzioni sproporzionate di rame spesso, ampie zone vuote e profonde scanalature nello stesso strato aumentano il rischio di carenza di resina e vuoti. | Capacità di riempimento della resina e bilanciamento del rame vanno analizzati insieme. |
| Imbarcamento e simmetria | IPC-6012 definisce tolleranze di base per Bow & Twist. | Nei PCB in rame pesante occorre considerare nel loro insieme distribuzione del rame, simmetria degli strati e tensioni di laminazione. | La simmetria strutturale influenza direttamente la planarità dopo la pressatura. |
| Massa termica in assemblaggio | Il rame spesso modifica in modo sostanziale l'assorbimento di calore durante la saldatura. | Collegamenti termici delle piazzole, curve di preriscaldo, carico termico dei componenti e supporti devono essere verificati congiuntamente. | Per l'SMT su rame pesante è necessario ricalcolare la finestra termica di processo. |
Perché nei percorsi ad alta corrente non conta soltanto la larghezza della pista principale
Nell'analisi di un PCB ad alta corrente, misurare soltanto la larghezza del poligono di potenza principale porta facilmente a conclusioni errate. Il limite elettrico e termico, infatti, raramente coincide con il tratto di rame più ampio. I punti realmente critici si trovano spesso in corrispondenza dei terminali dei connettori, dei restringimenti davanti ai componenti, delle matrici di via utilizzate nei cambi di strato o di altre geometrie localmente ridotte.
Se tali zone non vengono mappate insieme al percorso principale, aumentare la larghezza delle aree di rame più estese può semplicemente trasferire caduta di tensione e concentrazione di calore verso la giunzione più debole. Nell'impostazione della capacità di trasporto della corrente prevista da IPC-2152, il parametro decisivo è quindi la combinazione tra sezione locale effettiva e ambiente termico, non la sola larghezza nominale disegnata nel CAD.
Per la progettazione dello stackup e il bilanciamento del rame nei PCB ad alta corrente, una verifica DFM preventiva dovrebbe chiarire:
- Sono presenti restringimenti marcati prima che la corrente principale raggiunga MOSFET, shunt, connettori o fusibili?
- Nei passaggi di corrente fra strati, numero di via, diametro dei fori, spessore della metallizzazione e vicinanza del percorso di ritorno sono adeguati?
- Le dorsali principali di alimentazione sono costrette ad attraversare passaggi stretti in prossimità di segnali di controllo sensibili?
- Dopo il passaggio a 3 oz, caduta di tensione, aumento di temperatura e dissipazione locale sono stati calcolati sulla sezione realmente ottenuta dopo l'incisione invece che sulla geometria ideale?
Una buona progettazione con rame pesante 3 oz, pertanto, non consiste nell'aumentare indiscriminatamente lo spessore di ogni strato. È più efficace individuare con precisione i colli di bottiglia del percorso di corrente e stabilire quali punti richiedano piste più larghe, condivisione della corrente su più strati oppure un rinforzo localizzato in rame pesante.
Perché il rame pesante 3 oz rende più critica la compensazione dell'incisione
All'aumentare dello spessore del rame, la fase di incisione chimica richiede tempi e condizioni di processo più impegnativi. Di conseguenza cresce anche l'asportazione laterale del conduttore, comunemente considerata attraverso il fattore di incisione. La sezione teoricamente rettangolare della pista tende quindi a trasformarsi in un profilo più trapezoidale, con una larghezza effettiva che può differire in modo significativo dal dato nominale del disegno.
Applicare a un circuito da 3 oz gli stessi limiti di piste e spazi utilizzati su una scheda logica standard in rame sottile può causare diversi problemi in produzione: riduzione eccessiva della sezione conduttiva, residui di rame e cortocircuiti nelle separazioni più strette oppure distanze dielettriche insufficienti. Questi fenomeni diventano particolarmente importanti quando il progetto deve mantenere una resa stabile su grandi volumi.
Nella documentazione tecnica pubblica, 3 oz/ft² viene comunemente associato a uno spessore nominale di circa 105 µm. Il valore, però, è soltanto un riferimento iniziale. Per stabilire se una geometria sia realmente producibile occorre considerare:
- Se le piste si trovano su strati esterni oppure interni.
- Se grandi aree di rame pieno convivono con segnali di controllo ad alta densità e passo ridotto.
- Le specifiche capacità del produttore in termini di compensazione CAM, controllo locale dell'incisione e verifica tramite microsezioni.
- I margini dielettrici richiesti dal progetto per garantire affidabilità nel lungo periodo, soprattutto in presenza di tensioni elevate.
Nei progetti di PCB in rame pesante, l'approccio più robusto consiste nell'impostare larghezze e distanze di isolamento con margini conservativi, applicando poi compensazioni CAM validate dal processo reale del fabbricante. Riferimenti generali come IPC-2221B sono utili per definire principi di base, ma non possono sostituire la finestra produttiva specifica che ogni stabilimento deve qualificare per le proprie linee di incisione del rame pesante.
Riduzione del rischio di processo: cosa fare e cosa evitare
❌ Da evitare: riutilizzare senza verifica le regole di spaziatura fine approvate per circuiti logici standard da 1 oz in un progetto di potenza da 3 oz. ✅ Da fare: avviare la revisione DFM prima del congelamento del layout, allineando spessore previsto, distribuzione delle piste, fattori di compensazione CAM e tolleranze ammesse sulla sezione prima di bloccare le regole DRC.
Come riempimento in laminazione e simmetria strutturale determinano la stabilità del PCB
Nei PCB multistrato in rame pesante, stabilità geometrica e affidabilità della laminazione dipendono in larga misura dal comportamento della resina e dall'equilibrio meccanico dello stackup. Uno strato da 3 oz introduce dislivelli topografici molto più pronunciati rispetto al rame standard: cambiano quindi i percorsi di flusso del prepreg e la distribuzione delle sollecitazioni durante pressatura, polimerizzazione e raffreddamento.
Se grandi zone di rame spesso vengono concentrate soltanto in alcune aree, mentre altre rimangono quasi prive di rame, la laminazione può diventare difficile da controllare. In presenza di configurazioni fortemente asimmetriche, anche un lotto pilota apparentemente accettabile può evidenziare vuoti interni, insufficiente riempimento della resina, forte imbarcamento oppure delaminazione dopo cicli termici.
Nelle architetture di PCB multistrato in rame pesante, la revisione tecnica deve quindi concentrarsi su questi aspetti:
- Le profonde cavità create tra elementi di rame spesso consentono al prepreg sottostante di ottenere un riempimento volumetrico stabile?
- Sono presenti ampie aree prive di rame accanto a piani molto densi che possono produrre pressioni di laminazione non uniformi?
- Lo stackup mantiene una simmetria sufficiente per limitare l'aumento di imbarcamento e torsione dopo la laminazione?
- Sono state previste tecniche di bilanciamento, come rame di compensazione, reticoli dedicati, piani fittizi o altri elementi strutturali localizzati, per rendere più uniforme il flusso della resina?
Quando una scheda combina grandi piani di massa con vaste aperture di instradamento, il fatto che “sia possibile pressarla” non rappresenta un criterio industriale sufficiente. In produzione di serie bisogna ottenere una geometria ripetibile entro tolleranza, coordinando stackup, distribuzione del rame e sistema di resina. Nel quadro dei requisiti di accettazione di IPC-6012, un PCB in rame pesante deve quindi garantire planarità, integrità strutturale e coerenza tra i lotti, non soltanto superare una singola pressatura di prova.
Perché il rame pesante non risolve da solo ogni problema termico
Aumentare lo spessore del rame non deve essere considerato una soluzione universale alla gestione termica. Il rame pesante favorisce soprattutto la diffusione del calore sul piano della scheda, quindi lungo gli assi X-Y, e può offrire un contributo importante nei circuiti di potenza. Non elimina però automaticamente l'elevata temperatura di giunzione di un semiconduttore, una via termica insufficiente lungo l'asse Z o l'accoppiamento termico indesiderato tra zone vicine.
Per controllare in modo efficace la temperatura possono essere necessari via termici, materiali di interfaccia adeguati, una disposizione dei componenti progettata in funzione dei flussi di calore e una corretta integrazione meccanica con dissipatori o telaio. Valutare soltanto lo spessore del rame significa ignorare una parte importante del sistema termico complessivo.
Nella gestione termica tracciabile dei sistemi di potenza e raffreddamento, le verifiche principali comprendono:
- Accertare che le sorgenti di calore possano trasferire energia in direzione verticale attraverso matrici di via dedicate, inserti in rame incorporati o strutture di telaio.
- Verificare che restringimenti o vincoli di instradamento vicino ai dispositivi più caldi non limitino fortemente la diffusione laterale del calore.
- Considerare se il passaggio a 3 oz possa aumentare problemi locali di assemblaggio o sollecitazioni meccaniche di taglio sulle piazzole dei componenti.
- Assicurarsi che il sistema di materiali di base sia coerente con i cicli termici ad alta temperatura previsti, la struttura laminata e le condizioni ambientali finali.
Il modo corretto di affrontare la progettazione termica di una scheda da 3 oz è quindi distinguere chiaramente le funzioni del rame pesante. Si tratta di uno strumento molto efficace per aumentare la capacità di trasporto della corrente e distribuire il calore sul piano del PCB, ma deve essere progettato insieme a posizionamento dei componenti, percorsi conduttivi diretti e proprietà dei materiali. Specificare “3 oz” non significa, da solo, avere risolto il problema termico.
Perché la massa termica dell'assemblato va valutata prima del processo SMT
La massa termica di un PCB in rame pesante deve essere considerata già nella fase DFM destinata all'assemblaggio. Le vaste aree in rame spesso modificano infatti in modo sostanziale la quantità di energia necessaria per riscaldare piazzole, piani e struttura della scheda. Un processo di rifusione impostato secondo i criteri di una scheda standard può quindi risultare insufficiente o eccessivamente ristretto.
Se collegamenti delle piazzole, massa termica del circuito e profilo del forno vengono affrontati senza una revisione specifica, possono comparire bagnabilità insufficiente, giunti freddi, angoli di bagnatura poco uniformi e una finestra di processo troppo ridotta per sostenere una produzione ripetibile.
Nella revisione DFM dell'assemblaggio PCB, per una scheda da 3 oz è opportuno verificare in anticipo:
- Se le piazzole superficiali direttamente collegate a grandi piani di rame richiedano scarichi termici appositamente dimensionati per ridurre la dispersione locale del calore.
- Se terminali massicci, FET di potenza e componenti voluminosi ad alta massa termica necessitino di istruzioni specifiche per il profilo di saldatura.
- Se tempi di preriscaldo, velocità di salita della temperatura e zone di picco del processo di rifusione debbano essere ricalibrati in funzione della maggiore densità termica della scheda.
- Se telai di trasporto SMT, attrezzature e supporti locali possano generare zone d'ombra o differenze termiche in grado di compromettere l'uniformità della rifusione.
L'approccio industriale corretto, quindi, non consiste nel tentare di “salvare la scheda” modificando il profilo del forno soltanto quando il lotto pilota evidenzia difetti. Collegamento termico delle piazzole, limiti di temperatura della distinta base e requisiti del processo di rifusione devono essere integrati nel progetto prima del rilascio definitivo del layout.
Domande frequenti (FAQ)
D: Specificare un PCB in rame pesante da 3 oz garantisce automaticamente una portata di corrente adeguata?
R: No. Uno spessore maggiore del rame può aumentare in modo significativo la capacità di trasporto della corrente, ma il limite reale è spesso determinato da colli di bottiglia locali: restringimenti delle piste, matrici di via nei cambi di strato, geometrie dei connettori e zone con condizioni termiche sfavorevoli. Il rame pesante è un vantaggio progettuale, ma non sostituisce una valutazione completa elettrica e termica.
D: Un progetto da 3 oz può mantenere gli stessi parametri fini di pista/spazio di una normale scheda logica da 1 oz?
R: È fortemente sconsigliato. Lo spessore maggiore richiede di considerare preventivamente l'incisione laterale e la conseguente riduzione della sezione del conduttore. Un prototipo può occasionalmente superare anche geometrie molto strette, ma la stessa soluzione può generare una resa estremamente bassa e margini di isolamento insufficienti quando viene trasferita alla produzione di grandi volumi.
D: Perché i PCB multistrato in rame pesante presentano un rischio maggiore di vuoti nella resina e deformazioni?
R: Uno strato da 3 oz aumenta sensibilmente i dislivelli topografici lungo l'asse Z e rende meno uniforme la pressione durante la laminazione. Se distribuzione del rame pesante, zone che richiedono elevato riempimento di resina e geometrie dei diversi strati rimangono asimmetriche, il flusso del prepreg diventa più difficile da controllare e il rischio di deformazione meccanica cresce in modo significativo.
D: Uno strato di rame più spesso rende necessariamente più affidabili i giunti di saldatura SMT?
R: Non necessariamente; può anzi rendere l'assemblaggio più impegnativo. Il rame spesso sottrae rapidamente calore alla piazzola durante la saldatura. In assenza di scarichi termici adeguati, oppure con un preriscaldo insufficiente, possono comparire saldature fredde, bagnabilità incompleta e una forte riduzione della finestra di rifusione utilizzabile.
D: Quali elementi devono essere verificati prima di autorizzare la produzione in serie di un PCB in rame pesante?
R: Occorre confermare i colli di bottiglia del circuito principale, i limiti specifici della compensazione di incisione, il sistema di riempimento della resina in laminazione, la simmetria e il bilanciamento del rame, oltre ai profili di rifusione richiesti dai componenti ad alta massa termica. Allineare in anticipo i limiti di fabbricazione con quelli di assemblaggio consente di ridurre sensibilmente gli scarti dei primi lotti.
Passi successivi: revisione DFM del rame pesante e dell'assemblaggio
Quando il progetto utilizza rame pesante da 3 oz, stadi di potenza ad alta corrente, azionamenti per controllo motore o robuste schede di dorsale per server, la verifica preliminare non dovrebbe limitarsi a chiedere se il produttore “può realizzare 3 oz”. Per ottenere una valutazione realmente utile prima della produzione è necessario fornire dati sufficienti a correlare geometria elettrica, struttura del PCB e vincoli di assemblaggio.
Una revisione completa dovrebbe comprendere:
- File ODB++ / Gerber definitivi insieme alla descrizione completa dello stackup.
- Documentazione che identifichi le principali reti di corrente, i MOSFET di potenza critici e i punti di transizione tra gli strati.
- Evidenza della distribuzione del rame pesante, dei piani di rame di grandi dimensioni e delle piazzole superficiali più sensibili alle condizioni di assemblaggio.
- Contenitori dei componenti previsti, metodologia di assemblaggio e obiettivi di validazione del lotto pilota.
Confrontare questi elementi con le capacità produttive per PCB in rame pesante, le specifiche di fabbricazione dei PCB multistrato e le guide alla scelta dei materiali PCB High-Tg permette di distinguere i normali limiti di processo dai vincoli DFM più severi richiesti dalla specifica architettura ad alta massa di rame.
Se prima della realizzazione dei primi campioni è necessario qualificare la struttura di un PCB da 3 oz, definire le compensazioni di incisione oppure valutare preventivamente il rischio termico della rifusione, è possibile inviare instradamento, stackup e percorsi di corrente critici direttamente al nostro team di ingegneria per una valutazione coordinata di fabbricazione e assemblaggio.
Documentazione DFM avanzata:
- Panoramica della struttura e della produzione dei PCB in rame pesante
- Guida allo stackup e alla simmetria strutturale dei PCB multistrato
- Scelta dei materiali PCB High-Tg per applicazioni ad alto carico
*Autore: Team di ingegneria delle interconnessioni ad alta velocità HILPCB* *Revisione tecnica: Team di ingegneria SI/DFM HILPCB* *Ultimo aggiornamento: 2026-04-02*