

I substrati ceramici in ossido di alluminio (Al2O3) sono il fondamento dell'elettronica ad alta stabilità, offrendo una superiore inerzia chimica, alta rigidità dielettrica e rigidità meccanica che i materiali organici non possono eguagliare. Sono indispensabili per i circuiti integrati ibridi, i sensori di precisione, gli alimentatori ad alta temperatura e i dispositivi medici.
Selezionare il fornitore giusto per il substrato Al2O3 richiede un'attenta due diligence sul loro controllo di processo, specialmente in fasi critiche come il tape casting, la sinterizzazione e la lavorazione laser. Questa guida fornisce un approccio strutturato per i team di approvvigionamento e ingegneria per valutare le capacità fondamentali di un produttore e garantire sia l'efficienza dei costi che l'affidabilità del prodotto.
Selezione strategica del materiale: Purezza, Planarità e Ottimizzazione dei Costi
La prima decisione critica nell'approvvigionamento di substrati Al2O3 è determinare il livello di purezza richiesto, in quanto determina prestazioni, complessità di lavorazione e costo.
Valutazione della purezza: 96% vs. 99,6% Al2O3
Il livello di purezza si riferisce alla percentuale di Al2O3 presente, con il resto costituito principalmente da fasi vetrose (come silice e magnesia) utilizzate come aiuti alla sinterizzazione.
| Livello di Purezza | Focus Applicativo Primario | Differenze Chiave di Prestazione | Note di Lavorazione & Implicazioni di Costo |
|---|---|---|---|
| 96% Al2O3 | HIC generali, resistori a film spesso, potenza/frequenza moderate, sensori industriali | Migliore resistenza meccanica e sinterizzazione più facile. Superficie più ruvida (Ra ≈ 0,5 µm). Conduttività termica adeguata, K ≈ 20 W/(m·K). | Scelta economica e robusta. Ideale per applicazioni ad alto volume con requisiti di prestazione termica e RF moderati. |
| 99,6% Al2O3 | Applicazioni a film sottile, RF alta frequenza, componenti ottici, riferimenti di precisione | Superficie molto più liscia (Ra < 0,2 µm) per incisione di linee fini e metallizzazione a film sottile. Maggiore conduttività termica (K ≈ 30 W/(m·K)) e minore perdita dielettrica (basso tan δ). | Costo delle materie prime e di lavorazione più elevato. Spesso richiede lucidatura specializzata e finestre di processo più strette per mantenere la resa. |
Linea guida per l'approvvigionamento: Se il vostro design utilizza metallizzazione a film sottile a linee fini (linea/spazio inferiori a circa 50 µm) o opera al di sopra di circa 10 GHz, il grado 99,6% è generalmente obbligatorio. Per circuiti DBC standard o a film spesso, il 96% Al2O3 è di solito la scelta più economica e affidabile.
Controllo critico della sinterizzazione: Gestione della planarità e del ritiro
La qualità del substrato finale è determinata in gran parte dal controllo del produttore sul processo di sinterizzazione. Durante la sinterizzazione, il foglio grezzo di Al2O3 tipicamente si ritira di circa il 15-20% in X e Y. Un ritiro incoerente porta a parti inutilizzabili e disallineamento dell'assemblaggio.
- Garanzia della tolleranza dimensionale Il produttore deve dimostrare la capacità di prevedere e compensare il ritiro per raggiungere tolleranze dimensionali finali strette. ±0,1% sulle dimensioni X/Y è uno standard comune; ±0,05% è eccellente e indica un controllo di processo molto maturo. Una scarsa compensazione porta a schede che non si adattano più a telai metallici, custodie o fasi PCB successive, causando una bassa resa a valle. La tolleranza X/Y deve anche essere verificata rispetto alla tolleranza di spessore dell'asse Z, poiché queste sono spesso controllate separatamente.
- Planarità della superficie (bow e warp) I substrati utilizzati per il posizionamento di componenti di alta precisione (ad esempio, attacco di die nudi o assemblaggio SMT a passo fine) devono mantenere una planarità molto elevata. Chiedete la specifica di warp e bow del fornitore (ad esempio, < 50 µm su una campata di 100 mm). La planarità dovrebbe essere misurata utilizzando un profilometro ottico non a contatto, e il fornitore dovrebbe fornire dati CpK per mostrare che la planarità è controllata statisticamente, non solo su alcuni campioni.
- Atmosfera di sinterizzazione e difetti Per Al2O3 ad alta purezza, l'ambiente di sinterizzazione (profilo di temperatura, tempo di mantenimento e atmosfera) è critico per prevenire la crescita anomala dei grani, pori intrappolati e difetti cristallini. Una scarsa sinterizzazione può causare porosità localizzata o microcrepe, che compromettono sia la rigidità dielettrica che la robustezza meccanica, specialmente sotto shock termico.
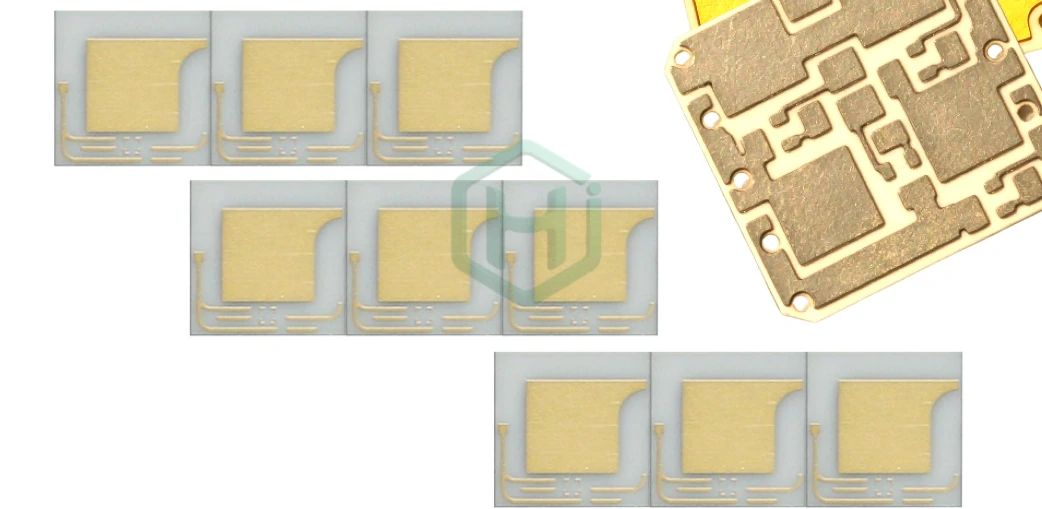
Valutazione tecnica del fornitore: Lavorazione a film spesso e lavorazione di precisione
Il valore aggiunto principale di un fornitore di substrati ceramici Al2O3 risiede nella sua capacità di combinare un'integrazione a film spesso di alta precisione con una lavorazione laser avanzata mantenendo resa e produttività.
Verifica dell'esperienza in film spesso per IC ibridi
La lavorazione a film spesso consente l'integrazione diretta di resistori, condensatori e tracce conduttive sulla superficie ceramica, creando HIC compatti per applicazioni ad alta stabilità.
| Capacità di Processo | Specifica Richiesta | Perché è importante per l'approvvigionamento | Metrica di Controllo Qualità |
|---|---|---|---|
| Precisione di trimming laser | Tolleranza finale del resistore ±0,1% (con trimming attivo) | Determina l'accuratezza finale dei circuiti di calibrazione e sensing, come partitori di tensione di precisione e reti a ponte. | CpK sulla resa del trimming (≥ 1,33 minimo tipico per la produzione di massa stabile). |
| Larghezza linea / Spaziatura | 150 µm minimo; 100 µm o più fine preferita | Determina la densità e le dimensioni complessive del design HIC. Linee più fini consentono moduli più piccoli e integrati. | Statistiche di Ispezione Ottica Automatica (AOI), inclusi tassi di falsi positivi e fuga. |
| Registrazione multistrato | Allineamento strato-strato ±50 µm | Essenziale per HIC complessi con condensatori sepolti, incroci o resistori impilati, prevenendo cortocircuiti e circuiti aperti. | Dati di ispezione a raggi X che mostrano l'effettiva accuratezza di registrazione sui lotti di produzione. |
Approfondimento del processo – trimming laser Il fornitore dovrebbe utilizzare il trimming attivo (il circuito è alimentato e misurato durante il trimming) per resistori che richiedono una tolleranza dell'1% o migliore. Il trimming attivo dinamico è una capacità chiave che separa un fornitore di alta precisione da un stampatore a film spesso commodity. Chiedete informazioni sulla dimensione del spot laser, la frequenza degli impulsi e il controllo dell'energia, perché questi influenzano direttamente il riscaldamento locale, la potenziale formazione di microcrepe e la deriva a lungo termine attorno all'area tagliata.
Controllo della lavorazione laser e del dicing per l'integrità strutturale
Poiché l'Al2O3 completamente sinterizzato è estremamente duro e fragile, caratteristiche come fori e tagli perimetrali sono tipicamente formate da laser CO₂ o UV ad alta precisione.
- Perforazione di micro-via Il produttore deve essere esperto nella perforazione laser ad alta velocità per micro-via (diametro inferiore a circa 100 µm), che sono cruciali per strutture PCB multistrato dense e stack di sensori 3D. Richiedete un monitoraggio della qualità in-situ durante la perforazione per rilevare la conicità dei via, la penetrazione incompleta o i detriti eccessivi, e insistete su sezioni trasversali periodiche per la verifica.
- Qualità del bordo e controllo della ZTA Il taglio laser deve essere ottimizzato per prevenire microcrepe lungo il bordo e nella zona termicamente alterata. I fornitori leader utilizzano il taglio laser assistito da getto d'acqua o regimi di impulsi accuratamente sintonizzati per minimizzare la larghezza della ZTA e produrre un profilo del bordo pulito e liscio che non innescherà la frattura durante le fasi di assemblaggio successive, come la pulizia ad ultrasuoni o il fissaggio meccanico.
- Metodologia di dicing Per la singolazione, chiedete al fornitore di spiegare il suo metodo preferito: scribing laser e rottura (veloce e a basso costo) versus dicing a sega diamantata (più lento e costoso, ma con qualità del bordo superiore). Il metodo dovrebbe allinearsi con i vostri requisiti di qualità per la scheggiatura del bordo. I design ad alta frequenza su 99,6% Al2O3 per applicazioni RF spesso richiedono il dicing a sega diamantata per minimizzare i micro-scheggi che possono disturbare l'impedenza o diventare iniziatori di cricche.
Affidabilità e assicurazione della qualità per applicazioni critiche
L'approvvigionamento per settori come medicale, aerospaziale e automobilistico richiede molto più della conformità dimensionale; richiede un'affidabilità di processo provata e un forte impegno verso protocolli di test rigorosi.
Certificazione del Sistema di Gestione della Qualità e Tracciabilità
Il Sistema di Gestione della Qualità del fornitore deve corrispondere all'ambiente normativo della vostra applicazione finale.
- Dispositivi medici (ISO 13485) Per l'elettronica impiantabile, chirurgica o connessa al paziente, la certificazione ISO 13485 è obbligatoria. Assicura la piena tracciabilità, la gestione formale del rischio (FMEA) e il controllo rigoroso dei cambiamenti durante la produzione. Questo è un requisito non negoziabile per qualsiasi fornitore serio di PCB o substrati per sensori medicali.
- Automotive (IATF 16949) Per i substrati utilizzati in moduli powertrain, gestione batteria o critici per la sicurezza, deve essere implementato l'IATF 16949. Si concentra sul controllo robusto dei processi, la prevenzione dei difetti e le sottomissioni PPAP formalizzate.
- Tracciabilità completa del processo Il produttore deve mantenere la tracciabilità a livello di lotto per la polvere di Al2O3 grezza, le paste a film spesso, le corse del forno DBC (se utilizzate) e tutti i risultati finali dei test. Questo livello di tracciabilità è essenziale per l'analisi delle cause profonde, la gestione dei richiami sul campo e il miglioramento continuo a lungo termine.
Test di adesione a lungo termine e protocolli di test ambientali
La durata dello strato metallico sotto stress ambientale determina in gran parte la vita utile di un circuito Al2O3.
- Test di peel e pull Il produttore dovrebbe eseguire regolarmente test distruttivi di peel o pull su coupon metallizzati per quantificare la forza di adesione (tipicamente riportata in N/mm) dello strato conduttore (Cu, AgPd, Au, ecc.) alla superficie Al2O3. I risultati dovrebbero essere tracciati utilizzando il Controllo Statistico di Processo (SPC) per rilevare tendenze e derive prima che diventino problemi sul campo.
- Resistenza allo shock termico Le schede finite devono essere testate attraverso cicli di temperatura estremi, ad esempio da -55 °C a +150 °C, utilizzando camere di shock termico da liquido a liquido per lo stress massimo. Un requisito tipico è più di 1.000 cicli senza distacco del metallo, crepe dei via o frattura della ceramica.
- Test di sollecitazione altamente accelerata Per applicazioni sensibili all'umidità, il test HAST (ad esempio, 130 °C, 85% di umidità relativa, 96 ore) è necessario per verificare l'integrità della placcatura e la resilienza della metallizzazione contro l'ingresso di umidità, la migrazione elettrochimica e la corrosione.
Strategia di approvvigionamento: DFM, Trasparenza dei costi e Servizi chiavi in mano
Una partnership strategica trasforma il produttore in un'estensione del tuo team di ingegneria ed estende le sue capacità oltre il substrato grezzo, offrendo una logistica snella e servizi di assemblaggio completi.
Strategia di approvvigionamento: Riduzione dei costi e gestione dei tempi di consegna
- Trasparenza del preventivo Richiedete un preventivo chiaro che separi il costo delle materie prime, il tempo di lavorazione laser, il costo di metallizzazione (DBC o film spesso) e le spese di QC/QA. Questo aiuta il tuo team di ingegneria ad adattare il design per la fabbricabilità (DFM) e prendere decisioni mirate di riduzione dei costi senza sacrificare l'affidabilità.
- Benchmark dei tempi di consegna Confrontate i tempi di consegna del fornitore per prototipi e piccoli lotti con i loro tempi di consegna per la produzione su larga scala. Confrontate l'assemblaggio di piccoli lotti con l'assemblaggio di grandi volumi per vedere se l'automazione e la capacità del fornitore si allineano con i vostri piani di ramp-up.
- KPI di utilizzo del materiale Chiedete al produttore di riferire l'Efficienza di Utilizzo del Materiale per il pannello ceramico. Un MUE più alto significa meno scarto del costoso Al2O3, il che riduce direttamente il costo effettivo per substrato finito e rivela quanto impegno il fornitore investe nel layout e nell'annidamento dei pannelli.
Integrazione dell'assemblaggio ibrido completo e servizio chiavi in mano
Il substrato ceramico Al2O3 è spesso l'elemento portante di moduli ibridi complessi che combinano die nudi, componenti passivi di precisione e componenti SMT.
- Attacco del die ad alta affidabilità Il fornitore dovrebbe offrire l'attacco del die nudo ad alta affidabilità utilizzando saldature eutetiche (come AuSn) e paste epossidiche o di sinterizzazione avanzate progettate per temperature operative elevate. Dovrebbero fornire dati sulla resistenza al taglio del die come parte dei loro rapporti di qualifica.
- Competenza nel wire bonding Il produttore deve supportare sia il wire bonding in oro (Au), per interconnessioni a passo fine e resistenti alla corrosione, sia il wire bonding in alluminio (Al), per design ad alta corrente e sensibili ai costi. Il bonding direttamente sulle piste conduttrici Al2O3 richiede una geometria del pad ottimizzata e un controllo stretto della forza di bonding e dell'energia ultrasonica.
- Assemblaggio componenti chiavi in mano Utilizzare il produttore per un assemblaggio chiavi in mano completo significa che gestiscono l'approvvigionamento dei componenti, il posizionamento SMT, il riflusso e l'ispezione finale. Ciò minimizza i passaggi di mano, riduce le interruzioni di qualità e crea un unico punto di responsabilità per il modulo ibrido funzionale completo.
Concentrandosi su un produttore che garantisce il controllo di alta purezza, la lavorazione laser di precisione, una capacità robusta a film spesso o DBC e un sistema di gestione della qualità certificato, il vostro approvvigionamento di substrati ceramici Al2O3 può evolversi da un acquisto di commodity a una partnership strategica a lungo termine. Questa è la base per i vostri prodotti elettronici più affidabili e ottimizzati dal punto di vista dei costi.