
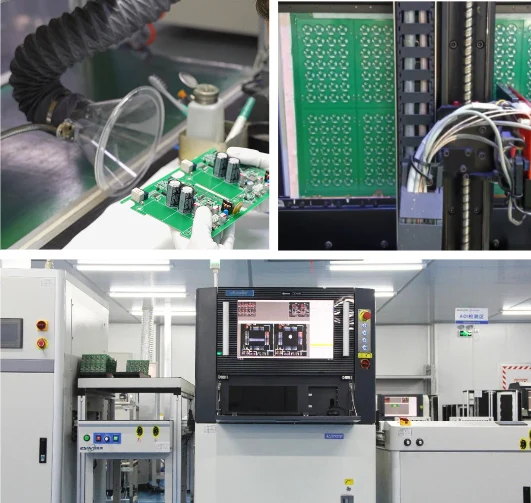
Utilizzare IPC-A-610 per valutare l'accettabilità visiva specificata di un assemblaggio e J-STD-001 per definire i requisiti applicabili su materiali di saldatura, processo e prodotto finito. L'ordine d'acquisto dovrebbe indicare la revisione del documento, la classe di prodotto, gli addendum pertinenti e i requisiti del disegno, quindi definire le evidenze di ispezione e collaudo necessarie per il rilascio.
Panoramica degli standard IPC per la produzione di PCB e PCBA
I documenti IPC coprono diverse fasi della realizzazione di un PCB: progettazione (serie IPC-2221), qualificazione della scheda nuda (IPC-6012 per schede rigide), requisiti di saldatura (J-STD-001) e accettazione visiva della scheda assemblata (IPC-A-610). Specificare documento e revisione appropriati nell'ordine d'acquisto.
| Standard IPC | Ambito | Dove si applica nella realizzazione di un PCB |
|---|---|---|
| IPC-A-610 | Accettabilità degli assemblaggi elettronici | Criteri di ispezione finale (Classe 1/2/3) |
| J-STD-001 | Requisiti per assemblaggi elettrici ed elettronici saldati | Materiali, processi di saldatura e requisiti applicabili del prodotto finito |
| IPC-2221 | Standard generico di progettazione PCB | Requisiti generali di progettazione usati con lo standard di dettaglio applicabile |
| IPC-2222 | Progettazione di PCB organici rigidi (dettaglio) | Layout della scheda, regole su fori e piste |
| IPC-6011 / IPC-6012 | Quadro prestazionale generico / qualificazione e prestazioni dei PCB rigidi | Accettazione di fabbricazione, piani di microsezione e collaudo |
| IPC-6018 | Qualificazione e prestazioni di schede a microonde e alta frequenza | Accettazione di schede RF specifica dell'applicazione |
| IPC-A-600 | Accettabilità dei PCB nudi | Accettazione visiva della scheda non popolata |
| IPC-4552 / 4553 / 4554 / 4556 | ENIG / argento a immersione / stagno a immersione / ENEPIG | Specifiche di finitura superficiale; confermare la revisione corrente |
| IPC-9252 | Requisiti e metodi di prova elettrica delle schede nude | Continuità/isolamento; controllo d'impedenza e copertura richiedono specifiche cliente separate |
| IPC-4103 | Materiali di base per applicazioni ad alta velocità/alta frequenza | Specificare laminato e costruzione reali; IPC-4101 è una specifica separata dei materiali di base per schede rigide/multistrato |
Gli standard IPC si applicano a livello internazionale. Gli acquirenti francofoni possono usare l'espressione « norme IPC » nelle RFQ; usare l'identificativo effettivo del documento e la revisione affinché i criteri di accettazione siano inequivocabili.
Usare la tabella precedente quando:
- Un acquirente chiede la classe di accettabilità dell'assemblaggio; IPC-A-610 fornisce i criteri di accettazione dell'assemblaggio, mentre il documento di fabbricazione applicabile (come IPC-6012) regola l'accettazione della scheda nuda.
- Una revisione progettuale richiede requisiti su piste, spaziature o distanze: combinare i documenti di progettazione applicabili con lo stackup rilasciato, le condizioni elettriche e i limiti di processo del produttore.
- Un programma RF richiede requisiti prestazionali della scheda: valutare l'applicabilità di IPC-6018 insieme al materiale PCB Rogers o PCB in Teflon/PTFE scelto. La qualificazione radio/di sistema è un ambito separato.
- Un ingegnere della qualità richiede evidenze di microsezione o dimensionali: definire insieme il documento prestazionale pertinente, le caratteristiche del disegno, il piano di campioni/coupon e le condizioni di accettazione.
Standard correlati su questo sito per il passo successivo:
- IPC-A-610 Classe 1 vs Classe 2 vs Classe 3, criteri di accettabilità dettagliati per classe.
- Produzione PCB IPC Classe 3, flusso di produzione ad alta affidabilità di Classe 3.
- Standard di progettazione PCB IPC-2221, requisiti generali di progettazione e loro applicazione.
- Panoramica dell'assicurazione qualità HILPCB, servizi di ispezione, collaudo e controllo qualità in produzione.
Se una RFQ indica solo « Classe IPC X », chiarire la specifica prestazionale di fabbricazione applicabile (ad es. IPC-6012 o IPC-6018), i criteri di assemblaggio e i requisiti del laminato (ad es. IPC-4101/4103). Documentare la revisione specificata e gli emendamenti del cliente.
Panoramica del quadro degli standard IPC
IPC-A-610: Accettabilità degli assemblaggi elettronici
- Scopo: Criteri di accettazione visiva per assemblaggi elettronici
- Ambito: Standard di ispezione post-assemblaggio
- Focus: Cosa costituisce assemblaggi accettabili vs. difettosi
- Applicazione: Processi di controllo qualità e ispezione
J-STD-001: Requisiti di saldatura
- Scopo: Requisiti per assemblaggi elettrici ed elettronici saldati
- Ambito: Dal pre-assemblaggio al completamento della saldatura
- Focus: Materiali, controlli di processo e condizioni accettabili applicabili del prodotto finito
- Applicazione: Controllo del processo produttivo
Analisi dettagliata di IPC-A-610
Sistema di classificazione
- Classe 1: Prodotti elettronici generali
- Classe 2: Prodotti elettronici a servizio dedicato
- Classe 3: Prodotti elettronici ad alte prestazioni
Requisiti Classe 1
- Contesto di scelta: Prodotti elettronici generali in cui la funzione di base è il requisito principale; il cliente specifica la classe del prodotto.
- Ispezione: Valutare le caratteristiche applicabili con metodi idonei, oltre alle prove elettriche o funzionali definite per l'ordine.
- Accettazione: Applicare i criteri effettivi della Classe 1, anziché trattare la classe come un permesso di saltare un controllo altrimenti richiesto.
Requisiti Classe 2
- Contesto di scelta: Prodotti a servizio dedicato per i quali si desiderano prestazioni continue e vita utile prolungata; il servizio ininterrotto può essere desiderato senza essere critico.
- Ispezione: Selezionare la copertura attorno alle caratteristiche applicabili e ai requisiti contrattuali, includendo giunti nascosti o prove funzionali ove necessario.
- Accettazione: Valutare i requisiti specificati della Classe 2; il solo nome del settore non determina la classe.
Requisiti Classe 3
- Contesto di scelta: Prodotti ad alte prestazioni in cui il funzionamento continuo o su richiesta è critico, fatte salve le effettive esigenze del prodotto.
- Ispezione: Applicare i criteri delle caratteristiche pertinenti della Classe 3 e il piano di prova/qualificazione concordato.
- Accettazione: La classe di lavorazione non stabilisce la sicurezza del dispositivo, la sua vita ambientale né la qualificazione normativa.
Il titolare del prodotto sceglie la classe richiesta. Un'etichetta industriale, medicale o aerospaziale non sostituisce tale decisione, e una classe IPC-A-610 per la scheda assemblata non specifica automaticamente la classe prestazionale della scheda nuda.
Criteri di accettazione dei giunti di saldatura
Componenti through-hole
L'accettazione dipende dalla sporgenza del terminale, dal riempimento del foro, dalla bagnatura, dalla forma del raccordo, dal tipo di componente e dalla revisione e classe IPC-A-610 selezionate. Evitare un riepilogo universale « vuoti accettabili » al posto dei criteri reali di accettazione/rifiuto.
Componenti a montaggio superficiale
- Tipo di terminale/package: Identificare quali criteri di terminazione si applicano prima di scegliere un requisito di raccordo tacco, punta o laterale.
- Caratteristiche visibili: Verificare i requisiti applicabili di bagnatura, dimensioni, allineamento e distanza.
- Connessioni nascoste: Definire una copertura separata a raggi X o altra ove necessario; un risultato visivo non può stabilire ogni condizione dei giunti nascosti.
Requisiti di ispezione visiva
Standard di ingrandimento
- L'ingrandimento dipende dalla dimensione delle caratteristiche, dal metodo di ispezione e dalla revisione IPC-A-610 selezionata; non trattare un potere come il minimo per ogni assemblaggio di Classe 1.
- Per la Classe 2, selezionare un ingrandimento che risolva le caratteristiche di giunto e difetto specificate.
- Per la Classe 3, seguire i criteri di ispezione del documento pertinente e l'istruzione di lavoro approvata.
Requisiti di illuminazione
- Impostare e verificare l'illuminazione rispetto ai requisiti del documento scelto e alla caratteristica ispezionata.
- Usare resa cromatica e attrezzatura di ispezione idonee per un riconoscimento affidabile dei difetti.
- Ridurre l'ombreggiatura per il package reale e la caratteristica ispezionata.
- Documentare le impostazioni delle istruzioni di lavoro e verificare regolarmente lo stato dell'attrezzatura.
Requisiti di processo J-STD-001
Specifiche dei materiali di saldatura
Leghe di saldatura
- Stagno-piombo: composizioni 63/37, 60/40
- Senza piombo: SAC305, SAC387, SAC405
- Leghe speciali: bassa temperatura, alta affidabilità
Classificazioni dei flussanti (vedere IPC J-STD-004)
- Classificazione del flussante: Specificare il flussante usando le designazioni composizione/attività/alogenuri applicabili di IPC J-STD-004.
- No-clean: I requisiti di pulizia dipendono dalla caratterizzazione dei residui, dal rischio di affidabilità e dalla specifica di assemblaggio.
- Solubile in acqua: Rimuovere i residui con un processo di pulizia qualificato dove richiesto.
- Qualificazione del processo: Validare chimica e pulizia con la finitura della scheda e i requisiti d'uso finale.
Requisiti di controllo del processo
Considerazioni sul profilo termico
- Velocità di riscaldamento: Seguire le specifiche di componente e pasta saldante; misurare sull'assemblaggio reale
- Soak: Determinare la permanenza accettabile dalla lega scelta e dal profilo termico
- Picco / tempo sopra il liquidus: Rispettare i limiti di esposizione della lega e dei componenti
- Raffreddamento: Validare la formazione del giunto e lo stress termico rispetto al processo di assemblaggio
Controllo delle attrezzature di saldatura manuale
- Precisione della temperatura della punta: Definire e misurare il requisito per la stazione di saldatura e il processo
- Recupero termico: Verificare che la stazione possa riscaldare il giunto reale entro la finestra di processo qualificata
- Manutenzione della punta: Pulizia e stagnatura regolari
- Protezione ESD: Usare attrezzatura e controlli di movimentazione idonei per i dispositivi sensibili alle scariche elettrostatiche dell'assemblaggio
Procedure di saldatura manuale
Preparazione dei componenti
- Formatura dei terminali: Raggio di piega e lunghezza corretti
- Preparazione delle superfici: Superfici pulite, prive di ossidi
- Applicazione del flussante: Tipo e quantità appropriati
- Posizionamento dei componenti: Orientamento e spaziatura corretti
Tecnica di saldatura
- Applicazione del calore: Riscaldamento simultaneo degli elementi del giunto
- Applicazione della lega: Portare la lega al giunto, non al saldatore
- Periodo di raffreddamento: Mantenere la stabilità del giunto durante la solidificazione
- Ispezione: Verifica visiva della qualità del giunto
Analisi comparativa: A-610 vs J-STD-001
Relazione complementare
| Aspetto | IPC-A-610 | J-STD-001 |
|---|---|---|
| Focus | Accettabilità visiva dell'assemblaggio | Materiali di saldatura, processi e requisiti del prodotto finito |
| Uso tipico | Valutare le caratteristiche di lavorazione specificate | Stabilire e controllare il percorso di saldatura e i suoi requisiti |
| Decisione di rilascio | Quali condizioni di assemblaggio osservate soddisfano i criteri applicabili? | Quali requisiti di materiale/processo e di giunto risultante si applicano? |
| Confine | Non una ricetta di processo né un piano completo di prove elettriche | Usato con disegno, requisiti di prodotto e documenti di accettazione applicabili |
L'estratto di ambito dell'IPC-A-610J dell'editore, sezione 1.1, separa l'accettabilità visiva dai criteri di sezione/raggi X e rimanda a J-STD-001 per le indicazioni radiografiche. J-STD-001 tratta anche le caratteristiche accettabili del prodotto finito; descrivere i due documenti come regole « processo contro risultato » completamente separate tralascerebbe tale sovrapposizione.
Aree di sovrapposizione
- Formazione del giunto di saldatura: Entrambi trattano le caratteristiche del giunto
- Lavorazione e feedback di processo: I rilievi ispettivi possono individuare un problema di processo che richiede una disposizione controllata.
- Documentazione: Applicare i requisiti vigenti per istruzioni di lavoro, ispezione ed evidenze di rilascio; definire eventuali pacchetti di registrazioni cliente aggiuntivi.
- Competenza del personale: Soddisfare i requisiti di competenza dello standard applicabile e conservare le registrazioni definite dalle procedure qualità e dall'ordine. La certificazione del personale IPC è un programma separato usato ove richiesto.
Programmi di certificazione e formazione
Livelli di certificazione IPC
CIS (Certified IPC Specialist)
- Durata: Dipende dal corso autorizzato e dal programma di formazione corrente.
- Ambito: Qualificazione del personale per lo standard/programma applicabile e i moduli completati
- Validità e ricertificazione: Confermare le regole attuali del programma IPC per lo standard e il certificato specifici prima di citare una durata
- Registro di formazione: Registrare standard/revisione, moduli completati, ruolo e scadenza del certificato per pianificare assegnazioni e rinnovi
CIT (Certified IPC Trainer)
- Requisiti: Confermare gli attuali requisiti IPC per la formazione autorizzata e la qualificazione CIT
- Durata della formazione: Dipende da corso, ruolo e centro di formazione autorizzato
- Ambito: Erogare formazione/certificazione autorizzata nell'ambito del programma applicabile e dell'autorizzazione del trainer
- Validità: Fare riferimento al certificato e alle regole correnti del programma; non presupporre una durata uniforme o requisiti annuali
MIT (Master IPC Trainer)
- Requisiti: Confermare il programma IPC applicabile al Master IPC Trainer anziché presumere una progressione automatica da CIT a MIT
- Durata: Programma di formazione avanzata
- Ambito: Capacità di formazione dei formatori
- Autorità: Definita dal programma autorizzato e dal ruolo del centro di formazione; non è una licenza generale per creare credenziali IPC o modificare i requisiti ufficiali
La certificazione del personale, un certificato del sistema di gestione qualità di stabilimento e la validazione/quotazione separata di un produttore sono evidenze diverse. Usare le politiche di certificazione IPC pubblicate per il programma applicabile e l'anno di efficacia; il certificato da solo non qualifica un progetto di prodotto né sostituisce le registrazioni di accettazione della produzione.
Aree di contenuto della formazione
Formazione IPC-A-610
- Tecniche di ispezione visiva
- Identificazione e classificazione dei difetti
- Misura e documentazione
- Requisiti specifici per classe
Formazione J-STD-001
- Teoria e pratica della saldatura
- Selezione e manipolazione dei materiali
- Sviluppo e controllo del processo
- Esercitazioni pratiche di saldatura
Best practice di implementazione
Integrazione nel sistema di gestione della qualità
- Controllo dei documenti: Procedure operative standard
- Registri di formazione: Tracciamento delle certificazioni del personale
- Procedure di audit: Verifica periodica della conformità
- Azioni correttive: Gestione delle non conformità
Misura e monitoraggio
- Studi di capability di processo: Analisi statistica
- Studi Gage R&R: Validazione del sistema di misura
- Audit interni: Verifica della conformità
- Feedback dei clienti: Input per il miglioramento continuo
Integrazione tecnologica
- Ispezione digitale: Ispezione ottica automatizzata
- Raccolta dati: Metriche di qualità in tempo reale
- Sistemi di tracciabilità: Tracciamento di componenti e processi
- Analisi statistica: Identificazione e controllo dei trend
Applicazioni settoriali
Elettronica automotive
- IATF 16949: Integrazione del sistema qualità
- Standard AEC-Q: Qualificazione dei componenti
- Sicurezza funzionale: Conformità ISO 26262
- Prove ambientali: Temperatura e vibrazione
Dispositivi medici
- Normative FDA (Stati Uniti): 21 CFR Parte 820, la Quality Management System Regulation (QMSR), in vigore dal 2 febbraio 2026; incorpora per riferimento la ISO 13485:2016 per i produttori di dispositivi interessati.
- ISO 13485: Sistemi qualità per dispositivi medici
- Gestione del rischio: Conformità ISO 14971
- Biocompatibilità: Affrontare, ove applicabile, i materiali a contatto con il paziente e l'esposizione rilevanti nella valutazione biologica del dispositivo
Aerospazio e difesa
- AS9100: Gestione qualità aerospaziale
- Standard MIL: Specifiche militari
- Conformità ITAR: Normative sul controllo delle esportazioni
- Prove di affidabilità: Requisiti di qualificazione estesi
Si tratta di requisiti dipendenti dal programma da far confluire nell'ordine, non di certificazioni conferite da una classe di lavorazione IPC. Per il contesto dei dispositivi medici negli Stati Uniti, la panoramica QMSR della FDA conferma la data di efficacia del 2 febbraio 2026 e l'incorporazione della ISO 13485:2016; il produttore del dispositivo finito deve determinare gli obblighi applicabili e i controlli sui fornitori.
Sviluppi futuri
Tecnologie emergenti
- Intelligenza artificiale: Rilevamento automatico dei difetti
- Machine learning: Analitica predittiva della qualità
- Gemelli digitali: Ottimizzazione virtuale dei processi
- Blockchain: Tracciabilità della catena di fornitura
Evoluzione degli standard
- Aggiornamenti senza piombo: Conformità ambientale
- Miniaturizzazione: Requisiti per componenti a passo fine
- Nuovi materiali: Tecnologie avanzate di substrato
- Industria 4.0: Integrazione della produzione intelligente
Conclusione
Per una decisione di approvvigionamento, tradurre i nomi degli standard in un ambito di produzione rilasciato: documento prestazionale della scheda nuda, documenti/revisioni di assemblaggio, classe di prodotto, addendum, note del disegno, regole sui materiali e copertura di ispezione/collaudo concordata. Indicare anche chi risolve i conflitti, approva le deviazioni e rilascia il primo articolo.
Il percorso di assemblaggio SMT di HILPCB supporta i controlli del sistema qualità ISO 9001 e la lavorazione IPC-A-610/J-STD-001 su base ordine, con revisione di stencil/profilo, SPI, AOI, raggi X selezionati, programmazione e prove elettriche o funzionali definite dal cliente. Il suo flusso NPI può collegare la revisione rilasciata ai rilievi del primo articolo, alla disposizione e alle registrazioni di ispezione/collaudo preventivate.
Ad esempio, un acquirente che specifica IPC-A-610J Classe 2 e J-STD-001J dovrebbe indicare anche l'ambito di ispezione BGA/QFN, eventuali requisiti di pulizia/tracciabilità, l'approvazione del primo articolo e i limiti di prova. Inviare disegno di assemblaggio, distinta base, dati di posizionamento, quantità e tali requisiti con la RFQ. Ciò consente all'ingegneria di selezionare il percorso e agli acquisti di confrontare costi di attrezzaggio, collaudo e registrazioni sulla stessa base.
Per la formazione del personale, rivolgersi a un fornitore autorizzato e al programma IPC pertinente. I servizi di produzione e ispezione costituiscono un ambito di preventivo separato.
Domande frequenti
Come ottenere la certificazione IPC 610?
La qualificazione IPC-A-610 è disponibile attraverso i percorsi di formazione autorizzati IPC applicabili. Confermare con il fornitore di formazione la revisione corrente (ad esempio IPC-A-610J ove opportuno), il ruolo, il periodo di validità e la disponibilità dei corsi. La certificazione del personale è distinta dalle evidenze di conformità di processo di un produttore.
Cosa significano gli altri riferimenti IPC?
Gli identificativi indicano compiti diversi: i documenti IPC-222X riguardano la progettazione, IPC-601X le prestazioni/qualificazione, IPC-A-600 l'accettabilità visiva delle schede nude, J-STD-001 i requisiti degli assemblaggi saldati e IPC-A-610 l'accettabilità visiva degli assemblaggi. Indicare sull'ordine ogni documento applicabile, revisione, classe ed emendamento; il termine « conforme IPC » da solo lascia l'ambito indefinito.