
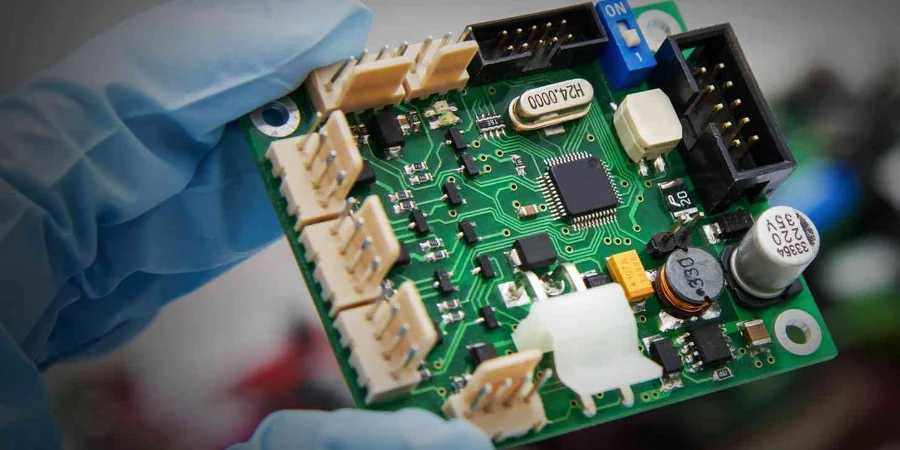
HILPCB offre l'ispezione del primo articolo PCB/PCBA sulla base dei disegni del cliente, delle BOM, dei criteri di accettazione concordati e del processo produttivo previsto. Flying probe, AOI e AXI affrontano classi di difetti diverse e non possono, da soli, certificare una linea di produzione o tutti gli aspetti delle prestazioni del prodotto.
Il piano di ispezione può coprire record dei materiali, controlli dimensionali, continuità elettrica delle schede nude e qualità di assemblaggio. Gli indici di capacità di processo richiedono osservazioni rappresentative aggiuntive da un processo stabile e non si stabiliscono da un singolo primo articolo.
Tecnologie e metodologie avanzate di test FAI
L'ispezione del primo articolo combina metodi scelti per il PCB e il PCBA effettivi. Registrate apparecchiatura, identificazione del campione, limiti di accettazione, risultati misurati e deviazioni per ogni caratteristica concordata.
Tecnologie di ispezione principali:
- Test flying probe: È usato principalmente per controlli accessibili di continuità e isolamento elettrico su schede nude, senza fixture dedicata. Impedenza ad alta frequenza o prestazioni RF richiedono apparecchiature calibrate separate e coupon di test adeguati.
- Ispezione ottica automatizzata (AOI): Sistemi di imaging ad alta risoluzione con algoritmi di machine vision rilevano errori di posizionamento, problemi di polarità e difetti di assemblaggio visibili; il volume di pasta saldante è normalmente valutato con un'ispezione dedicata della pasta (SPI).
- Ispezione automatica a raggi X (AXI): Valuta giunti di saldatura nascosti sui PCBA assemblati, inclusa la geometria dei giunti BGA e alcuni indizi di vuoti. I difetti degli strati interni delle schede nude richiedono metodi di ispezione e qualifica separati.
- Sistemi di misura di precisione: Le misure dimensionali vengono confrontate con il disegno di fabbricazione e le tolleranze concordate. Una macchina di misura a coordinate non stabilisce Cp/Cpk da un singolo pezzo.
Validazione di materiali e processi:
Verificate laminato/costruzione specificati, finitura superficiale e identità dei componenti rispetto ai record di acquisto e produzione. Test analitici, misure dielettriche o caratterizzazione termica possono essere necessari per un piano di qualifica concordato; non sono controlli automatici su ogni primo articolo. Per lavori su PCB Rogers o PCB ceramici, identificate la classe esatta, la costruzione, le prove richieste e il fornitore di test responsabile.
Per un primo articolo assemblato, riesaminate il processo di stencil/stampa, il posizionamento dei componenti e, ove richiesto, il profilo di rifusione misurato. Registrate impostazioni e deviazioni del processo per il passaggio alla produzione; stabilite i limiti statistici separatamente usando osservazioni rappresentative del processo.
Controllo statistico del processo e analisi della qualità
Una FAI stabilisce se i primi articoli soddisfano i requisiti specificati. Il controllo statistico del processo, Cp/Cpk e gli studi sui sistemi di misura sono attività separate che richiedono dataset adeguati e metodi di misura qualificati.
Valutazione della capacità di processo:
Con un dataset rappresentativo di un processo stabile e un modello statistico adeguato, la valutazione può stimare indici di capacità (Cp, Cpk) per caratteristiche critiche, tra cui tolleranze dimensionali, parametri elettrici e metriche di qualità dell'assemblaggio. L'analisi del sistema di misura (MSA) valuta se il metodo di misura è adatto alla caratteristica e alla tolleranza. Il Gauge R&R stima ripetibilità e riproducibilità; bias, risoluzione, stabilità e calibrazione richiedono considerazioni proprie.
Le carte di controllo per la produzione continua richiedono dati sufficienti da un processo stabile per stabilire limiti significativi. Un rapporto di primo articolo può indicare quali caratteristiche monitorare, ma non può fornire limiti di controllo validi da una singola osservazione.
Validazione delle prestazioni elettriche:
Per le schede nude, il test flying probe normalmente copre i controlli specificati di continuità e isolamento. La verifica funzionale di un PCBA assemblato e i controlli SI ad alta velocità come diagrammi a occhio, jitter o parametri S richiedono gli strumenti e il setup di test specifici del progetto.
Selezionate test ottici, a raggi X ed eventuali test meccanici per le classi di difetto richieste. Stabilite i criteri di accettazione dal disegno, dallo standard e dall'accordo con il cliente applicabili prima dell'ispezione; l'analisi statistica non definisce quali difetti sono accettabili.

Documentazione digitale e processo di approvazione del cliente
Un record di primo articolo utilizzabile collega ogni caratteristica richiesta alla revisione del disegno/BOM rilasciata, all'identità del campione, al metodo di misura, al limite di accettazione, al risultato effettivo e alla disposizione. Includete fotografie o record di supporto quando risolvono una questione di ispezione; il formato segue il cliente e i requisiti qualità applicabili.
Rapporti di ispezione completi:
Il pacchetto FAI può includere dimensioni, record dei materiali, fotografie, risultati dei test elettrici e deviazioni. Includete studi di capacità solo quando supportati da dati di produzione sufficienti e conservate revisione, lotto e tracciabilità delle misure applicabili.
Opzioni di approvazione flessibili:
Concordate il metodo di approvazione e l'autorità di rilascio con HILPCB prima della produzione. A seconda del progetto, il pacchetto può utilizzare:
Opzione 1: Revisione documentale tramite fotografie, rapporti di ispezione e dati misurati attraverso un canale di scambio concordato. Le fotografie supportano il rapporto ma non possono stabilire caratteristiche che non mostrano.
Opzione 2: Campioni fisici per test del cliente o esterni quando le caratteristiche richieste non possono essere accettate solo dal rapporto.
Registrate deviazioni aperte, azioni correttive richieste e chi autorizza il rilascio alla produzione. Se il lavoro procede prima dell'approvazione del cliente, concordate esplicitamente la quantità a rischio e la responsabilità. Modifiche a progetto, materiali, processo o sito possono richiedere una nuova ispezione secondo il contratto applicabile.
Risorse di ispezione e passaggio alla produzione
Selezionate le risorse di ispezione per la costruzione effettiva, dal PCB singola e doppia faccia al PCB rigido-flessibile. Richiedete apparecchiatura/metodo, copertura, piano di campionamento e rapporto necessari per ogni caratteristica critica; una descrizione generica del servizio non dimostra che ogni strumento o test analitico sia disponibile in sede.
Prove di qualità e tracciabilità: Verificate ogni certificato di sistema qualità applicabile rispetto al sito e all'ambito attuali. Concordate identificatori di lotto/revisione, record di calibrazione, record di processo e conservazione dati necessari per l'ordine. Confermate se i record sono manuali o generati dal sistema, invece di presumere integrazione MES o una pianificazione di ispezione accelerata.
Usate la documentazione ricevuta per decidere il rilascio della revisione e del gruppo di campioni identificati:
| Riscontro nel pacchetto FAI | Disposizione consigliata | Documentazione necessaria per chiudere la decisione |
|---|---|---|
| Le caratteristiche richieste rispettano i limiti e la documentazione di supporto è completa | Sottoporre l'ambito concordato all'autorità di rilascio nominata per l'approvazione | Revisione approvata, identificazione del campione/lotto, ambito di ispezione e rilascio firmato |
| Un risultato supera il limite oppure manca un'evidenza richiesta | Sospendere il rilascio dell'ambito interessato; assegnare la correzione o il controllo mancante prima del rilascio | Responsabile del problema, caratteristica interessata, azione correttiva e risultato della nuova ispezione |
| Si propone di accettare una deroga | Sottoporla all'autorità autorizzata ad accettare quella deroga | Concessione scritta con requisito, quantità/revisione interessata ed eventuali condizioni o scadenza |
Soluzioni produttive integrate: Per l'assemblaggio chiavi in mano o l'assemblaggio SMT, definite le responsabilità di approvvigionamento componenti, programmazione, ispezione e test funzionale insieme al pacchetto FAI. L'approvazione del primo articolo rilascia l'ambito concordato; la produzione continua necessita comunque del monitoraggio e dei controlli di accettazione specificati.