
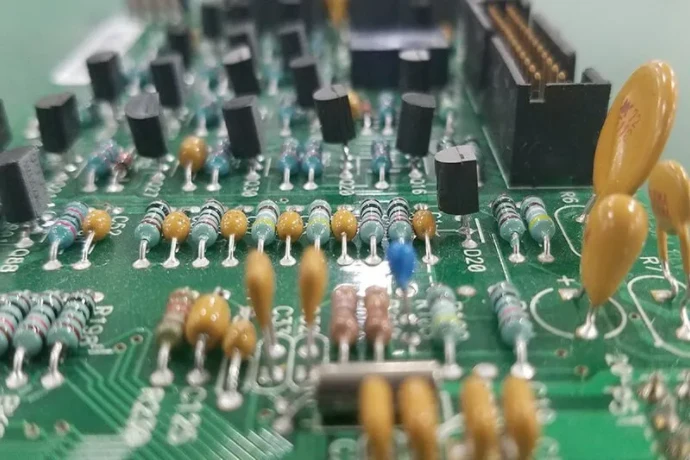
La saldatura through-hole è utile per connettori di potenza, trasformatori, condensatori bulk e altri componenti con terminali quando l'assemblaggio richiede ritenzione meccanica o un percorso di corrente adatto attraverso la scheda. Non fornisce di per sé una portata di corrente né un vantaggio termico. Terminale, contatto, foro metallizzato, connessione al rame e condizioni di raffreddamento devono tutti sostenere il carico.
Alimentatori e controller di raffreddamento combinano spesso la saldatura THT/through-hole con l'assemblaggio SMT. La sfida pratica è saldare giunti ad alta massa termica senza surriscaldare i componenti vicini, quindi verificare l'assemblaggio finito alla corrente e al carico meccanico previsti. Definite queste condizioni prima di fissare il layout del PCB e la rotta di assemblaggio.
Dove i componenti through-hole aiutano la distribuzione di potenza
Una rete di distribuzione dell'energia (PDN) deve fornire la tensione richiesta durante il carico stazionario e i transitori. Condensatori bulk, induttori, morsettiere e moduli di potenza possono usare package THT o a montaggio superficiale. Selezionate il componente in base alle sue caratteristiche elettriche e meccaniche, quindi progettate una connessione producibile.
- Percorso di corrente: Verificate i dati di derating del componente o connettore, la sezione del terminale, la dimensione del foro finito, la metallizzazione del barilotto e i restringimenti del rame. La corrente che entra in un foro metallizzato può raggiungere gli strati interni e inferiori collegati, ma l'elemento più stretto o più caldo limita comunque il percorso. Confrontate l'aumento di temperatura misurato alla corrente prevista; una dimensione generica di package SMT o un pad THT non possono stabilire una portata in ampere sicura. Per esempio, un ipotetico percorso da 20 A con 2 mΩ di resistenza totale dissipa I²R = 0,8 W. Questo calcolo identifica una sorgente di calore; non dimostra che il connettore o il giunto possano tollerarla.
- Ritenzione meccanica: I connettori con terminali e i componenti pesanti possono trarre vantaggio dall'ancoraggio attraverso la scheda. Usate pioli di montaggio, staffe o supporto del telaio dove la forza di inserimento, la trazione del cavo o la massa del componente caricherebbero altrimenti i giunti di saldatura. Validate i requisiti reali di urto, vibrazione e cicli di innesto invece di presumere che i giunti THT siano un multiplo fisso più resistenti degli SMT.
- Flusso di calore: I terminali, il tab e il case di un componente offrono percorsi termici diversi. Un package di potenza THT previsto per un dissipatore può smaltire la maggior parte del calore attraverso il case; un package SMT con pad esposto può trasferire il calore efficacemente nel rame del PCB. Usate il modello termico del package e le istruzioni di montaggio per scegliere diffusione del rame, via termici o dissipatore. I PCB ad alta conducibilità termica sono un'opzione quando il substrato o lo strato isolante è il collo di bottiglia termico, non un miglioramento universale per ogni scheda di potenza.
Obiettivi di impedenza PDN e disaccoppiamento THT–SMT
Impostate l'impedenza target di una rail a partire dall'escursione di tensione consentita e dalla variazione di corrente di carico: Ztarget ≈ ΔV / ΔI. Come esempio di prima approssimazione, un margine di 50 mV per un gradino da 10 A dà 5 mΩ. Ripartite quel budget di tensione tra caduta DC, risposta del regolatore, ESR dei condensatori e induttanza di interconnessione; la specifica transitoria effettiva del carico controlla il progetto finale.
- Energia bulk e risposta del regolatore: I grandi condensatori elettrolitici o polimerici supportano variazioni di carico più lente mentre il regolatore risponde. Esistono opzioni THT e SMT. Confrontate capacità in condizioni operative, ESR, portata di corrente di ripple, durata e vincoli di montaggio.
- Disaccoppiamento a livello scheda: Connessioni MLCC a bassa induttanza vicino ai pin di carico supportano variazioni di corrente più rapide. Selezionate i valori usando le raccomandazioni del costruttore del dispositivo e un modello che includa effetti di bias DC, ESR, ESL e induttanza di montaggio. Mescolare valori non appiattisce automaticamente l'impedenza; rami paralleli possono creare picchi di antirisonanza.
- Risposta di package e piani: Alle frequenze più alte, la capacità del package/del die, la geometria dei piani e i percorsi di ritorno brevi diventano sempre più importanti. Le frequenze di incrocio dipendono dai modelli dei componenti e dall'interconnessione, quindi non assegnate bande di frequenza fisse solo in base al package THT o SMT.
Durante le fasi NPI EVT/DVT/PVT (New Product Introduction), la validazione del PDN è un compito fondamentale. Nella fase EVT (Engineering Verification Test), gli ingegneri utilizzano analizzatori di rete vettoriali (VNA) per misurare l'impedenza effettiva sulle schede prototipo e confrontarla con la curva simulata di impedenza in frequenza per verificare la conformità del progetto. Nella fase DVT (Design Verification Test), vengono condotti test di transitorio di carico più rigorosi, utilizzando carichi elettronici per simulare i passi di corrente nel caso peggiore (dI/dt) mentre si osservano il calo di tensione (Vdroop) e l'overshoot per garantire che la strategia collaborativa THT-SMT funzioni efficacemente in condizioni reali.
⚡ Processo di implementazione del design e della verifica del PDN
Dalla definizione dell'impedenza target alla verifica fisica, garantendo l'integrità della rete di distribuzione dell'energia (PDN).
Definire l'impedenza target della rail di alimentazione a partire dal ripple ammissibile e dallo spettro della corrente transitoria (senza assumere un limite universale di 1 mΩ) e l'ondulazione di tensione/caduta transitoria ammissibile.
Combinare condensatori THT ad alta capacità con condensatori ceramici SMT usando modelli SPICE o a parametri S del costruttore con i parassiti di montaggio.
Eseguire simulazioni nel dominio della frequenza (impedenza) e nel dominio del tempo (transitorio) utilizzando strumenti professionali, inclusi i parametri parassiti del PCB.
Seguire il principio del "percorso più breve", posizionare i condensatori di disaccoppiamento vicino ai carichi, garantire l'integrità del piano e minimizzare gli anelli.
Durante la fase NPI, utilizzare un VNA per la misurazione dell'impedenza e un oscilloscopio per i test transitori, quindi iterare confrontando le misurazioni effettive con le simulazioni.
Completare il FAI, convalidare i parametri critici di processo come la saldatura THT e consolidare gli standard in SOP.
Carichi transitori: calcolare il costo della connessione
I gradini di carico sollecitano sia il regolatore sia l'interconnessione locale. Per una variazione illustrativa di 10 A in 1 µs, un ipotetico anello di corrente da 5 nH contribuisce con V = L × dI/dt = 50 mV prima ancora di considerare resistenza e risposta dei condensatori. Accorciare l'anello di alimentazione e ritorno può quindi contare quanto aggiungere capacità. Questo è un esempio di calcolo, non una specifica di processore né un risultato misurato da HILPCB.
Condensatori bulk, MLCC vicini, capacità del package e regolatore rispondono insieme secondo le loro impedenze. Non si alternano a confini universali di nanosecondi o microsecondi. Simulate la rail, poi applicate il gradino di carico specificato e misurate droop, overshoot e stabilizzazione con una disposizione di sonda a bassa induttanza.
- Ridurre l'induttanza di montaggio: Mantenere corti gli anelli di corrente di condensatori e connettori. Un pin THT metallizzato si collega già agli strati assegnati a quella rete; via aggiuntivi aiutano solo dove migliorano il percorso effettivo di corrente o di ritorno. Includetene la geometria nel modello.
- Bilanciare rame e accesso in assemblaggio: Percorsi e piani di rame larghi riducono la resistenza. I PCB con rame pesante, incluse opzioni da 3 oz e oltre, possono aiutare quando la sezione di rame limita il progetto, ma il rame più spesso non garantisce di per sé una bassa induttanza d'anello. Aumenta anche la massa termica in saldatura e influenza i requisiti di incisione e spaziatura.
Thermal relief, accesso della saldatura e rivestimento conforme
Un giunto di potenza deve condurre corrente in servizio e raggiungere una temperatura saldabile durante l'assemblaggio. Una connessione diretta al piano migliora la conduzione elettrica ma può sottrarre calore al barilotto durante la saldatura. I raggi di thermal relief riducono quella dissipazione, al costo di una resistenza elettrica aggiuntiva e di un percorso di corrente più stretto.
- Scegliere la connessione deliberatamente: Per un connettore ad alta corrente o un terminale di potenza, confrontate una connessione diretta con una geometria di relief usando risultati di corrente, aumento di temperatura e profilo di saldatura. Evitate una larghezza o un numero di raggi universale. Verificate se i piani interni rendono difficile la bagnatura della parte superiore di una scheda spessa e lasciate spazio per ugelli di saldatura selettiva, pallet e componenti SMD vicini.
- Dimensionare il foro sulle tolleranze: Usate le dimensioni massime del terminale, la tolleranza del foro finito dopo metallizzazione, i requisiti di inserimento e l'anello anulare richiesto. Per terminali rettangolari, controllate la diagonale. Un foro sovradimensionato può rendere difficile il riempimento di saldatura; un foro sottodimensionato può danneggiare terminale o barilotto durante l'inserimento. I fori press-fit seguono la specifica del costruttore del connettore e non sono ordinarie tolleranze per fori saldati.
- Pianificare la rimozione del calore dal package: Aggiungete via termici o diffusione del rame dove il modello termico del dispositivo lo richiede. Verificate l'isolamento elettrico prima di collegare un tab o drain sotto tensione a un dissipatore o al telaio. Riempimento, tappatura e controlli di risalita della saldatura vanno specificati quando influenzano il pad di saldatura o l'interfaccia termica.
- Definire la copertura del rivestimento: Il rivestimento conforme (conformal coating) può ridurre l'esposizione a umidità e contaminanti quando selezionato per l'ambiente e applicato su un assemblaggio pulito e asciutto. Non sostituisce la protezione del contenitore, le distanze elettriche o il controllo della pulizia. I componenti THT alti creano zone d'ombra; specificate la mascheratura per connettori, punti di test e aree di servizio, quindi ispezionate copertura, polimerizzazione e spessore secondo i requisiti del processo di rivestimento. L'ispezione UV fluorescente aiuta a individuare lacune di copertura quando il materiale lo consente, ma non dimostra spessore né prestazioni di isolamento.
💎 Punti Chiave per la Progettazione e Produzione THT ad Alta Affidabilità
Quattro controlli di progetto e processo per i giunti di saldatura THT prima del rilascio in produzione.
Definire le dimensioni del foro finito a partire dall'ingombro del terminale, dalle tolleranze di metallizzazione e foratura, dal metodo di inserimento e dal requisito dell'anello anulare; confermare che il giunto risultante sia saldabile.
Profilare preriscaldo, contatto con la saldatura e raffreddamento nei punti ad alta massa e sensibili al calore. Scegliere onda, selettiva, robotizzata o manuale in base ad accesso e volumi.
Usare via termici dove il percorso termico package-scheda ne beneficia; definire riempimento o tappatura dei via quando la risalita della saldatura o l'interfaccia termica lo richiede.
Ispezionare la copertura di rivestimento specificata attorno ai componenti alti e alle radici dei pin; mascherare connettori, punti di test e altre aree di esclusione definite.
Validazione NPI: riempimento di saldatura, supporto e test funzionale
Durante NPI EVT/DVT/PVT, usate i primi articoli per chiudere i rischi individuati nella revisione di layout e rotta. Registrate lega di saldatura e flussante, profilo termico nei giunti difficili, supporto della scheda, orientamento dei componenti e criteri di ispezione. Ricontrollate il profilo quando cambiano costruzione del rame, massa dei componenti o rotta di saldatura.
La First Article Inspection (FAI) dovrebbe valutare bagnatura della saldatura, riempimento del barilotto, sporgenza dei terminali, ponti e accoppiamento meccanico rispetto alle edizioni, alla classe e alle eccezioni applicabili di IPC-A-610 e J-STD-001 specificate contrattualmente. Una singola percentuale non è una regola di accettazione completa. L'ispezione visiva copre le superfici accessibili; campionamenti a raggi X o sezioni trasversali possono rispondere a questioni di riempimento nascosto secondo il piano concordato. Le sezioni trasversali sono distruttive, e nessuno dei due metodi dimostra da solo la capacità alla corrente di esercizio.
Per un connettore di potenza, separate le decisioni di rilascio: verificate il giunto saldato, misurate caduta di tensione e aumento di temperatura al carico definito e controllate la ritenzione meccanica richiesta. Per un controller di ventola o pompa, aggiungete avviamento, protezione da carico bloccato e risposta alla velocità comandata dove questi fanno parte della specifica di test del prodotto. Definite chi possiede questi test e quali risultati devono accompagnare la build.
Nella fase di produzione di massa, i test automatizzati diventano la pietra angolare dell'efficienza e della qualità. Ciò richiede una progettazione precisa degli attrezzaggi (ICT/FCT). Le schede PCBA con numerosi componenti THT presentano sfide uniche per la progettazione degli attrezzaggi di test:
- Evitamento dell'altezza: Condensatori elettrolitici alti, dissipatori di calore e connettori creano "zone di non volo" per le sonde di test. La progettazione degli attrezzaggi deve modellare accuratamente i contorni 3D di questi componenti, incorporando fessure, ritagli o sonde più lunghe per aggirare gli ostacoli.
- Stabilità della Sonda: I giunti di saldatura THT sono tipicamente più grandi e irregolari, richiedendo una maggiore stabilità di contatto dalle sonde di test. Potrebbero essere necessarie sonde a corona o a punta di lancia per garantire un contatto affidabile su superfici variegate.
- Supporto e Anti-Deformazione: Il peso dei componenti THT può causare la deformazione del PCB durante il test, influenzando il contatto della sonda. Una soluzione ottimale di Fixture Design (ICT/FCT) deve includere sufficienti pilastri di supporto sul lato inferiore del PCB, specialmente nelle aree ad alto stress, per mantenere la planarità della scheda.
Un fixture di test ben progettato è il prerequisito per test in-circuit (ICT) e test funzionali (FCT) ad alta copertura e alta stabilità, fungendo da ultima difesa per verificare le funzioni specificate a livello di assemblaggio e supportare le decisioni di accettazione. I Servizi di assemblaggio through-hole di HILPCB includono la revisione della rotta e la pianificazione di ispezione/test per la popolazione THT effettiva, i vincoli di accesso e i criteri di accettazione.
Scegliere la rotta di assemblaggio prima del rilascio della scheda
HILPCB supporta rotte di saldatura ad onda, selettiva, robotizzata e manuale per assemblaggi through-hole e a tecnologia mista. Popolazioni THT ampie possono adattarsi alla saldatura a onda con un pallet idoneo; pochi connettori di potenza accanto a SMT sul lato inferiore possono richiedere la saldatura selettiva. Componenti di forma irregolare e basse tirature possono giustificare la saldatura robotizzata o manuale. Queste scelte modificano costo degli attrezzaggi, requisiti di accesso e ripetibilità, quindi confrontatele prima di fissare le posizioni dei componenti.
Per una revisione di assemblaggio, inviate i dati di fabbricazione, la BOM e i file di posizionamento, i datasheet di connettori e componenti di potenza, il disegno di assemblaggio, le altezze dei componenti sul lato inferiore, la corrente target e le condizioni ambientali. Segnalate i componenti sensibili al calore, le leghe di saldatura consentite, i requisiti di rivestimento/mascheratura e la classe di accettazione richiesta. Includete l'accesso di test e la procedura del test funzionale se l'offerta comprende la progettazione di fixture (ICT/FCT).
Chiedete che l'offerta identifichi la sequenza di saldatura proposta, le esigenze di pallet o attrezzaggi, i giunti che richiedono validazione del profilo o del riempimento e l'ambito di ispezione/test. Se l'approvvigionamento dei componenti fa parte del progetto, l'Assemblaggio PCBA chiavi in mano combina l'acquisto della BOM con il passaggio di fabbricazione e assemblaggio. La qualificazione termica, di sicurezza e ambientale del prodotto richiede comunque i limiti definiti e la validazione del costruttore dell'alimentatore o del sistema di raffreddamento.
Una prima build utile risolve i giunti difficili prima della produzione in volume: geometria di fori e relief approvata, un profilo di saldatura riproducibile, criteri di ispezione concordati e risultati di test al carico previsto. Questi output rendono la build successiva più facile da rilasciare e quotare.