

Испытание паяемости печатной платы отвечает на вопрос, будут ли заданные поверхности платы смачиваться припоем в контролируемых условиях. Прежде чем выпустить хранившуюся партию или квалифицировать новое покрытие, определите тестируемые поверхности, процесс сборки и метод приёмки. Успешно прошедший образец подтверждает такое решение, но не устанавливает ресурс на усталость готовых паяных соединений.
Для выбора покрытия перед изготовлением используйте сравнение покрытий печатных плат. Здесь решение уже: какие подтверждения паяемости нужны, прежде чем эти платы и их компоненты поступят в сборку?
Какой метод испытания паяемости подходит закупаемому изделию?
Испытание незапаянной платы и испытание паяемости электронных компонентов относятся к противоположным сторонам будущего соединения. Хороший результат по плате не квалифицирует вывод компонента — и наоборот.
| Изделие или вопрос | Основание испытания, указываемое в заказе | Запрашиваемое подтверждение | Чего это не устанавливает |
|---|---|---|---|
| Контактные площадки, площадки и металлизированные отверстия незапаянной платы | J-STD-003, указанная редакция и применимый метод | Результаты для заданных элементов платы или репрезентативных образцов, покрытие и кондиционирование | Состояние выводов компонентов или срок службы собранного соединения |
| Выводы, терминалы, лепестки и провода компонентов | J-STD-002, указанная редакция, метод и применимая спецификация компонента | Результаты паяемости корпуса, привязанные к номеру детали, покрытию вывода и партии | Паяемость сопрягаемых площадок PCB |
| Принимает ли поверхность припой | Применимый метод визуального погружения, имитации процесса или весов смачивания | Наблюдения покрытия/элементов или записи «сила–время» в заявленных условиях | Стойкость ко всем последующим термическим или механическим нагрузкам |
| Выдерживает ли изделие тепло пайки | Применимое испытание на стойкость к паяльному нагреву или требование квалификации компонента | Электрические, физические или структурные результаты после заданного воздействия | Автоматическое принятие его поверхностного смачивания |
| Переживёт ли собранное соединение эксплуатацию | Продуктовая квалификация надёжности | Результаты при соответствующих термических, механических и электрических нагрузках | Замена входного контроля материалов |
Используйте J-STD-003 для печатных плат и J-STD-002 для выводов и терминалов компонентов; подтвердите договорно применимую редакцию (включая то, остаются ли J-STD-003D и J-STD-002E действующими на дату закупки). Публичная область применения J-STD-003D также отделяет стойкость покрытия от класса изделия: заказ класса 3 сам по себе не определяет все параметры кондиционирования. Применяйте редакцию и условия испытания, названные в договоре купли-продажи. Публичные предварительные версии указывают область и методы; для выполнения и оценки испытания нужен действующий полный стандарт. Таблица редакций IPC, Область применения J-STD-003D, Область применения J-STD-002E.
Что на самом деле измеряет каждое испытание пайкой?
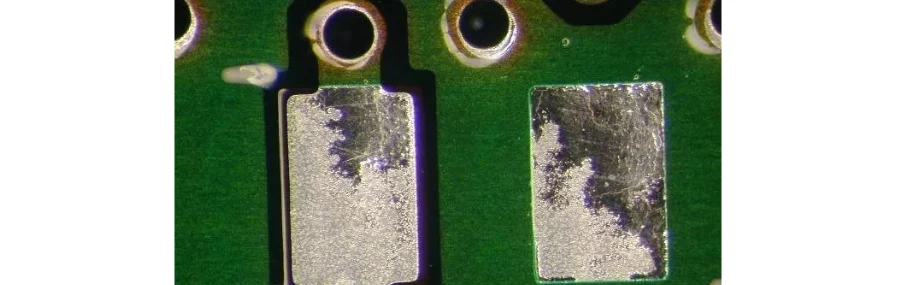
Визуальные погружные испытания подвергают назначенную поверхность воздействию флюса и расплавленного припоя, после чего проверяют требуемые элементы на смачивание, несмачивание или рассмачивание. Контроль должен указывать оцениваемую область; усреднение по всей плате может скрыть отказавшую отдельную площадку или вывод.
Имитация процесса поверхностного монтажа использует заданную пасту и термический режим для оценки соответствующих паяемых элементов. Она может отвечать на иной вопрос, чем погружное испытание, поэтому метод нельзя молча подменять, когда заказ на поставку называет другое испытание.
Испытание паяемости PCB на весах смачивания регистрирует силу во времени при контролируемом контакте с припоем. Оно даёт кривую для сравнения поведения смачивания при условии контроля геометрии образца, кондиционирования, сплава, флюса и настроек испытания. Кривую без этих настроек трудно сравнивать с результатом другой лаборатории.
Испытание на капле припоя (globule) приводит малый вывод компонента в контакт с контролируемой расплавленной каплей припоя. Оно полезно там, где геометрия вывода требует такой схемы. Это не общий тест на нежелательное образование шариков припоя на PCB. Fraunhofer ISIT описывает как ванную, так и контактную с шариком припоя схемы для измерения силы смачивания. Обзор методов Fraunhofer ISIT.
Для испытания всплытием в припое (solder float) нужно явно заявить его цель. Процедура паяемости и проверка термического стресса могут обе включать контакт с расплавленным припоем, но их воздействия и критерии приёмки различаются. Для solder-float-испытания платы запросите названный метод, конструкцию платы, условия выдержки и наблюдения. Не подменяйте заданную процедуру привычной температурой ванны.
Почему температура, выдержка и критерии приёмки должны оставаться вместе?
Число вроде «покрыто 95 %» полезно лишь тогда, когда известны объект испытания и процедура. Приведённый ниже опубликованный пример компонента показывает, почему испытание паяемости и стойкость к паяльному нагреву требуют отдельных строк в плане испытаний.
| Испытание чип-резистора Vishay RCG e3 | Опубликованные условия ванны | Оцениваемый опубликованный результат |
|---|---|---|
| Паяемость оловянно-свинцовым припоем | Sn60Pb40; неактивированный флюс; 235 ±5 °C в течение 2 ±0,2 с | Покрытие припоем не менее 95 % и отсутствие видимых повреждений |
| Паяемость бессвинцовым припоем | Sn96.5Ag3Cu0.5 или Sn99.3Cu0.7; неактивированный флюс; 245 ±5 °C или 250 ±5 °C в течение 3 ±0,3 с, как указано в datasheet | Покрытие припоем не менее 95 % и отсутствие видимых повреждений |
| Стойкость к паяльному нагреву | Ванна припоя при 260 ±5 °C в течение 10 ±1 с | Пределы изменения сопротивления для заявленного класса стабильности; это другая строка приёмки |
Источник: Vishay RCG e3, документ 20047, редакция 08.11.2023, страница 5. Эти условия применимы только к данному семейству компонентов Vishay и его приведённой программе испытаний, которую перед использованием следует сверить с текущей редакцией. Это не универсальные пределы для незапаянных плат, не профили оплавления и не производственные настройки HILPCB. Два перечисленных бессвинцовых сплава и варианты температуры следует держать привязанными к процедуре производителя, а не выдумывать пару или выбирать удобную температуру.
Как читать результаты испытания смачивания PCB?
Весы смачивания измеряют результирующую силу при заданной геометрии погружения; выражение ниже — упрощённая статическая модель, а не полное динамическое измерение силы смачивания. После тарирования массы образца упрощённая статическая модель силы, где направленная вниз сила смачивания принята положительной, имеет вид:
F = γP cos(θ) − ρgV
Здесь F — измеренная сила в ньютонах, γ — поверхностное натяжение припоя в Н/м, P — периметр смачивания в метрах, θ — контактный угол, ρ — плотность припоя в кг/м³, g — ускорение свободного падения в м/с², а V — погружённый объём в м³. Второй член — выталкивающая сила. Приборы могут отображать противоположное соглашение о знаках.
IPC-TM-650 2.4.14.2A объясняет скорректированный на плавучесть эталон для времени смачивания и максимальной силы. Его область — активность жидкого флюса, поэтому его физическое объяснение нельзя принимать за общую приёмочную спецификацию PCB. Изменение глубины погружения или размера образца меняет поправку на плавучесть и может также изменить теплопередачу. Нескорректированный переход нуля прибора поэтому не взаимозаменяем с заданным скорректированным временем смачивания. IPC-TM-650 2.4.14.2A, страницы 2–3.
Простое сравнение иллюстрирует вопрос периметра. Пусть два измерения уже скорректированы на плавучесть и имеют совпадающие условия испытания: образец A даёт 3 мН при периметре смачивания 10 мм, а образец B — 1,5 мН при 5 мм. Оба дают 0,30 мН/мм. Бо́льшая сырая сила не доказывает лучшее смачивание поверхности. Это гипотетические измерения, а не приёмочный предел; разная тепловая масса всё равно может помешать прямому сравнению.
Запросите исходную кривую, нуль прибора и скорректированный эталон, периметр смачивания, погружённый объём/глубину, скорость погружения, сплав, температуру ванны, флюс и запись кондиционирования. Согласованный метод должен определять, какие времена и силы оцениваются. Ни «менее одной секунды», ни единственное значение силы на периметр не являются универсальным критерием прохождения.
Предсказывает ли паровое старение срок хранения?
Кондиционирование испытывает покрытие при заданном воздействии. Без валидированной корреляции для данного материала и условий хранения оно не переводит часы испытания в месяцы на складской полке.
J-STD-003D определяет разные схемы стойкости покрытия и кондиционирования. Выбирайте требуемое условие для фактического покрытия и заказа; не применяйте единый паровой режим к HASL, OSP, ENIG и каждому выводу компонента. Также различайте квалификацию камеры и кондиционирование образца: IPC-TM-650 2.6.23 от июля 1993 года регистрирует температуры парового старения каждые 15 минут в течение 8 часов после стабилизации, без других компонентов внутри. Это восьмичасовое измерение проверяет повторяемость оборудования; это не универсальное требование восьмичасового старения изделия. Метод IPC повторяемости парового старения, раздел 5.3.
Для хранившихся плат сохраняйте инструкции поставщика покрытия по упаковке и хранению, дату изготовления, историю вскрытия пакетов, окружающую среду и любые воздействия прокаливания или оплавления. Химия OSP и фактический термопрофиль важнее обобщённо обещанного числа циклов оплавления. Для ENIG толщина и состояние никелевой границы раздела — отдельные потребности в доказательствах: одно прошедшее смачивание не исключает коррозию никеля и не доказывает сопротивление соединения разрушению. Не подменяйте надлежащее исследование покрытия удлинённой выдержкой в припое.
Что должны содержать процедура и отчёт об испытании паяемости?
План испытаний должен быть согласован до того, как лаборатория получит образцы. Иначе два внешне корректных отчёта могут описывать разные вопросы.
| Требуемая запись | Деталь, делающая результат пригодным |
|---|---|
| Идентификация и выборка | Ревизия платы или номер детали компонента; покрытие/вывод; производственная партия; места и обоснование отбора; число независимых образцов |
| История | Состояние при получении, упаковка, хранение, прежние термические воздействия и каждый шаг очистки или кондиционирования |
| Процедура | Ревизия стандарта, метод, отклонения, испытательный сплав/флюс, температура, выдержка, геометрия погружения и идентификация оборудования |
| Приёмка | Оцениваемый элемент или вывод, критерий и источник; как отдельные отказы влияют на выбранную партию |
| Результаты | Индивидуальные наблюдения, изображения и исходные кривые, где применимо; размеры и поправки, нужные для интерпретации измерения |
| Распоряжение | Решение о приёмке, оставленные образцы, ссылка на несоответствие, утверждённый маршрут повторного испытания/переделки и орган выпуска |
Пять образцов автоматически не дают полезной гарантии «95 % доверия». Для иллюстрации: пусть взяты пять независимых случайно выбранных единиц из большой однородной совокупности, каждая оценена «годен/брак», отказов не наблюдалось. Односторонняя точная 95 %-я верхняя граница вероятности отказа равна 1 − 0,05^(1/5) = 45,1 %. Это расчёт выборки, а не рекомендуемый план приёмки. Образцы из одного удобного угла панели могут даже не удовлетворять этим предположениям. Выбирайте план выборки исходя из заданной партии и риска решения.
Что происходит, когда партия не проходит отбраковку по паяемости?
Заблокируйте затронутый материал и сохраните доказательства состояния при получении. Сначала проверьте, правильно ли выполнено испытание: подготовка образца, флюс, состояние ванны, температура, геометрия приспособления и тайминг могут повлиять на результат. Если отказ достоверен, прежде чем назначать причину, сравните партии плат и компонентов, историю покрытия, хранение и записи сборки.
| Наблюдение | Следующее получаемое доказательство | Избегаемый упрощённый ход |
|---|---|---|
| Плохое смачивание у хранившейся партии плат | История покрытия/упаковки, результаты по репрезентативным элементам и расследование поставщика | Повышать температуру, пока образец не пройдёт |
| Выводы компонентов отказывают, а образцы платы проходят | Партия/дата-код компонента, покрытие вывода и применимое испытание компонента | Считать результат по PCB приёмкой компонента |
| Смачивание проходит, но соединения разрушаются | Исследование границы раздела и механические/надёжностные доказательства, соответствующие отказу | Объявлять black pad или другой механизм исключённым прошедшим смачиванием |
| Сборка показывает холодную пайку или неполные соединения | Фактический термопрофиль, паста/флюс, печать, установка и доказательства по материалам | Считать, что каждый дефект сборки доказывает плохую входную паяемость |
Очистка, плазменная обработка, химическая обработка, перепокрытие или более активный флюс меняют испытуемое состояние. Такие меры требуют утверждённого процесса и оценки их влияния на покрытие, размеры, остатки и сборку. Повторное испытание обработанных образцов не стирает исходный отказ и не разрешает выпуск необработанного запаса.
Комплексный подход HILPCB к обеспечению превосходной паяемости
Как ведущий производитель печатных плат в Китае, HILPCB интегрирует вопросы паяемости на всех этапах производственного процесса, а не рассматривает их как отдельный тест. Наш подход начинается с выбора материалов, продолжается оптимизацией процессов и завершается всесторонним тестированием, гарантирующим соответствие каждой платы строгим требованиям к паяемости.
Для SMT-монтажа и монтажа в отверстия HILPCB предлагает производство и сборку печатных плат с проверками паяемости: анализом смачиваемости, оценкой поверхностных покрытий и испытаниями выводов компонентов.
Эффективный контроль паяемости включает выбор подходящих методов испытаний в зависимости от типа поверхностного покрытия, геометрии компонентов и условий конечного использования. В HILPCB мы используем комбинацию этих методов в рамках строго контролируемого производственного процесса. Это позволяет нам поддерживать стабильное качество паяных соединений для различных типов плат, от FR4 PCB до продвинутых металлических плат, оптимизируя как надежность, так и производственную эффективность.
Эффективное обеспечение паяемости начинается на этапе производства. В HILPCB мы внедряем контрольные точки по всей линии производства печатных плат для проверки целостности паяемых поверхностей:
- Инспекция после нанесения паяльной маски: После нанесения маски тестовые образцы проверяются на отсутствие загрязнений и окисления на контактных площадках.
- Валидация поверхностной отделки: Для покрытий таких как HASL, ENIG и ImmAg паяемость проверяется сразу после нанесения с помощью тестов смачивания и измерений толщины поверхности.
- Надежность переходных отверстий в многослойных платах: В платах с большим числом слоев этапы заполнения и металлизации переходных отверстий проходят целевое тестирование для обеспечения надежных соединений при последующей сборке.
Этот мониторинг в реальном времени снижает риски отказов на последующих этапах и обеспечивает стабильность даже для сложных плат, таких как многослойные печатные платы.
Обеспечение паяемости на линиях сборки печатных узлов (PCBA)
Паяемость напрямую влияет на выход годных изделий при SMT-монтаже и надежность паяных соединений. Наш процесс PCBA включает предсборочные проверки и встроенный контроль для минимизации рисков:
- Плоскостность платы и состояние контактных площадок: Перед нанесением паяльной пасты выполняются измерения коробления и тесты паяемости для предотвращения мостиков или недостаточного контакта.
- Целостность выводов компонентов: Входной контроль включает тестирование паяемости выводов пассивных и активных компонентов, включая шары BGA, для предотвращения непропаев и холодных паек.
- Корреляция с реальными паяными соединениями: Данные встроенных систем SPI и AOI сопоставляются с результатами предсборочных тестов паяемости, что позволяет прогнозировать корректировки процесса.
- Контроль первого изделия (FAI): Каждая производственная партия проходит FAI, включая микрошлифы паяных соединений, для сопоставления тестовых данных с реальными характеристиками после оплавления.
Данная методология улучшает результаты как при мелкосерийной сборке, так и при массовом производстве.
Контроль на уровне партии и полная прослеживаемость
Поддержание прослеживаемости результатов испытаний на паяемость критически важно для обеспечения качества и анализа первопричин. HILPCB применяет строгие методы управления партиями:
- Разделение тестов по партиям: Платы с пограничной паяемостью помечаются для альтернативных профилей оплавления или усиления флюса для повышения выхода годных изделий.
- Отслеживание даты производства: Гарантирует использование по принципу FIFO (первым пришел — первым ушел), чтобы предотвратить ухудшение паяемости из-за длительного хранения.
- Интеграция штрих-кодов: Каждая PCB маркируется уникальным кодом, связывающим ее с записями испытаний на паяемость, параметрами сборки и историей процессов.
Эта прослеживаемость особенно важна для отраслей, требующих полной прозрачности процессов, таких как аэрокосмическая промышленность, медицинские устройства и автомобильная электроника. Она также позволяет эффективно проводить анализ отказов и корректирующие действия в готовых PCB-сборках.
Несмачивание и другие дефекты паяемости часто вызваны окислением или загрязнением поверхности. Эти проблемы препятствуют правильному прилипанию припоя к выводам компонентов или контактным площадкам PCB. В HILPCB мы используем аналитические методы, такие как SEM-визуализация и измерение краевого угла, для точного определения причин. Плазменная очистка применяется для удаления органических загрязнений, а химические восстановительные обработки восстанавливают окисленные поверхности меди или олова. Затронутые производственные партии изолируются для обеспечения прослеживаемости и корректирующих действий при сохранении качества в SMT-сборке и процессах сквозного монтажа.
Отслаивание припоя происходит, когда припой первоначально смачивает поверхность, но затем отступает, оставляя открытые участки. Обычно это вызвано несовместимыми химическими составами флюса, тепловым перенапряжением или загрязнением ванн с припоем. Чрезмерный рост интерметаллических соединений, особенно при высокотемпературных профилях оплавления, также способствует этой проблеме. Наша команда по процессам минимизирует отслаивание путем оптимизации кривых оплавления, проверки уровней активации флюса и регулярного анализа состава ванны с припоем. Эти меры контроля особенно важны для сборок с использованием PCB с высоким Tg и чувствительных к производительности высокочастотных PCB.
Если неоднородности смачивания локализованы, а не распространены повсеместно, частыми причинами являются вариации финишного покрытия, смещение трафарета или загрязнение контактных площадок из-за неправильного обращения. В таких случаях мы проводим целевой микроскопический осмотр и кросс-секционный анализ. Корректировки процесса могут включать локальную очистку, пересмотр процедур промывки или проверку выравнивания трафарета. Для сложных сборок, таких как жестко-гибкие PCB или керамические PCB, даже незначительные неоднородности могут существенно повлиять на надежность, что требует более строгого контроля и частой проверки первого образца.
Паяемость, интегрированная в дизайн: Наша инженерная команда анализирует проекты на предмет факторов риска паяемости, включая геометрию контактных площадок, определение маски и спецификации покрытия. Раннее выявление потенциальных проблем позволяет оптимизировать дизайн и избежать сложностей на этапе сборки. Мы поддерживаем обширные базы данных, связывающие особенности дизайна с показателями паяемости.
Совершенство контроля процессов: Мониторинг критических параметров в реальном времени — химического состава ванн, температур и времени выдержки — обеспечивает стабильное качество поверхностного покрытия. Статистический контроль процессов выявляет тенденции до того, как они повлияют на паяемость. Наши процессы, сертифицированные по ISO 9001, включают контрольные точки паяемости на нескольких этапах, а не только на финальной инспекции.
Комплексные возможности тестирования: Наша лаборатория оснащена несколькими системами весового анализа смачивания, камерами парового старения и оборудованием для анализа поверхности. Эта инфраструктура поддерживает как рутинный контроль качества, так и углубленный анализ дефектов. Мы предоставляем детальные отчеты, включающие кривые смачивания, статистический анализ и фотодокументацию, соответствующие требованиям клиентов к качеству.
Что включить в запрос на испытания в HILPCB?
Отправьте чертёж изготовления и требование к покрытию, процесс сборки и сплав, где уместно — спецификацию компонентов (BOM), сведения о партии/хранении, требуемую редакцию стандарта/метод, план выборки и требования к отчёту. Укажите, касается ли вопрос входного материала, изменения покрытия, истёкших рекомендаций по хранению или производственного дефекта. Для мелкосерийной сборки или серийной сборки передайте в рамках согласования утверждённое решение по партии и требования к испытаниям; определите ответственность за закупки при сборке под ключ.
Для SMT-монтажа или монтажа в отверстия попросите HILPCB подтвердить в предложении место выполнения испытания, доступный метод, расход образцов, содержание отчёта, цену и срок. Назовите любые требования к внешней лаборатории, исходным кривым смачивания, микроскопии или дополнительному анализу. Общий заказ на сборку PCB сам по себе не включает каждое специализированное лабораторное испытание или микрошлиф каждой партии; это не отменяет FAI каждой производственной партии.
Часто задаваемые вопросы
В чём разница между испытанием паяемости и контролем пайки после сборки?
Испытание паяемости оценивает, принимают ли назначенные поверхности припой в заданных условиях. Контроль пайки после сборки может проверять качество выполнения, электрическую целостность или надёжность соединений. Целевой результат определяет метод; прошедшее поверхностное испытание не заменяет контроль и квалификацию готовой сборки.
Как выбрать испытание паяемости для площадок PCB и выводов компонентов?
Определите их как отдельные объекты испытания. J-STD-003 относится к печатным платам, а J-STD-002 — к выводам и терминалам компонентов. Для каждого выберите применимую редакцию, метод, кондиционирование и критерии приёмки. Геометрия корпуса и спецификация компонента поставщика также влияют на выбор.
Достаточно ли испытания всплытием в припое, чтобы квалифицировать плату для сборки?
Только для решения, покрываемого названным испытанием и критериями приёмки. Укажите, оценивает ли всплытие паяемость или термический стресс, и зафиксируйте предписанное воздействие и контролируемые элементы. Оно само по себе не квалифицирует каждый компонент, процесс сборки или требование к сроку службы.
Как оценить совместимость паяемости после отделки поверхности на разъёмах PCB?
Отделите паяемые выводы разъёма от его сопрягаемых контактов, а паяльные площадки PCB — от металлизированных краевых контактов. Проверьте на паяемой границе заданное покрытие вывода, покрытие платы, сплав, флюс и сборочное воздействие. Позолоченные изнашиваемые контакты — не поверхности, которые все обязаны принимать припой. Требуйте соответствующие результаты по плате и компоненту, затем валидируйте намеченный процесс сборки.
Исключает ли прошедшая кривая весов смачивания холодные паяные соединения?
Нет. Кривая описывает испытанную поверхность в лабораторных условиях. Холодные соединения и другие дефекты сборки могут также возникать из-за недостаточного нагрева, разброса процесса или смещения при кристаллизации. Исследуйте фактические условия сборки и осматривайте готовые соединения.
Можно ли выпустить старую партию PCB после очистки и повторного испытания?
Только в рамках утверждённого распоряжения, охватывающего исходный отказ, обработку, новое условие испытания и применимые требования сборки. Подтвердите указания поставщика по хранению и сохраните первоначальные результаты. Обработанный образец, прошедший иное условие, не доказывает, что все необработанные платы остаются приемлемыми.