
不要仅因 BOM 标注了“0201”就放行组装。只有在设计方和组装方依据预定工艺检查了具体器件、封装、制造数据、钢网、贴装程序、回流焊和检验方案后,才能放行该特定电路板与器件的组合。如果缺少这些输入或首件结果,决策就是有条件的,而不是对工艺能力的确认。
首先要问,从英制 0402 器件缩小到 0201 是否能解决实际的布局或电气约束。器件本体可能更小,但占用的可用板面面积还包括焊盘、阻焊、间距和组装作业空间。如果较大器件符合产品要求,在接受额外的放行工作之前,值得与组装方比较这两种方案。
确定命名体系和实际器件
不注明命名体系时,“0201”存在歧义:
- 英制 0201 是公制 0603 尺寸规格,标称约为 0.6 × 0.3 mm。
- 公制 0201 是小得多的英制 008004 规格,标称约为 0.2 × 0.1 mm。
- 英制 01005 是公制 0402,标称约为 0.4 × 0.2 mm。
这些是尺寸代号,不能直接从数字推断出精确尺寸。本文的示例器件是 Panasonic ERJ1RHD1001C,属于 ERJ1R 矩形片式电阻。Panasonic 的 ERJ 型数据手册给出的 ERJ1R 本体尺寸为:长度 0.60 ± 0.03 mm、宽度 0.30 ± 0.03 mm、厚度 0.23 ± 0.03 mm。手册将其尺寸标识为英制 0201,即公制 0603。
照片中的电容仅用于展示尺寸,并非示例中的电阻。
相关的制造商原始文件包括 Panasonic 的 ERJ 型数据手册,日期为 2025 年 5 月 29 日,以及《贴片电阻焊盘图形》(Surface Mount Resistors Land Pattern),日期为 2025 年 12 月 24 日。记录项目所用的文件版本,并在放行前检查是否有更新。
该电阻只是一个示例,不能代表所有 0201 器件。即使本体属于相同的标称尺寸规格,电容、电感或其他系列的电阻,其端头结构、安装建议和电气约束也可能不同。
将推荐焊盘与电路板比较,而不只是查看库封装
Panasonic 的《贴片电阻焊盘图形》文件为公制 0603 / 英制 0201 矩形电阻系列提供了一个示例。在其图示中:
| 尺寸 | 含义 | Panasonic 示例 |
|---|---|---|
| a | 焊盘间隙 | 0.30–0.40 mm |
| b | 焊盘外侧总跨度 | 0.80–0.90 mm |
| c | 焊盘宽度 | 0.25–0.35 mm |
这些是制造商针对相关系列的建议,并非通用的 0201 数值。它们本身也没有规定钢网开口尺寸,不能证明某块特定 PCB 可以完成组装。
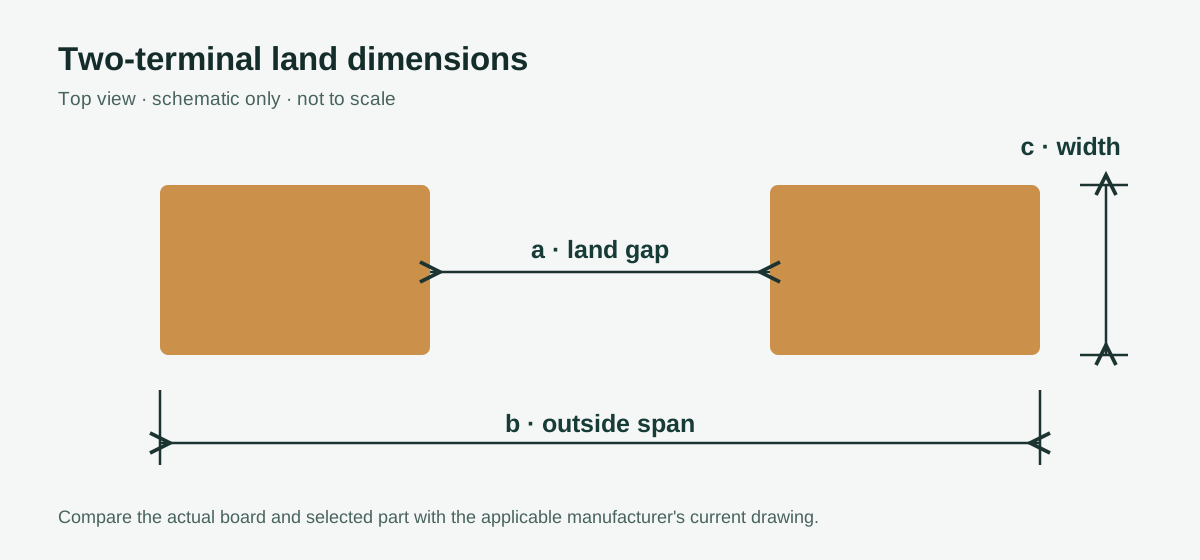
尺寸标注用于说明需要比较的内容;该图仅为示意图,不是制造模板。
对于 ERJ1RHD1001C,设计方应将实际 CAD 封装和制造输出文件与制造商图示进行比较,包括尺寸定义和单位。随后,板厂和组装方应审查实际将要生产的内容:
- 铜焊盘形状、间隙和宽度,包括制造公差。
- 阻焊开窗,以及任何阻焊桥或对位方面的问题。
- 连接到两端的走线和铜箔,包括潜在的热不平衡。
- 附近限制印刷、贴装或检验的器件、标记及其他特征。
- 铜层、阻焊层、锡膏层与组装图之间的对应关系。
IPC-7351 焊盘图形标准可以为设计方法提供参考,但通用标准或库名称不能替代对具体器件和电路板的检查。
计算示例:检查拟议封装
假设设计方提出两个相同的矩形焊盘,每个焊盘长 0.25 mm、宽 0.30 mm,间隔 0.35 mm。这些是假设的 CAD 尺寸,并非对已制造电路板的测量值。作为示例,将其与上面的 Panasonic 矩形电阻系列示例进行比较:
| 检查项 | 假设的 CAD 值 | Panasonic 示例 | 结果 |
|---|---|---|---|
| 间隙 a | 0.35 mm | 0.30–0.40 mm | 在示例范围内 |
| 外侧总跨度 b | 0.25 + 0.35 + 0.25 = 0.85 mm | 0.80–0.90 mm | 在示例范围内 |
| 焊盘宽度 c | 0.30 mm | 0.25–0.35 mm | 在示例范围内 |
此比较仅通过了标称 CAD 尺寸检查,并未确认成品铜层尺寸、阻焊对位、锡膏脱模、热平衡或检验覆盖范围。设计方仍需提供实际电路板文件和公差;板厂和组装方必须在生产放行前审查拟议制造方案及其首件证据。如果缺少任何检查,决策仍为有条件放行。
放行风险矩阵
将此矩阵用作决策记录,而不是评分系统。停止表示缺少必需的输入或决策;有条件表示拟议方法需要经双方约定的验证;放行表示针对本次制造所列的证据已经审查。
| 决策关卡 | 停止或有条件放行的触发情况 | 放行所需证据 | 负责决策 |
|---|---|---|---|
| 器件身份 | 仅标注“0201”、制造商料号(MPN)不完整或替代料未经批准 | 制造商、完整 MPN、尺寸体系、尺寸和电气要求 | 设计方批准 BOM |
| 电路板接口 | 未根据所选器件检查封装或阻焊输出 | 焊盘比较结果,以及板厂和组装方对实际输出文件的审查 | 设计方批准设计;板厂确认可制造性 |
| 锡膏沉积 | 未指定开口、钢网或锡膏方案 | 针对该电路板的钢网数据、锡膏信息和印刷验证计划 | 组装方批准印刷工艺;必要时由设计方审查 |
| 贴装 | 编带供料方式、坐标或设备设置尚未确定 | 核对一致的贴装程序、器件供料方式和首件贴装检查 | 组装方批准设置;设计方解决数据冲突 |
| 回流焊和立碑 | 温度曲线或不对称问题尚未验证 | 实测温度曲线、器件限值和商定的缺陷处理措施 | 组装方批准工艺;设计方批准设计变更 |
| 检验和功能 | 覆盖范围或验收标准未定义 | 方法、范围、限值、电气测试和记录 | 客户或产品负责人接受覆盖范围;组装方执行商定的检查 |
| 产品寿命 | 将生产样品视为寿命证明 | 针对产品的鉴定计划和结果 | 产品负责人批准鉴定 |
通过一个关卡并不代表其他关卡也已通过。特别是,可制造的封装不能证明电气性能,外观良好的焊点也不能证明使用寿命。
将 BOM 和器件供料方式作为受控输入
BOM 应标明制造商和完整 MPN,而不只是标称值和“0201”。还应包括所需电气特性、每块板的批准用量、位号、版本以及任何不装配位置。将其与组装图和贴装文件核对一致。
对于这个 Panasonic 示例,不要计划在贴装后从器件上读取标称值:ERJ 数据手册指出,这些小尺寸器件没有标记。因此,识别依赖于受控的来料接收、料盘标签、上机设置核验和可追溯性。
询问组装方所供物料将如何上机。编带方向、料盘或剪切带的状态、可用引带、取料设置和预计的设置消耗,都可能影响订购物料是否可用。应针对实际制造任务商定额外物料数量,而不是自行设定一个通用余量。
替代料需要明确批准。即使其电气标称值和标称尺寸一致,也应比较尺寸、端头结构、推荐焊盘、包装和工艺限值。确定该变更是否需要重新审查钢网、制作首件或进行产品测试。
联合验证锡膏脱模和贴装
已查阅的 Panasonic ERJ1R 文件没有为该器件给出通用的钢网厚度、开口缩减量或锡膏体积。因此,组装方需要审查实际锡膏层数据,并为该电路板和工艺提出钢网方案。
审查应明确每个焊盘对应的开口形状和尺寸、钢网厚度、制造方法、对位假设以及锡膏合金和类型。应考虑所选开口能否在拟议钢网和印刷工艺下稳定脱模,尤其是在板上同时存在其他类型器件时。应检查实际锡膏沉积的体积和平衡性,而不是假设开口与焊盘匹配就能保证印刷良好。
更广泛的设计背景可参阅 SMT 钢网设计。本次制造的输出应是受版本控制的钢网文件和商定的印刷验证计划,而不是照搬的 0201 工艺配方。
贴装同样需要针对具体电路板处理。核对 BOM、封装原点、坐标、旋转角度约定、板面及组装图。Panasonic 数据手册要求注意电阻在编带中的正反面方向。组装方应确认实际供料器、吸嘴、取料和贴装设置,并检查首件的器件有无和对齐情况。
已查阅的制造商资料并未确定通用的贴装偏移、压力或设备精度限值。如果组装方提出限值,应记录其依据以及如何检查本次任务是否符合这些限值。
回流焊与立碑:验证整个组合
立碑是放行风险,因为小型无源器件两端的焊料润湿和受热可能不平衡。焊盘几何形状、铜连接、锡膏沉积、贴装和回流焊都可能产生影响。Panasonic 的《技术指南 Ver.3》(Technical Guide Ver.3)结合共用焊盘和过量焊料讨论了其“曼哈顿现象”,其中包括使用阻焊层进行分隔。
实际决策是审查每个相关封装的两端,然后验证组装结果。不要声称仅凭外观对称的焊盘就能消除立碑。更广泛的缺陷分析可参阅 PCB 立碑的原因及预防。
组装方应提出与所选锡膏、电路板及所有器件兼容的回流焊温度曲线。在商定的、有代表性的板面和器件端头位置测量温度,包括可能处于不同热环境的位置。将结果与适用的器件限值进行比较。
Panasonic 在《贴片电阻推荐焊接条件》(Surface Mount Resistors Recommended Soldering Conditions)中发布了适用于其矩形电阻系列的有条件推荐焊接信息。其文件区分了保护电阻特性与建立稳定焊接条件。因此,制造商曲线是审查输入,而不是生产板一定能够可靠焊接的证明。记录经批准的温度曲线、测量位置、偏差,以及适用于整个组件的返工或重复回流焊限制。
明确检验和验证实际能够发现什么
询价请求(RFQ)应区分过程检验、电气验证和产品鉴定:
- SPI(锡膏印刷检测),如采用,可在商定的程序和限值内,为可检测的印刷沉积提供证据。应定义测量哪些沉积、评估哪些特性,以及结果超出限值后如何处理。
- AOI(自动光学检测),如采用,可在系统经验证的覆盖范围内检查已编程且可见的特征,例如器件有无、对齐情况或焊点外观。询问哪些特征无法可靠看见,以及如何处理。不要假设图像能够判定每一项焊点特征。
- 电气测试需要明确功能、网络或标称值清单、接入方法和覆盖范围。目视检查无法确定无标记电阻的标称值。
- 产品鉴定通过由产品组织负责的计划,评估预期环境和寿命。其范围取决于具体应用。
商定适用的客户图纸或验收标准、检验和抽样范围、缺陷处置、返工授权及记录。SPI、AOI 或抽样检验通过并不证明电气功能或寿命。同样,样品通过也不能自动说明未抽检电路板的情况。
假设的数量与样品核对
假设订单开始时有 30 块拼板,每块拼板有四个电路板位置:
- 位置总数:30 × 4 = 120 块板。
- 分板过程中报废四块板:剩余 120 − 4 = 116 块。
- 从这 116 块中选出十二块进行指定的样品检验。其余 116 − 12 = 104 块不在该样本内。
- 两块样品板在破坏性检验中消耗。如果其余十块样品板符合返回库存的条件,潜在剩余数量为 104 + 10 = 114 块。
这是物料数量核对,不是验收合格率或良率声明。它并不表示 104 块未抽检板通过了样品检验,也不表示返回的十块板电气性能合格,或 114 块板已获准出货。各方必须另行商定抽样位置、检查的位号、测试覆盖范围、处置方式和所需交付数量。
RFQ 与放行检查清单
通过组装方商定的流程发送包含电路板版本、预期数量和进度的 RFQ,或请求报价。在订购前为每项指定负责人:
- **设计方——批准器件和布局:**提供包含完整 MPN 的 BOM、制造商文件、已批准的替代料、电气要求、封装来源及与推荐焊盘的比较结果。
- **设计方——发布一致的文件:**提供制造输出文件、阻焊和锡膏数据、组装图、坐标、板框、拼板细节及版本标识。在制造前解决不一致之处。
- **板厂——确认实际电路板制造方案:**审查铜层和阻焊特征、公差、拼板方式,以及影响焊盘或组装的任何例外情况。
- **组装方——提出工艺:**明确器件供料要求、钢网和开口数据、锡膏、贴装设置、回流焊验证、检验方法及限值。应标出尚未解决的假设,而不是泛称具备 0201 加工能力。
- **设计方和组装方——处置首件:**商定测量内容、验收依据、谁可以授权变更,以及封装、器件、钢网或工艺变更是否需要重新验证。
- **客户或产品负责人——接受覆盖范围:**明确电气测试、抽样和破坏性测试范围、可追溯性、数量核对及产品鉴定责任。
- **放行授权人——签署版本:**确认未解决的偏差已获接受或关闭,并确认批准的文件、工艺和证据对应同一电路板及 BOM 版本。
如果实际封装、钢网方案、实测工艺证据或验收计划仍不可获得,则应保持有条件的决策状态。首次放行可以针对受控原型或工艺验证制造,而不是不受限制的生产。
英制 0201 与公制 0201 相同吗?
不同。英制 0201 对应公制 0603 规格,约为 0.6 × 0.3 mm。公制 0201 则是小得多的英制 008004 规格。应注明命名体系,并检查所选器件的实际尺寸。
0201 电容可以使用上面的 Panasonic 电阻焊盘吗?
不要作此假设。应检查电容制造商的建议,以及实际电路板和组装工艺。Panasonic 示例适用于相应的矩形电阻系列,并非适用于所有本体尺寸相近的无源器件。
更小的器件本体能保证 PCB 更小吗?
不能。应比较完整焊盘图形、间距、阻焊、布线和组装作业空间。仅凭本体外形不能确定可用布局面积。
AOI 或 SPI 能替代电气测试吗?
不能。这些方法在其覆盖范围内提供特定的过程或目视证据,不能证明电路功能或产品寿命。应另行商定电气测试和鉴定。
如果组装方提出替代器件或钢网,应如何处理?
暂缓实施变更,等待审查。设计方应批准任何器件替换,组装方应记录修订后的工艺。双方共同决定必须重复哪些封装、印刷、贴装、回流焊、检验和产品测试。