
疑似冷焊点是指焊接时可能未能充分形成的连接,例如焊点表面没有获得足够热量,无法实现适当润湿。应查找润湿不完整、可见分离、焊点几何形状异常或损伤等证据,并与该组装件约定的工艺标准进行比较。返修前拍摄焊点照片,然后调查局部焊接条件和工艺历史。
“冷焊点”是一个不精确的描述性术语,并非已确认的根因。热量不足可能导致焊点形成不良,但氧化、助焊剂作用无效、材料不兼容或凝固期间发生移动也可能造成此类现象。服役期间后来出现的裂纹属于不同问题。仅凭暗淡、明亮或导通读数,不能确定焊点完整性或解释其成因。
本文重点讨论易于接触的 SMT 和通孔焊点。相关问题请参阅:PCB 可焊性测试,了解生产前或生产中的材料测试;BGA 焊接缺陷,了解大多不可见的焊点;以及预防 SMT 焊桥,了解导体间的非预期连接。
工程人员通常所说的冷焊点
该术语有时被宽泛地用于描述多种情况。调查时应将以下可能性分开看待:
- 未充分形成的焊点: 焊料未充分润湿预定表面,或焊点几何形状不符合约定标准。
- 凝固期间受到扰动的焊点: 焊料凝固时,引脚、元件或电路板移动,可能破坏焊点。
- 组装后受损的焊点: 机械载荷、热循环、处理或其他使用条件可能在焊点形成后造成裂纹;这并不能证明焊接时该焊点是冷焊点。
这些描述不能互换。例如,看起来已经分离的连接器焊点,可能是最初形成不良、冷却时受到扰动,也可能是在后续插拔连接器时开裂。其外观可能足以支持进一步检查,但不能证明发生了哪一种情况。
容易接触的焊点即使外观不寻常,也可能并无缺陷。Kester 的常见问题说明指出,某些 SAC 无铅焊点通常会呈现暗淡外观。一篇由 IPC 托管、比较无铅与锡铅焊点外观的 ECWC10 论文也讨论了它们在视觉上的差异。应利用这些背景,避免仅凭光泽判断焊点;任何一个来源都不能替代该组装件实际适用的验收标准。
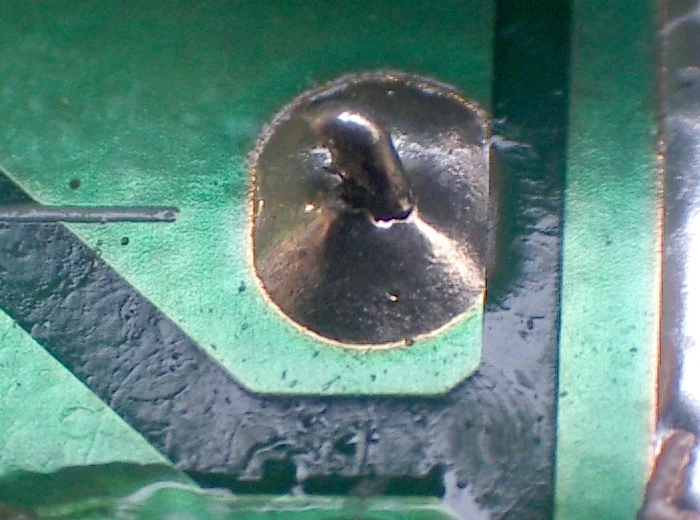
图片:Cold solder joint,作者 MyName(Coronium),依据 CC BY-SA 3.0 授权;已转换为 WebP。图中是可见的通孔焊点,但缺少工艺和失效证据;图注不据此认定其为冷焊点,也不将其描述为 HILPCB 案例。

检验时应查看什么
从组装图、元件和焊盘设计、焊料合金以及适用的工艺要求开始。客户和供应商应就适用的标准版本、产品等级、合同要求和检验方法达成一致。根据项目约定,可能涉及 IPC-A-610《电子组装件的可接受性》或 IPC J-STD-001《焊接电气和电子组装件的要求》等常见文件。
在未确认适用条款和材料前,不要假定某种外观在 IPC 标准下必然可接受或必须拒收。
确保组装件安全断电,并依照现场电气安全和 ESD 规程处理后,检查:
- 界面。 是否有可见证据表明焊料接触并润湿了预期焊盘和元件端头?留意明显间隙或不连续,同时考虑反光和残留物可能会遮住界面。
- 焊点形状和覆盖。 将可见焊角和焊料分布与已批准图纸及工艺标准比较。焊角较小、局部裸露或轮廓不规则都属于需要评估的观察结果,不是自动判定。
- 裂纹或分离。 从引脚、焊盘边缘和焊料表面周围查找在改变照明或观察角度后仍然存在的线条。区分疑似裂纹与表面痕迹或反光。
- 附近焊点。 比较相同设计和合金的焊点。在一个连接器、焊盘类型或特定位置反复出现差异,有助于确定调查方向,但相邻焊点本身不一定是验收标准。
- 周边损伤。 记录焊盘翘起、元件移动、残留物、变色或机械载荷证据。这些观察可能与失效历史相关,但不能单独证明原因。
应使用针对产品约定的放大倍率、照明、观察角度和检验方法。如果探测、清洗或返修可能改变证据,应在这些操作之前拍摄焊点及其位置。照片应关联电路板标识和元件位号。
更广泛的检验规划请参阅PCB 检验。请记住,目视检验只能评估可接触和可见部分。表面看起来完好,并不能证明所有埋藏界面均无问题。
疑似焊点决策表
| 观察现象 | 可能说明什么 | 有用的下一步 |
|---|---|---|
| 表面暗淡或粗糙,但几何形状普通 | 某些合金或冷却条件下的正常外观;也可能是焊点受扰动 | 核对合金和约定标准;检查界面并比较相似焊点 |
| 可见区域看起来未润湿 | 润湿不完整、残留物遮挡,或该区域原本不需要覆盖焊料 | 核对设计和标准;按约定放大倍率和角度检查 |
| 引脚或焊盘周围看似分离 | 裂纹、焊点形成不完整或造成误判的表面线条 | 拍摄图像,复核处理和使用历史,并商定进一步检查 |
| 大型连接器上多个焊点可疑 | 局部共用工艺、材料、设计或载荷条件 | 标注受影响焊点,并比较局部热传导和工艺历史 |
| 导通失败或电阻不稳定 | 存在电气问题,可能包括开路或间歇性连接 | 核实测试设置和电路路径,并将结果与检验发现关联 |
| 焊点明亮光滑 | 仅说明表面外观,不能证明界面可靠 | 对该焊点使用与其他焊点相同的几何、界面和测试检查 |
| 可疑焊点通过导通测试 | 在该测试条件下存在一条导电路径 | 不要仅凭通过结果认定其机械完整或长期性能有保证 |
电阻和导通结果可能有用,但解释方式取决于测量方法和电路。并联路径、接触位置、夹具压力和测试条件都可能影响结果。在某次测量中能够导通的焊点,也可能仍有未被发现的裂纹。
调查原因时不要预设温度过低
热量不足是焊点润湿不完整的一种可能解释。仅仅说焊台设定或回流炉设定“太低”是不够的。真正需要了解的是,对于实际组装件和工艺,焊点表面经历了什么。
1. 还原局部加热条件
复核受影响生产批次的已记录工艺和现有记录。对于回流焊 SMT 焊点,应检查适用曲线及其对相关焊点的代表性。对于通孔或手工焊接焊点,应在记录可用时复核相关工艺记录、工具和操作人员观察结果。
同一块板上的不同焊点,局部热传导可能显著不同。调查以下因素:
- 与焊盘连接的大面积铜平面或走线。
- 热容量较大的连接器引脚或元件端头。
- 焊盘、孔、引脚和封装几何形状。
- 板件装载方式以及可疑位置附近的元件布局。
- 手工焊点的工具状态和接触情况,或适用生产工艺中的接触条件。
- 记录的温度曲线是否代表局部焊点,而不只是炉温设定或电路板其他位置。
有代表性的曲线研究可能需要约定测试设置,并在合适位置测量温度。应将测得的时间-温度行为与实际材料适用的已批准工艺要求进行比较。不要用通用烙铁头温度或回流配方替代这项评估。
回流焊接指南提供了更多 SMT 组装的工艺背景。
2. 复核表面、助焊剂和焊料兼容性
即使焊点获得了足够热量,表面状态或材料相互作用仍可能妨碍润湿。应复核以下证据:
- 引脚、焊盘或可焊表面的氧化或污染。
- 电路板和元件的存储、处理与暴露历史。
- 助焊剂类型、状态、施用方式以及对该工艺的适用性。
- 焊料合金及任何经批准的合金或表面处理组合。
- 相关情况下的焊膏或焊料材料标识及记录的使用条件。
应使调查问题具体明确。除非识别出相关证据并将其与观察到的状态联系起来,否则“污染导致缺陷”不是根因。同样,电路板级可焊性测试可能有助于调查来料,但它本身无法还原某个已组装焊点的实际情况。
3. 考虑移动和后续载荷
如果元件或引脚在焊料凝固时发生移动,焊点表面可能不规则或出现分离。检查夹具、连接器就位情况、板件支撑、处理方式和工艺时序。仅凭外观可能无法区分焊点受扰动与其他原因。
还应调查组装之后发生的事件。连接器插拔力、板件弯曲、处理损伤或服役载荷都可能导致裂纹。复核症状首次被发现的时间,以及组装件在生产与发现问题之间是否经历过测试、运输、安装或维修。
一次有用的调查可能会存在多个相互竞争的解释。应记录每个解释的支持和反驳证据,而不要仅凭第一张照片指定单一根因。
选择能回答具体问题的后续测试
在消耗证据或改变电路板之前,应先就进一步检查或测试达成一致。根据可达性和疑似机理,可选择:
- 进一步目视检查: 改变照明和观察角度,评估疑似裂纹或界面。
- 电气测量: 使用约定的安全方法检查相关电路,同时考虑并联路径和夹具影响。
- 工艺比较: 根据生产记录、局部热行为、材料和处理情况比较受影响与未受影响的焊点位置。
- X 射线检查: 内部结构相关且方法适用时使用。仅凭 X 射线图像不能证明冶金结合质量,也无法确认润湿发生的原因。
- 破坏性切片: 经授权后,对选定焊点切片以检查内部结构。切片平面只能提供有限视图,因此应事先商定取样与解释方式。
对于疑似制造问题,尽可能保留有代表性的受影响和未受影响样品。焊点一旦返修,原表面以及许多工艺证据可能就不复存在。
解读小样本检验结果
假设检验人员检查了 200 个单独焊点,并将其中 12 个标记为可疑:
- 检验焊点中的可疑比例:12 ÷ 200 × 100 = 6%。
- 如果这 12 个可疑焊点中有 9 个位于同一连接器,则该连接器占可疑焊点的 9 ÷ 12 × 100 = 75%。
这些计算只描述所述检验。它们假设 200 个受检焊点各计数一次,且连接器上的 9 个焊点包含在 12 个可疑焊点中。
结果不能确定所有电路板或焊点的真实缺陷率。200 个焊点如何抽选、代表了多少个组装件,以及“可疑”的定义,都会影响结果。连接器处的缺陷集中也不能证明热量不足;共同的焊盘设计、元件状态、移动或后续机械载荷等因素都值得调查。
仅按已批准的规程返修
不要把重熔或补焊所有暗淡焊点作为诊断捷径。返修可能抹去证据、引入新损伤,或改变原本可接受的焊点。
返修前,责任各方应商定处置方式和适用规程。规程应涵盖:
- 授权、组装件标识和允许返修的焊点。
- 针对具体作业的操作人员培训和控制。
- 电气安全、ESD、板件支撑和元件热敏感性。
- 经批准的焊料和助焊剂材料,包括合金兼容性。
- 按材料和组装要求处理残留物和污染。
- 返修后的检验以及所需电气测试。
- 返修记录,包括任何损伤或未解决的发现。
应由规程本身规定工艺,而不是套用通用温度建议。返修后检验应遵循约定的验收标准;任何测试结果都应在该测试能力的边界内报告。
在放行或询价资料中提供什么
实用的请求应使组装或维修供应商理解产品情况以及需要其作出的决定。按适用情况提供:
- 电路板和组装件料号、版本、数量以及受影响的位号。
- 组装图、相关制造和组装文件,以及元件标识。
- 要求执行的工艺标准、版本、等级和任何合同例外。
- 焊料合金、表面处理、助焊剂或焊膏信息,以及已知材料历史。
- 生产记录、现有温度曲线、检验结果和既往维修历史。
- 清晰的焊点照片、症状描述以及问题首次被发现的时间。
- 样品选择说明,以及是否有可疑板和对照板。
- 要求的检验方法、电气测试、报告格式以及验收或处置标准。
- 是否授权破坏性分析或返修,包括限值和批准节点。
- 处理要求以及任何已知的服役或污染暴露。
应明确分配责任。例如,客户可提供设计要求并授权处置,而选定的服务方只执行项目约定的检验、测试或返修。应确定谁负责解释结果、批准工艺变更,以及保留样品或记录。
对于新组装项目,应在放行前讨论SMT 组装要求。讨论具体工作范围时,可提交询价请求或联系 HILPCB;检验、测试和维修责任取决于项目协议。
常见问题
所有暗淡焊点都是冷焊点吗?
不是。有些无铅 SAC 焊点正常情况下就呈暗淡外观。应依据适用的几何形状、界面和工艺要求评估,而不要只看光泽。
焊点通过导通测试,仍可能有缺陷吗?
可能。导通通过只表明在测试条件下存在电气路径,不能单独证明机械完整性或排除间歇性裂纹。
怀疑冷焊点是否证明焊接温度过低?
不能。局部热传导是调查方向之一,表面状态、助焊剂、合金兼容性、移动和后续机械载荷也都需要检查。
发现可疑焊点后应立即重新加热吗?
记录证据并获得授权之前不要这样做。重新加热会改变焊点,使原始状态更难调查。
目视检验能确认隐藏的 BGA 焊点完好吗?
通常不能。可接触表面的检验有局限;隐藏焊点需要采用适合疑似缺陷并经约定的检验策略。