
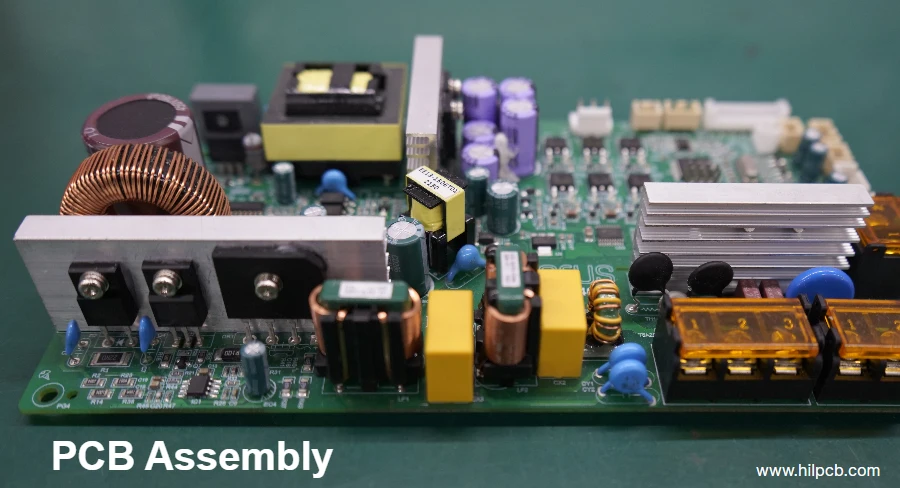
回流焊(Reflow Soldering,又称再流焊)是表面贴装技术(SMT)中最核心的焊接工艺。它通过精确受控的加热环境,使预先印刷在电路板焊盘上的焊膏受热熔化并润湿元器件引脚与焊盘,随后在冷却区固化形成兼具机械支撑与电气互连特性的可靠焊点。与从外部锡锅引入流动液态锡的波峰焊不同,回流焊工艺依靠精密钢网将焊膏点对点涂敷在 SMD 焊盘上,再通过贴片机精准贴装后整体送入回流炉完成焊接。
深入理解什么是回流焊、掌握其四大温度阶段的控制要点,并准确评估回流焊与波峰焊的区别,对硬件研发工程师、NPI 制造工程师及采购团队控制组装直通率与产品生命周期可靠性至关重要。
什么是回流焊?回流焊在 SMT 中的定义与核心价值
在电子制造中,"回流"(Reflow)的本质是指预先以焊膏形式(焊料合金微粉与助焊剂载体的膏状悬浮物)存在的焊料,受热跨越液相线熔融流动,并在表面张力作用下"再次流淌"凝聚成完整冶金焊点的物态转变过程。
在大批量现代化电子组装产线中,SMT 回流焊相比传统手工焊接与波峰焊具有无可替代的工艺优势:
- 高并发焊接能力:无论板上有数千个微型焊盘还是复杂的屏蔽罩,回流炉能在单次走板过程中同步完成所有焊点的冶金结合。
- 元器件自对准效应(Self-alignment):熔融焊料的表面张力能够自动纠正贴片过程中产生的微小角度偏移与横向偏差,将芯片引脚拉正并居中锁定在铜焊盘上。
- 全面兼容超微细间距元件:回流焊能稳定承载 0.4 mm 间距的 BGA、0201/01005 超微型无源器件及 LGA 封装,而波峰焊在处理此类精密封装时极易出现严重的连锡桥连与虚焊。
无论业内称之为 PCB 回流焊、焊膏回流 还是 SMT 再流工艺,该热循环构成了现代 PCBA 电子制造的物理基石。
回流焊工艺流程:四大温区阶段
工业级连续式回流焊炉配置了多个独立控温的加热温区,通过链条或网带传送载板。完整的回流焊焊接工艺包含四个关键阶段:
温度 (°C)
  ^
  |                     峰值温度 (235-250°C)
  |                         /  |                        /  \  回流液相线上时间 (TAL: 40-75s)
  |          保温浸润       /      |       (150-180°C)    /        |      +-------------+/          |     /                          \ 冷却
  |    /                               |   / 预热升温                         |  / (1-3°C/s)                           0--+------------------------------------+---> 时间 (s)
1. 预热阶段 (Preheat)
预热区将 PCB 从室温平稳升温至约 150°C,升温速率严格控制在 1°C 至 3°C/秒。平稳升温至关重要:升温过快会导致焊膏中的溶剂剧烈沸腾飞溅,在板面形成锡珠或引起多层陶瓷电容(MLCC)热冲击微裂纹。
2. 保温浸润阶段 (Soak)
在浸润区(无铅 SAC305 通常控制在 150°C 至 180°C,持续 60 至 120 秒),整板充分吸收热量达到温度均衡,消除小封装 0402 元器件与大吸热量接地板之间的温差。在此阶段,助焊剂中的有机酸活性剂充分激活,彻底清除铜焊盘和引脚表面的氧化层,并防止高温下二次氧化。
3. 回流焊接阶段 (Reflow / TAL)
回流区将温度迅速推升至焊料合金液相线以上。以主流无铅 SAC305 焊料(液相线 217°C)为例,峰值温度通常控制在 235°C 至 248°C。熔融焊料充分润湿基底金属,熔蚀微量铜形成金属间化合物(IMC,主要是 Cu₆Sn₅)冶金结合层。液相线上持续时间(TAL)一般维持在 40 至 75 秒,确保良好润湿的同时防止 IMC 层过度增厚导致脆裂。
4. 冷却阶段 (Cooling)
冷却区以受控速率(通常为 2°C 至 4°C/秒)将焊点快速冷却凝固。平稳而快速的冷却能促成细密均匀的微观晶粒组织,显著提升焊点的抗剪切强度与疲劳寿命,同时避免急冷造成的残余机械应力。
深入了解测温板与热电偶布设方法,请参阅我们的 回流焊温度曲线优化指南。
回流焊接温度:有铅 vs 无铅 SAC305 参数对比
回流焊的工艺窗口由焊料合金的冶金特性严格决定:
| 合金体系 | 典型成分 | 液相线温度 | 推荐峰值温度 | 液相线上时间(TAL) | 适用领域 |
|---|---|---|---|---|---|
| 共晶有铅 | Sn63Pb37 / Sn62Pb36Ag2 | 183°C | 210°C – 225°C | 45 – 75 s | 航空航天、军工及特殊高可靠性传统项目 |
| 标准无铅 | SAC305 (Sn96.5Ag3.0Cu0.5) | 217°C | 235°C – 248°C | 45 – 75 s | 全球消费类、工业控制、汽车电子(RoHS) |
| 低银无铅 | SAC0307 (Sn99Ag0.3Cu0.7) | 217°C – 227°C | 240°C – 250°C | 50 – 80 s | 成本敏感的大批量消费电子 |
| 低温无铅 | Sn42Bi58 / SnBiAg | 138°C | 165°C – 180°C | 60 – 90 s | 热敏感 LED 模组、柔性显示屏及二次回流面 |
由于无铅回流焊的峰值温度比传统有铅高出 25°C 至 30°C,基板材料必须具备出色的耐热性能(高 Tg 与高热分解温度 Td),详见我们的 高 TG PCB 板材指南。
加热方式对比:热风对流 vs 红外 vs 汽相焊
现代化组装工厂依据板卡复杂度与热容特点采用三种主流回流方式:
- 强制热风对流回流焊(Forced Air Convection):目前规模化工业制造的标准配置。通过上下加热模块循环高风速的热风或氮气(N₂),传热均匀,彻底摆脱了元件颜色对吸热率的干扰。
- 红外回流焊(IR Reflow):早期采用石英发热管辐射加热。缺点是阴影效应显著且元件颜色敏感(黑色 IC 易过热,反光金属罩吸热不足),目前已被现代高密度 SMT 产线淘汰。
- 汽相回流焊(Vapor Phase Soldering, VPS):利用惰性氟化液蒸气在沸点(如 230°C 或 240°C)冷凝时释放的汽化潜热加热。工件温度绝不会超过介质沸点,零热冲击且处于隔氧环境,极其适用于超大热容的厚板背板与军工级高可靠性硬件。
回流焊 vs 波峰焊:如何为您的电路板选择工艺?
在评估波峰焊与回流焊的适用边界时,需综合考量元器件封装、双面布局、热应力及生产经济性:
| 评估维度 | 回流焊 (Reflow Soldering) | 波峰焊 (Wave Soldering) |
|---|---|---|
| 主要目标器件 | 表面贴装器件(SMD、BGA、QFN、阻容芯片) | 通孔插装器件(THT、接插件、大功率变压器、继电器) |
| 焊料施加方式 | 贴片前通过精密钢网在焊盘表面印刷焊膏 | 电路板底部掠过持续涌动的熔融焊料波峰 |
| 双面贴装可行性 | 极佳(顶底面两次印刷贴装走两次回流炉) | 严重受限(底面贴片器件需点红胶固定且耐锡波冲击) |
| 微细间距能力 | 支持 0.3 mm 超细脚间距及 01005 芯片 | 极限间距一般要求 ≥1.27 mm,否则极易连锡短路 |
| 热冲击特性 | 全板平缓预热渐进式升温 | 底部直接接触 260°C 高温熔锡波,存在剧烈局部热冲击 |
| 工装夹具投入 | 仅需焊膏印刷激光钢网 | 需波峰焊过炉载具或钛合金选择性焊接遮蔽模具 |
制造选型决策树
- 纯表面贴装(100% SMT)板卡:统一采用 100% 回流焊工艺。
- 混合组装(大量 SMT + 少量 THT 接插件):先通过回流焊完成两面贴片,再采用选择性波峰焊(Selective Soldering)或通孔通锡回流焊(THR/PIP)焊接插件。
- 高比重插装板(电源板、工控继电器板):传统波峰焊仍是吞吐量最高、成本最具竞争力的生产路径。
常见回流焊缺陷及预防控制
严密的工艺窗口控制可有效阻断典型 SMT 缺陷:
- 立碑效应 (Tombstoning):片状芯片一端翘起脱离焊盘。成因:两端焊盘热容量不对称、锡膏量差异或贴装偏移。预防:大铜皮连接处设计十字隔热盘,均衡钢网开孔。
- 连锡桥连 (Bridging):相邻焊盘之间锡液搭连短路。成因:钢网对位偏差、印刷刮锡过多或预热阶段锡膏塌陷。预防:优化钢网开孔比例,确保阻焊桥宽度不小于 3 mil。
- 锡珠与飞溅 (Solder Beading):元器件侧边散落细小焊锡球。成因:预热升温过快导致溶剂爆沸,或钢网开孔过大受挤压渗漏。预防:开孔采用内凹防锡珠切角,控制平缓升温斜率。
- 焊点气孔与空洞 (Voiding):焊接内部包裹助焊剂残余挥发气体。预防:采用开孔分割网格设计,延长回流液相峰值排气时间。
更多缺陷排查方案,请参阅我们的 SMT 贴装工艺指南 与 BGA 焊接缺陷根因分析。
常见问题解答 (FAQ)
什么是回流焊?
回流焊是一种 SMT 自动化焊接工艺:先通过钢网在 PCB 焊盘印刷焊膏并贴装元件,再送入回流炉加热使焊料熔化润湿,并在受控冷却下凝固形成高可靠性焊点。
回流焊包含哪四个工艺阶段?
四大阶段依次为:预热升温区(温和升温)、保温浸润区(均热与助焊剂去氧化)、回流焊接区(高温熔锡与金属互联)、冷却固化区(受控快速微晶化)。
回流焊通常采用什么温度?
对于主流无铅 SAC305 合金,峰值焊接温度通常在 235°C 至 248°C 之间,高于液相线(217°C)的时间为 40 至 75 秒。传统有铅 Sn63Pb37 峰值则为 210°C 至 225°C。
回流焊和波峰焊哪个更好?
两者各有专属应用场景。回流焊是表面贴装元器件(SMD、BGA、QFN)的唯一最优选择;而波峰焊则是大电流接插件、变压器等通孔元器件大批量低成本焊接的理想工艺。
热风对流回流焊与汽相回流焊有什么区别?
热风对流回流焊依靠高速热风循环传热,属于大规模批量制造的标准工艺;汽相回流焊利用氟化液恒定沸点蒸气冷凝释放潜热,无任何局部过热风险,特别适用于超大热容板及军工级高可靠性硬件。
选择 HILPCB:专业可信赖的 PCBA 智造伙伴
HILPCB 配备多温区高精度热风对流回流炉与严苛的工艺质量闭环,全面护航硬件研发与量产交付:
- 精准温度曲线管理:每批次生产均配制专用多通道测温板验证温度曲线。
- 微细间距表面贴装能力:全面支持 01005 芯片、0.35 mm 微间距 BGA 及刚挠结合板贴装。
- 全方位质量检测:标配高倍率 3D AOI 及 3D X 射线检测仪(AXI)进行 BGA 空洞率检验。
欢迎将 BOM 表与 Gerber 文件提交至我们的 PCB 组装服务 或深入了解 一站式代工代料能力。
在密集BGA中心焊点处布设测温热电偶并建立精确回流曲线,即使在小批量PCB样板打样中也能确保焊点的高可靠性。