
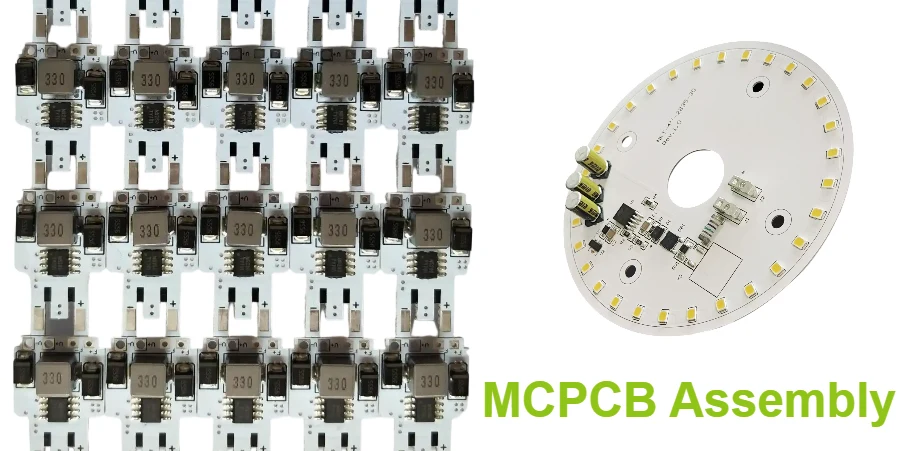
- MCPCB 组装首先应被视为一个热工艺与绝缘控制问题,而不是底部换成金属基板的普通 FR-4 SMT。
- 第一轮检查通常集中在基材类型、介电层极限、板子热质量、焊接曲线策略、器件散热路径,以及组装后仍需验证的项目。
- 大多数失效来自焊点加热不足、错误的温曲线假设、介电区域过应力、功率器件下方热量积聚,或后期机械改动改变了真实散热路径。
- 工艺能否跑顺,通常取决于是否在首次试产前就让钢网设计、回流能量、治具支撑和检验方法与真实金属基叠构匹配。
- 对 LED、电源转换和户外模块来说,组装规划必须始终与热验证保持一致,而不能只盯着焊点外观。
MCPCB 组装是指在金属基 PCB 上进行元件焊接与验证的过程,常见基材为铝基或铜基。金属基板能改善热扩散,但也会改变电路板吸收和释放回流热能的方式。真正的工程难点,是在成品中同时平衡焊点成形、介电保护和热性能。
目录
- MCPCB 组装首先该审查什么
- 关键工艺与验证规则表
- 前期工程权衡表
- 热质量如何改变钢网和回流决策
- 绝缘、装配方式与散热路径如何影响可靠性
- 试产团队在发布前应冻结什么
- FAQ
- 下一步
- 参考资料
- 作者与审核
MCPCB 组装首先该审查什么
MCPCB 不是一块散热更好的 FR-4 板那么简单。金属基底会改变热质量、板刚性、治具行为,以及装配完成后的真实散热路径。IPC 的装配标准会定义焊点层面的可接受性和过程控制,但 MCPCB 在板级真正的风险,来自焊接工艺与基材、介电结构之间的相互作用。
第一轮评审通常要先看这些点:
- 板子使用的是铝基、铜基还是其他绝缘金属基板,以及铜层与底座之间采用什么介电结构
- 最重的热器件是否真能进入合格的焊接窗口,同时又不会让周边元件过热
- LED、MOSFET、驱动器、连接器或功率封装的焊盘设计,是否还能同时兼顾可焊性与导热
- 治具、载板或支撑方式,是否能在印刷、贴装和回流过程中防止倾斜或受热不均
- 组装后的检验与功能测试,是否还能证明真实的热行为和电气行为
对于热设计项目,通常值得在样机发布前,把 金属基 PCB、厚铜 PCB 和 SMT 组装 的设计假设先统一起来。
关键工艺与验证规则表
| 规则 / 参数 | 首先检查什么 | 为什么重要 | 如何验证 | 忽略后会怎样 |
|---|---|---|---|---|
| 基材热质量 | 在做温曲线前先确认真实板重与吸热效应 | 金属基板吸收回流热能的方式与 FR-4 不同 | 在真实组装件上做热曲线测试 | 冷焊点或润湿不均 |
| 介电保护 | 审查热、压力与返修应力相对绝缘区域的位置 | 即便焊点看起来合格,热滥用仍可能损伤绝缘性能 | 叠层评审与工艺窗口检查 | 隐蔽介电损伤和现场失效 |
| 钢网与锡膏策略 | 让锡膏体积和开口设计匹配焊盘几何与热需求 | 热器件的印刷行为通常不同于小型控制器件 | 印刷检验与试产锡膏研究 | 焊料不足或连锡 |
| 载板与支撑 | 决定印刷与回流时是否需要支撑工装 | 即便是刚性的金属基板,支撑不足仍会导致倾斜或工艺一致性下降 | 试跑与设备设定评审 | 贴装偏差与焊点不一致 |
| 焊后散热路径 | 检查组装后的板子如何把热量导入机壳、散热器或外壳 | 焊得好并不代表最终散热路径完整 | 热评审与上电测试 | 热点和寿命下降 |
| 检验方法 | 尽早冻结 AOI、X 射线、功能测试和热验证范围 | 功率板和 LED 板往往不能只靠外观判定 | 检验计划与验证清单 | 缺陷流入试产批次 |
前期工程权衡表
| 设计选择 | 通常更适合什么情况 | 主要权衡 | 需要尽早确认什么 |
|---|---|---|---|
| 铝基板 | LED 和工业设计中更看重成本的热管理 | 在某些场景下热性能低于铜基方案 | 真实热负载与外壳接口 |
| 铜基板 | 更激进的热扩散与更高功率密度 | 成本更高,工艺负担更重 | 额外的热裕量是否真的需要 |
| 单次回流 | 更简单的组装流程 | 当热质量差异很大时更难优化 | 元件组合与板面对称性 |
| 辅助载板工艺 | 更好的平整度和更稳定的搬运 | 需要额外工装和设定复杂度 | 拼板方式与生产批量 |
| 功率器件增加焊料体积 | 更利于高热质量焊盘形成焊点 | 可能增加空洞或形状控制风险 | 封装几何与检验标准 |
| 增加导热垫或机械压紧 | 更利于最终向壳体导热 | 需要更多装配协同 | 机壳方案与维护方式 |
热质量如何改变钢网和回流决策
MCPCB 组装中最常见的错误,是假设它可以像标准 FR-4 一样用相同思路调回流曲线。多数情况下并不行。金属底板会从焊接过程中抽走热量,这会改变不同区域的升温速度。
通常最关键的是以下三个决策。
1. 在真实板子上测曲线,而不是套用通用配方
Indium 和 Kester 都强调,锡膏回流曲线应结合锡膏供应商建议和具体组装条件来制定,而不是直接复制某个炉温设定。对 MCPCB 而言,真实板重和器件组合带来的变化足够大,单靠小样测试板假设通常不够。
2. 把大热焊盘和小信号器件视为同一个共享工艺窗口
大功率 LED、驱动器和导热焊盘可能需要更多热量,但周边小器件在工艺窗口被盲目拉长时仍可能过热。钢网调节、贴装顺序和治具支撑,很多时候与峰值温度同样重要。
3. 先完成测量,再讨论优化
如果没有在真实组装状态下做热曲线测试,团队往往会围绕回流参数争论不休,却并不知道真正的限制来自冷焊、接触不良、支撑变形,还是一开始就假设错了散热路径。
绝缘、装配方式与散热路径如何影响可靠性
可靠的 MCPCB 组装不能只看焊点外观,而要看电路板是否能在承载电气负载的同时,把热量从有源区域导出去,并且不损伤绝缘结构。
主要工程检查点包括:
- 铜层与金属底座之间的介电层是否适合实际工作电压和使用环境
- 大质量器件在热循环中是否会形成局部集中应力
- 螺钉、卡扣、导热垫或界面材料是否会在装配后改变板面平整度或局部导热能力
- 返修或手工补焊是否可能伤到绝缘区域,或者削弱长期一致性
如果设计同时包含热管理和高密度组装,通常需要把 整包组装、PCB 打样 和 BOM 查看器 的评审一起做。
试产团队在发布前应冻结什么
MCPCB 试产能否成功,取决于热目标、装配目标和验证目标是否在首次试制前一起冻结。
一份实用的发布前清单通常包括:
- 批准基材和介电结构 在开始钢网和温曲线工作前,确认确切的金属基结构。
- 在真实组装件上验证热曲线 使用真实板子和关键器件,而不是套用通用无铅曲线假设。
- 记录散热路径 明确热量在最终使用状态下如何离开组件,而不只是焊接过程中如何升温。
- 批准载板或治具方案 冻结印刷、贴装和回流稳定性所需的所有支撑工装。
- 定义检验计划 决定试产验收需要哪些焊接、热学和电气检查。
- 复核元件与界面材料 用 BOM 查看器 复核一次,抓出会改变导热或装配行为的替代料。
如果散热路径还在变化中,与其强行进入准量产流程,通常不如优先使用 加急 PCB 支持。
FAQ
为什么 MCPCB 组装比标准 FR-4 组装更难?
因为金属基底会改变电路板吸收回流热能的方式、装配时的机械支撑状态,以及焊接完成后的散热方式。
MCPCB 一定需要不同的回流曲线吗?
在实际生产中通常是需要的,因为板子的热质量和封装组合往往与 FR-4 差异足够大,直接复制曲线并不可靠。
仅靠焊点外观就能判断 MCPCB 做得好吗?
不能。还需要验证热性能、绝缘保护,以及与外壳或散热器的最终连接状态。
已组装的 MCPCB 最大的可靠性风险是什么?
很多时候是焊接工艺假设与真实散热路径不匹配,进而造成隐蔽应力、薄弱焊点或持续热点。
首次试产前应冻结哪些内容?
应冻结金属基结构、温曲线方法、支撑工装、检验方式,以及最终导热路径的设计假设。
下一步
如果你正在准备 LED、电源或户外热管理电路板,最有价值的下一步通常是在试产发布前,把金属基结构、焊接曲线和最终散热路径放在一起复核。
HILPCB 可以通过以下方式支持这项工作:
- 提供 金属基 PCB 与 厚铜 PCB 规划支持,用于热布局设计
- 提供 SMT 组装 与 整包组装 协同支持,用于试产和量产构建
- 提供 PCB 打样 与 加急 PCB 支持,用于工艺验证循环
- 在发布前使用 Gerber 查看器 与 BOM 查看器 做最终检查
- 当你的板叠构、器件清单与热设计说明准备好后,可直接 申请报价
参考资料
- IPC J-STD-001 Requirements for Soldered Electrical and Electronic Assemblies
- IPC-A-610 Acceptability of Electronic Assemblies
- Indium solder paste reflow profiling guidance
- Kester lead-free reflow profiling overview
- Ventec insulated metal substrate materials
作者与审核
作者:HILPCB Engineering Content Team 审核:HILPCB Thermal PCB and Assembly Review Team 最后更新:2026-04-05