
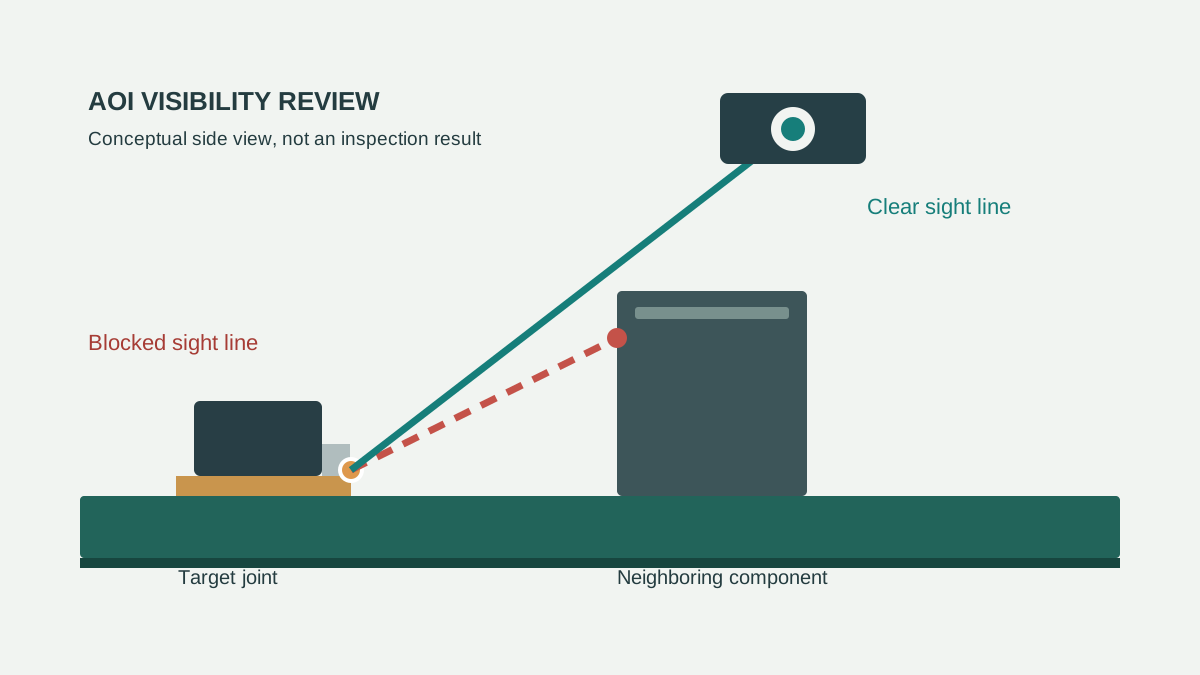
在 PCB 布局冻结前,应结合实际组装和检测方案,逐一检查对检测至关重要的特征。对于每个外露焊点、元件特征或标记,明确要检查的缺陷或识别项目,找出可能的遮挡,并与组装厂商商定以下三种处理方式之一:修改布局、验证另一种检测方法,或记录已接受的限制。
在 CAD 中视线清晰,可作为风险筛查结果;但这不能证明 AOI 系统能够拍摄到该特征、已有可用的检测程序、能够检出指定缺陷,或产品符合验收要求。
如需了解检测流程基础,请参阅 AOI 基础知识。如需了解检测后生成的凭证,请参阅 PCB 组装检测报告。应在设计冻结前检查可见性,因为此时修改布局可能比在生产中处理遮挡更容易。
先定义特征,再判断可见性
仅说“检查 R12”不足以支持布局评审。R12 可能有两个焊端,周围元件对每个焊端的视线影响也可能不同。评审人员应明确具体特征和预期检查项目,例如 R12 一端朝外的焊点,或二极管本体上的极性标记。
设计负责人和组装厂商应逐项评审:
- 目标: 位号、板卡版本与面别、封装,以及具体焊点、本体特征或标记。
- 预期观察内容: 要评估的缺陷或识别条件。例如,标记清晰可读本身并不能证明元件电气性能正确。
- 遮挡物: 邻近元件、连接器、屏蔽罩、板边、拼板工艺边,以及检测阶段存在的其他几何结构。
- 几何信息: 目标的位置和高度、相邻元件的轮廓和高度、朝向,以及可能观察该特征的方向。
- 检测阶段: 计划检测时哪些部件已安装、已焊接或会形成遮挡。
- 系统配置: 组装厂商实际使用的机型、已安装选件、照明、可用观察方向、分辨率和编程方式;若尚不清楚,应明确注明。
元件禁布区或封装轮廓可以提示距离过近的风险,但都不能完整描述所有相关的光学表面。应使用适当的封装和组装数据,包括预期安装朝向。例如,如果屏蔽罩是在 AOI 工位之后安装的,它就不会遮挡该工位的检测;如果检测安排在屏蔽罩安装之后,结论可能不同。
使用逐特征决策矩阵
以下是一个假设的设计评审示例,并非实际执行过的检测报告,也不代表工厂具备某种能力。板卡 A 是虚构的顶面组装板,其组装厂商和实际 AOI 配置尚未选定。所有尺寸仅用于说明。
| 目标及预期检查 | 邻近结构与计划检测阶段 | 冻结决策及所需凭证 | 状态 |
|---|---|---|---|
| R12,东侧焊点: 评估回流焊后指定的焊点缺陷。 | 焊点目标建模为高出板面 0.2 mm。邻近连接器本体始于 2.0 mm 之外,高 1.2 mm。计划进行顶面回流焊后 AOI。 | 标记连接器一侧的观察方向为风险点。获取实际系统配置,并使用适当的检测程序和有代表性的缺陷条件进行测试。下方的简化几何模型有助于说明风险,但不能消除风险。 | pending |
| D4,极性标记: 判断安装朝向是否符合预期。 | 标记朝向一个更高的邻近元件。计划在贴装后或回流焊后、安装盖板前检测。 | 在这个假设版本中,将 D4 旋转到标记较少受遮挡的方向,同时满足电气和组装约束。确认标记可读,并确认实际设置中的检测程序会检查预期朝向。 | layout-changed-awaiting-validation |
| U3,外露周边焊点: 评估指定的焊点状态。 | 附近可能有屏蔽墙。尚未商定检测相对于屏蔽罩安装的先后顺序。 | 确定哪个阶段能提供无遮挡视线。如果检测时屏蔽罩已安装,则评估布局或工序顺序调整,或为指定状态验证另一种方法。 | pending |
| U7,不透明封装下方的焊点: 评估指定的隐蔽焊点缺陷。 | 从上方看不到该焊点。计划进行回流焊后检测。 | 不要把 AOI 能看到封装本体当成能看到焊点。针对特定缺陷和具体设置,评估 X 射线或其他适用方法;依赖该方法前须取得凭证。 | pending |
| J2,印刷识别标记: 读取指定标记。 | 后续安装的标签或线缆组件可能覆盖该标记。组装和检测的时间安排都尚未确定。 | 决定是移动标记、在覆盖前检测,还是提出有条件的排除项。只有在记录了范围、负责人、影响和所需批准后,排除项才算处理完毕。 | pending |
U7 这一行与外露特征的评审形成有意对照:不透明封装会遮住焊点。它说明为什么不能把“看得到元件”当作“看得到焊点”。
区分不同状态
对每个特征和预期检查项目,统一使用以下状态:
- pending — 几何信息、检测阶段、设备、方法、验证或批准尚未确定。
- layout-changed-awaiting-validation — 已修改设计,但尚未针对预期检查验证修改后的特征。
- validated on actual system with evidence — 已有相关凭证,适用于具体特征、缺陷或标记、检测阶段、板卡版本和实际系统配置。
- conditionally excluded with owner and approval — 已界定限制,并依照项目批准流程予以接受;已记录负责人及双方商定的条件或补偿控制措施。
不能仅仅因为最后两种状态出现在设计评审表中,就将其分配给某项特征。示例中的任何一行都不声称已经完成实际验证或取得实际批准。
简化的几何示意
对于虚构示例中的 R12,可以想象目标与连接器之间有一个二维垂直截面。这是一个简化模型,不是设备间隙规则。
将目标点设在水平位置 x = 0,位于板面基准之上 0.2 mm。将连接器建模为一个方块,范围从 x = 2.0 mm 延伸到 x = 3.0 mm,顶面高度为 1.2 mm。考虑一条从目标点向上延伸、通向方块另一侧假想相机的直线。
这条直线到达连接器近侧表面时的高度为:
射线高度(mm)= 0.2 + 2.0 × 角度的正切值
角度以高于水平板面的角度计量。
- 在 20° 时,射线高度约为 0.2 + 0.728 = 0.928 mm。低于模型中 1.2 mm 的方块顶面,因此这条射线会与方块相交。
- 在 30° 时,射线高度约为 0.2 + 1.155 = 1.355 mm。在方块近侧表面处高出方块顶面约 0.155 mm。由于射线穿过顶面平坦的方块时持续上升,因此在这个简化截面中可以越过方块。
该计算只比较两条理想射线与一个理想遮挡物。它不能证明选定设备具备任一观察角度、整个焊点都可见,或图像质量足以检出预期缺陷。实际封装、焊料表面、公差、板弯曲、其他元件和照明都可能改变结果。
有用的 CAD 评审可以考察几个可能的方向,并查看目标上的多个点。应将结果视为安排问题优先级和探讨可能布局修改的依据,而不是设备规格。
让评审匹配实际检测阶段和系统
同一布局在不同阶段可能有不同的检测条件。回流焊前,系统可能需要评估贴装情况或外露标记;回流焊后,预期目标可能变成成形后的焊点。后续的盖板、连接器、标签或第二次组装操作可能改变可见范围。应针对每个特征商定相关阶段,不要对整块板套用同一个假设。
请组装厂商说明本项目实际计划使用的设备配置。相关信息可能包括可用观察方向、已安装的相机或其他选件、照明、分辨率、板卡搬运方式和拟采用的检测程序。这些信息因系统而异,同一产品系列中的不同设备也可能有所不同。
例如,雅马哈关于 YSi-V 的制造商文档将 3D 高度与坡度检测以及四方向角度相机列为该机型的选件。这不能证明某个组装厂商已安装这些选件,也不能证明它们可以检测某个特定焊点。应确认实际安装的配置和本项目计划使用的程序。
拼板方式和板卡搬运也很重要。工艺边、夹具、夹持器或板边可能限制视线,或影响板卡的放置方式。应与组装厂商结合实际组装图和计划中的检测设置进行评审,并确认返修或后续安装步骤之后,该特征是否仍可接近。
选择假设最少的放行路径
调整布局
布局调整可以从源头降低风险。根据设计情况,可考虑移动或旋转相邻元件、改变元件朝向、重新放置标记,或调整屏蔽罩安装位置。每项修改都要按正常流程完成电气、机械、热设计和组装评审;改善光学可见性并不意味着可以忽略其他约束。
完成修改后,应更新板卡版本并评审新的几何情况。在实际设置中演示预期检测之前,状态仍为 layout-changed-awaiting-validation。
验证替代方法
如果不便修改布局,应针对具体缺陷或标记商定替代方法。这可能包括改在另一个检测阶段、采用另一种光学观察方式、使用 X 射线,或采用适用的非光学测试。
不要假定 X 射线可以检出所有隐蔽焊点缺陷,也不要假定电气测试能够证明焊点的长期可靠性。对于拟采用的方法,应明确预期能观察到什么、所需设置和验收标准,以及如何检查有代表性的条件。如果该方法无法解决原有问题,应记录剩余限制,不要将其描述为覆盖效果等同。
记录已接受的限制
如果相关各方理解并批准范围,可以有条件地排除某项特征。应明确记录被排除的具体特征和检查项目、无法按计划覆盖的原因、负责人、补偿控制措施及决策权限。还应说明对板卡版本、工艺或产品用途的任何限制。
排除项不等于检测通过,也不免除适用的客户、合同或法规要求。如果尚未取得必要批准,应继续标记为待处理。设计负责人和组装厂商应商定如何将该限制传达给负责产品放行的个人或团队。
验证预期检查,而不只是查看图像
有效的验证流程应区分以下几种不同主张:
- 几何筛查: CAD 和组装数据可用于判断目标是否可能被遮挡。
- 成像: 实际系统和设置生成的图像能够用于评估相关特征。
- 检测程序验证: 已为该特征和预期条件配置程序,并设定适当标准。
- 缺陷或标记验证: 商定的凭证证明该检查在相关且有代表性的条件下达到预期效果。
- 生产检测与验收: 对生产单元进行检测、审查结果,并按适用流程验收产品。
完成某一步,并不自动证明下一步也已完成。清晰的图像仍可能不适用于某种特定缺陷判定。板卡版本、元件来源、照明、设备配置或检测阶段发生变化,也可能导致检测程序需要调整。
应预先商定适用的参考样件或其他真实判定依据、结果审查方式,以及项目所需的凭证。有限范围内的验证只能证明其测试范围内的情况,并不保证将来发现所有缺陷。
设计放行时交接尚未解决的事项
设计负责人应向组装厂商提供一套受控资料,使布局意图与计划中的检测相互对应。其中应包括板卡和组装版本、CAD 或图纸、相关封装和高度信息、拼板和夹具假设,以及评审时采用的组装顺序。
除这些文件外,还应移交逐特征矩阵,其中包含:
- 明确的目标、预期缺陷或标记检查项目、板面和检测阶段。
- 遮挡物,以及决策所依据的几何或配置假设。
- 实际设备和选件(如已确认);否则应明确标为未知。
- 选定的处理路径:修改布局、采用替代方法或提出限制。
- 当前状态、负责人、待办事项,以及凭证或批准的参考信息。
组装厂商应根据其实际生产设置评审拟进行的检查,并指出尚未解决的编程或可达性问题。设计负责人仍须对设计决策负责,并取得项目要求的批准。双方应在相关放行关卡前解决开放事项,或正式确定其处理结论。
此交接不能替代生产检测记录。成功的检测程序也不能替代最终产品鉴定。这些是各自独立的工作,有各自的凭证和决策权限。如需尽早讨论 PCB 组装,请通过报价请求分享受控设计资料和待解决的可见性问题。
常见问题
CAD 中视线清晰是否意味着 AOI 能检出缺陷?
不能。CAD 可以用于判断几何路径看起来是否被挡住。还必须在计划使用的系统上,评估实际成像、照明、分辨率、检测程序设置,以及针对指定缺陷的凭证。
邻近的每个高元件都应该触发布局修改吗?
不一定。应结合具体目标、检测阶段和系统可用的观察方向,评估元件的位置与高度。只有在风险足以支持修改,且修改符合设计其他要求时,才调整布局。
AOI 能检查不透明封装下方的焊点吗?
光学视线无法穿过不透明封装来观察被隐藏的焊点。只有明确了关注的缺陷,并针对拟采用的设置完成验证后,才考虑使用 X 射线或其他方法。
设计冻结时尚不知道组装厂商的设备,该怎么办?
将依赖设备配置的主张保持为待处理状态。分享目标清单和几何风险,然后商定是采取保守方式修改布局、待设置明确后再验证方法,还是申请批准一项界定清楚的限制。
谁批准可见性限制?
必须由项目指定的决策权限方批准,并明确一名负责人。设计负责人和组装厂商应共同完成技术评审;实际生产检测和最终产品鉴定仍是彼此独立的责任。