
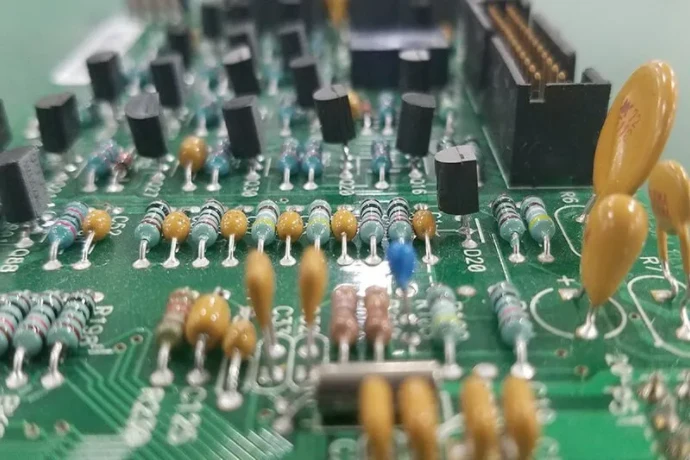
通孔焊接适合电源连接器、变压器、大容量电容等引脚元件——前提是组装件需要机械保持力,或有适合穿过板内的电流路径。工艺本身并不带来载流等级或热优势:引脚、接触面、镀铜孔、铜连接与散热条件必须共同承受负载。
电源和冷却控制器通常把 THT/通孔焊接与 SMT 贴装混在同一块板上。实际难点在于:如何焊好高热质量的焊点而不烫坏周边器件,再按设定的电流与机械负载验证成品板。这些条件应在 PCB 布线和组装路线定稿之前敲定。
通孔元件在配电中的用武之地
电源分配网络(PDN)要在大负载和瞬态期间都维持规定电压。大容量电容、电感、接线端子和功率模块既可选通孔封装,也可选贴片封装。先按电气与机械额定值选器件,再把连接设计成可制造的形态。
- 电流路径: 核对器件或连接器的降额数据、引脚截面、成品孔径、孔内镀层和铜颈缩情况。电流进入镀铜通孔后可能流向相连的内层与底层,但整条路径的上限仍由最窄或最热的环节决定。请对照设定电流下的实测温升——通用的 SMT 封装尺寸或 THT 焊盘直径都定不出安全的安培额定值。举例:假设 20 A 电流流经总电阻 2 mΩ 的路径,按 I²R 计算耗散 0.8 W。这只算出了热源位置,并不能证明连接器或焊点扛得住。
- 机械固定: 带引脚的连接器和较重元件确实能借穿板固定受益。当插拔力、线缆拉扯或元件自重会转嫁给焊点时,应加装固定销、支架或机箱支撑。冲击、振动和插拔寿命的要求要靠实测验证,别默认 THT 焊点比 SMT 强出固定的倍数。
- 热量走向: 元件的引脚、散热片和外壳提供的是不同的热路径。设计为配散热器的 THT 功率封装,大部分热量往往经外壳散出;而带裸露焊盘的 SMT 封装,热量反倒能有效传入 PCB 铜箔。请依据封装热模型和安装说明来决定铜扩展、热过孔或散热器的配置。当瓶颈在基材或绝缘层时,高导热 PCB是一种选项,但它不是所有功率板的通用升级项。
PDN 阻抗目标与 THT–SMT 混合去耦
按允许的电压摆幅和负载电流变化计算电源轨的阻抗目标:Ztarget ≈ ΔV / ΔI。作为初步示例,10 A 阶跃对应 50 mV 余量,得出 5 mΩ。把这笔电压预算分到直流压降、稳压器响应、电容 ESR 和互连电感上;最终设计仍以负载实际的瞬态规格为准。
- 大容量储能与稳压器响应: 大容量电解或聚合物电容负责较慢的负载变化,为稳压环路响应争取时间。THT 和 SMT 在这一档都有可选型号。请比较工作条件下的有效电容、ESR、纹波电流额定值、寿命与安装约束。
- 板级去耦: 靠近负载引脚、低电感的 MLCC 连接应对更快的电流变化。容值选取参考器件厂商的建议,并采用计入直流偏置效应、ESR、ESL 和安装电感的模型。容值混插不等于阻抗曲线被压平——并联支路反而可能激起反谐振峰。
- 封装与平面响应: 频率更高时,封装/裸片电容、平面几何和短回流路径愈发关键。交叉频率取决于器件模型与互连结构,不能只按 THT 与 SMT 封装划分固定的频段。
在 NPI EVT/DVT/PVT(新产品导入)各阶段,PDN 验证都是核心工作。EVT(工程验证)阶段,工程师用矢量网络分析仪(VNA)实测原型板的阻抗,与仿真的阻抗-频率曲线对照,确认设计达标;DVT(设计验证)阶段则进行更苛刻的负载瞬态测试,用电子负载模拟最坏情况的电流阶跃(dI/dt),观察电压跌落(Vdroop)与过冲,检验 THT-SMT 协同策略在真实条件下是否奏效。
⚡ PDN 设计与验证实施流程
从阻抗目标定义到物理验证,确保电源分配网络(PDN)的完整性。
依据允许的纹波与瞬态电流谱(不要套用通用的 1 mΩ 限值)定义电源轨阻抗目标,并确定允许的电压纹波/瞬态跌落。
结合厂商提供的 SPICE 或 S 参数模型(含安装寄生参数),把 THT 大容量电容与 SMT 陶瓷电容搭配使用。
使用专业工具进行频域(阻抗)和时域(瞬态)仿真,计入 PCB 寄生参数。
遵循“最短路径”原则,去耦电容靠近负载放置,保证平面完整,把环路面积压到最小。
NPI 阶段用 VNA 测阻抗、用示波器做瞬态测试,再对照实测与仿真结果迭代设计。
完成 FAI,验证 THT 焊接等关键工艺参数,把标准固化进 SOP。
瞬态负载:把连接的代价算出来
负载阶跃会同时考验稳压器和局部互连。以一个示例性的 1 µs 内变化 10 A 的情况为例:若电流环路按 5 nH 计,V = L × dI/dt 就贡献 50 mV,还没算电阻和电容响应。因此,缩短供流与回流环路有时和加大电容同样要紧。这只是一个计算示例,不是处理器规格,也不是 HILPCB 的实测结果。
大容量电容、近处 MLCC、封装电容和稳压器是按各自阻抗同时响应的,并不会在某个通用的纳秒或微秒分界处依次交接。先对电源轨做仿真,再施加规定的负载阶跃,用合适的低电感探测方式测量跌落、过冲与稳定时间。
- 降低安装电感: 让电容和连接器的电流环路尽量短。镀铜 THT 引脚本就接入了该网络分配的各层;只有确实改善电流或回流路径的额外过孔才有用,其几何形状要纳入模型。
- 在铜厚与可焊性之间取舍: 宽铜路径和平面能降低电阻。当铜截面成为设计瓶颈时,重铜 PCB(含 3 oz 及以上方案)可以派上用场,但铜加厚本身保证不了低环路电感,还会增大焊接热质量,并影响蚀刻与间距要求。
热隔离、焊接可达性与三防漆
功率焊点既要在工作时导电,也要在制造时升到可焊接的温度。与平面直接相连导电性好,却会在焊接时把热量从孔壁抽走;thermal relief(热隔离)辐条能缓解吸热,代价是电阻增大、电流路径变窄。
- 有意识地选连接形式: 对大电流连接器或功率引脚,请结合电流、温升和焊接温度曲线结果,对比直接连接与隔离辐条结构;辐条宽度和数量没有万能值。检查内层平面会不会让厚板顶层难以润湿,并为选择性焊接喷嘴、治具和邻近 SMT 器件留出空间。
- 按公差定孔径: 综合考虑引脚最大尺寸、电镀后成品孔公差、插装要求和所需环宽;矩形引脚要按对角线核验。孔过大,焊料填充困难;孔过小,插装时可能损伤引脚或孔壁镀层。压配孔按连接器厂商规范执行,不属于普通焊接孔间隙。
- 从封装出发规划散热: 按器件热模型的需要布置热过孔或铜扩展。在把带电器件的散热片或漏极接到散热器/机箱之前,先确认电气绝缘。当过孔填充、堵塞和吸锡控制会影响焊盘或热界面时,必须写明要求。
- 划定涂覆区域: 选材贴合使用环境、且涂覆在清洁干燥的板件上时,三防漆能减少湿气和污染物的影响。它替代不了外壳防护、电气间隙或洁净度管理。高大的 THT 元件会造成遮蔽阴影区;对连接器、测试点和维护区域要明确遮蔽保护,再按涂覆工艺要求检查覆盖、固化和厚度。材料允许时,紫外荧光检查有助于发现漏涂,但证明不了涂层厚度和绝缘性能。
💎 THT 高可靠设计与制造的要点
THT 焊点投产放行前的四项设计与工艺检查。
按引脚包络、镀层与孔径公差、插装方式和环宽要求确定成品孔径,并确认由此形成的焊点能够焊接。
针对高热质量和热敏感位置分别设定预热、焊料接触与冷却曲线;按可达性和批量选择波峰焊、选择性焊、机器人焊或手工焊。
在封装到电路板的热路径确实受益处布置热过孔;当吸锡或热界面有要求时,明确过孔填充或堵塞。
检查高大元件周围和引脚根部规定的涂覆覆盖情况;对连接器、测试点等划定的禁涂区做遮蔽。
NPI 验证:焊料填充、支撑与功能测试
在 NPI EVT/DVT/PVT 期间,用首件把布线和工艺评审中发现的风险逐项收口。记录焊料合金与助焊剂、难焊位置的热曲线、板件支撑方式、元件方向和检验标准。铜结构、元件重量或焊接路线一旦变更,热曲线要重新确认。
**首件检验(FAI)**应按合同规定的 IPC-A-610 与 J-STD-001 版本、等级及适用例外,评估焊料润湿、孔内填充、引脚突出、连锡和机械装配情况。单凭一个百分比构不成完整的验收规则。目检只能覆盖看得见的面;按双方商定的方案,X 光抽检或切片可以回答看不见的孔填充问题。切片属破坏性检验,而且任何检验方法都证明不了工作载流能力本身。
对电源连接器,放行决策要分开:验证焊接点、在定义负载下测量压降与温升、检查所要求的机械固定。对风扇或水泵控制器,若启动、堵转保护和指令转速响应属于产品测试规范,也需一并测试。明确这些测试由谁负责、哪些结果必须随批次交付。
量产阶段,自动化测试成为效率与质量的基础,这离不开精确的测试夹具设计(ICT/FCT)。THT 元件众多的 PCBA 对夹具设计提出了特殊挑战:
- 避开高度干涉: 高大的电解电容、散热器和连接器会在测试探针面前形成“禁飞区”。夹具必须精确建模这些元件的三维轮廓,通过开槽、让位或加长探针绕开障碍。
- 探针稳定性: THT 焊点通常更大且不平整,对探针接触稳定性要求更高,往往需要冠状或矛形尖头探针,才能在参差表面上可靠接触。
- 支撑与防翘曲: THT 元件的重量可能使 PCB 在测试中变形、影响探针接触。一套优秀的**测试夹具设计(ICT/FCT)**方案要在板底布置足够支撑柱,尤其在受力集中区域,以保持板面平整。
设计精良的测试夹具是高覆盖、高稳定在线测试(ICT)和功能测试(FCT)的前提,也是核验组装级规定功能、支持验收决策的最后一道防线。HILPCB 的通孔插装服务包含针对实际 THT 元件配置、可达性约束和验收标准的工艺评审与检验/测试规划。
放行电路板之前,先定好组装路线
我们拥有自动插件机(AI)、选择性波峰焊和机器人焊接设备
HILPCB 对通孔及混装板支持波峰焊、选择性焊接、机器人焊接和手工焊接路线。THT 占比大的板子或许适合配妥治具走波峰焊;少数功率连接器紧挨底面 SMT 器件时,选择性焊接往往更合适;异形件和小批量则可能值得用机器人或手工焊。这些选择牵动夹具成本、可达性要求和一致性,务必在锁定元件位置之前比较清楚。
我们遵循IPC-A-610 Class 3标准,从原材料检验(IQC)到 First Article Inspection (FAI),再到自动光学检测(AOI)、X-Ray检测和最终的功能测试,我们执行全流程的质量监控。
我们提供定制化的 Fixture design (ICT/FCT) 服务,并可根据客户要求增加 Conformal coating、灌封等工艺
做组装评审时,请提供制造数据、BOM 与坐标文件、连接器和功率器件手册、装配图、板底元件高度、目标电流及使用环境,并标注热敏感器件、允许的焊料合金、涂覆/遮蔽要求和验收等级。若报价包含测试夹具设计(ICT/FCT),还要附上测试可达性和功能测试流程。
我们的工程师团队在PDN设计、热管理和DFM/DFT(可测试性设计)方面经验丰富,能够在项目早期介入,帮助客户优化设计,规避制造和测试风险,加速产品上市。
HILPCB 都能提供从DFM(可制造性设计)分析到一站式PCBA制造 (Turnkey Assembly) 的全方位服务。
请报价方说明建议的焊接顺序、治具或夹具需求、需要做热曲线或填充验证的焊点,以及检验/测试范围。若元器件采购在项目范围内,一站式 PCBA 组装可把 BOM 采购与制板、组装交接合并处理。产品的热、安全与环境认证仍需依据电源或冷却系统厂商自定的限值与验证来执行。
理想的首版样机赶在批量生产之前把最难焊的节点解决掉:认可的孔径与隔离图形、可复现的热曲线、商定的检验标准,以及设定负载下的测试结果。有了这些产出,下一次放行和报价会轻松得多。