
Le cuivre d’enrobage désigne la métallisation du trou qui se prolonge autour du bord d’un trou métallisé et sur la surface. Pour un via rempli et recouvert de cuivre, la planarisation peut amincir ou supprimer ce cuivre avant le dépôt du recouvrement. L’acceptabilité d’une coupe donnée dépend de la construction du trou, ainsi que de l’édition, de la classe, des addenda et des exigences du dessin applicables à la commande.
Le maintien de l’enrobage peut avoir un effet sur le cuivre de surface, la gravure des pistes fines et l’inspection. Avant validation, définissez avec le fabricant les emplacements des trous remplis et les critères d’acceptation, puis vérifiez la construction convenue à l’aide de preuves de microsection représentatives.
1. Définition de la métallisation d’enrobage et domaines concernés
L’IPC-T-50 décrit la métallisation d’enrobage comme une métallisation électrolytique du trou qui se prolonge d’une structure de via métallisé jusqu’à la surface. Le remplissage, la planarisation et la métallisation ultérieure peuvent modifier le cuivre à cette transition. Un trou non rempli suit un historique de fabrication différent ; déterminez les exigences applicables à partir de la construction et de la spécification commandées, sans supposer que tous les procédés créent une transition acceptable.
| Structure | Une exigence d’enrobage est-elle pertinente ? | Pourquoi |
|---|---|---|
| Trou métallisé traversant non rempli | Vérifier les exigences de la commande et le procédé de métallisation | Sa transition et son traitement diffèrent de ceux d’un trou rempli et recouvert |
| Via rempli et recouvert, y compris un via-in-pad métallisé par-dessus | Identifier le trou et vérifier le critère applicable | Le remplissage et la planarisation peuvent supprimer l’enrobage avant le dépôt du recouvrement |
| Via rempli ou couvert | Confirmer le remplissage, la couverture et toute étape de planarisation | La construction et les critères applicables peuvent différer de ceux d’un via recouvert |
| Via enterré dans une lamination séquentielle | Identifier l’interface de couche et la séquence de fabrication | Le traitement d’une interface interne diffère de celui de la surface externe finale |
| Microvia laser, y compris les structures empilées ou remplies | Confirmer la construction microvia et le critère applicables | La géométrie et le traitement peuvent différer de ceux d’un trou traversant |
| Via tenté ou obturé | Identifier le traitement réel et les opérations ultérieures | Le nom du traitement ne suffit pas à définir le critère d’acceptation |
Répertoriez les trous concernés et les types de traitement dans les données de fabrication afin que le fournisseur puisse évaluer le procédé réel et les exigences d’acceptation.
2. Exigence de l’IPC-6012
L’IPC-6012 traite de la qualification et des performances des circuits imprimés rigides. La commande doit identifier l’édition et la classe applicables, les addenda ainsi que les exigences propres au dessin. Le critère d’enrobage applicable dépend également de la caractéristique et du traitement évalués.
À titre de contexte historique, la présentation du NASA Workmanship Standards Program, Printed Circuit Board Quality: Copper Wrap (2016, page 5), indique des épaisseurs d’enrobage pour les trous traversants de 5 µm pour la classe 2 et de 12 µm pour la classe 3 et la classe 3/DS ; la classe 1 est définie d’un commun accord entre utilisateur et fournisseur. Le schéma indique aussi des valeurs différentes pour les microvias et les vias enterrés. Ce sont des valeurs historiques issues d’une présentation, et non un remplacement du document contrôlé qui régit une commande actuelle.
Avant toute décision, demandez à l’autorité qualité responsable de confirmer le critère exact, la géométrie de mesure, toute extension de surface requise et l’application des dérogations approuvées. Ne confondez pas la longueur d’extension sur la surface avec une épaisseur de métallisation. Si le texte contrôlé n’est pas disponible, obtenez l’exigence applicable avant d’évaluer la conformité.
3. Raison de l’exigence : joints bout à bout et fissures au coude
Si l’enrobage est supprimé avant le dépôt du recouvrement, celui-ci peut rejoindre le fût au-dessus d’une interface plane à l’ouverture du trou, formant un joint bout à bout. Lors des cycles thermiques, les différences de dilatation entre le cuivre, le matériau de remplissage et le stratifié peuvent solliciter les interfaces et le cuivre près du trou. L’intensité et l’emplacement des contraintes dépendent des matériaux, de la géométrie, de l’historique thermique et de la construction.
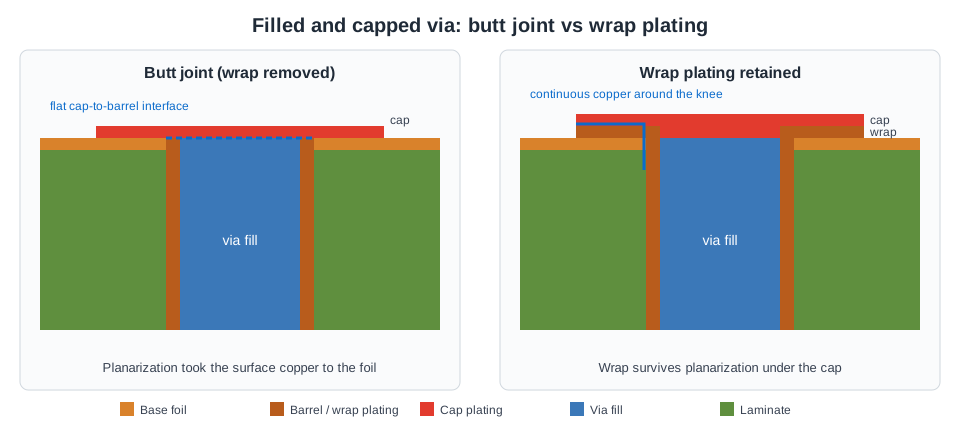
Cette illustration conceptuelle n’est pas à l’échelle et ne constitue pas une référence d’acceptation pour une microsection.
Deux modes de défaillance peuvent en résulter :
- Séparation du joint bout à bout : le recouvrement se décolle du fût le long de l’interface, créant une ouverture intermittente ou permanente.
- Fissure au coude : le cuivre du fût se fissure à l’angle où il rejoint la surface, surtout si la métallisation y est mince.
Le cuivre d’enrobage assure un chemin continu depuis le fût, autour de l’angle et sous le recouvrement en surface. Le désaccord de dilatation et la construction de la carte sont des facteurs à évaluer, mais aucun ne suffit à lui seul à établir le mode de défaillance ou la durée de vie d’une carte réelle. Notre guide des matériaux de remplissage de vias traite du choix du matériau de remplissage.
4. Compromis : planarisation, cuivre de surface et pistes fines
L’exigence d’enrobage ne se résume pas à une cible de métallisation. Elle interagit avec trois aspects importants pour le concepteur de la carte.
Variations de planarisation. La présentation NASA de 2016 indique que la planarisation peut faire varier l’épaisseur de l’enrobage de ±0,3 mil (environ ±7,6 µm). Dans une évaluation distincte de panneaux, la plus petite plage d’épaisseur observée sur un panneau était de 0,2 mil et la plus grande de 0,94 mil ; il s’agit de plages entre différents panneaux, et non des mesures minimale et maximale d’un même panneau. La présentation fait également état de gradients spatiaux. Aucun de ces chiffres ne constitue une tolérance de procédé universelle.
Exemple de marge. Supposons qu’un procédé hypothétique présente une réduction connue et unilatérale de 7,6 µm par rapport à la valeur initiale nominale. Pour obtenir un minimum de 12 µm, il faudrait alors au moins 19,6 µm avant cette réduction selon ce calcul simplifié : 12 + 7,6 = 19,6 µm. Cela ne définit pas une cible de procédé réelle et ne garantit pas l’acceptation ; la distribution réelle, l’incertitude de mesure, la caractéristique et le critère commandé doivent être évalués avec le fabricant.
Épaisseur du cuivre de surface. L’enrobage et la métallisation ultérieure peuvent affecter le cuivre local en surface, mais l’épaisseur finale dépend de la séquence réelle de métallisation, de définition des motifs et de planarisation. Demandez au fabricant l’épaisseur finale prévue et la faisabilité de la gravure aux emplacements concernés, au lieu d’additionner les épaisseurs nominales des couches comme règle générale.
Capacité de gravure des pistes fines. Un cuivre externe plus épais peut limiter les largeurs et espacements qu’un fabricant peut graver de façon fiable. Sur une couche nécessitant des pistes fines pour le breakout BGA, le cuivre requis par le procédé peut influer sur la voie de fabrication ou l’affectation des couches. Demandez au fabricant comment sa séquence de métallisation et de définition des motifs affecte la géométrie finale.
5. Ce que montrent les preuves de fiabilité
La même étude NASA (NASA Workmanship Standards Program, « Printed Circuit Board Quality: Copper Wrap », 2016) a testé des coupons à trous traversants présentant trois conditions d’enrobage contrôlées : 0 mil (aucun enrobage), 0,2 mil et 0,5 mil. Les essais comprenaient des tests de contrainte d’interconnexion (IST) et des cycles thermiques, suivis d’une analyse de défaillance et d’une modélisation par éléments finis.
| Résultat | Interprétation |
|---|---|
| Les coupons avec un enrobage de 0,2 mil et de 0,5 mil ne présentaient pas de différence significative de durée de vie IST au niveau de confiance de 90 % indiqué | Dans cette construction, l’expérience n’a pas établi de différence de durée de vie entre ces groupes |
| Les coupons sans enrobage ont présenté des temps de défaillance plus longs lors des cycles accélérés | Ce résultat décrit les coupons et conditions testés, pas une recommandation générale de conception |
| L’analyse des défaillances a localisé les fissures dans le fût, à distance de l’enrobage | L’emplacement observé n’établit ni la cause ni le classement de tous les facteurs contributifs |
| La modélisation a montré des contraintes maximales à l’intérieur du fût, et non au niveau de l’enrobage | Ce résultat concorde avec les essais |
| L’étude indique que des minima d’enrobage stricts peuvent augmenter les rebuts et les délais | Le gain de fiabilité doit être mis en balance avec le coût en rendement |
L’essai IST utilisait des coupons en polyimide à 14 couches, soumis à un préconditionnement simulant la soudure à 245 °C, puis à des cycles jusqu’à 210 °C. Le modèle par éléments finis représentait un trou traversant rempli particulier et supposait une qualité idéale. La présentation signale des limites concernant les matériaux de remplissage et la construction ; ni l’essai ni le modèle ne qualifient un autre via, une autre combinaison de matériaux ou un autre environnement de fonctionnement.
Utilisez ces résultats pour orienter une discussion propre au projet, et non pour déroger à un critère d’enrobage imposé par la commande. La qualification d’une autre construction nécessite un plan d’essai convenu et une décision d’acceptation.
6. Spécifier l’enrobage selon la situation
| Situation | Spécification d’enrobage recommandée | Raison |
|---|---|---|
| Produit de classe 3 avec vias-in-pad sous des BGA | Préciser l’édition applicable et les exigences du dessin ; demander le procédé et des preuves de microsection convenues | L’acceptation dépend de la commande et de la construction réelle |
| Vias remplis et couches externes à pistes fines | Examiner avec le fabricant l’empilement complet, les largeurs et espacements, le cuivre fini et le procédé | La fabricabilité et l’acceptation doivent toutes deux être traitées |
| Produit de classe 2 avec vias-in-pad | Identifier le traitement des trous remplis et les exigences applicables | L’indication de classe seule ne décrit pas la construction |
| Autres constructions de trous métallisés | Identifier le procédé et les documents d’acceptation applicables | Un autre type de trou ou une autre séquence peut exiger un examen différent |
| Programme spatial, défense ou automobile assorti d’un addendum | Appliquer l’addendum et la déclinaison des exigences du programme | Exigence contractuelle |
Le guide via-in-pad présente les compromis de routage. Si une conception ne peut respecter une exigence de commande, associez le client et l’autorité qualité responsable avant de modifier le dessin ou les critères d’acceptation. Un accord du fournisseur seul ne qualifie pas le produit et n’autorise pas à déroger à une exigence contractuelle.
7. Inspecter l’enrobage dans une microsection
L’enrobage se vérifie sur une coupe métallographique passant par des trous remplis, généralement à l’aide d’un coupon issu du panneau de production (voir notre guide des coupons de test et notre guide du rapport de microsection).
| Point à vérifier | Acceptable | Signal d’alerte |
|---|---|---|
| Continuité | Identifier la transition entre le fût et la surface et la comparer au critère de la commande | Discontinuité ou interface nécessitant une évaluation complémentaire |
| Épaisseur d’enrobage | Mesurer à l’emplacement et selon la méthode prescrits par la commande | Amincissement local, plan de coupe incertain ou limite de mesure imprécise |
| Extension de l’enrobage | Mesurer le long de la surface lorsque le critère applicable le demande | Extension courte ou imprécise nécessitant une évaluation |
| Métallisation de recouvrement | Vérifier la géométrie de recouvrement spécifiée et les critères applicables | Vides ou séparation possibles nécessitant une évaluation |
| Emplacement de l’échantillonnage | Appliquer le plan d’échantillonnage convenu et identifier l’emplacement de chaque coupon | Emplacement ou représentativité de l’échantillon inconnus |
L’évaluation NASA des panneaux a observé des gradients dans ses échantillons ; une coupe ne permet pas d’établir l’état de chaque carte ou emplacement. Lorsque l’enrobage est critique, discutez avec le fabricant de l’échantillonnage à différents emplacements pertinents du panneau, des plans de coupe, de la traçabilité et des rapports. La comparaison des classes IPC 1, 2 et 3 apporte un contexte plus large pour choisir une classe.
8. Liste de contrôle pour la demande de devis
- Indiquer la révision et la classe IPC-6012, ainsi que tout addendum.
- Identifier les trous remplis par type : via-in-pad recouvert par métallisation, trous remplis et couverts, vias enterrés remplis pendant la lamination et microvias empilés. Faire référence aux types IPC-4761.
- Préciser le matériau de remplissage ou les propriétés exigées, notamment la dilatation selon l’axe Z.
- Indiquer le critère d’enrobage applicable et toute dérogation approuvée contractuellement ; confirmer la méthode et l’emplacement de mesure.
- Fournir largeur et espacement des pistes sur les couches externes aux emplacements des vias remplis, afin que le fabricant puisse confirmer que le cuivre produit par l’enrobage peut être gravé.
- Convenir des preuves de microsection, notamment des caractéristiques échantillonnées, des emplacements sur panneau, de la méthode de mesure, de la traçabilité et du rapport.
Pour les PCB multicouches et les PCB HDI, joignez le dessin, l’empilement, la liste des vias remplis et les enregistrements d’inspection requis à une demande de devis. Convenez avant fabrication de la construction réalisable, des critères d’acceptation et des preuves requises pour la commande. Pour un contexte plus général, consultez notre présentation de l’IPC-6012.
Questions fréquentes
Qu’est-ce que le cuivre d’enrobage ?
Il s’agit de la métallisation du trou qui part de l’intérieur d’un trou métallisé, contourne son angle et se prolonge sur la surface. Dans les vias remplis et recouverts, elle se trouve sous le recouvrement ; le fût et le recouvrement sont ainsi reliés par du cuivre continu plutôt que par un joint bout à bout plan.
Quelle est l’épaisseur minimale d’enrobage selon l’IPC-6012 ?
La valeur applicable dépend de l’édition IPC-6012 commandée, de la classe, de la construction et des éventuels addenda. Une présentation NASA de 2016 donne des valeurs historiques pour les trous traversants : 5 µm en classe 2 et 12 µm en classe 3 et classe 3/DS. Avant de retenir une valeur pour l’acceptation, vérifiez les exigences contrôlées de la commande.
Tous les trous métallisés traversants ont-ils besoin de cuivre d’enrobage ?
Ne supposez ni qu’un même critère s’applique à tous les trous métallisés ni qu’un trou non rempli est automatiquement acceptable. Identifiez la construction et le traitement du trou, puis vérifiez les exigences applicables à la commande.
Pourquoi le cuivre d’enrobage complique-t-il la réalisation de pistes fines ?
L’enrobage et la métallisation ultérieure peuvent modifier le cuivre à structurer. Un cuivre plus épais peut rendre plus difficile la gravure de pistes et d’espacements fins ; le compromis réel dépend du procédé du fabricant et de la géométrie finale.
Un enrobage plus épais est-il toujours plus fiable ?
Pas nécessairement. Dans une étude NASA portant sur des coupons spécifiques à trous traversants, les groupes à 0,2 mil et 0,5 mil n’ont pas montré de différence significative de durée de vie IST au niveau de confiance indiqué, et les défaillances analysées se trouvaient dans le fût. Ce résultat ne détermine ni l’épaisseur acceptable ni la fiabilité d’une autre construction.