

Les produits électroniques n’ont cessé de se réduire tout en gagnant en complexité, et l’assemblage de PCB HDI est devenu une capacité déterminante pour les produits de nouvelle génération. Les cartes à forte densité d’interconnexion combinent microvias, vias borgnes et enterrés et, bien souvent, des laminages successifs au moment de la fabrication de la carte ; venue l’étape de l’assemblage, il faut des procédés de montage en surface propres à chaque boîtier pour obtenir des soudures fiables et un alignement exact des composants à pas fin.
Chez HILPCB, nos prestations d’assemblage HDI réunissent précision d’ingénierie, montage en surface (SMT) automatisé et contrôle qualité rigoureux. Qu’il s’agisse de calculateurs pour l’IA, d’électronique automobile, d’infrastructure 5G ou de dispositifs médicaux, nos lignes HDI délivrent une précision, une répétabilité et une fiabilité du meilleur niveau.
Qu’est-ce que l’assemblage PCB HDI et pourquoi il compte
L’assemblage PCB HDI consiste à poser puis souder des composants sur des cartes multicouches conçues pour une forte densité d’interconnexion. À la différence des multicouches ordinaires, les cartes HDI les plus abouties comportent des microvias, des couches en build-up séquentiel et des boîtiers BGA à pas fin qui exigent une précision de pose et de soudage dédiée. En tant que fabricant de PCB HDI doté de sa propre usine, HILPCB coordonne sous un même toit la fabrication de précision des cartes nues et l’assemblage SMT clé en main, pour supprimer les défauts aux interfaces entre procédés.
Caractéristiques principales
- Microvias de moins de 100 µm pour certaines constructions compactes, selon le rapport d’aspect et le cycle de lamination retenus
- Vias-in-pad remplis et planarisés pour les boîtiers BGA et CSP, selon la construction et la séquence de lamination
- Empilements de 8 à plus de 40 couches à impédance contrôlée, selon la configuration et les exigences de fabrication
- Interconnexions percées au laser pour les lignes de données rapides, avec une géométrie et un empilement adaptés au procédé retenu
- Diélectriques minces pour répondre aux exigences d’intégrité du signal de la construction spécifiée
La réussite d’un assemblage HDI tient à un profil de température précis, à un gauchissement aussi faible que possible et à une maîtrise de la position des composants comme de la qualité des soudures — autant de paramètres pilotés chez HILPCB par l’automatisation des procédés.
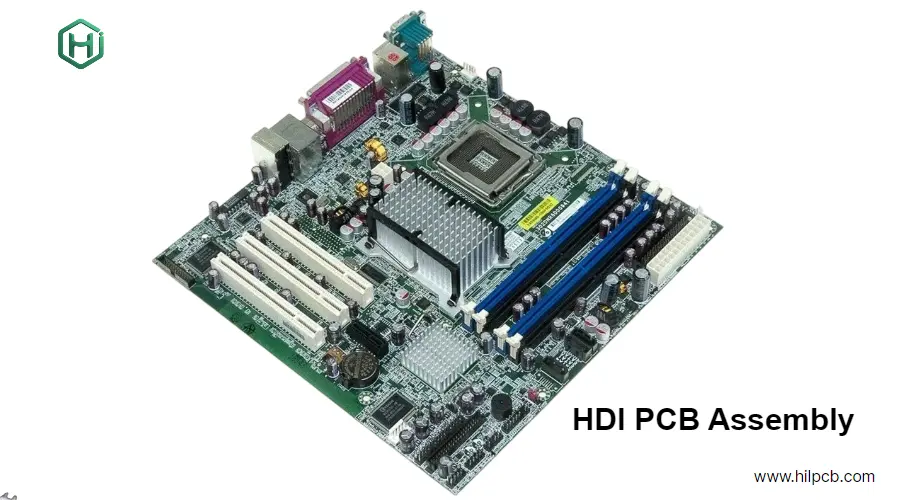
Les procédés clés de l’assemblage PCB HDI
1. Revue d’ingénierie et optimisation DFM
Chaque projet démarre par une analyse complète de fabricabilité (DFM) et d’assemblabilité (DFA).
Nous passons en revue :
- Distances pastille-via, ouvertures du pochoir et équilibre du cuivre
- Répartition de la chaleur pendant la refusion
- Alignement du masque de soudure et aptitude au soudage
- Espacement des composants et orientation de pose
Les retours de notre bureau d’études préviennent les défauts de série que sont le redressement des composants, les ponts de soudure ou le manque d’étain, et maintiennent le rendement stable sur des routages HDI complexes.
2. Assemblage SMT haute précision
Les cartes HDI réclament une précision de pose exceptionnelle.
Nos lignes automatisées mettent en œuvre :
- La pose de passifs 01005 et 0201
- Placement et assemblage de BGA et QFN à pas fin, notamment à 0,3 mm, lorsque la ligne et le boîtier sont qualifiés pour la configuration concernée
- Précision de placement de ±20 µm dans les conditions spécifiées pour l’équipement, le boîtier et la méthode de mesure ; l’AOI contrôle des indices visibles de placement et de soudure, mais ne remplace pas la métrologie de positionnement de la machine
- Des fours à refusion sous azote avec profil de température dynamique
Nous employons des pochoirs fins, des ouvertures découpées au laser et des pâtes à braser adaptées au produit pour garantir une mouillabilité homogène et des soudures régulières.
3. Refusion, contrôle et vérification radiographique
Après la pose, les cartes HDI suivent un procédé de refusion qualifié, avec azote lorsque le cahier des charges de l’assemblage le demande, dont la montée, le palier et le pic sont pilotés au plus juste pour éviter les vides de soudure et les déplacements de composants.
La validation après refusion comprend :
- AOI 3D (inspection optique automatisée) sur la hauteur de soudure et l’alignement
- Contrôle radiographique des BGA et des vias en pastille
- Enregistrement du profil thermique pour chaque lot de production
Chaque étape est enregistrée numériquement pour assurer la traçabilité des lots, des profils thermiques et des opérations d’assemblage fin. Ces enregistrements soutiennent la vérification de conformité et l’analyse des défauts ; ils ne démontrent pas à eux seuls l’intégrité interne de chaque via empilé ni de chaque joint soudé.
4. Technologie traversante et solutions mixtes
Beaucoup d’ensembles HDI associent logique rapide et pièces mécaniques ou de puissance.
Notre flux hybride intègre :
- Assemblage traversant pour connecteurs et composants de puissance
- Brasage sélectif ou à la vague, ainsi que le procédé Pin-in-Paste (insertion des broches dans la pâte à braser), selon l’accès, les composants et les contraintes thermiques
- Connexions de dégagement thermique dimensionnées pour maîtriser le flux de chaleur et faciliter la soudure, tout en vérifiant l’adéquation du chemin de courant
Cette combinaison convient aux systèmes complexes que sont les cartes mères de serveur, les calculateurs automobiles et les entraînements industriels.
5. Essais fonctionnels et validation qualité
Pour obtenir un devis exploitable et préparer la libération de production, transmettez à HILPCB les fichiers Gerber ou ODB++, le stack-up, la nomenclature (BOM), les fichiers de placement, les exigences relatives aux vias et aux composants à pas fin, les quantités et le protocole d’essai. Les révisions de données, critères d’acceptation et substitutions nécessitent l’accord du client avant leur mise en production. Les vérifications et les échantillonnages de fiabilité doivent ensuite être définis dans le plan de contrôle et d’essai propre à chaque commande :
- Test en circuit (ICT) pour la continuité électrique
- Essai fonctionnel (FCT) selon les interfaces, logiciels, limites et critères d’acceptation définis pour la commande ; le scénario d’essai est convenu avec le client
- Cyclage thermique et essais de vibration aux niveaux, sur les échantillons et selon les critères d’acceptation spécifiés pour la commande
- Vernis de protection lorsque la protection environnementale est requise, selon les zones à couvrir, les exigences d’application et les exclusions convenues
Notre management de la qualité s’appuie sur les classes d’acceptation IPC-A-610 spécifiées au projet et sur des procédures documentées ; toute mention de IATF 16949 ou d’ISO 9001 suppose des certificats en cours de validité, avec site et périmètre explicites.
Des applications dans tous les secteurs
L’assemblage PCB HDI est décisif pour l’électronique de performance de plusieurs filières :
- Automobile et véhicules électriques : calculateurs ECU, radars ADAS et modules BMS exposés aux vibrations et à la chaleur
- Serveurs d’IA et centres de données : cartes multiprocesseurs et accélérateurs exigeant une impédance strictement maîtrisée
- Télécommunications 5G : stations de base, étages d’entrée RF et modules d’antenne sur stratifiés Rogers
- Aéronautique et défense : électronique durcie à cœur polyimide et vernis de protection
- Équipements industriels et médicaux : contrôleurs, systèmes d’imagerie et interfaces robotisées qui réclament des interconnexions compactes et fiables
Les capacités d’assemblage de HILPCB s’adaptent à ces marchés très différents, avec une qualité constante et des délais respectés.
Pourquoi confier l’assemblage PCB HDI à HILPCB
Un assemblage HDI fiable demande de l’ingénierie de précision, une maîtrise des procédés et une intégration réelle entre fabrication de la carte et assemblage. HILPCB offre un service complet de fabrication électronique qui réunit production de PCB HDI, assemblage SMT, approvisionnement en composants et essais fonctionnels, avec une coordination fluide et une qualité constante du prototype à la série.
Les atouts de notre capacité d’assemblage et de fabrication HDI :
- Fabrication HDI interne avec perçage des microvias, laminage des vias borgnes et enterrés et impédance contrôlée sur les structures multicouches
- Assemblage SMT de précision pour passifs 01005, BGA de 0,3 mm et QFN à pas fin
- Approvisionnement clé en main avec contrôle de la nomenclature, achats auprès de fournisseurs autorisés et suivi du cycle de vie des composants
- Contrôle et essais automatisés, dont AOI, radiographie, ICT et FCT pour les ensembles à haute fiabilité
- Lignes évolutives couvrant prototypes, séries pilotes et grandes volumétries
- Collaboration d’ingénierie et DFM pour optimiser fabricabilité, coût et performance avant lancement
- Contrôle qualité de bout en bout, aligné sur la classe d’inspection convenue et sur le périmètre du système de management réellement vérifié
En réunissant fabrication HDI et assemblage avancé sous un même toit, HILPCB propose un accompagnement intégré pour les projets automobiles, de calcul, 5G, industriels et médicaux. Cette organisation facilite la coordination entre fabrication, approvisionnement, assemblage et essais, du prototype à la production en série ; les délais, rendements et critères de fiabilité restent définis par le projet et ses exigences convenues.