

L'électronique d'un casque dépend de l'architecture du produit. Les casques filaires passifs peuvent nécessiter peu ou pas de circuits actifs ; les modèles USB, sans fil et ANC ajoutent conversion audio, radio, traitement, gestion de batterie et commandes. Pour un PCB de casque actif, définissez ces fonctions avant de choisir l'empilement, les composants et l'itinéraire d'assemblage. Les conceptions sans fil compactes doivent maîtriser le couplage RF autant que les chemins audio et micro sensibles.
Pour la revue de fabrication et d'assemblage HILPCB, fournissez les exigences réelles de la carte et des composants. Les écouteurs true wireless, les casques circum-auriculaires et les casques de jeu diffèrent par l'alimentation, la radio, le micro, les connecteurs et la mécanique ; un nom de catégorie ne prouve ni un procédé de fabrication qualifié ni une expérience client.
Structure et blocs fonctionnels d'un PCB de casque audio
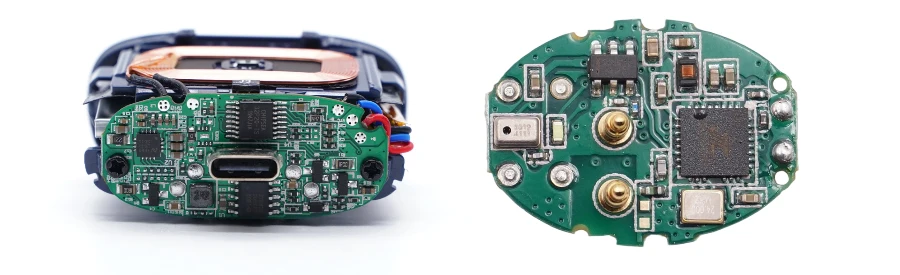
Une conception sans fil active peut combiner les blocs suivants, certains intégrés dans le même SoC :
- SoC ou module Bluetooth avec le profil audio, les codecs et, le cas échéant, l'antenne externe/le réseau d'adaptation requis
- Processeurs de signal numérique (DSP) pour l'ANC, l'EQ et l'audio spatial
- DAC et ADC audio avec étages d'amplification à faible bruit
- Circuits de charge/protection de batterie et de chemin d'alimentation adaptés à la cellule et à l'entrée ; un connecteur USB-C ou autre ne définit pas à lui seul le protocole de charge
- Capteurs tactiles capacitifs, boutons et systèmes de commande LED
Choisissez le nombre de couches selon la sortie des packages, les chemins de retour, l'alimentation et l'espace mécanique ; un PCB multicouche ne produit pas intrinsèquement des performances RF optimales. Routez les liaisons RF spécifiées avec la géométrie de référence du composant/module et intégrez l'antenne, le boîtier, la batterie et l'utilisateur aux essais d'accord. Le Wi-Fi est optionnel. Les interconnexions en PCB flexible peuvent servir un arceau ou une articulation mobile lorsque la construction de flexion et les exigences de durée de vie le justifient.
L'ANC, les capteurs et les fonctions vocales nécessitent le traitement, les interfaces micro et la mémoire réellement exigés par l'implémentation retenue ; ils peuvent partager un SoC au lieu d'exiger des contrôleurs séparés. Bluetooth LE Audio utilise une architecture audio distincte de Classic Audio. Un numéro de version Bluetooth ne prouve pas à lui seul les profils audio pris en charge, les codecs, la latence ou l'interopérabilité.
Capacités de fabrication pour applications audio
Examinez la construction réelle de fabrication et d'assemblage de la carte audio soumise :
HILPCB propose placement 01005, impédances RF/différentielles à ±5 %, assemblage SMT clé en main, intégration micrologicielle et essais acoustiques. 4–6 couches est un exemple courant, non une obligation.
- Substrat : comparez les données réelles de diélectrique/pertes, la géométrie et les exigences d'antenne ; une construction FR-4 adaptée peut suffire sans stratifié RF spécialisé
- Options de finition : ENIG/OSP pour les BGA à pas fin et les connexions d'antenne
- Faisabilité des packages : fournissez les MPN, le pas, les dimensions des passifs, les besoins de pochoir et les composants voisins ; la capacité pas fin doit être qualifiée pour cette combinaison
- Tolérance d'impédance : objectifs et tolérances d'impédance spécifiques au projet pour les liaisons RF et les interfaces différentielles
Pour l'assemblage SMT, définissez la manipulation des composants, les limites de refusion mesurées et l'accès à l'inspection, en particulier pour les ports de micro MEMS et les petits connecteurs. Une commande d'assemblage clé en main peut inclure l'approvisionnement, la programmation et les tests spécifiés ; convenez du firmware, des gabarits, des limites mesurées et de l'état livré. La qualification acoustique/système est un périmètre distinct qui exige un équipement adapté et des responsabilités définies.
Les aides auditives et les équipements de communication industriels ou aéronautiques peuvent imposer des exigences supplémentaires d'usage prévu, d'environnement et de réglementation ; un procédé pour casques grand public ne qualifie pas automatiquement ces produits.
Considérations d'alimentation, de signal et de gestion thermique
Les PCB de casques hautes performances doivent optimiser la consommation tout en conservant une excellente qualité audio et une connectivité sans fil fiable.
- Isolation RF entre Bluetooth/Wi-Fi et les circuits audio sensibles
- Budget de batterie établi à partir des états de fonctionnement mesurés, de la charge radio/ANC, des pertes de conversion et de la capacité utile de la cellule
- Contrôle de l'alimentation/retour des micros, propreté des ports et placement acoustique ; évaluer le blindage sans bloquer ni modifier le chemin acoustique
- Chemins thermiques et limites de courant de charge pour la cellule, le chargeur et les amplificateurs dans le boîtier réel ; envisager des constructions de PCB à haute dissipation thermique uniquement lorsque le modèle thermique le justifie
Pour les processeurs à interfaces rapides, appliquez des règles de routage de PCB haute vitesse liées au composant et à l'interconnexion. L'ANC dépend aussi du placement micro/haut-parleur, des chemins de transfert acoustique, du délai de traitement et de la stabilité de la contre-réaction ; la seule qualité d'exécution électrique ne prouve pas la performance d'annulation.
Intégration des périphériques et cas d'usage
Les PCB de casques servent de base à diverses familles de produits audio, notamment :
- Écouteurs true wireless avec boîtier de charge
- Casques sans fil circum-auriculaires et supra-auriculaires
- Casques de jeu avec éclairage RGB et micros
- Moniteurs de studio professionnels et casques DJ
- Écouteurs de sport et fitness avec capteurs de santé
- Aides auditives et appareils d'aide à l'écoute
Ces applications ont des interfaces et contraintes mécaniques différentes, et certaines n'ont pas de radio. Évaluez une construction en PCB rigide-flex par rapport à une carte rigide et à une alternative câble/flex, en incluant le rayon de courbure, la contrainte, l'espace connecteur et les tests réels de cycle de vie.
Composants complémentaires et solutions d'écosystème
Un package d'intégration peut inclure les éléments suivants. Précisez dans la commande quels éléments sont fournis par le client et lesquels doivent être assemblés, développés ou testés :
Les services peuvent inclure micrologiciel, pile Bluetooth, audio, application mobile, OTA authentifiée, antenne/réglage, essais acoustiques et assistance conformité ; convenez des modules réglementaires et responsabilités client.
Composants audio :
- Codecs audio et circuits amplificateurs haut de gamme
- Micros MEMS pour applications vocales et ANC
- Modules Bluetooth et Wi-Fi avec conceptions d'antenne approuvées pour le module lorsque les conditions de certification et l'intégration le permettent
- Cellules lithium avec circuits de protection
Intégration mécanique :
- Câbles flex sur mesure pour les connexions des transducteurs
- Services d'intégration et d'accord d'antenne
- Électronique du boîtier de charge et connecteurs magnétiques
- Solutions d'étanchéité environnementale et de résistance à la transpiration
Logiciels et responsabilités de test :
- Licences firmware/pile, images de programmation et configuration de traitement audio, avec responsabilité de développement attribuée
- Protocole de commande mobile et propriété de l'application/version lorsqu'il est fourni
- Comportement de mise à jour et de récupération authentifié lorsque l'OTA est inclus
- Tests acoustiques et support de certification uniquement dans le périmètre de projet défini
Pourquoi choisir HILPCB
Comparez le fournisseur à la construction réelle de la carte, au mix de packages, aux exigences d'exécution et aux preuves de test demandées. Demandez des dossiers de fabrication comparables le cas échéant et distinguez l'acceptation de la carte nue, de l'assemblage, RF, acoustique et du produit fini.
HILPCB détient ISO 9001:2015 et peut travailler aux critères IPC-A-610 classe 3 convenus. L’ingénierie couvre antenne, thermique, acoustique et essais Bluetooth, THD+N, ANC, portée, latence et interférences ; cela ne certifie ni l’entreprise IPC ni le produit médical/aéronautique.
Avec HILPCB, convenez du site fournisseur, du certificat QMS applicable et de son périmètre, de la nomenclature/layout approuvé, des contraintes RF, de la programmation et des dossiers d'inspection. Définissez séparément les livrables d'ingénierie d'antenne, thermiques ou acoustiques. Consignez les changements de micros, transducteurs, boîtier, antenne ou firmware qui exigent de nouvelles mesures système.
Questions fréquentes sur la conception et la fabrication des PCB de casques audio
Quels sont les principaux défis du routage d'un PCB de casque sans fil ?
Examinez le comportement de l'antenne dans le boîtier assemblé et près de l'utilisateur, le couplage radio/commutation vers les chemins audio et micro, l'énergie de batterie disponible, l'espace connecteur et les limites thermiques. Maintenez des retours de signal continus et des boucles d'alimentation compactes. Pour l'ANC, incluez micro, transducteur et chemin acoustique dans la validation, pas seulement le PCB.
Comment tester la connectivité Bluetooth et les performances audio ?
Spécifiez le profil/codec réel, les pairs, le trafic et les modes de fonctionnement. Mesurez le comportement paquet/liaison, la portée dans un montage défini, la latence de bout en bout, le bruit/distortion audio et les cas d'interférence pertinents. Un coupon RF accordé ou une homologation de module ne prouve pas tous ces résultats ; l'intégration d'antenne doit rester dans les conditions d'homologation applicables.
Quels procédés de fabrication sont nécessaires pour les écouteurs et les casques ANC ?
Choisissez impression, placement, brasage et inspection selon les packages et la géométrie d'assemblage réels. Les écouteurs peuvent bénéficier d'une construction à pas fin ou rigide-flex, mais aucune n'est universelle. Protégez les ports de micro et qualifiez l'exposition thermique. Les tests d'annulation et THD+N exigent des gabarits acoustiques, une excitation, des réglages et des limites d'acceptation définis, en plus de l'inspection d'exécution.
Qu'est-ce qui distingue un PCB de casque des autres cartes compactes ?
Une carte de casque active combine audio, alimentation et commandes, avec radio et ANC le cas échéant, dans un boîtier contraint mécaniquement et acoustiquement. Les couches et la structure rigide/flex requises découlent de cette architecture. Les modèles filaires passifs peuvent avoir une électronique minimale, tandis que les écouteurs sans fil exigent une revue séparée de chaque écouteur, du boîtier de charge et de leurs interfaces.
Le même procédé PCB peut-il servir les casques grand public, professionnels et planaires ?
Examinez chaque construction et usage prévu. Planar magnétique décrit le transducteur, pas une architecture PCB obligatoire ; certains casques planaires sont passifs. Les produits de jeu, de diffusion, aéronautiques et d'aide auditive peuvent nécessiter des preuves radio, micro, acoustiques, environnementales ou réglementaires différentes. Confirmez le périmètre réel d'assemblage et de test au lieu de déduire la qualification de la catégorie de produit.