
L’imagerie directe laser (LDI) expose la résine photosensible ou le masque de soudure à partir des données CAM numériques, au lieu d’utiliser un photomasque sur film. Les équipements d’imagerie peuvent exploiter des cibles optiques sur le panneau pour aligner le motif et, selon la machine et le procédé, compenser les variations d’échelle mesurées du panneau. La correction et l’erreur résiduelle dépendent des cibles, de l’équipement, des mouvements du matériau et de la méthode d’inspection.
La LDI peut aider pour les masques de soudure à pas fin et l’imagerie du cuivre à lignes fines, mais elle ne corrige pas toutes les erreurs appelées « alignement ». Elle ne peut pas déplacer le cuivre d’une couche interne qui a déjà bougé pendant le laminage ni corriger une dérive de perçage. Demandez les exigences relatives aux caractéristiques finies et les mesures d’alignement, pas seulement une méthode d’imagerie.
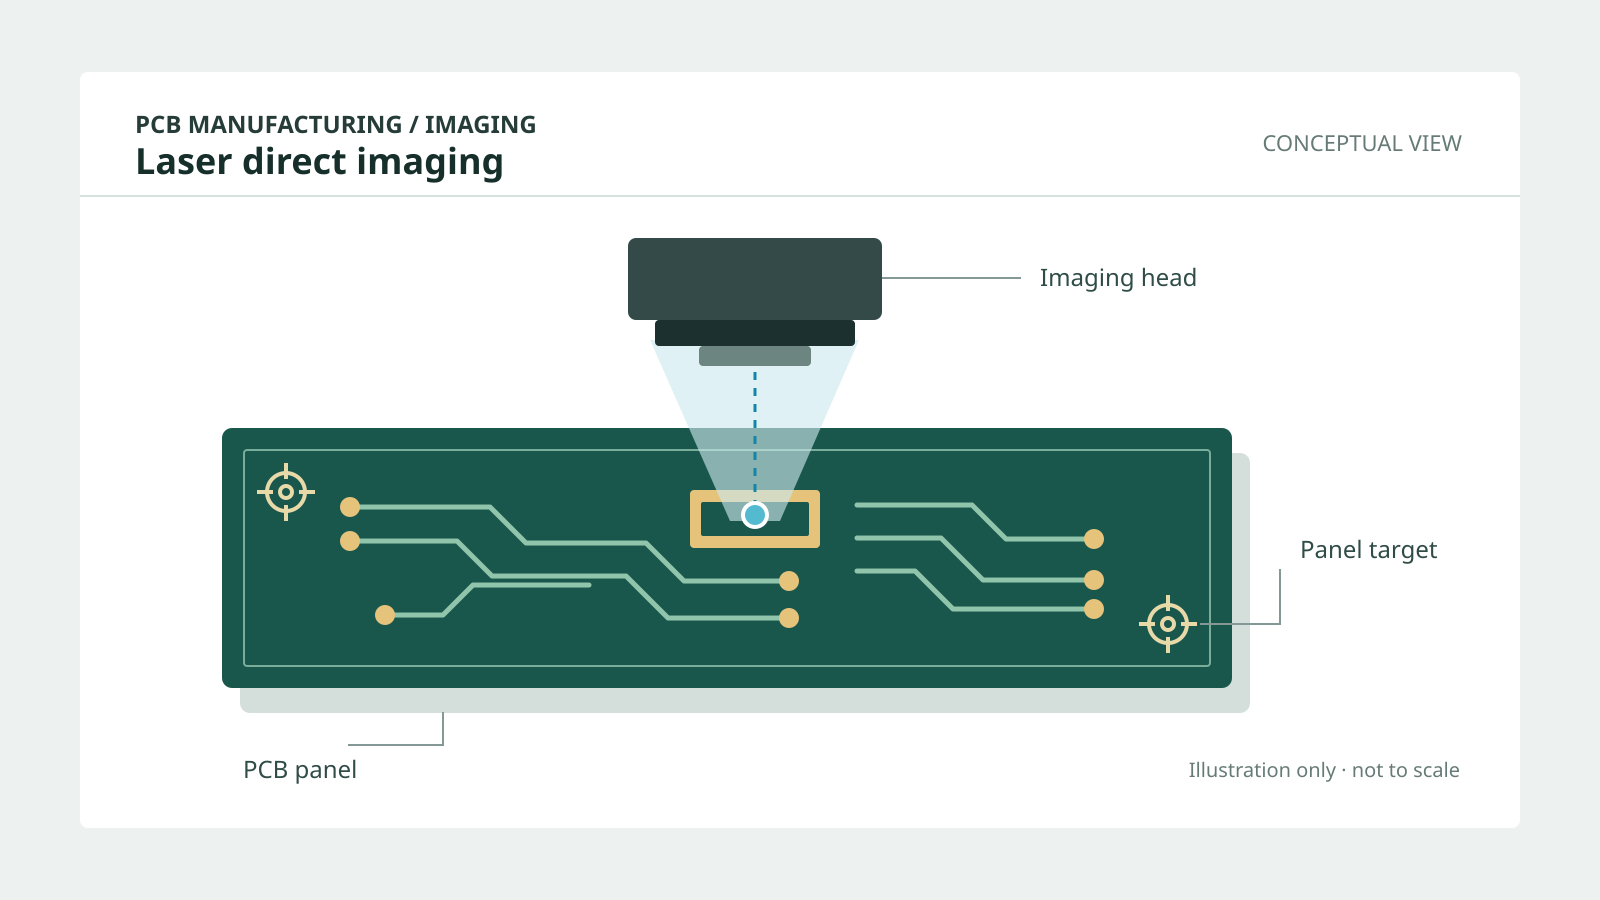
1. Comment la LDI positionne l’image
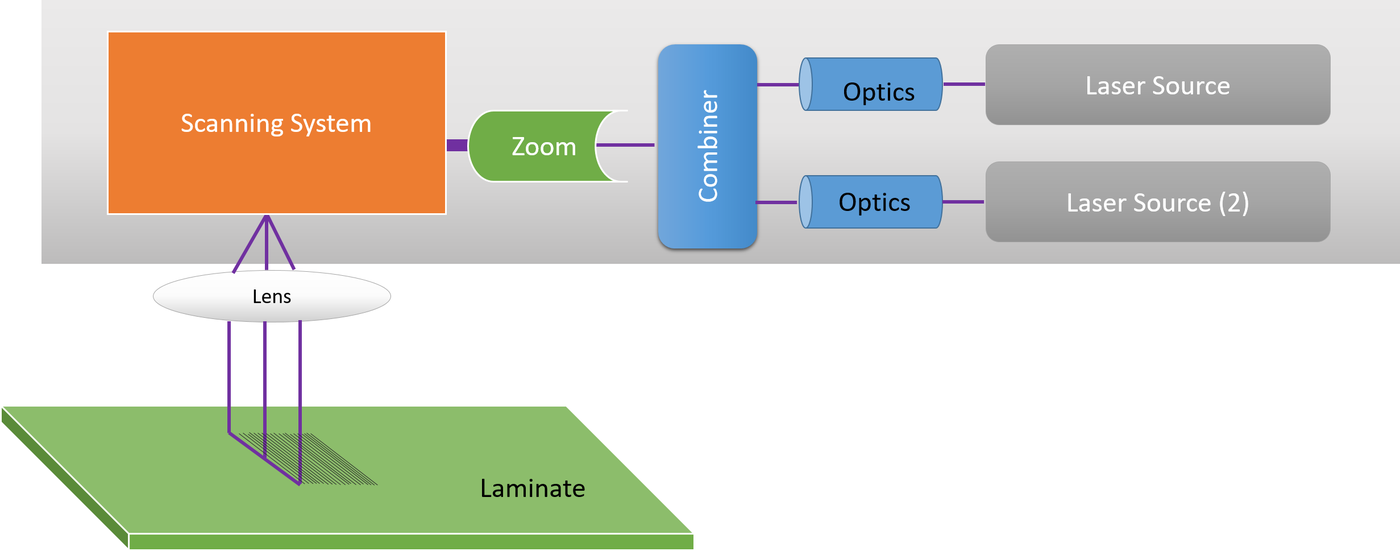
Le schéma suivant présente un exemple d’agencement du balayage laser et de l’optique ; les configurations réelles des équipements varient.
| Étape | Exposition par film (contact) | LDI |
|---|---|---|
| Source de l’image | Photomasque tracé à partir des données CAM, puis manipulé et stocké | Données CAM envoyées directement à l’imageur |
| Alignement | Film fixé par broches ou aligné optiquement sur l’outillage | Cibles optiques alignant l’image, dans les limites de l’équipement et du procédé |
| Correction d’échelle | Compensation définie lors de la fabrication du film | Certains systèmes ajustent l’échelle de l’image à partir des cibles mesurées du panneau |
| Défauts du film (poussière, rayures, variations liées à l’humidité) | Possibles | Les défauts liés au film ne s’appliquent pas |
| Changement de fabrication | Nouveau jeu de films | Chargement de nouvelles données |
| Débit | Dépend de l’équipement et de la configuration | Dépend de l’imageur, du matériau, de l’énergie d’exposition et de la fabrication |
Après l’exposition, la résine est développée et le cuivre est gravé ou plaqué selon la voie de fabrication ; le masque de soudure est développé et durci selon son procédé.
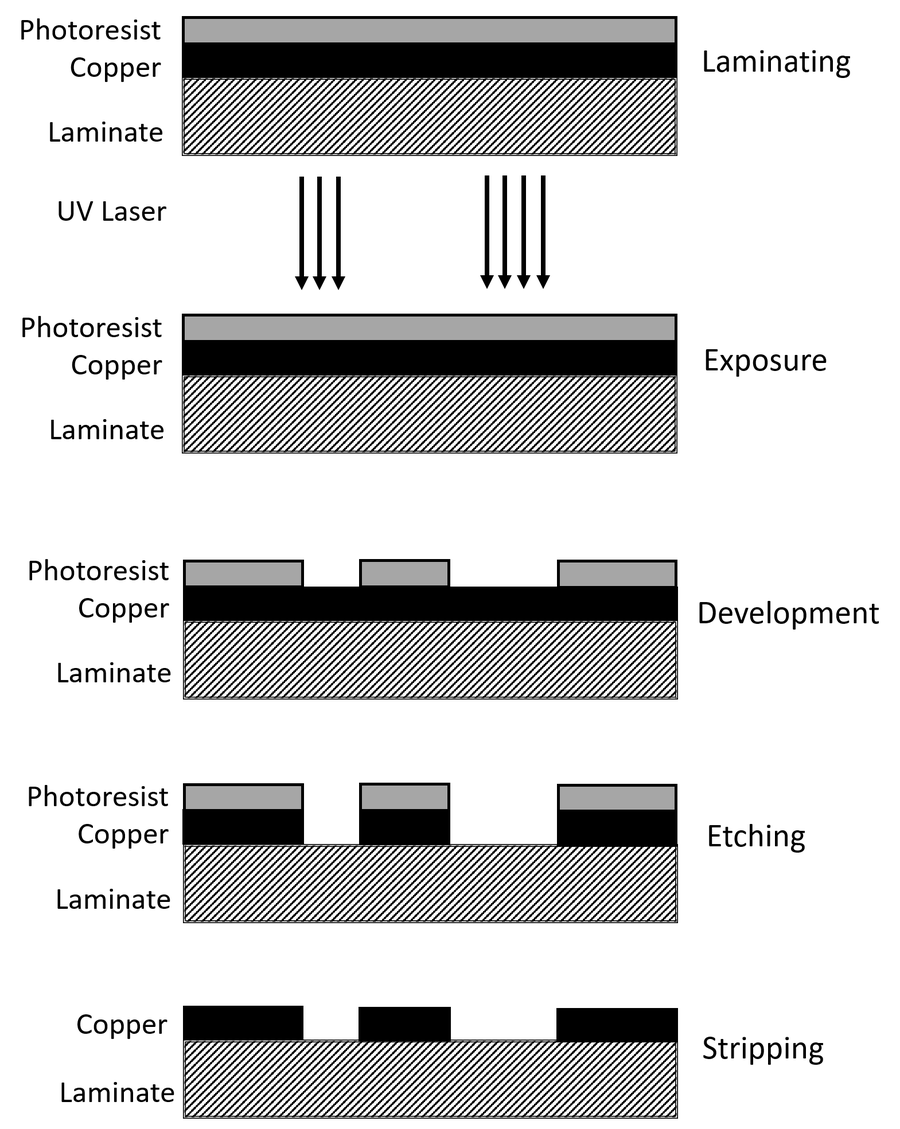
La séquence ci-dessus illustre un procédé cuivre soustractif ; d’autres types de résine et voies de placage peuvent suivre des étapes différentes.
2. Budget d’erreur : ce que la LDI peut corriger ou non
| Source d’erreur | Cause typique | Rôle de la LDI | Autres contrôles |
|---|---|---|---|
| Variation dimensionnelle du film | La température et l’humidité modifient le film | L’erreur liée au film est supprimée puisqu’aucun film n’est utilisé | Contrôler les autres erreurs d’imagerie et de matériau |
| Variation d’échelle du panneau | Mouvement du matériau, type de verre, écoulement de la résine | Peut compenser la mise à l’échelle globale mesurée de l’image exposée | Équilibre de l’empilage, choix du matériau et contrôle du procédé |
| Alignement image-trou | Tolérances des cibles, de l’imagerie et du panneau | Peut s’aligner sur des cibles percées adaptées ; une erreur résiduelle subsiste | Vérifier l’alignement image-trou sur le procédé fini |
| Distorsion locale non linéaire | Cuivre irrégulier, contraintes locales | La correction varie selon la machine ; la seule mise à l’échelle globale ne peut supprimer la distorsion locale | Cuivre équilibré, contrôle du procédé et validation mesurée |
| Décalage cœur-à-cœur des couches internes | Alignement des cœurs pendant le laminage | Ne peut pas déplacer le cuivre déjà fixé dans le stratifié | Outillage de laminage et ciblage de perçage adapté |
| Position et dérive du perçage | Précision de la broche, flexion | Ne peut pas corriger le trou percé | Procédé de perçage et compensation appropriée du programme de perçage |
| Sous-gravure et variation de largeur de ligne | Chimie de gravure, épaisseur du cuivre | L’imagerie ne définit pas le facteur de gravure | Compensation de gravure et contrôle de l’épaisseur du cuivre ; voir notre guide de précision de gravure |
| Variation de la taille des ouvertures du masque | Épaisseur de l’encre, exposition, développement | L’imagerie n’est qu’une partie du procédé | Contrôle du procédé de masque ; voir notre guide d’exposition du masque de soudure |
L’alignement d’imagerie décrit le positionnement de l’image par rapport à une cible définie. L’alignement entre couches décrit l’alignement entre les couches de cuivre spécifiées ; l’alignement perçage-cuivre décrit la position du trou par rapport au cuivre. Demandez quelles couches, quelles cibles, quelle méthode de mesure et quelles limites d’acceptation s’appliquent à chaque valeur. Les calculs de couronne annulaire doivent tenir compte des tolérances pertinentes trou-cuivre et des caractéristiques finies ; voir notre guide de conception des couronnes annulaires et notre guide des tolérances d’alignement.
3. Couches de cuivre : lignes fines et mise à l’échelle du panneau
Éliminer le film évite ses défauts de manipulation et ses variations dimensionnelles. Les caractéristiques réalisables dépendent toujours de l’imageur, de la résine, de l’exposition et de la gravure ou du placage en aval ; les lignes fines ne dépendent pas de la seule LDI.
Considérons une portée de 500 mm qui s’allonge de 100 ppm : elle augmente de 50 µm au total. Si une image à échelle fixe est idéalement centrée, l’écart est d’environ 25 µm à chaque extrémité ; si une extrémité est fixe, il est d’environ 50 µm à l’autre. Ces cas simplifiés excluent la distorsion locale et les autres erreurs. Un imageur performant peut compenser une variation d’échelle mesurée, mais l’alignement final image-trou doit tout de même être vérifié.
Pour les caractéristiques très fines, les fabricants peuvent associer l’imagerie directe à des procédés soustractifs, semi-additifs modifiés ou semi-additifs, selon la conception et leurs capacités. Les HDI et les circuits flexibles peuvent bénéficier d’une sélection soigneuse des cibles et d’une compensation d’échelle. Pour un laminage séquentiel, demandez quelles cibles sont utilisées à chaque étape d’imagerie et comment l’alignement sur les caractéristiques percées est vérifié.
4. Masque de soudure : budget de pont selon le pas
L’expansion de l’ouverture définit l’espace nominal entre les ouvertures de masque voisines ; l’alignement masque-pastille détermine la position de ces ouvertures sur le cuivre. Pour des pastilles identiques et une expansion nominale symétrique, le pont prévu est :
Ici, S_Cu est l’espace entre cuivres et E l’expansion nominale de l’ouverture de chaque côté. La comparaison suivante porte sur deux expansions hypothétiques, 60 µm et 35 µm, pour la même géométrie de pastilles. Ce sont des valeurs de conception illustratives, et non des spécifications de capacité du film ou de la LDI ni des ponts finis mesurés.
| Pas | Pastille | Espace cuivre | Exemple A : expansion / pont nominal | Exemple B : expansion / pont nominal |
|---|---|---|---|---|
| 0,50 mm | 0,25 mm | 0,25 mm | 60 µm / 130 µm | 35 µm / 180 µm |
| 0,40 mm | 0,20 mm | 0,20 mm | 60 µm / 80 µm | 35 µm / 130 µm |
| 0,35 mm | 0,18 mm | 0,17 mm | 60 µm / 50 µm | 35 µm / 100 µm |
Ces largeurs correspondent à l’espace entre les ouvertures nominales, et non au masque de soudure fini minimal. Le décalage d’alignement affecte la couverture des pastilles par le masque, tandis que la variation de taille des ouvertures, la définition des bords et le développement influencent le pont restant. Demandez au fabricant son expansion d’ouverture, son pont fini minimal, sa méthode de mesure et ses critères d’acceptation. Si les ponts individuels ne peuvent pas être produits de manière fiable, discutez d’une ouverture groupée et des exigences d’assemblage du fournisseur du boîtier. Les ponts du masque peuvent aider à réduire les ponts de soudure, mais ne garantissent pas leur prévention. Pour les règles de routage, voir notre guide de conception du masque de soudure.
5. Quand l’exposition par film reste une option
L’exposition par film peut convenir lorsqu’elle répond aux exigences de la conception finie. Le coût et le débit varient selon l’équipement, le matériau, la configuration, le volume et les révisions ; comparez les devis réels.
| Condition de conception | Point à discuter avec le fabricant |
|---|---|
| Pas des composants | Si des ponts individuels sont nécessaires et peuvent être inspectés |
| Ligne/espace de la couche externe | Dimensions finies minimales et tolérances |
| Marge de couronne annulaire | Alignement trou-cuivre et acceptation de la couronne finie |
| Matériau | Mouvement, sélection des cibles et compensation disponible pour l’empilage |
| Volume et révisions | Configuration, films, temps d’imagerie et coûts de révision |
| Couleur du masque | Compatibilité du matériau et voie d’exposition pour la couleur choisie |
Demandez quelle voie le fabricant propose et si elle peut respecter le dessin. Le seul nom d’une machine n’établit pas l’acceptation des caractéristiques finies.
6. Notes de fabrication et liste de contrôle pour la demande de devis
- Énoncez l’exigence là où elle s’applique : précisez par exemple le pont fini minimal du masque et les zones concernées. Convenez de la méthode de mesure et d’acceptation au lieu de vous fonder uniquement sur le nom d’un équipement.
- Fournissez la géométrie critique : plus petit pas, ligne/espace minimal de la couche externe et éventuelles lignes externes à impédance contrôlée.
- Séparez les valeurs d’alignement : demandez l’alignement masque-pastille, couche-à-couche et perçage-cuivre, avec des cibles et limites d’acceptation définies.
- Indiquez la couleur du masque et confirmez que le procédé proposé lui est compatible.
- Pour les circuits flexibles et le laminage séquentiel, demandez comment chaque image est alignée sur les cibles pertinentes et comment l’erreur résiduelle est contrôlée.
Les informations produit de HILPCB décrivent la LDI et les capacités associées pour les cartes multicouches sans halogène, les cartes haut débit, les cartes HDI et les cartes flexibles. Les limites applicables d’alignement, de largeur de ligne et d’inspection dépendent de la conception et de la voie de fabrication. Indiquez le pas le plus fin, la ligne/l’espace et les ponts de masque requis dans une demande de devis, et demandez quelles tolérances et quelle voie d’imagerie peuvent être acceptées pour la commande.
FAQ
Qu’est-ce que l’imagerie directe laser dans la fabrication des PCB ?
Elle expose la résine photosensible ou le masque de soudure avec un laser de balayage piloté par des données CAM, au lieu d’un photomasque sur film. L’équipement peut aligner l’image sur les cibles du panneau et éventuellement compenser une variation d’échelle mesurée, selon le système et le procédé.
La LDI améliore-t-elle l’alignement entre couches ?
Elle peut améliorer le positionnement d’une image par rapport à certaines cibles, mais ne peut pas déplacer le cuivre d’une couche interne qui a bougé pendant le laminage ni corriger une dérive de perçage. L’alignement résiduel doit être mesuré par rapport à l’exigence pertinente entre couches ou perçage-cuivre.
Quand ai-je besoin d’un masque de soudure LDI ?
Demandez une LDI lorsque des pastilles à pas fin nécessitent des ponts de masque individuels ou un alignement masque-pastille serré. Son caractère nécessaire dépend du procédé réel du fabricant, du pont fini requis et des exigences d’assemblage, et pas du seul pas.
La LDI permet-elle de réaliser des pistes plus fines ?
Elle évite les défauts du film et peut prendre en charge des caractéristiques fines de résine. La ligne et l’espace finis réalisables dépendent aussi de l’imageur, de la résine, de l’épaisseur du cuivre et du procédé de gravure ou de placage ; la LDI seule ne fixe pas la limite.
La LDI est-elle plus coûteuse que l’exposition par film ?
Elle peut modifier les coûts d’imagerie, de configuration et de film, mais le résultat dépend de l’équipement, du matériau du masque, du volume de production et du nombre de révisions. Comparez les devis pour la conception et les critères d’acceptation réels.