
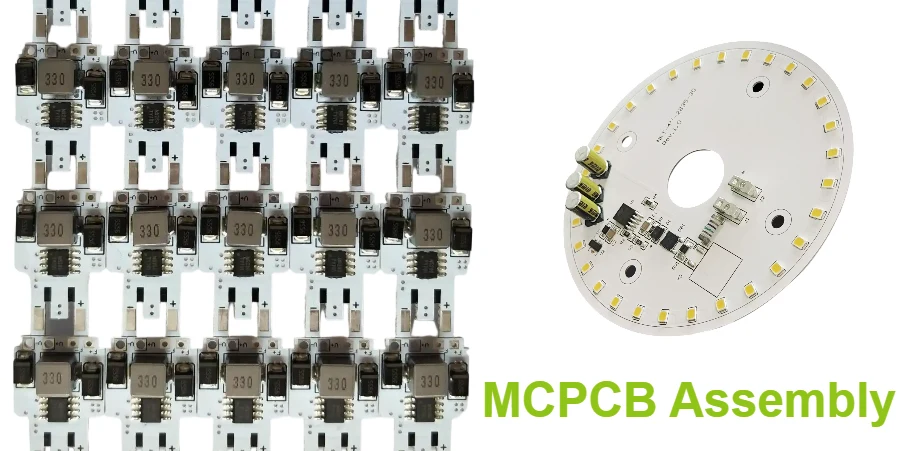
- L’assemblage MCPCB doit être analysé comme un problème de procédé thermique et de contrôle de l’isolation, et non comme un simple SMT sur FR-4 avec une base métallique.
- Les premiers contrôles portent généralement sur le type de matériau de base, les limites du diélectrique, la masse thermique de la carte, la stratégie de profil de soudure, le chemin thermique des composants et ce qui doit encore pouvoir être mesuré après assemblage.
- La plupart des défaillances proviennent de joints insuffisamment chauffés, d’hypothèses erronées sur le profil, de zones diélectriques sursollicitées, de chaleur piégée sous les composants de puissance ou de modifications mécaniques tardives qui changent le vrai chemin thermique.
- La réussite du procédé dépend le plus souvent du fait d’aligner conception du pochoir, énergie de refusion, support d’outillage et méthode d’inspection sur le véritable empilage à noyau métallique avant le premier lot pilote.
- Pour les modules LED, de conversion de puissance et d’extérieur, la planification de l’assemblage doit rester cohérente avec la validation thermique, et pas seulement avec l’apparence visuelle des soudures.
L’assemblage MCPCB est le processus qui consiste à souder et valider des composants sur un PCB à noyau métallique, généralement à base d’aluminium ou de cuivre. Le substrat améliore la diffusion thermique, mais modifie aussi la manière dont la carte absorbe et restitue l’énergie de refusion. Le vrai problème d’ingénierie consiste à équilibrer formation des joints, protection du diélectrique et performance thermique du produit fini.
Sommaire
- Que vérifier en premier sur un assemblage MCPCB
- Tableau des règles clés de procédé et de validation
- Tableau des compromis d’ingénierie en phase amont
- Comment la masse thermique modifie les décisions de pochoir et de refusion
- Comment isolation, fixation et chemin thermique influencent la fiabilité
- Ce que les équipes présérie doivent figer avant la sortie
- FAQ
- Prochaines étapes
- Références
- Auteur et relecture
Que vérifier en premier sur un assemblage MCPCB
Un MCPCB n’est pas simplement une carte FR-4 avec une meilleure dissipation thermique. La base métallique modifie la masse thermique, la rigidité de la carte, le comportement en outillage et le chemin thermique réel après assemblage. Les standards IPC définissent l’acceptabilité des soudures et le contrôle de procédé au niveau des joints, mais le risque réel au niveau carte sur un MCPCB vient de l’interaction entre le procédé de soudure, le substrat et la structure diélectrique.
Les premiers points de revue sont généralement :
- si la carte utilise un substrat métallique isolé en aluminium, en cuivre ou d’un autre type, et quelle structure diélectrique sépare le cuivre de la base
- si les composants les plus lourds thermiquement peuvent réellement atteindre une fenêtre de soudure valide sans surchauffer les pièces voisines
- si l’empreinte des LED, MOSFET, drivers, connecteurs ou boîtiers de puissance permet toujours à la fois la soudabilité et l’extraction thermique
- si le support, le cadre de maintien ou la méthode d’appui empêche l’inclinaison ou l’échauffement irrégulier pendant l’impression, le placement et la refusion
- si l’inspection et les essais fonctionnels prouvent encore le comportement thermique et électrique réel après assemblage
Pour les conceptions thermiques, il est généralement utile d’aligner les hypothèses liées au PCB à noyau métallique, au PCB à cuivre épais et à l’assemblage SMT avant la sortie du prototype.
Tableau des règles clés de procédé et de validation
| Règle / paramètre | Premier point à vérifier | Pourquoi c’est important | Comment vérifier | Si c’est ignoré |
|---|---|---|---|---|
| Masse thermique du substrat | Confirmer la masse réelle de la carte et l’effet dissipateur avant de profiler | Les cartes à noyau métallique absorbent l’énergie de refusion différemment du FR-4 | Profilage thermique sur l’assemblage réel | Joints froids ou mouillage irrégulier |
| Protection diélectrique | Vérifier où chaleur, pression et contraintes de retouche se situent par rapport aux zones isolées | Un abus thermique peut dégrader l’isolation même si les joints semblent acceptables | Revue de l’empilage et contrôle de fenêtre de procédé | Dégâts diélectriques cachés et défaillances terrain |
| Stratégie pochoir et pâte | Adapter volume de pâte et géométrie d’ouverture à la forme des pastilles et à la demande thermique | Les composants thermiques exigent souvent un comportement d’impression différent des petits composants de commande | Inspection d’impression et étude de pâte en lot pilote | Soudure insuffisante ou ponts |
| Cadre de maintien et support | Décider si la carte a besoin d’un outillage de support pendant impression et refusion | Même rigides, les cartes à noyau métallique peuvent se mettre en biais ou perdre en régularité si le support est faible | Essai pilote et revue du réglage machine | Erreurs de placement et joints incohérents |
| Chemin thermique après soudure | Vérifier comment la carte assemblée évacue la chaleur vers châssis, dissipateur ou boîtier | Une bonne soudure ne suffit pas si le chemin thermique final est incomplet | Revue thermique et évaluation sous alimentation | Points chauds et durée de vie réduite |
| Méthode d’inspection | Figer tôt le périmètre AOI, rayons X, test fonctionnel et validation thermique | Les cartes de puissance et LED exigent souvent plus qu’une simple acceptation visuelle | Plan d’inspection et check-list de validation | Les défauts passent dans les lots pilotes |
Tableau des compromis d’ingénierie en phase amont
| Choix de conception | Habituellement plus adapté à | Compromis principal | Ce qu’il faut confirmer tôt |
|---|---|---|---|
| Carte à noyau aluminium | Gestion thermique sensible au coût dans les conceptions LED et industrielles | Performance thermique plus faible que les options cuivre dans certains cas | Charge thermique réelle et interface boîtier |
| Carte à base cuivre | Diffusion thermique plus agressive et densité de puissance plus élevée | Coût supérieur et charge de procédé plus lourde | Savoir si la marge thermique supplémentaire est vraiment nécessaire |
| Refusion en un seul passage | Flux d’assemblage plus simple | Plus difficile à optimiser quand les masses thermiques varient fortement | Mélange de composants et symétrie de la carte |
| Procédé assisté par cadre de maintien | Meilleure planéité et manipulation plus stable | Outillage et mise au point supplémentaires | Méthode de panel et volume de production |
| Plus grand volume de soudure pour les composants de puissance | Meilleure formation des joints sur pastilles à forte masse thermique | Peut augmenter le risque de vides ou de dérive de forme | Géométrie du boîtier et critères d’inspection |
| Ajout d’une pastille d’interface ou d’un serrage mécanique | Meilleur transfert thermique final vers le boîtier | Coordination d’assemblage plus importante | Plan châssis et méthode de service |
Comment la masse thermique modifie les décisions de pochoir et de refusion
L’erreur d’assemblage la plus fréquente sur MCPCB consiste à supposer que le profil peut être réglé comme sur une carte FR-4 standard. En général, ce n’est pas le cas. La base métallique retire de l’énergie au procédé de soudure, ce qui modifie la vitesse de montée en température des différentes zones.
Trois décisions comptent généralement le plus.
1. Profiler sur la vraie carte, pas sur une recette générique
Indium et Kester rappellent tous deux que les profils de refusion pour pâte à souder doivent suivre les recommandations du fournisseur de pâte et le contexte réel d’assemblage, plutôt qu’un réglage de four recopié. Sur MCPCB, la masse réelle de la carte et le mix composants modifient suffisamment le résultat pour que les hypothèses basées uniquement sur des échantillons témoins soient rarement suffisantes.
2. Traiter grosses pastilles thermiques et petits composants de signal comme une seule fenêtre de procédé partagée
Les LED de puissance, drivers et pastilles thermiques peuvent demander plus d’énergie, mais les petits composants voisins peuvent quand même être surexposés si la fenêtre est étirée sans précaution. L’ajustement du pochoir, l’ordre de placement et le support d’outillage comptent souvent autant que la température de crête.
3. Prévoir la mesure avant de débattre de l’optimisation
Si le profilage thermique n’est pas effectué dans la condition réelle d’assemblage, les équipes discutent souvent des réglages de refusion sans savoir si le facteur limitant est une soudure froide, un mauvais contact, un support déformé ou simplement une mauvaise hypothèse sur le chemin thermique.
Comment isolation, fixation et chemin thermique influencent la fiabilité
Les assemblages MCPCB fiables ne se jugent pas à la seule apparence des soudures. Ils se jugent à leur capacité à transporter la charge électrique tout en évacuant la chaleur hors de la zone active sans dégrader la structure isolée.
Les principaux contrôles d’ingénierie sont :
- vérifier si le diélectrique entre cuivre et base métallique convient à la tension de service et à l’environnement
- vérifier si les composants lourds créent des contraintes concentrées pendant les cycles thermiques
- vérifier si vis, clips, pads thermiques ou matériaux d’interface modifient la planéité de la carte ou l’extraction locale de chaleur après assemblage
- vérifier si la retouche ou les reprises manuelles risquent d’endommager les zones isolées ou de dégrader la cohérence à long terme
Si la conception combine gestion thermique et assemblage dense, les revues de l’assemblage clé en main, du prototype PCB et de la visionneuse de BOM doivent généralement se faire ensemble.
Ce que les équipes présérie doivent figer avant la sortie
Une présérie MCPCB réussit lorsque l’objectif thermique, l’objectif d’assemblage et l’objectif de validation sont tous figés ensemble avant la première fabrication.
Une check-list de sortie pratique comprend généralement :
- Matériau de base et diélectrique approuvés Confirmer la construction exacte du noyau métallique avant de lancer le travail sur le pochoir et le profil.
- Profil thermique validé sur l’assemblage réel Utiliser la vraie carte et les composants clés plutôt qu’une hypothèse générique de profil sans plomb.
- Chemin thermique documenté Définir comment la chaleur quitte l’assemblage dans l’usage final, et pas seulement pendant la soudure.
- Plan de cadre de maintien ou outillage approuvé Figer tous les supports nécessaires à la stabilité d’impression, de placement et de refusion.
- Plan d’inspection défini Décider quels contrôles de soudure, thermiques et électriques sont exigés pour l’acceptation présérie.
- Composants et matériaux d’interface revus Utiliser une revue de la visionneuse de BOM pour repérer les substitutions qui modifient le comportement thermique ou de fixation.
Si le chemin thermique évolue encore, un support PCB en délai court est généralement plus utile qu’un lancement prématuré en mode quasi-production.
FAQ
Pourquoi l’assemblage MCPCB est-il plus difficile que l’assemblage FR-4 standard ?
Parce que la base métallique change la manière dont la carte absorbe l’énergie de refusion, supporte mécaniquement l’assemblage et transfère la chaleur après soudure.
Un MCPCB a-t-il toujours besoin d’un profil de refusion différent ?
En pratique, généralement oui, parce que la masse thermique de la carte et le mix boîtiers diffèrent souvent suffisamment du FR-4 pour rendre un profil copié peu fiable.
L’apparence des joints suffit-elle pour juger un bon assemblage MCPCB ?
Non. Il faut aussi vérifier les performances thermiques, la protection de l’isolation et la fixation finale au boîtier ou au dissipateur.
Quel est le plus grand risque de fiabilité sur les MCPCB assemblés ?
Souvent, c’est le décalage entre les hypothèses de procédé de soudure et le vrai chemin thermique, ce qui peut créer des contraintes cachées, des joints faibles ou des points chauds persistants.
Que faut-il figer avant le premier lot pilote ?
Il faut figer la construction du noyau métallique, l’approche de profil, l’outillage de support, la méthode d’inspection et les hypothèses de transfert thermique final.
Prochaines étapes
Si vous préparez une carte thermique pour LED, puissance ou extérieur, l’étape la plus utile consiste généralement à revoir ensemble construction du noyau métallique, profil de soudure et chemin thermique final avant la sortie du lot pilote.
HILPCB peut accompagner ce processus grâce à :
- la planification du PCB à noyau métallique et du PCB à cuivre épais pour les implantations thermiques
- la coordination de l’assemblage SMT et de l’assemblage clé en main pour les lots de présérie et de production
- un support prototype PCB et PCB en délai court pour les boucles de validation procédé
- des vérifications via la visionneuse Gerber et la visionneuse de BOM avant libération
- Demander un devis lorsque l’empilage, la liste de composants et les notes thermiques sont prêts
Références
- IPC J-STD-001 Requirements for Soldered Electrical and Electronic Assemblies
- IPC-A-610 Acceptability of Electronic Assemblies
- Indium solder paste reflow profiling guidance
- Kester lead-free reflow profiling overview
- Ventec insulated metal substrate materials
Auteur et relecture
Auteur : HILPCB Engineering Content Team Relu par : HILPCB Thermal PCB and Assembly Review Team Dernière mise à jour : 2026-04-05