
Les boîtiers de semi-conducteurs sensibles à l’humidité nécessitent un cheminement documenté depuis la réception jusqu’au stockage, à l’assemblage, au refusionnage et à toute reprise ultérieure. Les informations de référence sont l’étiquette du composant concerné, les instructions du fabricant et la procédure de manutention applicable. Dès l’ouverture d’un sachet barrière contre l’humidité scellé, l’assembleur doit comptabiliser les périodes d’exposition admissibles et résoudre toute incertitude avant le refusionnage.
Le risque est que l’humidité interne se transforme en vapeur pendant le brasage. Un chauffage rapide peut provoquer des fissures du boîtier, un délaminage ou d’autres dommages parfois invisibles après l’assemblage. Le niveau de sensibilité à l’humidité (MSL) caractérise la sensibilité d’exposition d’un boîtier dans des conditions spécifiées ; ce n’est pas une propriété générale de tous les composants ayant le même contour de boîtier.
Ce sujet diffère de l’assemblage BGA, qui traite du placement et des difficultés des joints de soudure, ainsi que du stockage des circuits nus. Une carte assemblée peut nécessiter des contrôles à la fois pour les circuits et les composants, mais les limites, les relevés et les actions correctives ne sont pas automatiquement interchangeables.
Pourquoi l’humidité compte pendant le refusionnage
De nombreux boîtiers de semi-conducteurs en plastique absorbent l’humidité ambiante. L’absorption dépend de la construction du boîtier, de l’environnement et de la durée d’exposition. Pendant le refusionnage, cette humidité peut se dilater rapidement lorsque le boîtier chauffe.
Conséquences possibles :
- Délaminage interne entre les matériaux du boîtier.
- Fissuration ou déformation localisée du boîtier, parfois appelée « popcorning ».
- Endommagement des connexions internes ou autres faiblesses de fiabilité.
- Défauts non apparents lors d’une inspection visuelle externe ordinaire.
Ces mécanismes figurent parmi les risques abordés dans les modes de défaillance des composants électroniques. L’inspection et les essais électriques sont utiles, mais un résultat conforme ne reconstitue pas un historique d’exposition manquant et ne prouve pas l’absence de dommages latents dus à l’humidité.
Le profil de refusion a aussi ses propres contraintes. La classification d’humidité d’un boîtier n’autorise pas à elle seule une température de pointe donnée ni un nombre de cycles thermiques particulier. Consultez le brasage par refusion pour le procédé thermique général ; pour une pièce précise, appliquez ses exigences de composant et d’assemblage pertinentes.
Signification du MSL et de l’étiquette de durée d’exposition
Le MSL est associé à un composant et à un boîtier précis, classifiés selon les exigences applicables. Lisez-le avec les conditions d’exposition indiquées ainsi qu’avec les éventuelles restrictions de température, de manutention ou de refusion. Ne remplacez pas le MSL par celui d’une pièce ressemblante, d’une autre variante de boîtier ou d’un ancien dossier interne.
IPC/JEDEC J-STD-020 traite de la classification de la sensibilité à l’humidité et à la refusion des composants montés en surface. IPC/JEDEC J-STD-033 traite de la manutention, de l’emballage, de l’expédition et de l’utilisation des composants montés en surface sensibles à l’humidité. Le contrat et les documents du projet doivent indiquer les éditions applicables ; il faut également tenir compte des instructions du fabricant et des procédures approuvées.
Le document Power Module MSL Ratings and Reflow Profiles de Texas Instruments, référence SLVA840, explique le rapport entre MSL, exposition ambiante et contraintes de cuisson, qui peuvent différer selon les composants et les supports. Il fait référence à une édition antérieure de J-STD-033 ; ses références ne déterminent donc pas automatiquement l’édition applicable à un nouveau projet.
Dans son contexte, TI SLVA840 associe le MSL 3 à une exposition de 168 heures dans des conditions spécifiées. Cette valeur aide à comprendre le calcul ci-dessous, mais ne constitue pas une tolérance générale pour tous les composants. Utilisez l’étiquette applicable, avec ses conditions environnementales exactes, et la procédure approuvée pour le lot concerné.
Exemple : exposition cumulée
Supposons que l’étiquette applicable à un lot autorise 168 heures dans les conditions d’usine qu’elle spécifie, et que la procédure approuvée considère les deux intervalles enregistrés comme une exposition admissible dans ces conditions :
| Relevé d’exposition | Durée |
|---|---|
| Premier intervalle d’exposition | 48 h |
| Deuxième intervalle d’exposition | 36 h |
| Exposition totale enregistrée | 48 h + 36 h = 84 h |
| Tolérance nominale restante avant refusionnage | 168 h − 84 h = 84 h |
Les 84 heures restantes sont nominales : cela suppose qu’il n’y a eu aucune autre exposition comptabilisable et que les conditions et intervalles consignés sont acceptés selon la procédure applicable. Le temps passé en stockage sec ou dans un sachet reconditionné doit être traité selon la procédure approuvée. Le reconditionnement ne remet pas automatiquement le compteur d’exposition à zéro.
Si le lot a subi des conditions plus chaudes ou plus humides, si les relevés sont manquants ou s’il y a eu un écart, n’utilisez pas cette simple soustraction pour décider de son statut. Mettez le matériel en attente en vue d’une évaluation approuvée.
Réception : préserver les preuves dans le sachet
Un lot de composants emballé au sec arrive généralement dans un sachet barrière contre l’humidité avec une étiquette, un dessiccant et une carte indicatrice d’humidité (HIC). Les instructions d’emballage du fabricant et la procédure applicable déterminent les éléments requis et leur méthode d’évaluation.
À la réception, consignez suffisamment d’informations pour relier l’emballage non ouvert au dossier d’assemblage ultérieur :
- Fabricant, référence, identification du boîtier et MSL.
- Identifiants de lot, de fabrication ou autres éléments de traçabilité, ainsi que quantité et type de support.
- Conditions de durée d’exposition indiquées et éventuelles restrictions de refusion ou de manutention.
- Date de scellage du sachet, si elle est fournie, et autres informations applicables d’emballage ou de conservation.
- Date de réception et état du sachet, des scellés et des étiquettes.
- Documentation ou révision applicable utilisée pour accepter le lot.
- Dommages, informations manquantes ou écarts, avec la décision correspondante.
Inspectez l’extérieur du sachet sans l’ouvrir uniquement pour compléter un relevé de réception courant, sauf exigence contraire du processus approuvé. Une perforation, un scellé défectueux, une étiquette manquante ou un lot non traçable doit déclencher la procédure de mise en attente prévue, et non la supposition que les composants sont acceptables.
À l’ouverture du sachet pour utilisation, vérifiez et documentez la HIC et le contenu de l’emballage conformément aux instructions applicables. La carte est un indicateur à interpréter selon cette procédure, et non un instrument universel de conformité/non-conformité doté d’un critère unique pour tous les produits. Si l’indication est inacceptable ou ne peut être interprétée, mettez le lot en attente pour évaluation. La seule présence d’un dessiccant ne prouve pas que le contenu est sec.
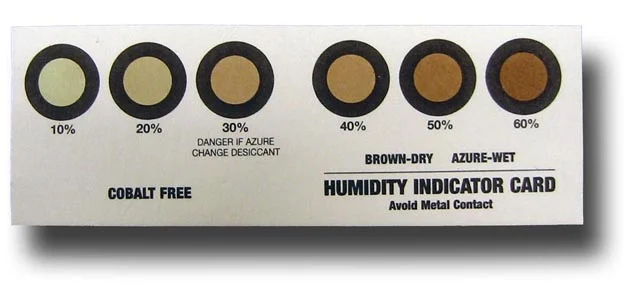
Image : 6 Spot Humidity Indicator Card, par Egandolfo, sous licence CC BY-SA 3.0 ; convertie au format WebP. Cet exemple externe n’est ni une photographie du site HILPCB ni l’état réel d’un lot. Les valeurs et consignes de la carte concernent cette carte précise et ne constituent pas des critères universels d’acceptation.

Démarrer, suivre et rapprocher la durée d’exposition
Un relevé d’exposition fiable relie chaque ouverture et chaque déplacement ultérieur au lot de composants réel. Dans un processus courant, l’ouverture du sachet scellé lance le suivi selon la procédure applicable. Confirmez l’événement qui démarre le compteur pour le matériel concerné et documentez-le.
Le journal doit permettre de répondre aux questions suivantes :
- Quels composants ? Consignez la référence, le lot et les quantités, y compris toute bobine ou tout plateau fractionné.
- Quand ont-ils été exposés ? Notez l’heure d’ouverture et chaque période d’exposition ultérieure.
- Dans quelles conditions ? Consignez ou référencez les données de surveillance environnementale exigées par la procédure approuvée.
- Où sont-ils allés ? Indiquez le stockage en bord de ligne, l’assemblage, le stockage sec approuvé, le reconditionnement ou le transfert vers une autre opération.
- Que reste-t-il ? Consignez l’exposition cumulée comptabilisable et la tolérance restante, ou indiquez que le solde est inconnu.
- Quelle a été la suite ? Reliez le lot aux cartes assemblées, à l’opération de refusion, au retour en stock ou à la décision autorisée.
Un lot peut être ouvert pour le réglage, remis en stockage puis ouvert à nouveau. Le calcul de l’exposition doit prendre en compte tous les intervalles comptabilisables, et non traiter chaque ouverture comme une nouvelle tolérance. Si une bobine est fractionnée, chaque quantité obtenue doit conserver un historique traçable ; sinon, le solde d’exposition peut être perdu lors de la manutention courante.
Les contrôles requis vont au-delà du placement. Coordonnez la mise en attente en bord de ligne et la production afin que l’exposition applicable soit comptabilisée jusqu’à l’opération de refusion pertinente. Les composants déjà montés sur une carte peuvent encore nécessiter une protection pendant l’attente de la refusion ou lors d’un transfert entre opérations.
Stockage au sec et reconditionnement
Le stockage sec approuvé ou le reconditionnement peut faire partie d’un processus de maîtrise de l’exposition, mais aucune de ces actions ne doit être décrite comme une remise à zéro automatique. La norme applicable, les instructions du composant et la procédure approuvée déterminent si le temps passé dans certaines conditions de stockage est traité différemment et quels relevés sont exigés.
Lors du transfert du matériel vers un stockage contrôlé, consignez l’heure du transfert, la quantité, l’identité du lot et son solde d’exposition jusque-là. Consignez également sa sortie. Si le reconditionnement est autorisé, conservez l’identité et l’historique sur le nouvel emballage au lieu de remplacer l’historique d’origine par une nouvelle date de sachet.
Si les conditions de stockage n’ont pas été maintenues ou ne peuvent être démontrées, la période concernée doit être évaluée. Ne la classez pas tacitement comme période protégée.
Tableau de décision pour les situations courantes de manutention
| Situation | Action immédiate | Informations nécessaires à la décision |
|---|---|---|
| Emballage sec intact et identifié à la réception | Consigner la réception et stocker selon les instructions applicables | Référence et lot, étiquette, date de scellage si fournie, état du sachet et exigences d’emballage applicables |
| Sachet ouvert pour la production | Démarrer ou poursuivre le relevé d’exposition approuvé | Heure d’ouverture, MSL, conditions indiquées, lot et relevé environnemental |
| Lot partiel remis en stockage | Maintenir l’identité du lot et consigner le transfert | Exposition cumulée, quantité, conditions de stockage et traitement approuvé du temps de stockage |
| Sachet endommagé, étiquette manquante ou HIC douteuse | Mettre le matériel concerné en attente | Preuves d’emballage, instructions du fabricant, traçabilité et évaluation approuvée |
| Limite d’exposition potentiellement dépassée ou historique inconnu | Mettre en attente avant toute nouvelle exposition thermique | Tous les horodatages et conditions disponibles, quantités concernées, options de récupération applicables et autorisation |
| Cuisson envisagée | Ne pas cuire avant approbation du procédé | Instructions du composant et du support, cycle admissible, méthode d’équipement et relevés requis |
| Carte à reprendre | Évaluer l’humidité et l’historique thermique | Exposition des composants, refusions antérieures, méthode de reprise, limites du composant et instructions propres à la carte |
Ce tableau sert à orienter les décisions ; il ne remplace pas la procédure de manutention approuvée du projet.
Écarts, exposition inconnue et cuisson
Un écart impose une décision, pas une supposition. Exemples : heure d’ouverture non enregistrée, conditions environnementales hors de la base spécifiée, sachet endommagé découvert après réception ou lot dont le solde d’exposition n’est pas fiable. Identifiez et séparez la quantité concernée, conservez les éléments disponibles et obtenez une décision autorisée avant la refusion ou une autre opération thermique pertinente.
La décision peut nécessiter les consignes du fabricant, la norme applicable et l’autorité d’ingénierie ou de qualité convenue. Selon le cas, elle peut imposer un processus de récupération autorisé, une investigation complémentaire ou un rejet. L’examen visuel d’un boîtier apparemment intact ne remplace pas cette décision.
La cuisson dépend du composant et de son support
La cuisson peut être une méthode de récupération autorisée pour certains composants sensibles à l’humidité, mais ce n’est pas une action corrective universelle. Il n’existe aucune durée ni température générique de cuisson sûre pour tous les composants, bobines, plateaux ou tubes.
Avant d’autoriser une cuisson, déterminez :
- Si le fabricant du composant l’autorise et sous quelles conditions.
- Si le support réel peut résister au procédé proposé.
- Si les composants doivent être transférés dans un support approuvé.
- Si les conditions proposées affectent la brasabilité, l’emballage ou d’autres exigences.
- Quelle procédure approuvée, quel équipement et quels relevés s’appliquent.
- Qui est habilité à libérer le lot ensuite.
Le document MSL Communication de Microchip avertit que certains plateaux ne peuvent pas être cuits. TI SLVA840 décrit également des contraintes de cuisson propres aux composants et aux supports. Le fait qu’un composant puisse supporter un procédé ne démontre pas que son plateau ou sa bobine d’expédition puisse supporter le même procédé.
Après une cuisson autorisée, consignez l’identité et la quantité du matériel, la procédure approuvée et sa révision, les données réelles du cycle exigées par cette procédure, ainsi que l’achèvement et l’autorisation de libération. Établissez ensuite le relevé d’exposition ultérieur selon les règles approuvées. Ne déduisez pas une nouvelle tolérance du simple fait qu’un cycle au four a eu lieu.
Refusion, inspection et reprise
Avant le refusionnage, l’assembleur doit pouvoir relier chaque lot contrôlé de composants à son statut d’exposition et aux cartes sur lesquelles il a été utilisé. Le dossier de production doit aussi référencer le profil de refusion applicable et les limites thermiques des composants. La maîtrise de l’humidité et celle du profil thermique sont liées, mais l’une ne remplace pas l’autre.
L’inspection après refusion peut détecter certains défauts du boîtier et de l’assemblage. Les méthodes appropriées dépendent de la conception et du plan d’inspection ; l’inspection des PCB fournit des éléments plus généraux. Ni l’inspection visuelle ni une méthode d’essai unique ne doivent être présentées comme la preuve qu’un écart d’exposition n’a causé aucun dommage caché.
La reprise exige la même rigueur. Une carte soumise à un chauffage localisé peut contenir des boîtiers sensibles à l’humidité qui ont déjà subi la chaleur de l’assemblage et une exposition ambiante ultérieure. Avant la reprise, examinez l’historique d’exposition des composants concernés, leur historique thermique autorisé, les instructions de reprise et toute exigence de conditionnement approuvée. Consignez la reprise et reliez-la à la traçabilité de la carte et des composants. Ne supposez pas qu’une première refusion réussie autorise un nombre illimité de chauffages ultérieurs.
Informations de libération et de demande de devis
Pour les achats, la question pratique n’est pas simplement de savoir si les pièces portent une étiquette MSL. Il faut que chaque partie puisse préserver et transmettre les informations nécessaires à une décision d’assemblage autorisée.
Incluez les éléments suivants dans le dossier de libération ou la demande de devis :
- Identification des composants : fabricant, référence complète, boîtier, MSL et conditions indiquées applicables.
- Lot et emballage : quantités, identifiants de lot, type de support, état du sachet, date de scellage si disponible et ouvertures antérieures connues.
- Historique d’exposition : horodatages, exposition cumulée comptabilisable, relevés environnementaux ou déclaration claire indiquant que l’historique est inconnu.
- Exigences applicables : éditions de J-STD-020 et J-STD-033 spécifiées au contrat, instructions du composant, procédures internes approuvées et voie de résolution des conflits.
- Stockage et récupération : exigences de stockage sec, reconditionnement, examen des écarts et tout procédé de cuisson autorisé, y compris les restrictions liées au support.
- Plan d’assemblage : affectation des lots de composants aux cartes, contraintes prévues de refusion et de reprise, et traçabilité exigée.
- Preuves de libération : relevés et approbations nécessaires à la partie destinataire avant utilisation ou retour en stock du matériel.
- Contacts pour décision : rôles de projet nommés et habilités à évaluer les exceptions et libérer le matériel en attente.
Attribuez explicitement les responsabilités. Un fournisseur de composants peut fournir l’emballage d’origine, les étiquettes et la documentation du fabricant ; le client ou le propriétaire du matériel doit signaler les manipulations antérieures connues ; la partie chargée de l’assemblage doit consigner les opérations réalisées selon le processus convenu. La surveillance des conditions, la conservation des relevés, l’autorisation de récupération et l’acceptation des exceptions doivent être définies dans l’accord de projet, et non supposées à partir d’un bon de commande.
Pour un projet incluant des composants fournis ou achetés, examinez le périmètre de l’assemblage SMT ou de l’assemblage clé en main, puis précisez dans l’accord les responsabilités requises en matière de maîtrise de l’humidité. Joignez les références et informations d’exposition à une demande de devis, ou contactez HILPCB pour discuter d’une exigence non résolue concernant l’historique du matériel.
Questions fréquentes
L’ouverture d’un sachet barrière contre l’humidité démarre-t-elle toujours une nouvelle durée d’exposition complète ?
Non. Démarrez ou poursuivez le relevé d’exposition conformément à la procédure applicable. Un lot déjà ouvert peut avoir cumulé une durée d’exposition.
Chaque composant MSL 3 bénéficie-t-il de 168 heures en atelier ?
Ne le supposez pas sans vérifier l’étiquette applicable et ses conditions. L’exemple de 168 heures cité est lié à des conditions environnementales indiquées et ne remplace pas les instructions propres au composant.
Remettre une bobine dans un sachet scellé remet-il son compteur à zéro ?
Pas automatiquement. Tenez compte de l’exposition antérieure et traitez la période de stockage après reconditionnement selon la procédure approuvée.
Tout composant sensible à l’humidité peut-il être cuit dans son plateau d’origine ?
Non. Les limites du composant et du support doivent toutes deux autoriser le procédé proposé ; certains plateaux ne peuvent pas être cuits.
Que faire lorsque l’historique d’exposition est inconnu ?
Mettez le matériel concerné en attente avant toute nouvelle exposition thermique et obtenez une décision autorisée à partir des relevés disponibles, des instructions du fabricant et de la procédure applicable.