
Le rainurage en V interrompu, également appelé rainurage discontinu ou avec saut, laisse certaines sections du tracé sans rainure. Cette solution mérite d’être envisagée lorsqu’une limite droite rainurée est utile, mais qu’un panneau entièrement rainuré ne fournit pas le maintien souhaité. La décision n’est toutefois complète que si chaque pont conservé dispose d’une méthode de retrait réalisable et si le panneau assemblé a été évalué dans le processus prévu.
Choisissez un rainurage en V continu lorsqu’un tracé entièrement droit, la manutention du panneau et l’accès au séparateur sont compatibles. Envisagez des ponts fraisés si les contours sont irréguliers, si les arrêts de rainurage ne peuvent pas être réalisés comme demandé ou si le fraisage convient mieux à la séparation finale. Une combinaison ou un support peut être approprié si aucune méthode unique ne convient.
Pour les considérations générales sur la disposition des panneaux, consultez le guide HILPCB de mise en panneau. Cet article précise les éléments nécessaires pour définir les arrêts de rainurage, les liaisons conservées et leur retrait ultérieur.
Distinguer d’abord les éléments de matière conservés
Trois éléments peuvent sembler similaires sur un plan de panneau, mais ils remplissent des fonctions différentes :
- Âme résiduelle rainurée : stratifié restant entre les rainures en V. Son épaisseur influe sur le maintien du panneau et sur l’opération de séparation ultérieure.
- Pont non rainuré : section volontairement conservée le long d’un tracé de rainurage interrompu. Elle reste une liaison jusqu’à son retrait lors d’une opération ultérieure.
- Rail de rebut : matière située à l’extérieur des circuits imprimés finis et utilisée pour la manutention, l’outillage ou le soutien. Elle peut comporter des zones rainurées, partiellement rainurées ou non rainurées.
Une zone de transition ou de sortie peut également se trouver entre un rainurage de profondeur complète et une zone non rainurée. Selon l’équipement et le procédé, la rainure peut devenir progressivement moins profonde au lieu de se terminer brusquement.
Les équipements peuvent réaliser des rainures continues ou segmentées, mais le procédé disponible dépend du fabricant choisi et ne prouve pas, à lui seul, la résistance du panneau.
L’ajout de ponts ou la conservation d’une âme rainurée plus épaisse peut aider à maintenir l’ensemble, mais ces modifications peuvent aussi compliquer la séparation. Leur effet dépend de la géométrie du panneau, du matériau, du soutien et de la méthode de coupe.
Choisir le système de séparation
| Option | Point de départ | Questions à résoudre |
|---|---|---|
| Rainurage en V continu | Limites droites pour lesquelles un rainurage sur toute la longueur est acceptable. | Le panneau restera-t-il suffisamment soutenu pendant la fabrication, l’expédition, l’assemblage et le test ? Le séparateur peut-il atteindre chaque ligne ? |
| Rainurage en V interrompu | Limites droites pour lesquelles certaines zones doivent rester non rainurées. | Le fabricant peut-il réaliser les longueurs rainurées à pleine profondeur et les zones protégées requises ? Comment chaque pont sera-t-il retiré ? |
| Ponts fraisés | Contours irréguliers, liaisons sélectives ou cas où le rainurage ou la séparation le long d’un bord rainuré ne convient pas. | Le positionnement et la résistance des ponts, l’accès de l’outil, la maîtrise des débris et la qualité du bord fini sont-ils acceptables ? |
| Combinaison | Les différentes limites ont des exigences différentes. | Les éléments rainurés et fraisés peuvent-ils se rejoindre sans risque, et la séquence complète de séparation fonctionne-t-elle ? |
| Support ou circuits imprimés individuels | Le panneau ne peut pas satisfaire les besoins de manutention ou de séparation dans sa conception actuelle. | L’autre solution peut-elle soutenir les circuits imprimés pendant tout l’assemblage et le test sans gêner les composants ou les opérations ? |
Utilisez ce tableau comme outil de présélection, et non comme classement des performances en matière de contraintes. Une roue séparatrice, une fraiseuse avec support, une scie, une cisaille ou une rupture contrôlée peuvent produire des résultats différents selon le circuit imprimé réel et le montage. Ne présumez pas qu’une rupture manuelle des âmes rainurées ou des ponts perforés est sûre sur une conception assemblée.
Le matériau compte également. Confirmez que la méthode de séparation proposée convient au stratifié et à l’empilage réels.
Définir le tracé de rainurage comme un élément contrôlé
Un simple trait sur un plan ne suffit pas à définir un arrêt de rainurage. Il peut ne pas indiquer si le trait marque la longueur requise à pleine profondeur, le début du relevage de la lame ou la fin d’une transition autorisée.
Pour chaque tracé de rainurage, utilisez un même repère de panneau, des unités et une orientation cohérentes, ainsi qu’un indice de révision, puis précisez :
- Repère et axe du tracé : identifiez la ligne, son sens, les bords de circuits imprimés reliés et les rails associés.
- Longueur requise à pleine profondeur : indiquez où la rainure doit respecter les exigences convenues pour la rainure et l’âme résiduelle.
- Zones de transition autorisées : définissez les emplacements où une rainure partielle est permise entre une rainure complète et une zone protégée.
- Zones protégées sans rainurage : identifiez les zones qui doivent rester sans rainure sur les faces indiquées, y compris la zone minimale conservée pour chaque pont.
- Exigences relatives à la rainure et à l’âme : convenez avec le fabricant de la géométrie nominale, des exigences côté supérieur et inférieur, de la cible d’âme résiduelle, des tolérances et de la méthode de mesure.
- Fraisages associés : identifiez les contours, fentes, ponts, perforations et intersections entre rainures et fraisages. Précisez quel élément prévaut à leur jonction.
- Séparation finale : associez chaque pont ou languette à un outil, un soutien de montage, un ordre de retrait et un responsable de la vérification.
Indiquez les limites fonctionnelles requises au lieu de deviner une commande exacte de relevage de lame. Le fabricant doit confirmer si le procédé proposé permet de réaliser les zones rainurées, de transition et protégées demandées. L’assembleur doit confirmer séparément que le panneau obtenu peut être maintenu et séparé.
Veillez à ce que le plan annoté reste cohérent avec les données de fabrication. Le guide des fichiers CAM peut faciliter cette transmission, mais il ne remplace pas un plan définissant précisément les arrêts de rainurage.
Utiliser une matrice reliant les tracés de rainurage aux opérations de séparation
Joignez une matrice au plan du panneau afin qu’aucune liaison conservée ne soit oubliée entre la fabrication et l’assemblage.
Étapes de décision : rainurage continu → rainurage interrompu → ponts fraisés ou combinaison → support ou circuits imprimés individuels.
Consignez la raison de l’abandon de chaque option et le risque qui reste à traiter. Il s’agit d’un ordre d’examen, et non d’une séquence de fabrication obligatoire.
| Repère | Méthode et tracé | Longueur à pleine profondeur | Zone de transition / protégée | Liaison conservée | Outil, soutien et ordre de retrait | Vérification / responsable |
|---|---|---|---|---|---|---|
| S1 | Indiquer le tracé et les références des circuits imprimés | Indiquer les coordonnées ou les zones du plan | Indiquer les zones convenues | Indiquer les repères des ponts et des rails | Indiquer la méthode et la séquence prévues | Indiquer la mesure, le critère et le responsable |
| T1 | Indiquer la référence du pont fraisé | Sans objet | Indiquer les exigences de fraisage et de bord | Indiquer le repère du pont | Indiquer la méthode et la séquence prévues | Indiquer la mesure, le critère et le responsable |
Pour vérifier que le plan est complet, suivez chaque liaison physique du panneau livré jusqu’au circuit imprimé fini. Si un pont, une languette, une âme rainurée ou une liaison à un rail ne correspond à aucune opération de retrait, le plan de séparation est incomplet.
Exemple hypothétique : une limite interrompue
Les dimensions et valeurs d’acceptation ci-dessous sont inventées uniquement à des fins d’illustration. Elles ne constituent ni des spécifications HILPCB, ni des capacités vérifiées, ni des dégagements d’équipement, ni des limites de production recommandées.
Supposons que le plan du panneau utilise des millimètres et que son origine soit située dans l’angle inférieur gauche :
- Deux circuits imprimés hypothétiques sont placés côte à côte. Leur tracé de séparation commun S1 se trouve à
x = 50, dey = 10ày = 90. - Des rails de rebut occupent les zones sous
y = 10et au-dessus dey = 90. Des contours fraisés laissent quatre languettes de rail identifiées séparément, T1–T4, deux par circuit imprimé. - L’épaisseur nominale du circuit imprimé est de 1,60 mm. Pour cet exemple uniquement, la cible proposée pour l’âme résiduelle des portions entièrement rainurées est de 0,40 ± 0,05 mm, mesurée selon une méthode convenue.
- Un rainurage à pleine profondeur est requis sur S1 de
y = 12–42et dey = 58–88. - Des transitions à rainurage partiel sont autorisées de
y = 10–12,42–45,55–58et88–90. - Le pont B1, de
y = 45–55, doit rester sans rainure sur les deux faces après fabrication.
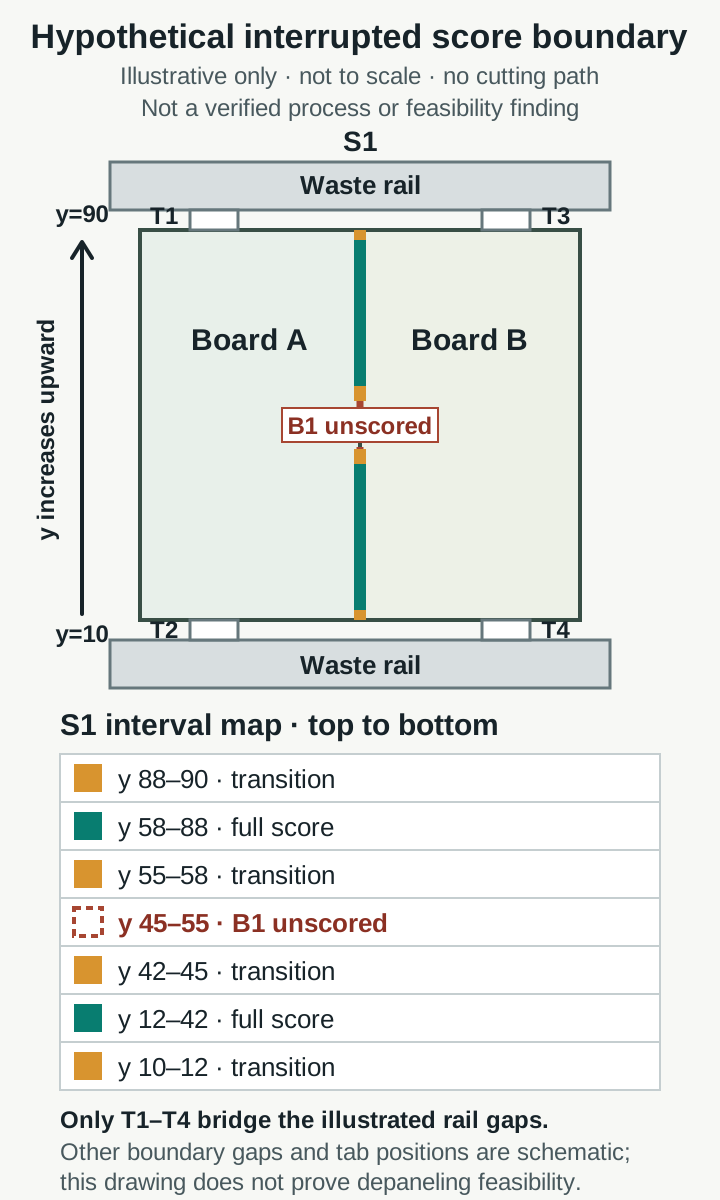
Illustration uniquement : non à l’échelle, ne constitue pas un parcours de coupe ni un procédé de fabrication ou de séparation vérifié. Les positions de T1–T4 et tous les autres espaces aux limites sont schématiques ; le dessin ne démontre pas la faisabilité de la séparation.
Le plan préciserait également la géométrie des rainures, les emplacements de mesure, le repérage des faces supérieure et inférieure, les bords fraisés, la géométrie des languettes et l’état admissible des zones de rail. Par souci de concision, aucune valeur n’est inventée ici. Le fabricant doit évaluer la faisabilité des zones illustrées ; cet exemple ne prétend pas qu’elles sont réalisables.
Une séquence de séparation proposée ne peut pas être approuvée tant qu’une vérification propre au projet ne couvre pas le parcours exact de l’outil, le diamètre de la fraise et sa compensation, la surépaisseur du bord fini, le soutien du montage avant et après le retrait de chaque liaison, le dégagement des composants, la maîtrise des débris, l’ordre de retrait de T1–T4 et l’inspection finale des bords, dimensions, composants et joints de soudure. B1 se trouve sur le tracé de séparation commun ; le fraisage enlève de la matière, donc un axe seul ne garantit pas les deux contours finis. Une fois ces éléments vérifiés, la séquence peut faire l’objet d’une approbation propre au projet. Les équipes d’ingénierie de fabrication et d’assemblage doivent approuver la séquence réelle avant sa mise en production.
Planifier la manutention pendant l’assemblage avant d’approuver le panneau
Un panneau peut résister à la fabrication tout en restant inadapté à l’assemblage. Examinez la configuration assemblée prévue avec l’assembleur, notamment :
- Le sens du convoyeur, les surfaces de contact des rails et l’orientation du panneau.
- Les repères de centrage, trous d’outillage, dispositifs de serrage et points de soutien.
- Les composants ou connecteurs qui dépassent du circuit imprimé ou gênent un séparateur.
- Le soutien du panneau pendant l’impression, le placement, le brasage, l’inspection et les essais.
- La manutention et le transport entre les opérations, y compris après une séparation partielle.
- Les points de contact et zones interdites de chaque montage de séparation.
Les repères de centrage du panneau doivent rester disponibles pour les opérations qui en ont besoin. Consultez le guide HILPCB des repères de centrage pour circuits imprimés lors de la préparation du plan de placement et d’outillage.
Soyez particulièrement attentif aux composants fragiles proches du futur tracé de séparation. Lors de l’évaluation de l’assemblage réel, tenez compte de la flexion du circuit imprimé, de l’orientation des composants et de la géométrie locale.
Vérifier la séquence réelle de séparation
Convenez des contrôles de première pièce avant la production. L’échantillonnage, les mesures et les critères de réussite ou d’échec doivent être propres au produit et approuvés par les parties responsables.
Contrôles des panneaux nus
Comparez le panneau livré à la révision approuvée. Inspectez les deux faces pour vérifier l’alignement des rainures, les longueurs à pleine profondeur, les transitions, les zones protégées, l’intégrité des ponts et les liaisons aux rails. Mesurez l’âme résiduelle à des emplacements représentatifs selon la méthode et aux endroits convenus. Vérifiez les contours fraisés, les languettes et les intersections entre fraisage et rainurage par rapport au plan.
Un contrôle visuel seul ne permet pas nécessairement de déterminer l’épaisseur de l’âme résiduelle. De même, une mesure satisfaisante en un point ne prouve pas que chaque arrêt de rainurage ou chaque pont est correct.
Assemblage et séparation représentatifs
Faites passer un panneau assemblé ou autrement représentatif dans la séquence réelle prévue de manutention et de séparation. Consignez l’outil, le programme, le montage, les points de soutien, les instructions opérateur et l’ordre de coupe. Vérifiez le soutien du panneau après chaque retrait d’une liaison, et pas seulement avant la première coupe.
Inspectez les dimensions et les bords des circuits imprimés finis selon les critères convenus, notamment les bavures, les fibres exposées, les fissures ou le délaminage lorsque ces défauts sont pertinents. Inspectez les composants et les joints de soudure ; ajoutez des essais électriques, fonctionnels ou autres lorsque les modes de défaillance du produit le justifient.
Consignez les inspections convenues et leurs résultats dans le rapport d’inspection d’assemblage de circuits imprimés, y compris les problèmes relevés après séparation et leur traitement.
Si le risque de flexion le justifie, mesurez la déformation et son taux à des emplacements sensibles choisis lors d’opérations représentatives. La directive IPC/JEDEC-9704A Printed Circuit Assembly Strain Gage Test Guideline d’IPC et JEDEC décrit une méthode par jauges de déformation ; son champ d’application public précise que les limites peuvent être fixées par le client, le fournisseur du composant ou une pratique interne. Elle ne définit pas de limite universelle de déformation pour le rainurage interrompu.
Liste de contrôle pour la demande de devis et étapes d’approbation
Pour une demande de devis, fournissez assez d’informations pour examiner la faisabilité sans considérer le devis comme une approbation de conception ou de qualification :
- Données de fabrication du circuit imprimé, empilage, matériau, épaisseur, quantité et format de livraison requis.
- Plan du panneau avec repère, révision, orientation, rails, éléments d’outillage et contours finis des circuits imprimés.
- Repères des tracés de rainurage, longueurs à pleine profondeur, transitions autorisées, zones protégées et repères des ponts.
- Géométrie de rainure proposée, exigences relatives à l’âme résiduelle, tolérances et méthode d’inspection, ou demande de les définir conjointement.
- Détails de fraisage, languettes et perforations, ainsi que les exigences prévues pour les bords finis.
- Contraintes d’assemblage, enveloppes des composants, sens de manutention et outils et séquence de séparation proposés.
- Normes contractuelles applicables, révisions, classe et critères d’acceptation propres au produit.
- Questions ouvertes sur la faisabilité, les solutions de remplacement, les premières pièces et les responsables de l’approbation des modifications.
Gardez distinctes les étapes d’approbation :
- Devis : obtenir une réponse sur le prix, le délai, les hypothèses et la faisabilité proposée.
- Libération de conception : résoudre les questions relatives au plan et aux données de fabrication avec le fabricant et l’assembleur ; approuver la révision maîtrisée.
- Qualification du produit : vérifier des panneaux représentatifs, la manutention pendant l’assemblage et la séparation finale selon les critères convenus avec le responsable du produit.
Un devis ou une revue de plan ne qualifie pas à lui seul l’assemblage fini. Pour un projet qui comprend la fabrication et l’assemblage, incluez les exigences relatives au panneau et à sa séparation lorsque vous discutez des services d’assemblage de circuits imprimés. Pour toute question propre au projet qui reste sans réponse, contactez HILPCB avant de libérer la conception du panneau.
FAQ
Le rainurage en V interrompu est-il identique au rainurage avec saut ?
Ces termes désignent couramment un tracé de rainurage en V interrompu qui laisse certaines zones sans rainure. Définissez précisément les zones rainurées, de transition et protégées plutôt que de vous fier uniquement au nom.
Un séparateur à roue peut-il couper un pont non rainuré ?
Ne le présumez pas. Définissez une opération adaptée pour retirer le pont et vérifiez que le montage soutient le panneau avant et après cette opération.
Un pont non rainuré garantit-il un panneau plus résistant ?
Non. Il peut contribuer au maintien, mais le résultat dépend du pont, de la géométrie environnante, du matériau et des efforts appliqués. Vérifiez la manutention avec un panneau représentatif.
Quand remplacer le rainurage interrompu par des ponts fraisés ?
Envisagez des ponts lorsque le contour est irrégulier, que les arrêts de rainurage requis ne sont pas réalisables ou que le séparateur prévu ne peut pas libérer le panneau sans risque. Vérifiez le retrait des ponts, le soutien, les débris et la qualité des bords finis.
Que doivent approuver le fabricant et l’assembleur ?
Le fabricant doit confirmer la faisabilité des éléments contrôlés de rainurage et de fraisage. L’assembleur doit confirmer la manutention et l’accès des outils. Le responsable du produit doit approuver le plan de vérification et les critères de qualification.