
L'assemblage d'un QFN dépend à la fois des contacts périphériques et du plot central exposé. Un excès de pâte sur ce dernier peut soulever le boîtier et contribuer à l'ouverture des soudures périphériques. Les vias ouverts peuvent aspirer la brasure hors du joint par capillarité et contribuer à la formation de vides. Avant de valider le placement-routage, définissez les plages périphériques selon le type réel de contact, partez des recommandations du fabricant pour le motif de pâte du plot exposé et convenez de la construction des vias avec le fabricant du circuit et l'assembleur.
Les sections suivantes examinent ces trois décisions à l'aide de chiffres, puis abordent l'inspection : les soudures QFN étant en grande partie cachées, il faut prévoir les éléments de preuve à recueillir.
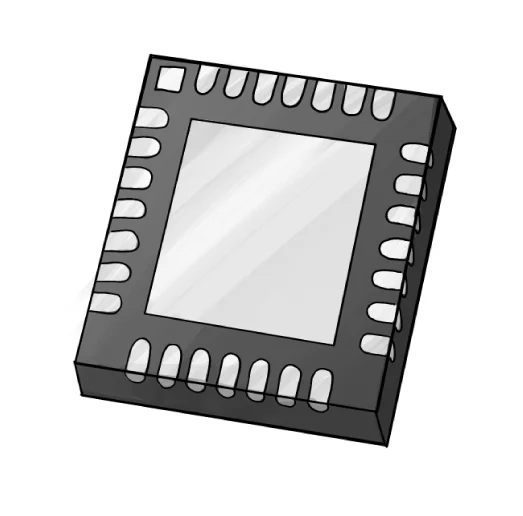
1. Que trouve-t-on sous un QFN et pourquoi cela influence-t-il l'empreinte ?
Un boîtier QFN (quad flat no-lead) comporte une puce fixée sur une structure de connexion en cuivre, moulée dans une résine époxy. Ses contacts sont exposés sous les quatre côtés, avec un grand plot exposé (EP) au centre. Ce plot constitue le principal chemin thermique entre la puce et le circuit et sert souvent de connexion à la masse. Les dimensions courantes du boîtier vont de 2 × 2 mm à 12 × 12 mm, avec des pas de 0,4, 0,5 ou 0,65 mm et des hauteurs montées d'environ 0,35 mm (ultrafin) à 1,0 mm. Les désignations varient selon le fournisseur (QFN, DFN pour les composants à deux côtés, VQFN, WQFN, MLF) : le plan du boîtier dans la fiche technique reste donc la seule source fiable pour ses dimensions.
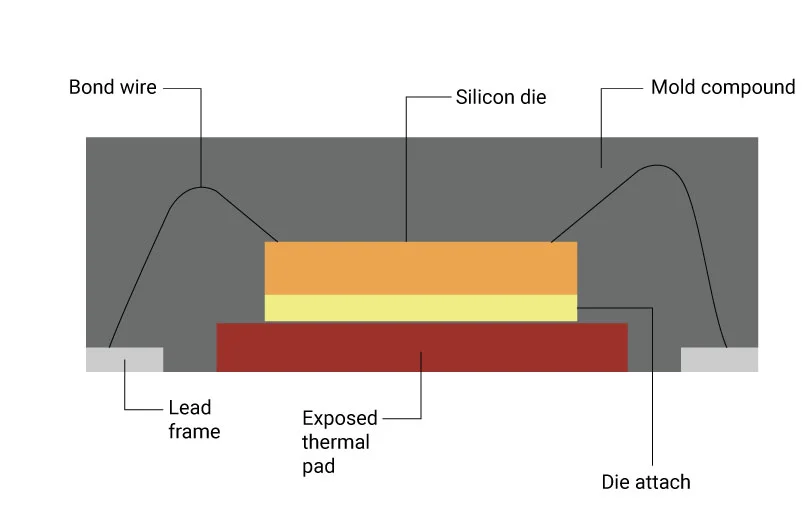
Le type de contact détermine la forme de joint de brasure possible :
| Type de contact | Cuivre exposé sur le côté du boîtier | Congé extérieur visible après refusion | Conséquence pour l'inspection |
|---|---|---|---|
| Scié, entièrement exposé | La face de coupe peut laisser apparaître du cuivre non revêtu | Partiel ou absent, selon le boîtier et le mouillage | Observation optique limitée ; les rayons X peuvent révéler certains défauts |
| En retrait (pull-back) | Le contact s'arrête avant le bord du boîtier | Généralement non visible | Le joint est en grande partie caché ; la couverture optique dépend de la vue |
| Flanc latéral mouillable (SWF) | Un flanc brasable est exposé sur le côté | Conçu pour former un congé visible | L'AOI peut contrôler le congé accessible, selon le composant et la configuration d'inspection |
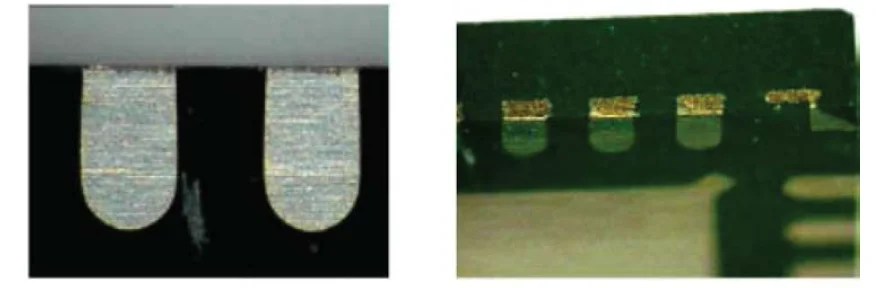
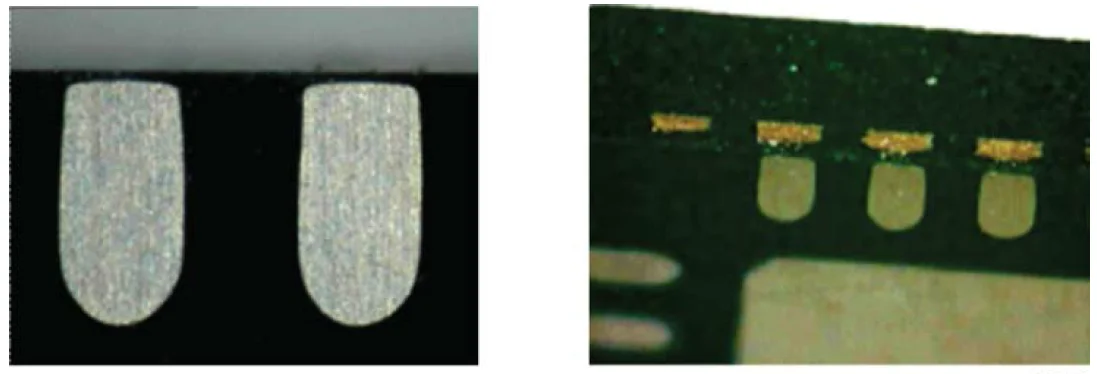
Si le produit nécessite une preuve optique du mouillage latéral, envisagez un composant SWF dès sa sélection et convenez des critères d'inspection. Une modification de l'empreinte ne peut pas exposer un contact qui s'arrête avant le bord du boîtier.
2. Plages périphériques : partir du plan du boîtier
Lorsque la fiche technique fournit une empreinte recommandée, utilisez-la pour créer les plages périphériques. Sinon, déduisez-les des dimensions des contacts du boîtier en appliquant les principes de l'IPC-7351 (voir notre guide des empreintes IPC-7351) :
- Extension extérieure : utilisez l'extension au-delà du bord du boîtier recommandée par son fabricant. Pour les composants SWF, vérifiez que la plage permet le congé visible spécifié ; une extension excessive peut augmenter le risque de pontage.
- Extension intérieure : prolongez modérément la plage vers l'intérieur au-delà de l'extrémité du contact, tout en gardant un espace suffisant avec la plage EP pour une bande de vernis épargne.
- Largeur de plage : proche de celle du contact, souvent légèrement réduite à un pas de 0,4 mm pour préserver le vernis entre les plages.
- Plages d'angle : vérifiez la présence éventuelle de plages enveloppant un coin ou de caractéristiques liées aux barrettes de maintien sur le plan ; leur omission est une erreur courante de bibliothèque.
Vernis épargne entre les plages
Pour un pas de 0,5 mm et des plages de 0,25 mm de largeur, l'espace entre cuivres est de 0,25 mm. Avec une ouverture du vernis dépassant de 0,05 mm de chaque côté, la bande nominale de vernis mesure 0,15 mm. Pour un pas de 0,4 mm et des plages de 0,20 mm, la même ouverture laisse une bande nominale de 0,10 mm. La capacité réelle dépend du fabricant, du vernis et des tolérances. Si cette bande ne peut pas être maintenue, discutez avec le fabricant et l'assembleur d'une ouverture commune et des mesures associées contre les pontages. Une bande partiellement formée peut laisser des fragments de vernis. Notre guide de conception du vernis épargne détaille les bandes, les ouvertures et les choix SMD/NSMD.
3. Pâte sur le plot exposé : dimensionner le motif en fenêtres
La plage EP est souvent de même dimension que le plot exposé du boîtier, ou légèrement plus petite. Une ouverture de pochoir unique couvrant toute la surface peut déposer plus de brasure que nécessaire. Cet excès peut soulever ou incliner le boîtier et contribuer aux soudures périphériques ouvertes ; les grands dépôts peuvent aussi rendre l'évacuation des substances volatiles plus difficile. Le résultat réel dépend du boîtier, de la pâte, du pochoir et du procédé de refusion.
Les fabricants de composants prescrivent souvent, pour un boîtier donné, des ouvertures plus petites et séparées, disposées en fenêtres. Partez du motif de plages et de pochoir recommandé pour la référence concernée, épaisseur de feuillard comprise, puis qualifiez les procédés d'impression et de refusion. Le taux de couverture des ouvertures est un rapport géométrique ; il ne mesure ni le volume de pâte imprimée ni la couverture finale de brasure.
Exemple chiffré : QFN-48, boîtier de 7 × 7 mm, EP de 5,6 × 5,6 mm
Surface de la plage EP = 5,6 × 5,6 = 31,4 mm². Avec un pochoir de 0,12 mm :
| Motif d'ouvertures | Dimensions d'une ouverture | Couverture | Remarques |
|---|---|---|---|
| Ouverture unique | 5,6 × 5,6 mm | 100 % | Dépôt de pâte potentiellement excessif ; évaluer le soulèvement et les vides |
| Fenêtres 2 × 2 | 2,2 × 2,2 mm | 61,7 % | Quatre dépôts séparés |
| Fenêtres 3 × 3 | 1,5 × 1,5 mm | 64,6 % | Neuf dépôts séparés |
| Fenêtres 3 × 3 | 1,6 × 1,6 mm | 73,5 % | Surface d'ouverture supérieure ; évaluer le volume imprimé et les joints |
| Fenêtres 4 × 4 | 1,1 × 1,1 mm | 61,7 % | Seize dépôts plus petits |
Il s'agit de comparaisons de surfaces, et non de motifs qualifiés pour la production. L'espacement des fenêtres, le diamètre des vias, le pas de leur réseau et leur position relative doivent être conçus ensemble ; aucun alignement avec une grille de vias n'est supposé.
Vérifiez le rapport de surface de chaque fenêtre, comme pour les petites ouvertures (voir notre guide de conception des pochoirs CMS). Une fenêtre carrée de 1,1 mm dans un feuillard de 0,12 mm présente un rapport de 1,1 / (4 × 0,12) = 2,3. Une ouverture périphérique de 0,25 × 0,7 mm dans le même feuillard atteint environ 0,77 ; la libération de la pâte y est donc plus exigeante. Le rapport de surface ne garantit pas à lui seul le transfert : vérifiez les limites du fabricant du pochoir, puis contrôlez le volume et la position des dépôts par SPI.
4. Vias thermiques sous le plot exposé
L'EP ne constitue un chemin thermique efficace que si la chaleur peut traverser le circuit. Les vias thermiques la conduisent vers les plans internes et la face opposée (voir notre guide de conception des vias thermiques). Une estimation de premier ordre de la résistance de conduction d'un via est :
A = (π / 4) × (D_outer² - D_inner²)
R_via = L / (k_Cu × A)
Ici, A est l'aire de la section transversale du fût de cuivre, L sa longueur, k_Cu la conductivité thermique du cuivre et D_inner = D_outer - 2t pour une épaisseur de paroi uniforme t. Utilisez des unités cohérentes. Pour un exemple de fût de 1,6 mm de long, de diamètre extérieur du fût de cuivre de 0,30 mm, avec une paroi uniforme de cuivre de 25 µm et k_Cu = 390 W/(m·K), A vaut environ 0,0216 mm² et R_via environ 190 °C/W. Le diamètre extérieur du fût est une hypothèse du modèle, pas un diamètre de perçage non précisé ; déterminez la géométrie finale réelle avec le fabricant.
| Réseau de vias | R approximative à travers le circuit | Commentaire |
|---|---|---|
| 5 vias identiques | ~38 °C/W | Chemins parallèles idéaux |
| 9 vias identiques | ~21 °C/W | Chemins parallèles idéaux |
| 16 vias identiques | ~12 °C/W | Chemins parallèles idéaux |
Le modèle suppose une conduction unidimensionnelle, des extrémités isothermes et des chemins parallèles identiques et indépendants. Il ne tient pas compte de l'étalement thermique, des couches de brasure, des vides ni des autres chemins thermiques. Il ne permet pas de déterminer une température de jonction, l'adéquation à une puissance donnée ni l'effet relatif des vides ; validez l'assemblage réel à l'aide d'un modèle thermique adapté et, si nécessaire, de mesures.
Traitement des vias et risques d'assemblage
| Traitement des vias | Remontée de brasure par capillarité | Tendance à former des vides | Coût et remarques |
|---|---|---|---|
| Ouverts, sans couverture | La brasure peut pénétrer dans le fût ou apparaître sur la face opposée | Les fûts ouverts peuvent contribuer aux vides | Discutez du diamètre des trous, de l'emplacement des ouvertures et des essais de procédé avec l'assembleur |
| Couverts de vernis côté opposé | Une couverture intacte peut réduire l'écoulement à travers la face opposée | Le gaz piégé et l'intégrité de la couverture doivent encore être évalués | Confirmez la couverture et sa fiabilité avec le fabricant |
| Bouchés (remplissage non conducteur), surface non métallisée | Peut réduire la remontée selon l'intégrité du bouchage | Dépend de la construction et du procédé | Spécifiez le remplissage et le creux ou dépassement de surface admissible |
| Remplis et recouverts de cuivre (via-in-pad plated over, VIPPO) | Une couverture métallisée intacte isole le trou de la surface de la plage | Des vides peuvent encore apparaître dans le joint pour d'autres raisons | Spécifiez le remplissage, la couverture et la qualité de surface. Voir notre guide du via dans une plage |
Pour des vias ouverts, éloigner les ouvertures du pochoir des trous peut limiter le dépôt direct de pâte sur ceux-ci, sans garantir l'absence de remontée de brasure. Vérifiez le diamètre réel des trous, l'espacement des ouvertures et les tolérances de fabrication, puis contrôlez le résultat lors d'un essai d'assemblage. Notre guide sur la remontée de brasure par capillarité explique le mécanisme.
5. Tableau de diagnostic des défauts QFN
| Symptôme | Éléments à recueillir | Causes possibles à examiner | Contrôles ou essais |
|---|---|---|---|
| Soudures périphériques ouvertes | Test électrique, vues aux rayons X et hauteur ou inclinaison du boîtier | Excès de pâte EP, pâte périphérique insuffisante, placement ou gauchissement | Comparer les dépôts SPI et la hauteur du boîtier au procédé qualifié ; essayer une ouverture modifiée si nécessaire |
| Taux élevé de vides sous l'EP | Cartographie des vides aux rayons X et enregistrements de refusion | Pâte, motif d'ouvertures, humidité, vias ou conditions de refusion | Examiner chaque variable et qualifier les changements selon les critères convenus |
| Billes ou bosses de brasure sur la face opposée sous l'EP | Inspection visuelle de la face opposée et emplacement des vias | Remontée de brasure par des vias ouverts ou incomplètement obturés | Contrôler la construction des vias et le placement de la pâte ; essayer un traitement adapté |
| Pontage entre contacts périphériques | Vues AOI ou aux rayons X, données SPI et inspection du vernis du circuit nu | Volume de pâte, placement, vernis ou géométrie des plages | Vérifier la cause avant de modifier le pochoir, le vernis ou la géométrie des plages |
| Inclinaison ou rotation du boîtier | AOI du placement avant refusion et décalage après refusion | Décalage de placement ou forces de brasure déséquilibrées | Vérifier les données de placement, les dépôts et la bibliothèque de boîtiers |
| Joints intermittents après cycles thermiques | Données de défaillance électrique et coupe du joint défaillant | Géométrie du joint, gauchissement ou autres facteurs d'assemblage et de conception | Analyser le mécanisme de défaillance et examiner la hauteur, la pâte et la planéité |
6. Inspection : quelles preuves obtenir pour les joints cachés ?
- SPI 3D mesure les dépôts de pâte accessibles avant placement, y compris les fenêtres EP ; elle n'inspecte pas le joint fini.
- AOI peut contrôler les caractéristiques visibles, notamment la présence, la position et, lorsqu'ils sont visibles, les congés SWF. La couverture et la détection de polarité dépendent du boîtier et de l'équipement.
- Rayons X (2D ou vue inclinée) fournissent des images en projection susceptibles de révéler des pontages, un manque de brasure et des vides sous l'EP. Une projection seule ne prouve pas un mouillage complet, la continuité électrique ou la fiabilité thermique. Voir notre guide d'inspection des PCB aux rayons X.
- Coupe micrographique : destructive, elle sert à la qualification du premier article ou à l'analyse de défaillance.
L'acceptation des vides doit être définie d'après les exigences du composant précis, la norme applicable et sa révision maîtrisée, ainsi que l'accord entre le client et le fabricant. Documentez la méthode de mesure, la surface de référence, le plan d'échantillonnage et les éventuelles limites de surface totale ou de vide individuel sur le plan d'assemblage. Un pourcentage de surface projetée des vides n'est pas un pourcentage de leur volume. Lorsque la performance thermique est critique, évaluez-la séparément.
7. Liste de contrôle du placement-routage et de la demande de devis QFN
- Utilisez l'empreinte et le type de contact du fabricant (SWF, scié, en retrait) figurant sur le plan de la référence précise.
- Confirmez la bande de vernis entre les plages périphériques ou spécifiez une ouverture commune.
- Définissez les fenêtres de pochoir EP et leur couverture dans les données du pochoir ou les notes d'assemblage, ou demandez une proposition à l'assembleur.
- Indiquez sur le plan de fabrication le traitement des vias sous l'EP : ouverts, couverts, bouchés ou VIPPO.
- Précisez les preuves d'inspection : périmètre de l'AOI, échantillonnage aux rayons X ou emplacements contrôlés à 100 % et limite de vides sous l'EP.
- Indiquez le niveau de sensibilité à l'humidité pour planifier la durée d'exposition et l'étuvage.
Discutez du pas du boîtier, de la construction des vias et de la couverture d'inspection avec votre assembleur pour la commande concernée. Pour une demande de devis, fournissez les fichiers Gerber, la nomenclature (BOM), le fichier de placement (CPL) et les exigences pertinentes concernant les composants et l'inspection. Consultez nos pages assemblage CMS et PCB multicouche pour les services associés.
FAQ
Quelle quantité de pâte à braser faut-il déposer sur un plot thermique QFN ?
Partez du motif d'ouvertures et de l'épaisseur de pochoir prescrits par le fabricant du boîtier concerné. La couverture est la somme des surfaces d'ouverture divisée par la surface de la plage EP ; elle ne mesure pas directement le volume de pâte ni la qualité du joint fini. Qualifiez le résultat avec l'assembleur.
Pourquoi les contacts périphériques d'un QFN sont-ils ouverts alors que le plot central semble correct ?
Un excès de brasure sur le plot exposé peut soulever le boîtier, mais une quantité insuffisante de pâte périphérique, le placement et le gauchissement sont aussi des causes possibles. Vérifiez les dépôts, la hauteur du boîtier et les autres éléments disponibles avant de choisir une action corrective.
Faut-il couvrir, boucher ou laisser ouverts les vias thermiques sous un QFN ?
Les vias ouverts peuvent aspirer la brasure et contribuer aux vides. La couverture de vernis, le bouchage et le remplissage avec couverture métallisée ont des exigences différentes de construction et d'inspection ; aucun ne garantit un joint sans vides. Choisissez et qualifiez le traitement avec le fabricant et l'assembleur selon le boîtier et l'application.
Quel pourcentage de vides est acceptable sous un plot exposé QFN ?
Référez-vous aux exigences du composant précis, à la norme applicable et à sa révision maîtrisée, ainsi qu'à l'accord client-fabricant. Définissez la méthode de mesure et les critères d'acceptation avant la production et évaluez la performance thermique lorsque nécessaire.
L'AOI peut-elle inspecter les soudures QFN ?
Seules les caractéristiques visibles peuvent être contrôlées optiquement ; les flancs latéraux mouillables peuvent offrir un congé accessible. Les rayons X peuvent révéler des défauts et mesurer la surface projetée des vides dans les joints cachés, mais ne prouvent pas à eux seuls le mouillage complet, la continuité ou la performance thermique.