
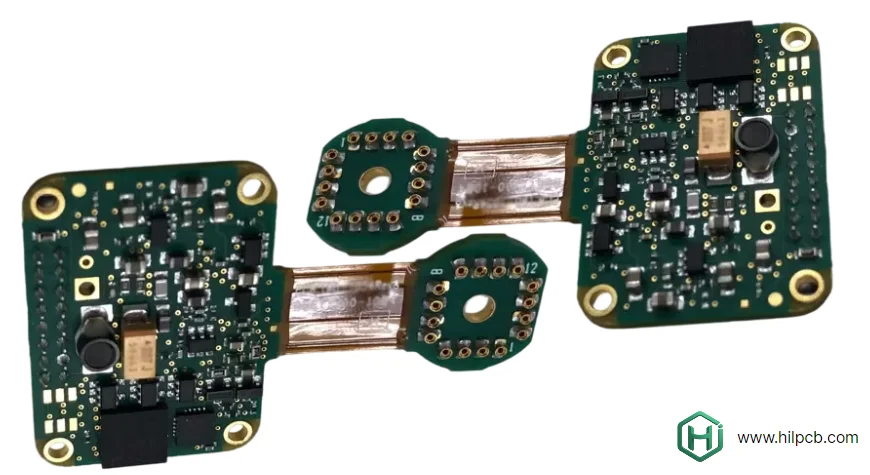
L'assemblage rigide-flexible combine des interconnexions flexibles avec des zones qui doivent rester stables pendant la sérigraphie, le placement, le brasage et les tests. Les huit problèmes ci-dessous constituent un cadre de diagnostic ; les causes profondes et les limites de processus dépendent de l'empilement homologué, des composants, du support et des conditions de flexion prévues. Consignez les défaillances par rapport à ces données avant de modifier le processus.
Problème 1 : Gauchissement de la carte pendant la refusion
Le problème
Les problèmes potentiels liés au gauchissement pendant la refusion incluent :
- Les sections flexibles se dilatent différemment des sections rigides
- Provoque l'effet Manhattan ou des courts-circuits sur les composants
- Échecs d'inspection optique automatisée (AOI)
- Retouches ou rebuts qui augmentent les coûts et peuvent exiger de nouveaux contrôles d'acceptation
Preuves de diagnostic : comparez la forme de la carte avec et sans support tout au long du cycle thermique réel, les déplacements de composants, les défauts de brasage et les images d'inspection. Un rejet AOI peut refléter un défaut réel ou une géométrie d'observation instable ; examinez la question avant de traiter tous les rejets comme des dommages dus au gauchissement.
Causes profondes
- Décalage de dilatation thermique (polyimide vs FR4)
- Outillage de maintien inadéquat pendant la refusion
- Profil de refusion inapproprié pour une construction mixte
- Conception de carte avec répartition de cuivre déséquilibrée
Solution complète
1. Prévention au niveau de la conception :
- Vérifiez l'équilibre du cuivre dans l'empilement rigide/flexible réel ; préservez la souplesse requise et les retours de signal
- Utilisez des empilements symétriques lorsque c'est possible
- Ajoutez des raidisseurs dans les zones critiques
- Définissez les zones d'exclusion des composants et des raidisseurs à partir de la géométrie de transition réelle et de l'enveloppe de flexion ; aucune règle universelle de 3 mm ne s'applique
2. Exigences d'outillage : Lorsque l'assemblage ne peut rester stable sans aide, utilisez un support comme dans l'assemblage de PCB flexible. Vérifiez :
- Supportez les sections rigides et flexibles
- Empêchez le gauchissement sans restreindre la dilatation thermique
- Ruban adhésif ou coussinets souples adaptés, avec comportement qualifié en température, propreté, ESD et résidus
- Matériaux d'outillage stables en température (céramique ou polymères haute température)
3. Optimisation du profil de refusion : Vérifiez le profil candidat sur la construction et le support réels :
- Gardez la rampe, le palier et le refroidissement dans les limites de la pâte à braser, des composants, du stratifié et des adhésifs
- Atteignez la fenêtre de mouillage des joints de brasure tout en respectant les limites des boîtiers et de la carte
- Ne prolongez pas le temps au-dessus du liquidus simplement pour détendre les contraintes ; une exposition supplémentaire peut endommager matériaux ou joints
- Mesurez des températures représentatives des joints, des boîtiers et de la carte plutôt que de vous fier aux réglages du four
Pour l'assemblage CMS, convenez de la méthode de profilage, de la disposition du support, des limites et des preuves d'acceptation pour la fabrication homologuée. Le profilage peut identifier un risque de processus ; il ne garantit pas l'absence de gauchissement.
Problème 2 : Placement de composants dans les sections flexibles
Le problème
Les composants exposés aux contraintes de flexion peuvent développer :
- Fissures des joints de brasure dues à la flexion
- Fractures causées par les contraintes sur le corps du composant
- Défaillances d'adhérence sous contrainte mécanique
- Défaillances intermittentes ou permanentes sous la flexion et l'exposition en service réelles
Placez les composants brasés en dehors de la zone de flexion active prévue. Le risque dépend de la contrainte locale, du boîtier, de la fixation et du cyclage ; aucun multiplicateur universel de taux de défaillance n'est établi ici.
Où vous pouvez placer les composants
Emplacements acceptables :
- ✓ Zones rigides satisfaisant les zones d'exclusion relatives au boîtier, à la thermique, aux dégagements et aux transitions
- ✓ Zones de composants localement raidies maintenues hors de la flexion active
- ✓ Zones flexibles non fléchies où le support et la contrainte locale ont été qualifiés
Emplacements interdits :
- ✗ Zones de composants non supportées dans la zone de flexion active prévue
- ✗ Emplacements où la flexion formée ou mobile charge les joints de brasure ou les corps des composants
- ✗ Composants à cheval sur la transition rigide-flexible
Solutions et bonnes pratiques
Recommandations de reconception :
- Déplacer les composants vers les sections rigides (solution idéale)
- Ajouter des raidisseurs locaux qualifiés pour que la zone peuplée reste hors de la flexion active
- Utiliser des adhésifs flexibles pour la fixation (applications spéciales)
- Choisir des boîtiers compatibles avec la géométrie des pastilles, la contrainte, le support et l'inspection
Lorsque des composants doivent aller sur un substrat flexible :
- Gardez la zone peuplée mécaniquement stable et définissez la flexion autorisée en dehors de celle-ci
- Choisissez boîtiers, pastilles et support d'après la contrainte locale et les exigences d'assemblage, pas un seuil universel de taille ou de masse
- Un composant monté en surface n'est pas placé sur l'axe neutre de l'empilement flexible ; réduisez la contrainte par le placement et le support
- Qualifiez tout adhésif ou underfill pour la dilatation thermique, la polymérisation, la propreté et la retouche
- Définissez les flexions d'installation séparément du mouvement répété, avec les exigences réelles de rayon, de direction et de cycles
Orientation et espacement des composants :
- Vérifiez l'orientation par rapport à la contrainte réelle de la carte et aux charges de fixation ; tourner un boîtier ne rend pas une flexion active sûre
- Évitez les composants à cheval sur la frontière rigide-flexible
- Fixez les espacements à partir des pastilles, de l'accès d'assemblage, de l'isolation et de la zone raidie qualifiée
Incluez le placement des composants, les enveloppes de flexion et le support dans la revue DFM d'assemblage afin d'identifier et de réduire les risques avant le début de la fabrication.

Problème 3 : Dommages de manutention
Le problème
PCB rigide-flexibles endommagés pendant la manutention en assemblage :
- Les concentrations de contraintes aux transitions provoquent des fissures
- Une flexion excessive endommage les circuits
- Une manutention brutale déchire les sections flexibles
- Dommages latents pouvant échapper à l'inspection visuelle initiale
Impact sur les coûts : consignez les rebuts, retouches, inspections supplémentaires et effets sur le calendrier réels, par révision de carte et étape de manutention.
Mécanismes de dommage
Contraintes en zone de transition :
- Une manutention inappropriée crée des plis aigus à l'interface rigide-flexible
- Provoque des fissures du cuivre invisibles à l'inspection visuelle
- Les défaillances apparaissent au test électrique ou sur le terrain
Déchirures des sections flexibles :
- Accrochage sur des outillages ou équipements
- Traction lors du chargement/déchargement des cartes
- Support insuffisant pendant les opérations manuelles
Contamination :
- Les résidus de manutention peuvent introduire une contamination ionique ou autre
- Résidus de flux dans les sections flexibles plus difficiles à nettoyer
- Contamination entrante ou défauts d'adhérence sous le coverlay, qui exigent une revue de fabrication distincte des résidus d'assemblage
Procédures de manutention
Protocoles requis :
- Protection ESD : suivez le plan de contrôle pour les composants électrosensibles de l'assemblage
- Manutention propre : utilisez des gants ou outils de manutention adaptés selon le plan de propreté et ESD ; évitez de contaminer les contacts et les surfaces brasables
- Technique de support : soutenez toute la carte pendant la manutention
- Prévention des plis : ne pliez pas plus serré que le rayon minimum spécifié ; respectez la direction et la séquence de pliage définies
- Prise par les bords uniquement : tenez par les sections rigides, pas par les zones flexibles
Outillage spécialisé :
- Palettes sur mesure supportant la géométrie spécifique de la carte
- Rembourrage souple sous les sections flexibles
- Éléments de positionnement positif empêchant le mouvement
- Mécanismes à libération rapide évitant les contraintes de traction
Exigences de formation :
- Le personnel d'assemblage a besoin d'une formation spécifique au rigide-flexible
- Exemples visuels de manutention correcte/incorrecte
- Entraînement sur des cartes de rebut avant la production
- Formation de remise à niveau basée sur les changements de processus, les erreurs observées et le plan qualité
Suivez les dommages par opération de manutention et comparez les résultats après un changement contrôlé. Aucune référence de taux de dommage, au niveau de l'usine ou de l'industrie, n'est établie par les procédures listées ici.
Problème 4 : Difficultés d'application de la pâte à braser
Le problème
Difficultés de sérigraphie au pochoir sur cartes rigide-flexibles :
- Variations de hauteur entre sections rigides et flexibles
- Volume de pâte insuffisant dans les zones flexibles
- Excès de pâte dans les zones rigides
- Variations de qualité d'impression causant des défauts d'assemblage
Problèmes typiques :
- Ponts de brasure (excès de pâte)
- Brasure insuffisante ou ouvertures dues à une pâte inadéquate ; un mauvais mouillage ou un joint froid exige également une investigation thermique/matériau
- Effet Manhattan (répartition inégale de la pâte)
Solution du pochoir étagé
Premier contrôle : établir un support stable de la carte, le contact pochoir-pastilles, le décollement des ouvertures et le volume déposé. Solution possible : un pochoir étagé peut répondre à des exigences de dépôt différentes lorsqu'une épaisseur uniforme ne peut les satisfaire ; il n'est pas obligatoire pour chaque assemblage rigide-flexible.
Conception du pochoir étagé :
- Choisissez épaisseur et ouvertures d'après les pastilles des boîtiers, les dépôts requis et le décollement de la pâte
- Corrigez la déflexion des zones flexibles par le support plutôt qu'en ajoutant automatiquement du volume de brasure
- Prévoyez un dégagement adéquat entre les gradins et les ouvertures et vérifiez le contact du pochoir dans chaque zone
- Validez le volume déposé réel et la répétabilité ; aucun couple d'épaisseurs rigide/flexible universel ne s'applique
Considération de coût : chiffrez le pochoir, l'outillage de support et le travail de développement de processus pour la fabrication réelle. Comparez les alternatives par rapport à la capacité d'impression et aux données de défauts plutôt qu'à une surprime universelle.
Approches alternatives
Dosage sélectif de pâte :
- Envisagez un dosage contrôlé là où l'accès du pochoir est inadapté
- Spécifiez volume, emplacement et inspection du dépôt
- Qualifiez la répétabilité pour le boîtier et le volume réels ; l'application manuelle n'est pas automatiquement acceptable
Réglage de la sérigraphieuse :
- Réglez pression, vitesse et séparation d'après le comportement de la pâte, du pochoir et du support
- Confirmez quels réglages la sérigraphieuse réelle prend en charge
- Ne présumez pas d'un contrôle de pression indépendant sur les zones rigides et flexibles
Outillages de support :
- Support arrière sous les sections flexibles pendant l'impression
- Limite la déflexion pendant le passage de la raclette lorsque le support est correct
- Vérifiez l'accès et le contact du support par rapport aux composants et aux zones imprimées
Vérification du processus
Contrôles critiques :
- Inspection de la pâte à braser (SPI) après impression
- Mesures de volume dans les sections flexibles vs rigides
- Choisissez des échantillons de répétabilité couvrant les variations pertinentes de carte, de pâte et de réglage
- Utilisez une inspection de pâte calibrée ; la couverture 2D seule n'établit pas le volume déposé
Pour l'assemblage clé en main, incluez dans le dossier de transfert de fabrication le plan de pastilles homologué, les exigences de pâte/pochoir, le support et le plan d'inspection.
Problème 5 : Difficultés de profilage thermique
Le problème
Les problèmes potentiels de profil thermique incluent :
- Les zones rigides et flexibles peuvent chauffer différemment à cause du cuivre, des composants, du support et du flux d'air
- Les gradients de température créent des contraintes
- Dommages aux composants par surchauffe des zones flexibles
- Joints froids dans les sections rigides épaisses
Stratégie de profilage
Mesure multi-zones :
- Surveillez la température dans la section rigide (zone la plus épaisse)
- Surveillez la température dans la section flexible (zone la plus fine)
- Surveillez les composants critiques (aux deux emplacements)
- Ajustez le profil pour que tout reste dans la fenêtre acceptable
Limites de profil à établir :
- Préchauffage et palier issus de la chimie réelle de la pâte et de la distribution thermique
- Vitesse de rampe autorisée par les composants, le substrat et les adhésifs
- Temps au-dessus du liquidus de l'alliage choisi dans la fenêtre de brasage validée
- Température de joint de crête suffisante pour le brasage tout en gardant boîtiers et matériaux de carte dans les limites
- Vitesse de refroidissement conforme aux exigences des composants et des matériaux
Configuration du four :
- Désactivez les zones agressives si possible
- Équilibrez le chauffage haut et bas
- Envisagez l'azote là où l'évaluation pâte/processus justifie une oxydation réduite ; il ne supprime pas la contrainte thermomécanique
Tests de validation
Vérification du processus :
- Thermocouples sur des joints chauds/froids représentatifs, des boîtiers et des zones de carte avec le support réel ; la fixation ne doit pas modifier sensiblement le processus mesuré
- Plusieurs passages pour vérifier la cohérence
- Analyse en coupe de joints d'échantillon
- Tests mécaniques uniquement avec méthode définie et limite d'acceptation ; les tests destructifs exigent des échantillons représentatifs
Problème 6 : Difficultés d'inspection
Le problème
La couverture d'inspection peut être limitée par :
- Les sections flexibles peuvent se replier (cachant les défauts)
- Zones de transition difficiles à inspecter optiquement
- Manutention manuelle nécessaire pour une inspection complète
- Systèmes AOI perturbés par le mouvement des sections flexibles
Solutions d'inspection
Exigences d'inspection visuelle :
- Organisez l'accès aux deux faces dans la séquence de pliage et le rayon autorisés ; ne dépliez pas à répétition un assemblage formé uniquement pour l'inspection
- Grossissement et éclairage suffisants pour les critères de qualité d'exécution choisis et la taille des caractéristiques
- Vérification de la zone de transition (fissures, délaminage)
- Vérification de l'orientation et de la présence des composants
Programmation AOI :
- Programmes sur mesure pour la géométrie rigide-flexible
- Apprenez au système les positions attendues des sections flexibles
- Points de vérification manuelle aux transitions
- Distinguez les variations d'outillage/positionnement de la qualité d'exécution réelle ; n'élargissez pas les limites d'acceptation des défauts simplement pour supprimer les fausses alertes
Inspection par rayons X :
- Choisissez vues et résolution adaptées aux caractéristiques de brasure cachées et aux types de défauts
- Vérifiez si des raidisseurs ou structures superposées obstruent la vue requise
- Évaluez la surface projetée des vides séparément du volume ou de l'intégrité du joint
- Ne présumez pas que les rayons X détectent chaque fissure de via, interface non mouillée ou défaut de transition ; des coupes ou d'autres méthodes peuvent être nécessaires
Test électrique :
- Définissez la couverture du test électrique ainsi que l'inspection ou l'échantillonnage de l'assemblage selon la classe de produit, le risque et le plan qualité convenu
- Sondes mobiles pour les prototypes
- Lit de clous sur mesure pour la production
- Test de tenue diélectrique uniquement là où les exigences d'isolement réelles spécifient tension, durée, connexions et acceptation ; la seule étiquette « médical » ne suffit pas
Problème 7 : Limitations des retouches
Le problème
La retouche d'assemblages de PCB rigide-flexibles est plus difficile que sur cartes standard :
- L'application de chaleur risque d'endommager les sections flexibles
- Accès difficile aux composants près des transitions
- Support de carte difficile pendant la retouche
- Les cycles de retouche multiples causent des dommages progressifs
Évaluez la réparabilité à partir du défaut, de l'état des matériaux, de l'historique thermique/de flexion antérieur, de l'accès et de la méthode de réparation approuvée. Aucune comparaison universelle de taux de réussite n'est établie ici.
Bonnes pratiques de retouche
Priorité à la prévention :
- Mieux vaut réussir du premier coup
- Investissez en amont dans l'optimisation du processus
- Revue DFM approfondie avant l'assemblage
- Validation de prototype avant la production
Lorsque la retouche est nécessaire :
- Évaluation : déterminer si la retouche est faisable
- Outillage : support adéquat empêchant les dommages
- Contrôle de température : mesurez un profil de retouche qui atteigne l'état de joint requis tout en protégeant les composants voisins, le flexible et les adhésifs ; une température universellement plus basse peut laisser la brasure non fondue
- Limites de temps : minimisez la durée d'exposition à la chaleur
- Inspection : vérification complète après retouche
Restrictions de retouche :
- Fixez les cycles thermiques autorisés à partir des limites composants/matériaux, de l'historique consigné et des critères de réparation qualifiés
- Traitez les dommages de transition comme une décision d'ingénierie ; ne les réparez pas par chauffage local ou pliage non qualifié
- Documentez toute retouche (traçabilité)
- Tests supplémentaires requis après retouche
Quand préférer le rebut
Envisagez le rebut plutôt que la retouche en cas de :
- Dommages aux zones de transition
- Défauts multiples nécessitant une retouche étendue
- Application critique/à haute fiabilité
- Coût de retouche supérieur au coût de remplacement
Problème 8 : Limitations d'accès aux tests
Le problème
Accès aux points de test difficile sur rigide-flexible :
- Les sections flexibles peuvent se replier sur les points de test
- Les zones de transition limitent l'accès des sondes de test
- Le support de la carte pendant les tests est délicat
- Un outillage de test générique peut ne pas offrir le support et l'accès requis
Solutions de test
Considérations de conception :
- Placez les points de test dans les sections rigides lorsque possible
- Évitez les points de test dans les sections flexibles ou aux transitions
- Envisagez des pastilles de test des deux côtés si nécessaire
- Concevez pour l'accessibilité de l'outillage
Conception de l'outillage :
- Outillages sur mesure épousant la géométrie exacte de la carte
- Supportez les sections flexibles sans restreindre l'accès
- Positionnement, course et support des sondes adaptés à la géométrie réelle des pastilles et à la contrainte admissible de la carte
- Capacité de changement rapide pour différentes variantes
Méthodes de test alternatives :
- Sondes mobiles (plus lent mais flexible)
- Boundary scan (si les composants le supportent)
- Test fonctionnel par rapport à des états, charges et couverture de fautes définis ; le réussir ne valide pas tous les comportements d'assemblage possibles
- Méthodes combinées pour la meilleure couverture
Pour l'assemblage clé en main, convenez de l'accès de test, des outillages, du contrôle des révisions, de la couverture et des enregistrements. Un nom d'outillage ou de test à lui seul n'établit pas une couverture de fautes complète.
Prévenir les problèmes avant qu'ils ne surviennent
Processus de revue de conception
Soumettez les conceptions à une revue DFM orientée assemblage :
- Vérification du placement des composants
- Faisabilité du profilage thermique
- Accessibilité des points de test
- Considérations de manutention
- Exigences d'outillage
Validation de prototype
Approche recommandée :
- Choisissez une quantité de prototypes couvrant les variations de réglage, le profilage, les contrôles fonctionnels et toute analyse destructive
- Validez le processus d'assemblage complet
- Identifiez les problèmes tôt
- Optimisez avant la production
- Documentez les enseignements
Preuves à conserver :
- Type et emplacement des défauts par rapport aux révisions d'empilement, de support, de pâte et de profil
- Résultats avant et après les changements de processus contrôlés
- Limites de couverture restantes, décisions et réglages de production homologués
Choix du partenaire d'assemblage
Capacités critiques :
- Expérience du rigide-flexible (pas seulement le PCB standard)
- Capacité d'outillage sur mesure
- Support au développement de processus
- Documentation qualité
- Support d'ingénierie réactif
Questions fréquentes
Un assembleur de PCB conventionnel peut-il gérer le rigide-flexible ?
Évaluez l'expérience du site réel avec la construction, les outillages de support, le profilage thermique, la manutention et l'accès de test. Des preuves de premier article pertinentes sont plus utiles que l'étiquette « standard » ou « spécialiste » ; aucune étiquette n'établit un taux de réussite.
Quel surcoût d'assemblage faut-il prévoir ?
Demandez un devis propre à la fabrication, séparant les coûts récurrents d'assemblage, d'outillage, de pochoir, de développement de processus, d'inspection et de test. Le format de panneau, le mix de boîtiers, la manutention et la quantité influencent le résultat. Aucun surcoût universel de 25–50 % ni économie automatique de retouche n'est établi.
Un seul fournisseur doit-il gérer fabrication et assemblage ?
Un périmètre intégré peut simplifier la communication, tandis que des fournisseurs qualifiés séparés peuvent aussi fonctionner. Dans les deux cas, définissez la responsabilité des changements d'empilement, de l'état des matériaux, de la géométrie panneau/support, des plans de pastilles et des décisions de non-conformité. Confirmez les sites réels de fabrication et d'assemblage ainsi que leurs enregistrements de transfert homologués.
Quel volume justifie des outillages sur mesure ?
Utilisez un outillage chaque fois que le processus réel d'impression, de placement, de brasage ou de palpage nécessite un support contrôlé — y compris sur un prototype si besoin. Comparez coût et délai de l'outillage avec la capacité de processus mesurée et le risque de dommage ; il n'existe pas de seuil universel de quantité.
Comment distinguer un problème de conception d'un problème de processus ?
Comparez la géométrie homologuée et les exigences matériaux avec la forme de carte mesurée, les dépôts de pâte, les températures, le placement et les défauts. Ne changez qu'une entrée contrôlée à la fois lorsque c'est possible, conservez les enregistrements de révision/lot et impliquez à la fois le fabricant et l'assembleur. La DFM peut identifier des risques, mais ne prouve pas avant la fabrication la cause de chaque défaillance.
Pour une demande HILPCB, fournissez l'empilement rigide-flexible, la définition de flexion, les plans d'assemblage, la nomenclature, l'historique de processus et les preuves de défauts. Convenez du périmètre de revue et du calendrier de réponse du site fournisseur. Le guide d'assemblage rigide-flexible d'Altium traite des zones d'exclusion de transition, de l'outillage et de la distribution thermique propres à la construction ; il s'agit de données d'entrée de revue, non de limites universelles de géométrie ou de profil.